

Pengerasan permukaan (case hardening) dan nitridasi
Karbon atau nitrogen berdifusi ke permukaan
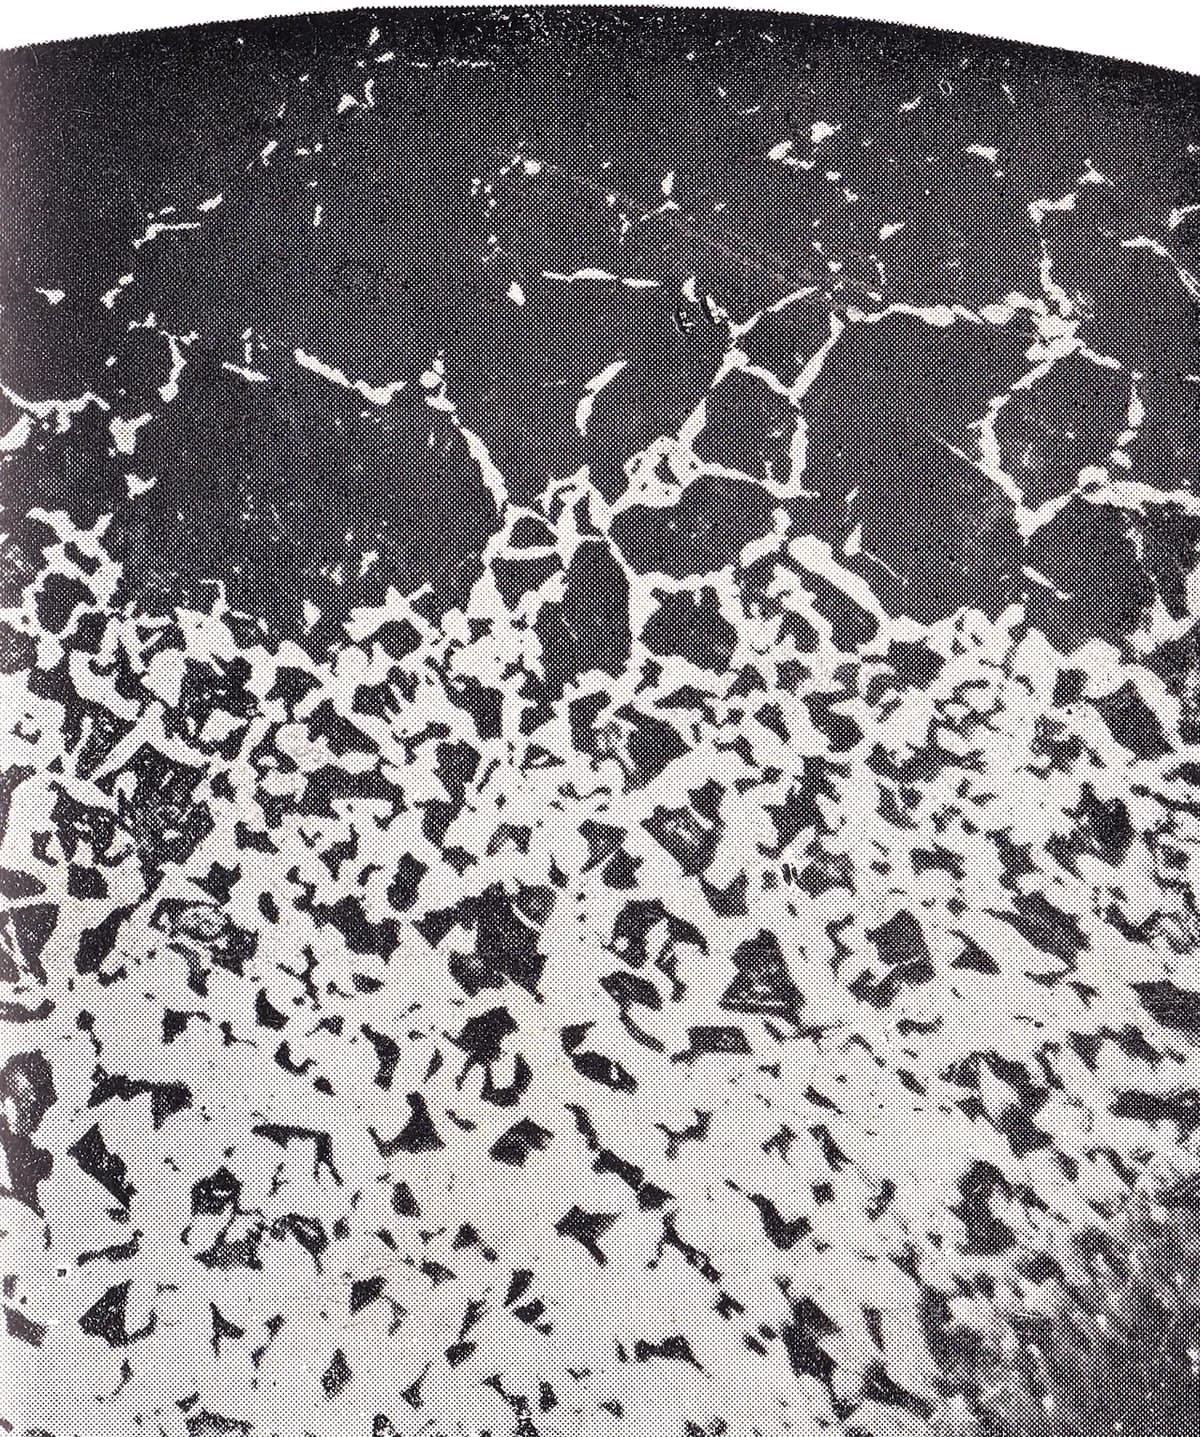
Case hardening mengeraskan hanya kulit luar komponen baja, sementara bagian dalam tetap ulet. Atom karbon (karburisasi) atau nitrogen (nitridasi) direndam ke dalam permukaan di tungku panas. Gigi roda gigi, poros bubungan, dan poros engkol membutuhkan persis ini: kulit yang tahan aus di atas inti yang tidak retak.
Cara kerjanya
Masukkan komponen ke tungku. Komponen bersih masuk ke tungku tertutup yang berisi gas kaya karbon (karburisasi, biasanya sekitar 900–950 °C) atau gas amonia atau plasma (nitridasi, biasanya sekitar 500–570 °C). Area yang harus tetap lunak ditutup, misalnya dengan lapisan tembaga atau pasta.
Biarkan atom berdifusi masuk. Atom karbon atau nitrogen masuk ke permukaan dan merayap ke dalam lewat difusi (atom perlahan menyusup ke dalam logam). Semakin lama perendaman, semakin dalam case (kulit yang mengeras), biasanya selama beberapa jam.
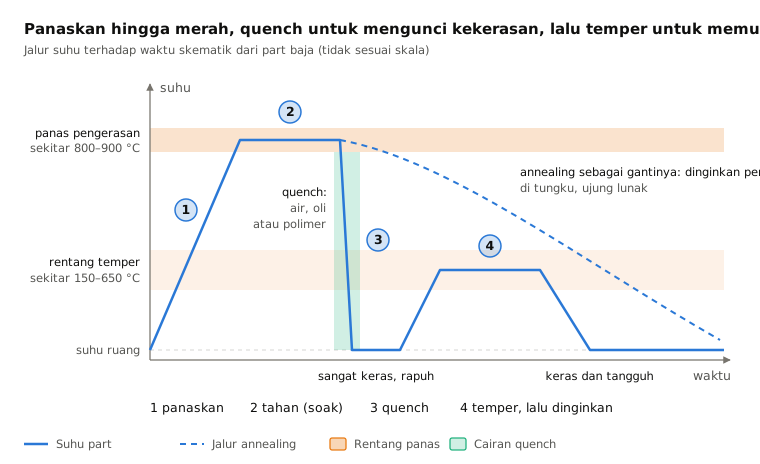
Selesaikan siklus. Komponen karburisasi di-quench dalam oli lalu di-temper, seperti di pelajaran 12.1, sehingga kulit kaya karbon menjadi sangat keras. Komponen nitridasi sudah keras dan cukup didinginkan perlahan, sehingga hampir tidak berdistorsi.
Periksa case. Sepotong sampel uji dipotong, dipoles, dan diukur kekerasannya dari permukaan ke dalam untuk memastikan kedalaman case.
Fakta kunci
- Material
- Karburisasi: baja karbon rendah; nitridasi: baja paduan dengan kromium, molibdenum, atau aluminium, baja perkakas, beberapa baja tahan karat
- Komponen khas
- Roda gigi, poros bubungan, poros engkol, ring bantalan, pin, komponen cetakan injeksi, sekrup ekstrusi
- Ukuran komponen
- Dari pin kecil hingga roda gigi besar selebar lebih dari satu meter, dibatasi oleh tungku
- Presisi
- Karburisasi sedikit mendistorsi komponen, sehingga permukaan penting sering digerinda setelahnya; nitridasi menjaga ukuran dalam kisaran beberapa sepersekian ratus milimeter
- Hasil permukaan
- Komponen karburisasi sering gelap dan perlu dibersihkan atau digerinda; komponen nitridasi berwarna abu-abu doff
- Ukuran batch yang cocok
- Batch ratusan hingga ribuan komponen per muatan tungku
- Biaya perkakas dan mesin
- Tungku industri dari sekitar seratus ribu hingga jutaan dolar; sebagian besar perusahaan mengirim komponen ke bengkel perlakuan panas spesialis
- Kecepatan
- Karburisasi: beberapa jam per muatan; nitridasi: sering 10–60 jam atau lebih, tergantung kedalaman case
Kekuatan dan batasan
Kekuatan
- Kulit sangat keras dan tahan aus di atas inti ulet yang tahan benturan
- Meningkatkan kekuatan lelah, sehingga komponen lebih awet di bawah beban berulang
- Nitridasi tidak butuh quench, sehingga distorsi minimal
- Banyak komponen diolah sekaligus dalam satu muatan tungku
Batasan
- Case tipis; kerusakan dalam atau penggerindaan berat bisa menghilangkannya
- Karburisasi plus quench bisa melengkungkan komponen
- Nitridasi lambat, dan hanya cocok untuk baja paduan tertentu
- Tungku spesialis dan kontrol gas; biasanya dialihdayakan
Di mana dipakai
- OtomotifRoda gigi gearbox, poros bubungan, poros engkol, pin piston
- DirgantaraRoda gigi transmisi, bantalan, komponen roda pendarat
- PerkakasKomponen cetakan injeksi, die ekstrusi, sekrup ekstruder plastik
- Permesinan industriRoda gigi, poros, komponen rantai, komponen hidrolik
- Senjata apiSlide dan laras, sering dinitridasi dengan salt-bath
Cara mengenalinya
- Permukaan abu-abu doff atau hitam pada roda gigi dan poros, dengan permukaan bantalan yang digerinda.
- Kikir tergelincir di permukaan, meskipun komponennya mungkin melengkung dan tidak patah.
- Pada sampel yang dipotong dan dietsa, tepi yang lebih gelap atau lebih terang dengan kedalaman seragam di sekeliling tepi.
Bandingkan dengan
Tonton
Artisan Makes · Penjelasan sederhana, lalu case hardening di bengkel
THE FACILITY · Pack carburizing, quench, dan uji kikir sebelum dan sesudah
ION HEAT · Perbedaan dua metode nitridasi
Ionitech Ltd. · Komponen berpijar di dalam ruang nitridasi plasma
Lihat foto asli
- Wikipedia: Carburizing — metode karburisasi dan komponen yang dikeraskan
- Wikipedia: Nitriding — nitridasi gas, salt-bath, dan plasma
- Pencarian foto Wikimedia Commons
Ingat
- Case hardening memberi kulit keras di atas inti yang ulet.
- Karburisasi menambah karbon pada panas tinggi, lalu di-quench; nitridasi menambah nitrogen pada panas lebih rendah, tanpa quench.
- Sempurna untuk roda gigi dan poros yang harus tahan aus sekaligus benturan.
Coba sekarang
Manfaatkan AI dalam CAD Anda.
Buat model komponen, hasilkan gambar teknik, dan otomatisasi pekerjaan berulang di dalam perangkat lunak CAD Anda.