

Perlakuan panas (pengerasan, tempering, anil)
Panaskan, quench, dan temper (atau dinginkan perlahan) seluruh komponen
Perlakuan panas mengubah seberapa keras atau ulet logam dengan memanaskan dan mendinginkannya secara terkendali, tanpa mengubah bentuknya. Baja yang sama bisa dibuat cukup lunak untuk dimesin, atau cukup keras untuk memotong logam lain. Pisau dapur, pegas, dan roda gigi berutang sifatnya pada proses ini.
Cara kerjanya
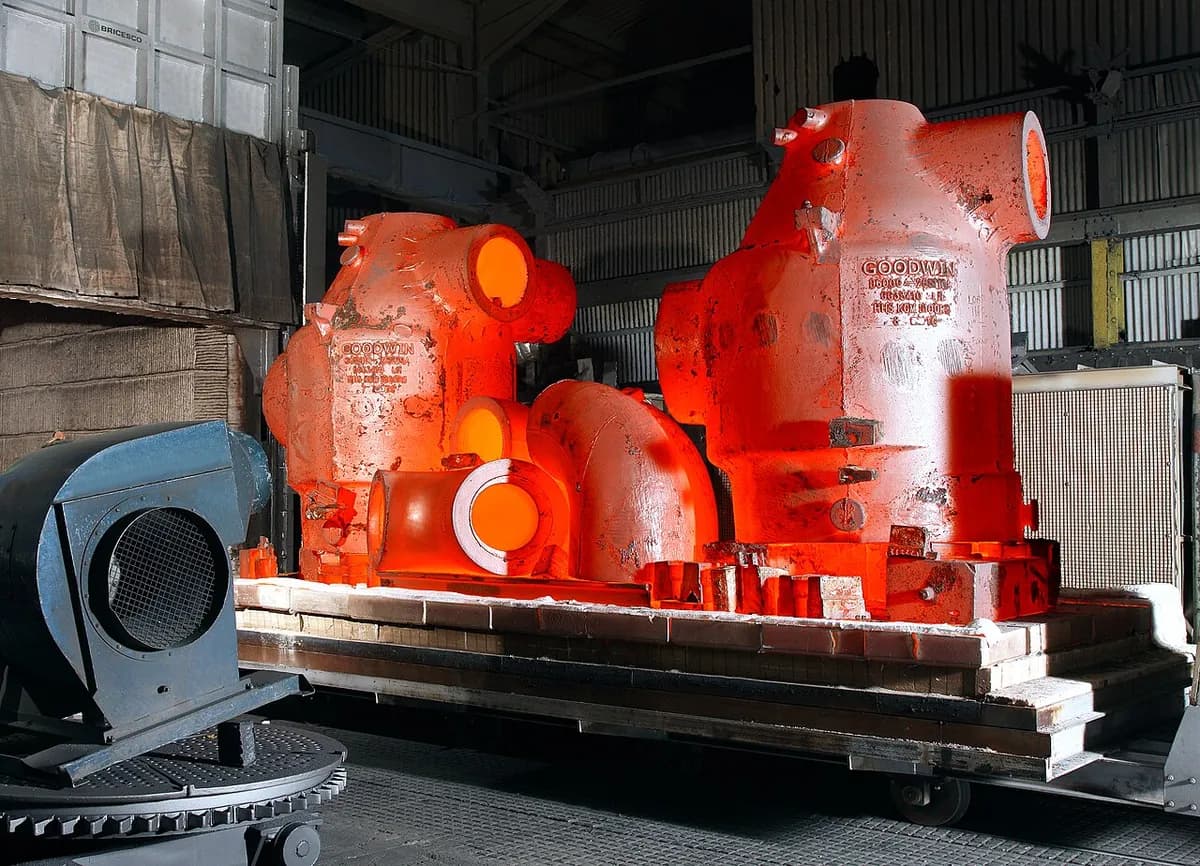
Panaskan. Komponen masuk ke tungku dan dipanaskan hingga berpijar merah, biasanya sekitar 800–900 °C untuk baja umum. Pada panas itu atom menata ulang menjadi bentuk (austenit) yang bisa melarutkan karbon di dalam baja.
Tahan (soak). Komponen tetap pada suhu itu hingga panas menembus seluruhnya. Komponen tebal butuh lebih lama, sering sekitar satu jam per 25 mm ketebalan sebagai aturan praktis.
Quench. Komponen panas dicelupkan ke air, oli, atau larutan polimer dan mendingin dalam hitungan detik. Karbon terperangkap, membentuk martensit (struktur yang sangat keras tetapi getas).
Temper, lalu dinginkan. Komponen dipanaskan ulang ke suhu yang jauh lebih rendah, biasanya sekitar 150–650 °C, ditahan, lalu didinginkan. Ini menukar sedikit kekerasan dengan keuletan yang jauh lebih besar (ketahanan terhadap retak); semakin tinggi temper, semakin ulet dan lunak komponen.
Anil mengambil jalan lain: setelah ditahan, komponen mendingin sangat lambat di dalam tungku dan berakhir lunak serta mudah dimesin atau dibengkokkan. Normalisasi berada di antaranya: komponen mendingin di udara diam.
Fakta kunci
- Material
- Terutama baja karbon dan paduan serta baja perkakas; juga besi cor, titanium, dan paduan aluminium (dengan resep masing-masing)
- Komponen khas
- Roda gigi, poros, as, pegas, pisau, perkakas, baut, bantalan
- Ukuran komponen
- Dari pin kecil hingga komponen beberapa ton, dibatasi oleh tungku dan bak quench
- Presisi
- Bentuk tetap terjaga, tetapi komponen bisa berubah bentuk atau sedikit membesar, sering beberapa persepuluh milimeter, sehingga permukaan kritis digerinda setelahnya
- Hasil permukaan
- Kerak oksida gelap terbentuk di udara; tungku vakum atau gas pelindung menjaga komponen tetap terang
- Ukuran batch yang cocok
- Satu komponen hingga tungku kontinu yang memproses ribuan komponen per hari
- Biaya perkakas dan mesin
- Tungku kecil mulai beberapa ribu dolar; lini industri dengan bak quench dan kontrol gas dari ratusan ribu hingga jutaan dolar
- Kecepatan
- Jam per siklus (panaskan, tahan, quench, temper); batch banyak komponen sekaligus
Kekuatan dan batasan
Kekuatan
- Satu baja bisa dibuat lunak, ulet, atau sangat keras sesuai pekerjaan
- Memproses seluruh komponen, di sepanjang ketebalannya
- Batch besar sekaligus, sehingga biaya per komponen rendah
- Bisa membatalkan efek sebelumnya: anil melunakkan logam yang mengeras akibat pengerjaan
Batasan
- Quench bisa melengkungkan atau meretakkan komponen, terutama yang tipis atau tidak merata
- Baja karbon rendah nyaris tidak mengeras; paduan harus sesuai dengan perlakuannya
- Kerak dan distorsi sering berarti penggerindaan atau pembersihan tambahan
- Tungku boros energi dan waktu siklus panjang
Di mana dipakai
- OtomotifRoda gigi, poros engkol, as, pegas
- PerkakasMata bor, pahat, pisau, die dan cetakan
- DirgantaraRoda pendarat, poros mesin, pengikat berkekuatan tinggi
- Energi dan industri beratPoros turbin, komponen pertambangan dan pemindah tanah
- KonstruksiBaut berkekuatan tinggi, besi beton, tali kawat
Cara mengenalinya
- Warna temper pelangi (jerami, perunggu, biru) di dekat tepi hasil gerinda, khas pada perkakas dan pisau.
- Kerak oksida abu-abu gelap atau hitam pada permukaan yang tidak digerinda.
- Kikir tergelincir di permukaan yang dikeraskan, bukan menggigit.
- Permukaan bantalan hasil gerinda di samping permukaan lebih gelap yang belum disentuh pada komponen yang sama.
Bandingkan dengan
Tonton
Welding Inspection · Empat perlakuan utama dijelaskan untuk pemula
THATLAZYMACHINIST · Pemanasan obor, quench, uji kikir, dan warna temper di bengkel
Clansman Dynamics · Robot memindahkan komponen berpijar dari tungku ke quench
Bodycote · Pabrik perlakuan panas industri dan muatan tungku
Lihat foto asli
- Wikipedia: Heat treating — ilustrasi tungku, quench, dan struktur mikro
- Pencarian foto Wikimedia Commons
Ingat
- Perlakuan panas mengubah sifat, bukan bentuk.
- Quench membuat baja sangat keras tetapi getas; temper mengembalikan keuletan.
- Anil (pendinginan lambat) melakukan kebalikannya dan membuat baja lunak.
Coba sekarang
Manfaatkan AI dalam CAD Anda.
Buat model komponen, hasilkan gambar teknik, dan otomatisasi pekerjaan berulang di dalam perangkat lunak CAD Anda.