

Penempaan (cetakan terbuka dan cetakan tertutup)
Peras logam panas di antara die datar atau berbentuk
Penempaan membentuk sepotong logam padat dengan menekan atau memukulnya, biasanya saat membara merah. Kunci pas, poros engkol mobil, dan komponen roda pendarat pesawat semuanya bermula dari sini. Logam tidak pernah dilelehkan, sehingga butirnya (pola mirip serat dari kristalnya) mengikuti kontur komponen, yang membuat hasil tempa sangat tangguh.
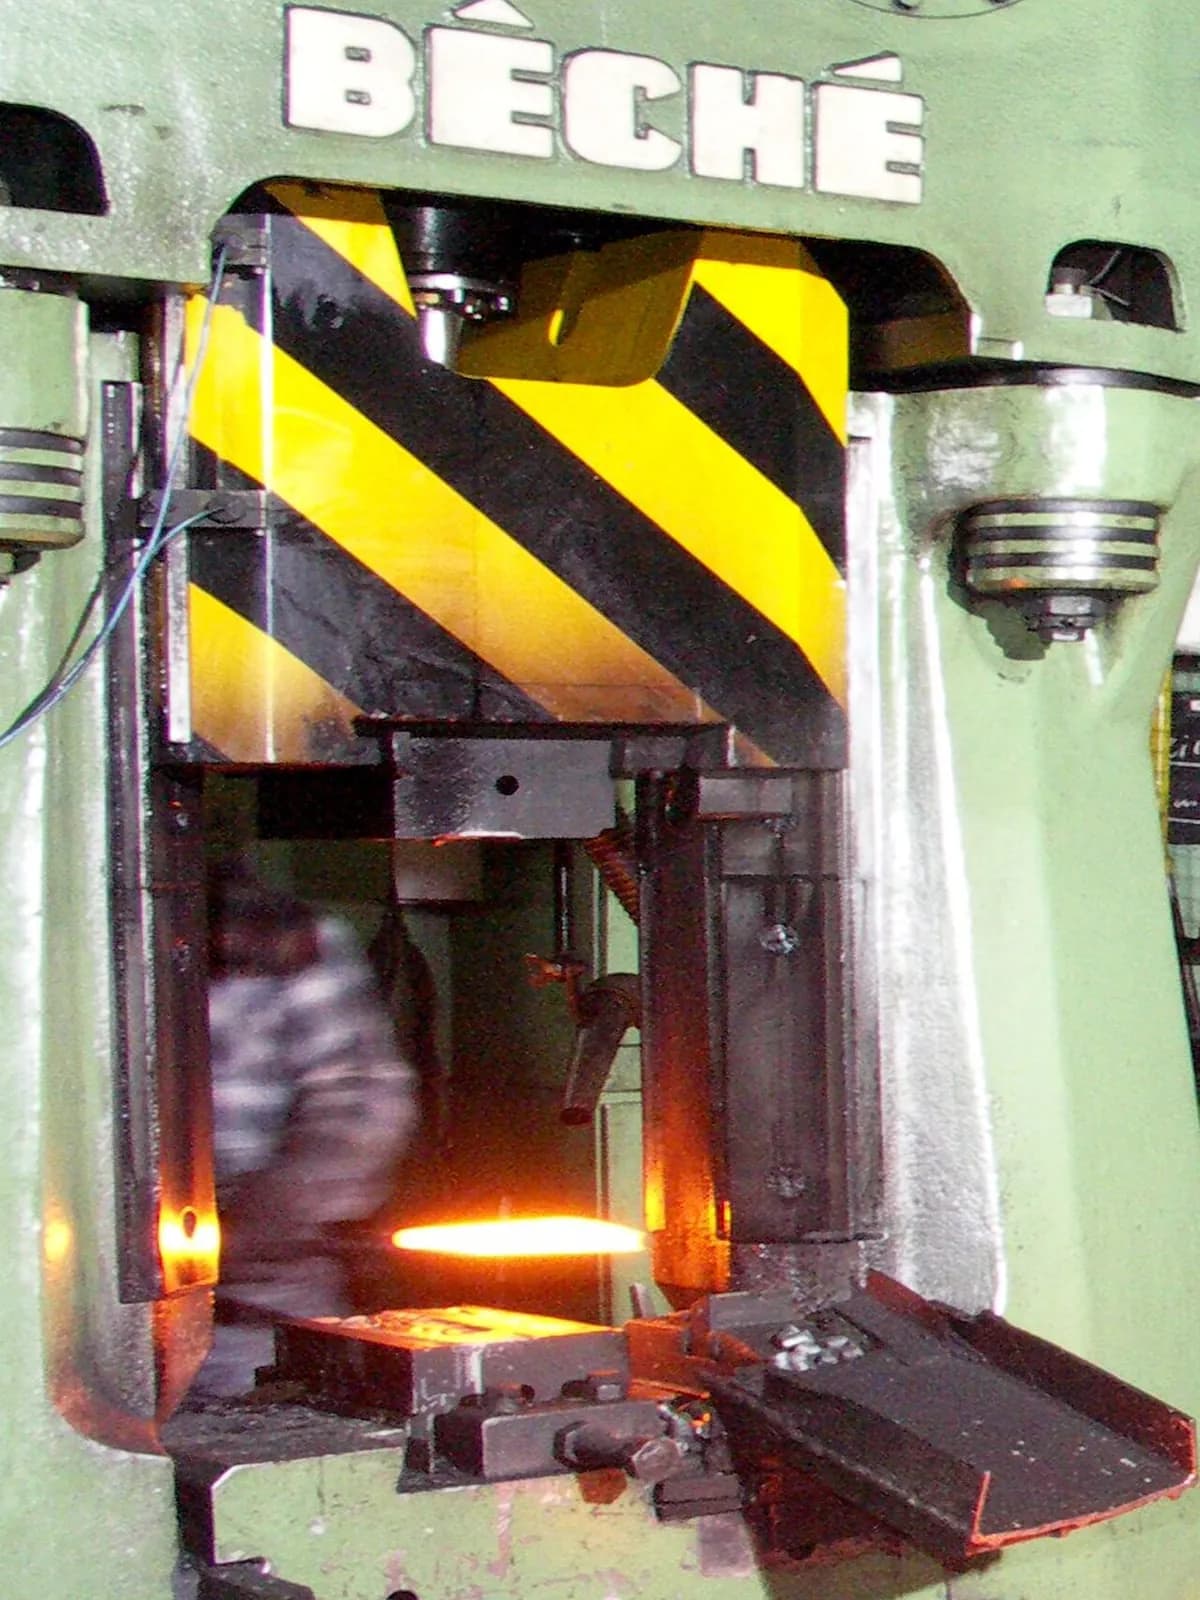
Penempaan (cetakan terbuka dan cetakan tertutup) dalam satu menit, oleh MecMade
Cara kerjanya
Panaskan billet. Billet (potongan batang) masuk ke tungku. Baja biasanya dipanaskan hingga sekitar 1.100–1.250 °C, hingga berpijar oranye-kuning dan cukup lunak untuk mengalir.
Penempaan die terbuka: peras, putar, ulangi. Die datar (blok baja yang dikeraskan) menekan atau memukul batang panas satu bagian pada satu waktu. Manipulator (penjepit mekanis besar) memutar dan memindahkan batang di antara pukulan. Sedikit demi sedikit, batang diregangkan, diratakan, atau di-upset (ditekan menjadi lebih pendek dan lebih gemuk).
Penempaan die tertutup: letakkan billet. Untuk produksi massal, billet panas berada di die bawah yang membawa separuh bentuk komponen sebagai rongga. Die atas membawa separuh lainnya.
Tutup die. Palu atau press menggerakkan die atas turun dalam satu hingga beberapa pukulan. Logam mengalir ke setiap sudut rongga. Kelebihannya terperas keluar di antara die sebagai flash (sirip tipis logam berlebih).
Pangkas dan selesaikan. Press pemangkas menggunting flash, yang didaur ulang. Komponen kemudian biasanya dibersihkan dari kerak (kulit oksida gelap), diberi perlakuan panas, dan dimesin di mana pun dibutuhkan suaian presisi.
Fakta kunci
- Material
- Baja karbon dan paduan, baja tahan karat, aluminium, titanium, paduan tembaga, superalloy nikel
- Komponen khas
- Poros engkol, batang penghubung, roda gigi, perkakas tangan, flensa, cakram turbin, poros kapal dan generator
- Ukuran komponen
- Die tertutup: dari beberapa gram hingga ratusan kilogram. Die terbuka: hingga poros dan cincin lebih dari 100 ton
- Presisi
- Die tertutup: sekitar ±0,5 mm. Die terbuka: beberapa milimeter, lalu dimesin
- Hasil permukaan
- Kulit kasar dan bersisik; dibersihkan dengan shot blasting, dengan permukaan kritis dimesin
- Ukuran batch yang cocok
- Die terbuka: satuan hingga beberapa lusin. Die tertutup: ribuan hingga jutaan
- Biaya perkakas dan mesin
- Set die tertutup: ribuan hingga puluhan ribu dolar. Press dan palu besar: jutaan
- Kecepatan
- Die tertutup: detik hingga sekitar satu menit per komponen. Die terbuka: menit hingga jam per komponen, dengan pemanasan ulang
Kekuatan dan batasan
Kekuatan
- Sangat kuat dan tangguh: butir mengikuti bentuk dan tidak ada lubang tersembunyi
- Pekerjaan die tertutup cepat dan berulang untuk seri besar
- Die terbuka bisa membuat komponen raksasa yang hanya sedikit proses lain bisa
- Hemat material: flash dan sisa potongan didaur ulang
Batasan
- Toleransi longgar dan kulit kasar, sehingga sebagian besar hasil tempa butuh sedikit permesinan
- Die tertutup mahal dan butuh berminggu-minggu untuk dibuat, sehingga batch kecil mahal
- Pemanasan memakai banyak energi, dan pekerjaannya panas, bising, dan berat
- Bagian dalam berongga, undercut (bentuk menggantung), dan dinding sangat tipis sulit atau mustahil
Di mana dipakai
- OtomotifPoros engkol, batang penghubung, roda gigi, steering knuckle, hub roda
- DirgantaraBalok roda pendarat, cakram turbin, dudukan mesin, fitting sayap
- EnergiPoros generator dan turbin, cincin bejana tekan, bodi katup, flensa turbin angin
- Perkakas dan perangkat kerasKunci pas, palu, tang, pahat
- Minyak, gas, dan pertambanganBodi mata bor, flensa pipa, kait berat, mata rantai
Cara mengenalinya
- Pita tipis di sekeliling komponen tempat flash dipangkas, sering sedikit kasar atau digerinda (garis pisah).
- Tepi membulat dan sisi yang landai (draft, kemiringan kecil yang memungkinkan komponen keluar dari die).
- Kulit gelap atau doff yang agak berlubang pada area yang tidak dimesin, dengan permukaan hasil mesin yang terang hanya di tempat komponen saling pas.
- Huruf atau nomor komponen timbul, disalin dari tanda yang dipotong pada die.
Bandingkan dengan
Tonton
Scot Forge Company · Bagaimana bengkel tempa memanaskan, menekan, dan memutar logam di die terbuka
Shubham Kola · Jenis-jenis utama penempaan dijelaskan berdampingan
CFS Forge · Poros engkol ditempa di die tertutup, lalu dipangkas flash-nya
HBEPRESS · Skala besar penempaan die terbuka pada ingot yang berpijar
Lihat foto asli
- Wikipedia: Forging — foto palu, press, dan hasil tempa panas
- Pencarian foto Wikimedia Commons
Ingat
- Penempaan memeras logam padat, biasanya yang membara merah, menjadi bentuk; tidak ada yang dilelehkan atau dipotong habis.
- Die terbuka membentuk komponen besar atau satuan sedikit demi sedikit; die tertutup menyalin rongga dengan cepat untuk produksi massal.
- Pilih penempaan ketika komponen tidak boleh patah: poros engkol, roda pendarat, perkakas tangan.
Lainnya di Pembentukan massal
Semua 100 proses
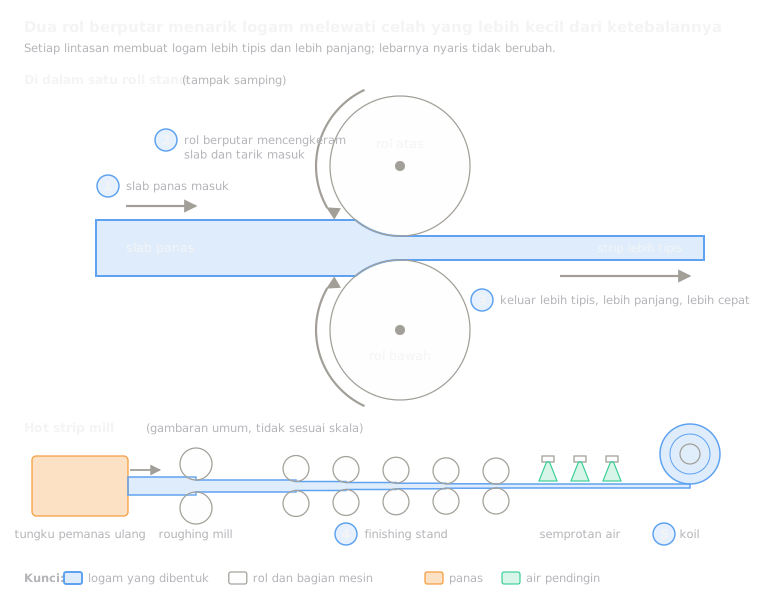 3.2RollingTarik logam melewati celah di antara rol yang berputarBuka pelajaran
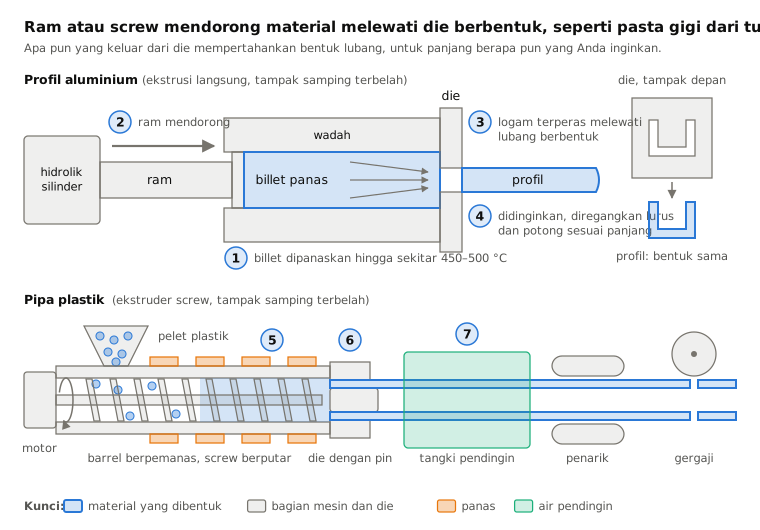
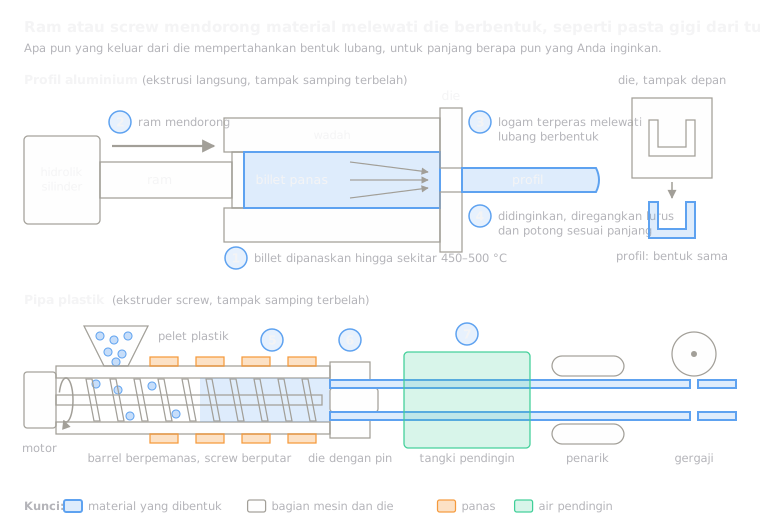 3.3Ekstrusi (profil aluminium dan pipa plastik)Dorong logam atau plastik melalui die berbentukBuka pelajaran
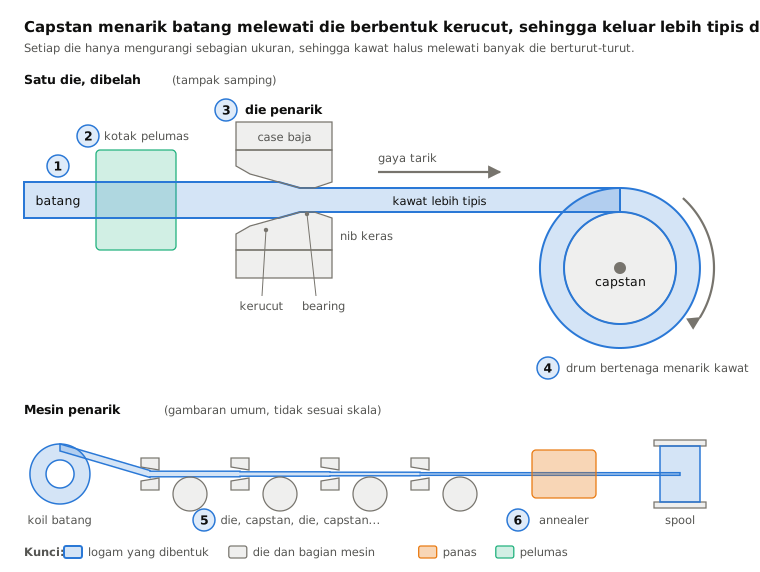
 3.4Wire drawingTarik batang melewati die yang semakin kecilBuka pelajaran
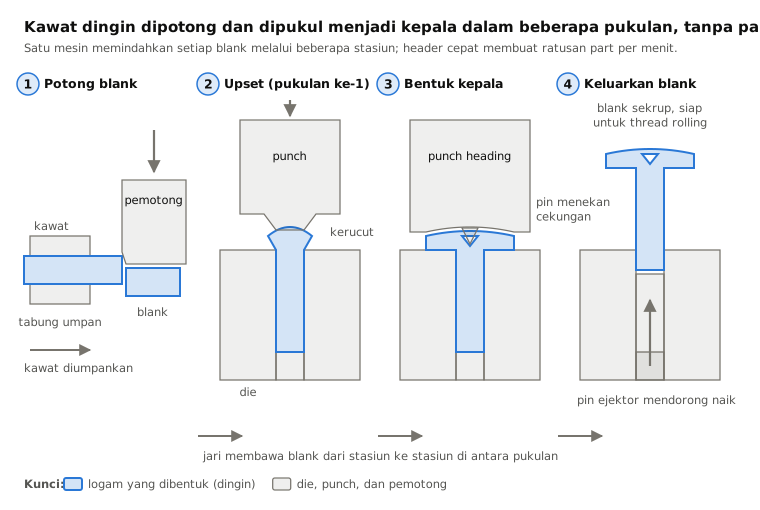
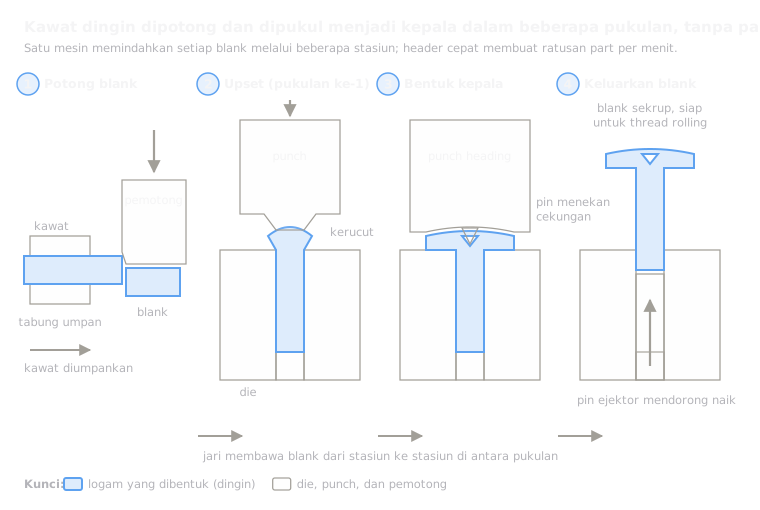 3.5Cold headingPotong kawat menjadi blank dan tekan kepala, secara dinginBuka pelajaran
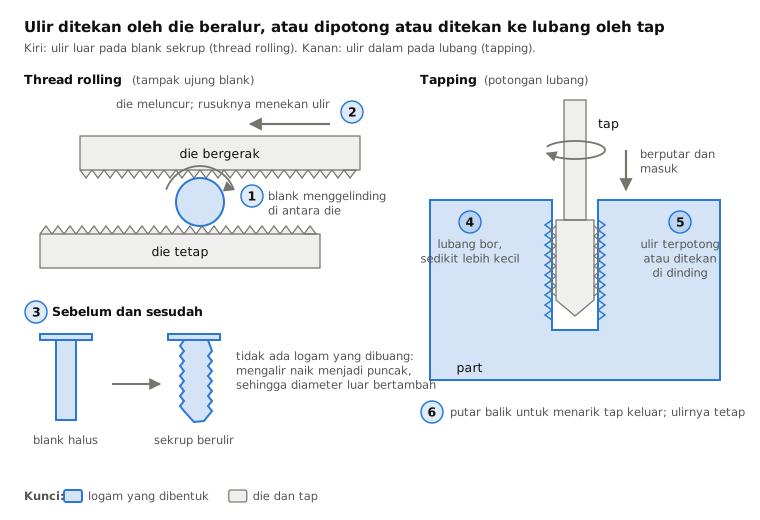
 3.6Thread rolling dan tappingTekan ulir pada blank, atau potong atau tekan ulir di dalam lubangBuka pelajaran
Coba sekarang
Manfaatkan AI dalam CAD Anda.
Buat model komponen, hasilkan gambar teknik, dan otomatisasi pekerjaan berulang di dalam perangkat lunak CAD Anda.