

Pengecoran pasir
Logam dituang ke rongga yang dipadatkan dalam pasir; pasirnya kemudian dipecahkan
Pengecoran cetakan pasir (sand casting) membuat part logam dengan menuang logam cair ke rongga yang dibentuk di pasir padat. Blok mesin, tutup manhole, dan rumah pompa adalah contoh umumnya. Ini salah satu metode pengecoran tertua dan masih yang paling banyak dipakai, karena cetakannya murah dan hampir semua ukuran dimungkinkan.
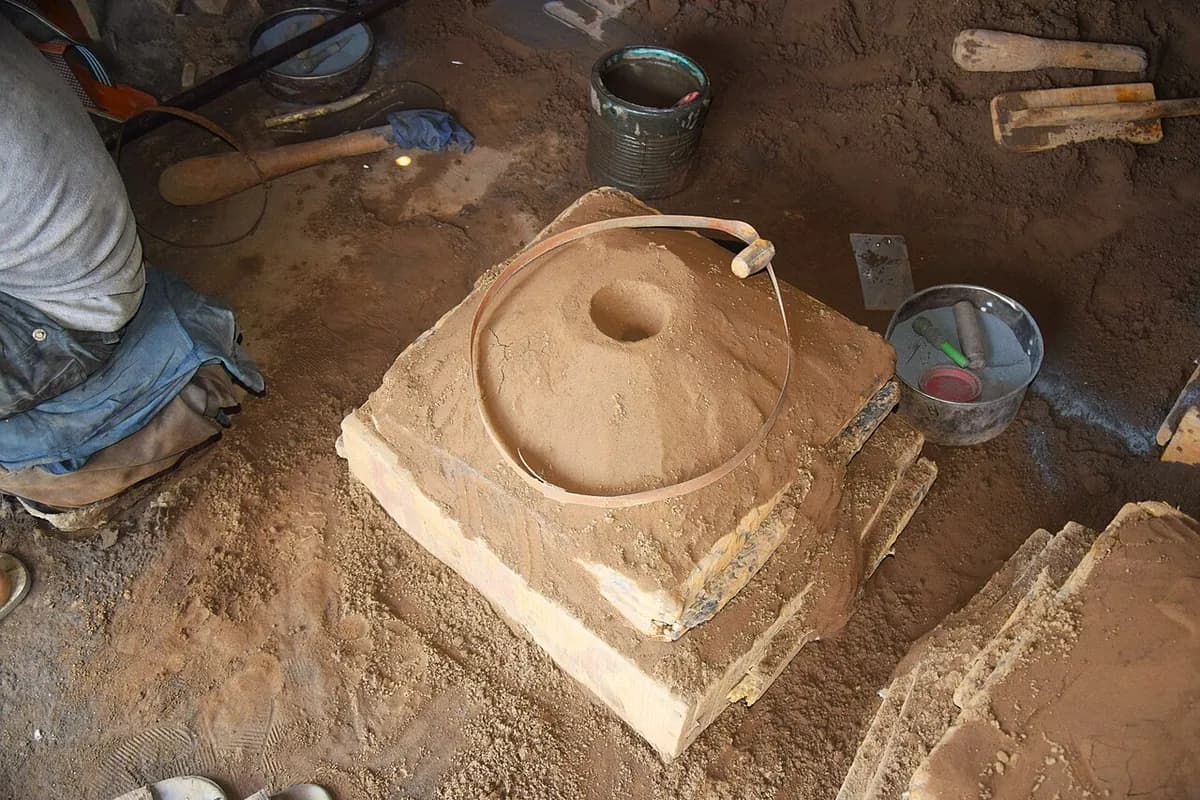
Pengecoran pasir dalam satu menit, oleh MecMade
Cara kerjanya
Buat pola. Pola adalah salinan part berukuran penuh dari kayu, plastik, atau logam. Pola dibuat sedikit lebih besar, karena logam menyusut saat mendingin.
Padatkan pasir di sekelilingnya. Pola diletakkan dalam kotak dua bagian yang disebut flask. Pasir yang dicampur lempung dan air (green sand) atau dengan pengikat resin dipadatkan (ditekan kuat) di sekelilingnya sampai mempertahankan bentuknya.
Angkat pola, pasang core, tutup cetakan. Separuh atas (cope) diangkat dari separuh bawah (drag) dan pola ditarik keluar, meninggalkan rongga. Core (sisipan pasir yang dikeraskan) dimasukkan untuk membentuk lubang dalam, saluran dipotong, dan kedua separuh ditutup lagi. Garis tempat keduanya bertemu adalah parting line.
Tuang. Logam cair dituang dari ladle ke pouring cup. Logam mengalir turun melalui sprue (saluran vertikal), sepanjang runner (saluran horizontal) dan mengisi rongga.
Biarkan membeku. Pendinginan memakan waktu menit untuk part kecil dan jam, bahkan hari, untuk part yang sangat besar. Riser (cadangan logam tambahan) terus mengisi part saat menyusut, sehingga lubang penyusutan terbentuk di riser, bukan di part.
Pecahkan dan finishing. Pasir dikibaskan dan didaur ulang. Sprue dan riser dipotong, permukaan dibersihkan, sering dengan shot blasting (penyemprotan dengan bola baja kecil), dan sisi penting dimesin.
Fakta kunci
- Material
- Hampir semua logam yang bisa dilebur: besi cor kelabu dan nodular, baja, aluminium, perunggu, kuningan, magnesium
- Komponen khas
- Blok mesin, kepala silinder, badan pompa dan katup, rumah gearbox, tutup manhole, dudukan mesin
- Ukuran komponen
- Dari beberapa sentimeter hingga beberapa meter lebarnya; dari gram hingga lebih dari 100 ton
- Presisi
- Biasanya sekitar ±0,5 hingga ±2 mm, lebih besar pada part besar
- Hasil permukaan
- Kasar dan berbutir: Ra (kekasaran rata-rata) kira-kira 6 hingga 25 µm
- Ukuran batch yang cocok
- Satu buah dan prototipe (pencetakan manual) hingga jutaan part (lini pencetakan otomatis)
- Biaya perkakas dan mesin
- Pola dari beberapa ratus hingga puluhan ribu dolar; lini pencetakan otomatis berharga jutaan
- Kecepatan
- Berjam-jam per cetakan secara manual; lini otomatis membuat hingga beberapa ratus cetakan per jam. Pendinginan menambah menit hingga jam
Kekuatan dan batasan
Kekuatan
- Bekerja dengan hampir semua logam, termasuk besi dan baja bertitik leleh tinggi
- Part dari seukuran telapak tangan hingga banyak ton
- Perkakas murah, sehingga satu buah dan prototipe terjangkau
- Core memungkinkan saluran internal yang kompleks
Batasan
- Permukaan kasar dan toleransi longgar, sehingga sisi penting perlu dimesin
- Cetakan baru harus dibuat untuk setiap part
- Lubang gas (porositas) dan butir pasir yang terperangkap dapat menyebabkan cacat
- Dinding tipis sulit diisi; sekitar 3 hingga 5 mm adalah minimum yang praktis
Di mana dipakai
- OtomotifBlok mesin besi cor, kepala silinder, tromol rem, rumah diferensial
- Pompa dan katupCasing pompa, badan katup, impeller
- Mesin beratBed mesin perkakas, rumah gearbox, peralatan pertambangan dan konstruksi
- Energi dan kelautanHub turbin angin, casing turbin, baling-baling kapal
- Infrastruktur kotaTutup manhole, kisi selokan, sambungan pipa
- Perabot rumah tanggaWajan besi cor, komponen tungku kayu, lonceng
Cara mengenalinya
- Permukaan berbutir dan doff, seperti amplas halus, di setiap area yang tidak dimesin.
- Sambungan tipis atau undakan kecil yang melingkari part: parting line, tempat cope dan drag bertemu.
- Bidang datar bekas gerinda di tempat sprue, runner, dan riser dipotong.
- Sisi hasil permesinan yang mengilap (flange baut, lubang bor) tepat di samping permukaan cor yang kasar.
Bandingkan dengan
Tonton
dharmesh barodiya · Setiap langkah, dari pola hingga hasil cor jadi, di bengkel pengajaran
mrpete222 · Bagaimana cetakan green sand dipadatkan dengan tangan di cope dan drag
General Foundry Service · Seperti apa pengecoran green sand industri dan penuangannya
DISA · Bagaimana lini otomatis membuat dan menuang cetakan untuk produksi massal
Lihat foto asli
- Wikipedia: Sand casting — foto cetakan, flask, core, dan hasil cor, plus diagram proses
- Wikipedia: DISAMATIC — mesin otomatis yang membuat cetakan pasir terbelah vertikal
- Pencarian foto Wikimedia Commons
Ingat
- Pola yang dapat dipakai ulang membentuk rongga; cetakan pasir dihancurkan setelah setiap penuangan.
- Sprue, runner, dan riser membawa logam masuk dan mengisinya, lalu dipotong.
- Murah dan fleksibel untuk ukuran apa pun, tetapi kasar dan presisinya hanya sedang.
Lainnya di Pengecoran
Semua 100 proses
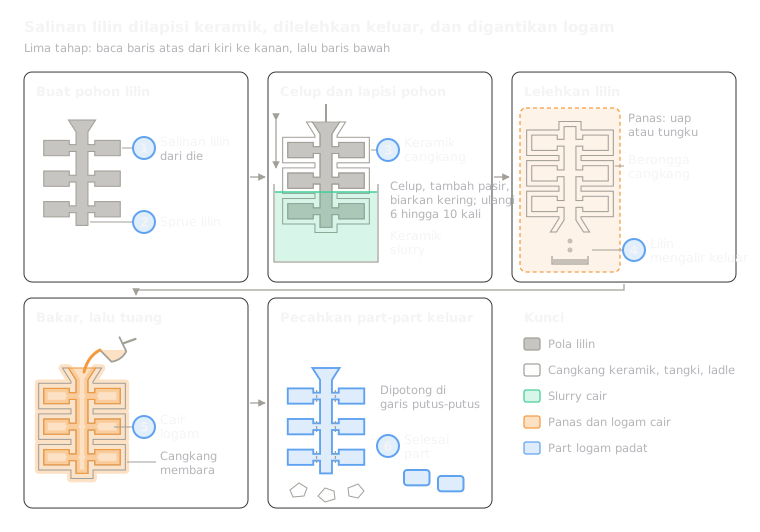 1.2Investment casting (lost wax)Salinan lilin dilapisi keramik, dilelehkan keluar, lalu diisi logamBuka pelajaran
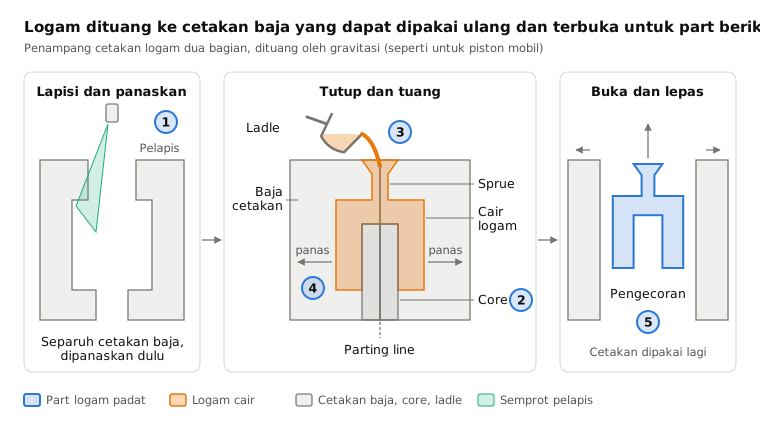
 1.3Pengecoran cetakan permanenLogam dituang oleh gravitasi ke cetakan baja yang dapat dipakai ulangBuka pelajaran
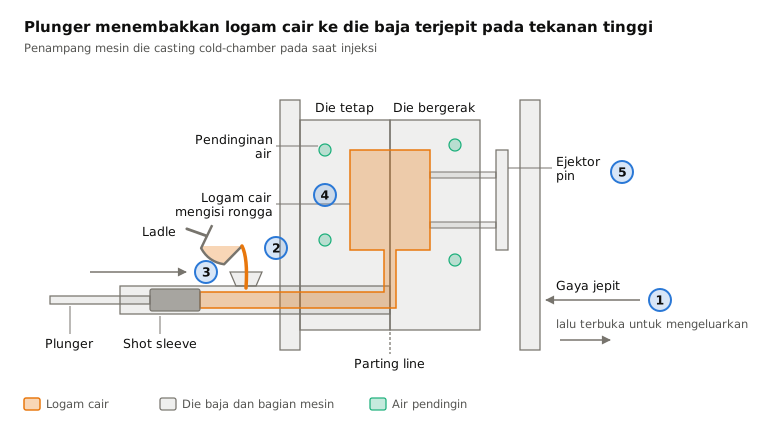
 1.4Pengecoran cetak tekan (die casting)Logam ditembakkan ke die baja pada tekanan tinggiBuka pelajaran
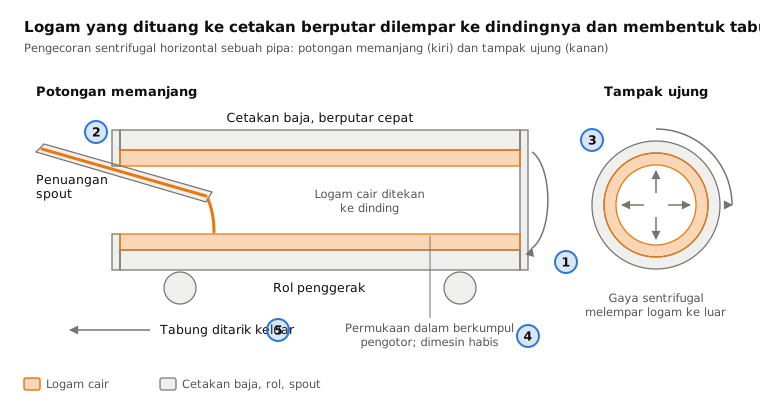
 1.5Pengecoran sentrifugalLogam dilemparkan ke dinding cetakan yang berputarBuka pelajaran
 1.6Lost foam castingLogam dituang ke salinan busa yang terkubur di pasir lepasBuka pelajaran
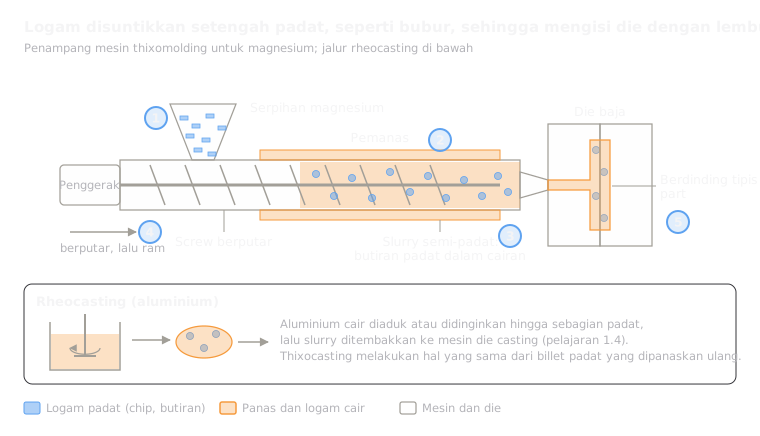 1.7Pengecoran semi-padat (thixomolding dan rheocasting)Bubur logam setengah padat disuntikkan ke die bajaBuka pelajaran
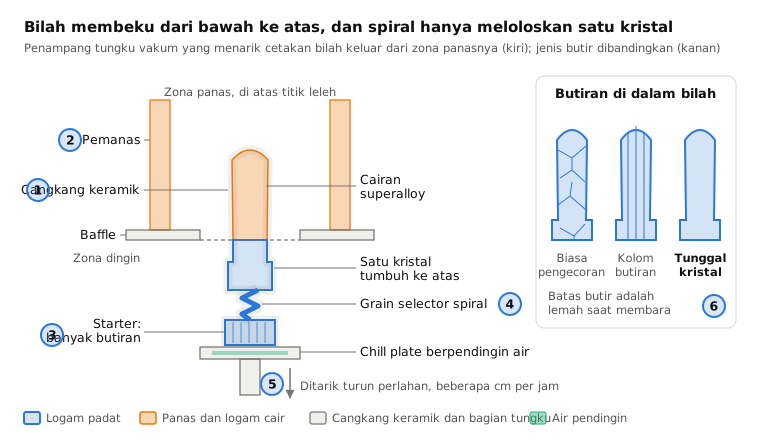
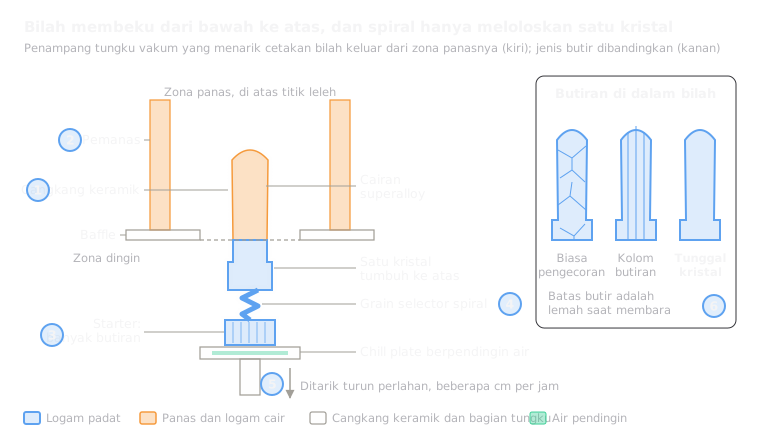 1.8Pengecoran kristal tunggal (bilah turbin)Pembekuan lambat dari satu ujung menumbuhkan part sebagai satu kristalBuka pelajaran
Coba sekarang
Manfaatkan AI dalam CAD Anda.
Buat model komponen, hasilkan gambar teknik, dan otomatisasi pekerjaan berulang di dalam perangkat lunak CAD Anda.