

Pengecoran
Pengecoran membuat part dengan melelehkan logam, menuangkan atau mendorongnya ke rongga berbentuk part, lalu membiarkannya membeku. Setiap proses dalam bab ini berbagi prinsip itu; perbedaannya ada pada bahan cetakan, apakah dipakai sekali atau ribuan kali, dan apa yang menggerakkan logam masuk: gravitasi, tekanan, atau putaran.
Gagasan besar
Pengecoran seperti membuat es batu: cairan mengambil bentuk wadahnya, lalu mengeras. Bagian yang sulit adalah wadahnya. Cetakan pasir atau keramik murah dan dipecahkan setelah sekali pakai, sehingga cocok untuk part besar atau kompleks dalam jumlah kecil. Cetakan baja mahal tetapi tahan untuk ribuan part, sehingga cocok untuk produksi massal. Segala hal lainnya, dari riser hingga cetakan berputar hingga tungku pembekuan lambat, menangani dua masalah yang sama: mengisi cetakan sepenuhnya, dan mencegah lubang saat logam menyusut ketika mendingin.
8 proses dalam bab ini
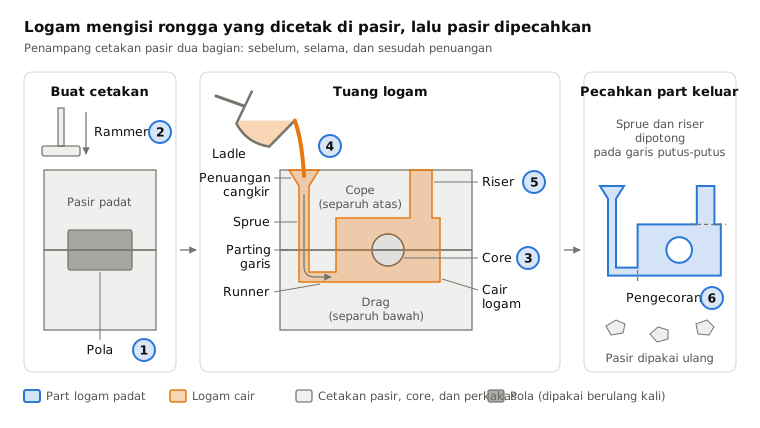
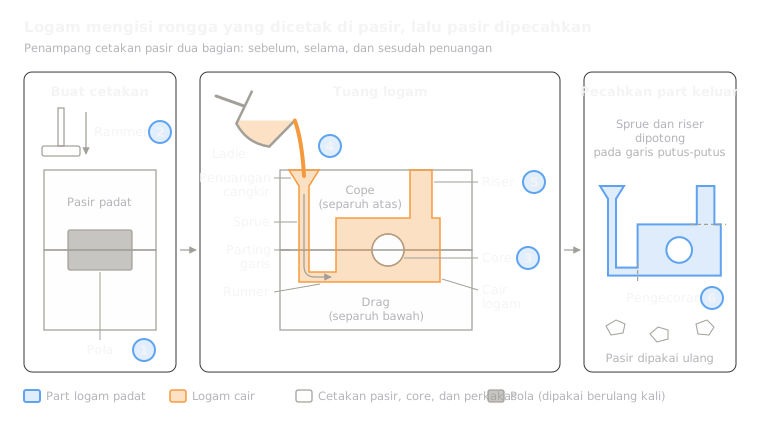 1.1ShortPengecoran pasirLogam dituang ke rongga yang dipadatkan dalam pasir; pasirnya kemudian dipecahkanBuka pelajaran
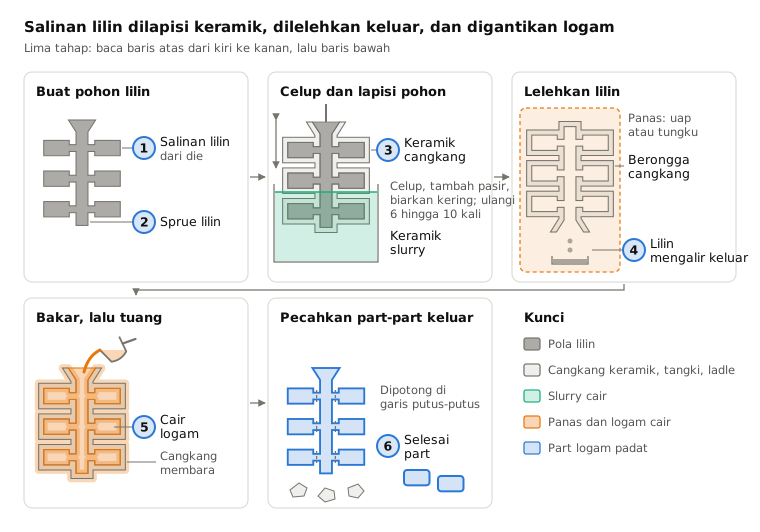
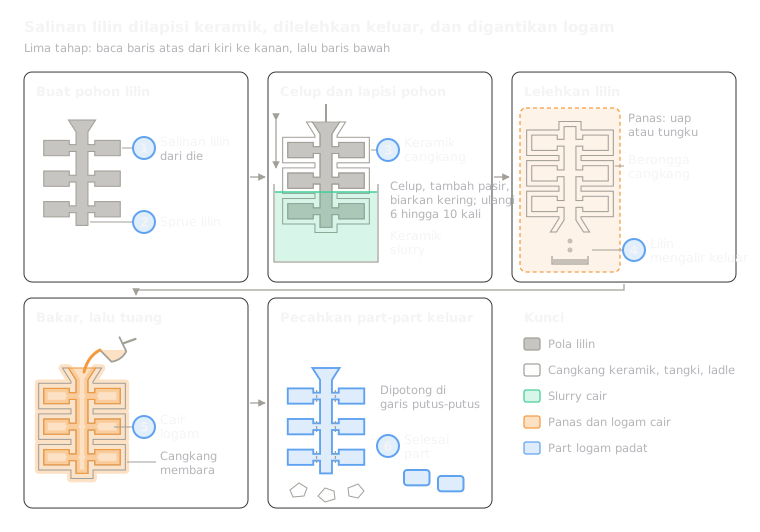 1.2Investment casting (lost wax)Salinan lilin dilapisi keramik, dilelehkan keluar, lalu diisi logamBuka pelajaran
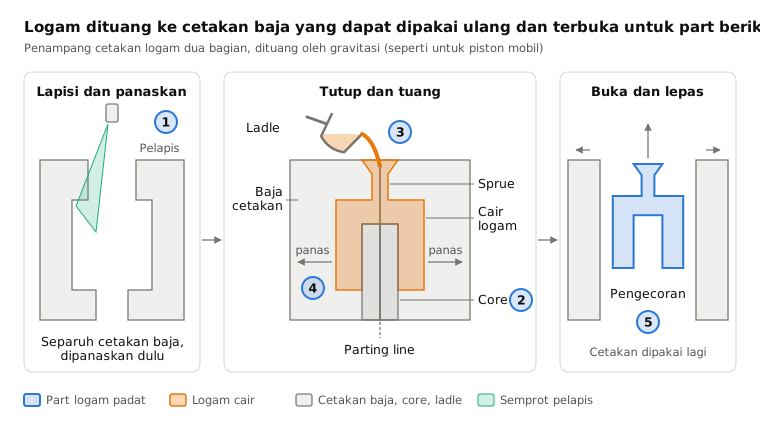
 1.3Pengecoran cetakan permanenLogam dituang oleh gravitasi ke cetakan baja yang dapat dipakai ulangBuka pelajaran
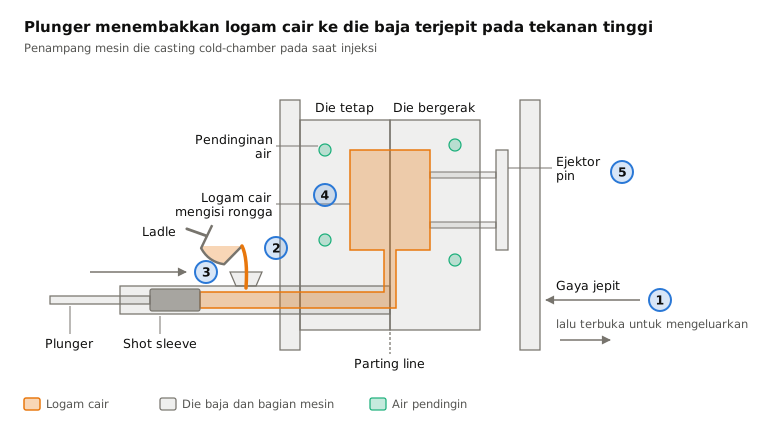
 1.4Pengecoran cetak tekan (die casting)Logam ditembakkan ke die baja pada tekanan tinggiBuka pelajaran
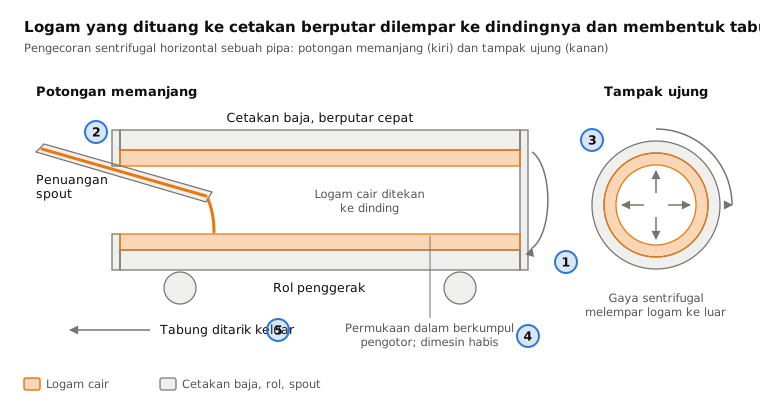
 1.5Pengecoran sentrifugalLogam dilemparkan ke dinding cetakan yang berputarBuka pelajaran
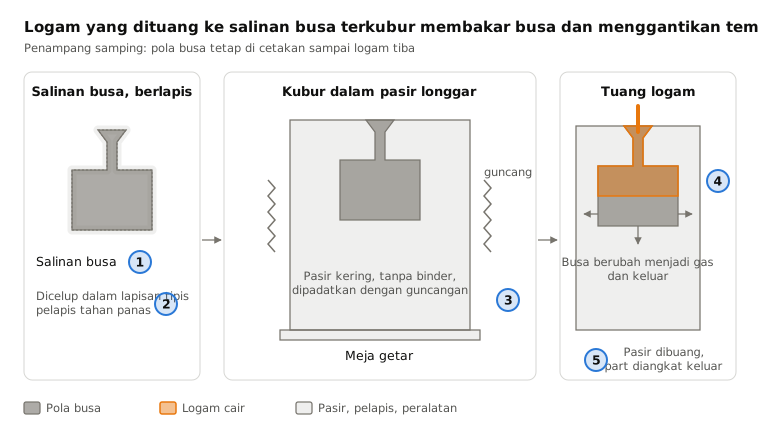
 1.6Lost foam castingLogam dituang ke salinan busa yang terkubur di pasir lepasBuka pelajaran
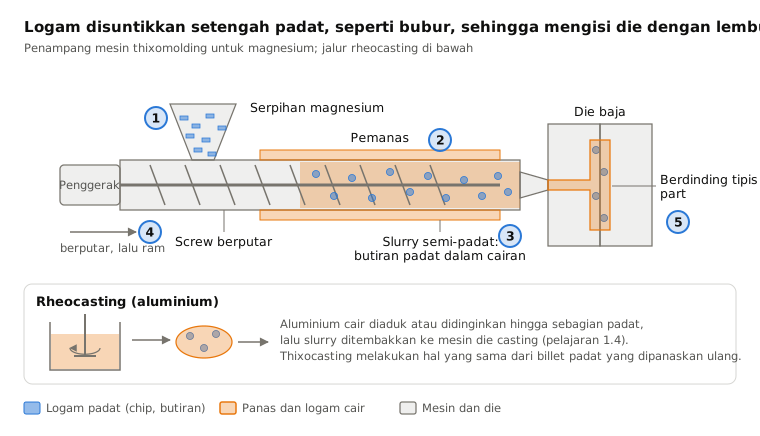
 1.7Pengecoran semi-padat (thixomolding dan rheocasting)Bubur logam setengah padat disuntikkan ke die bajaBuka pelajaran
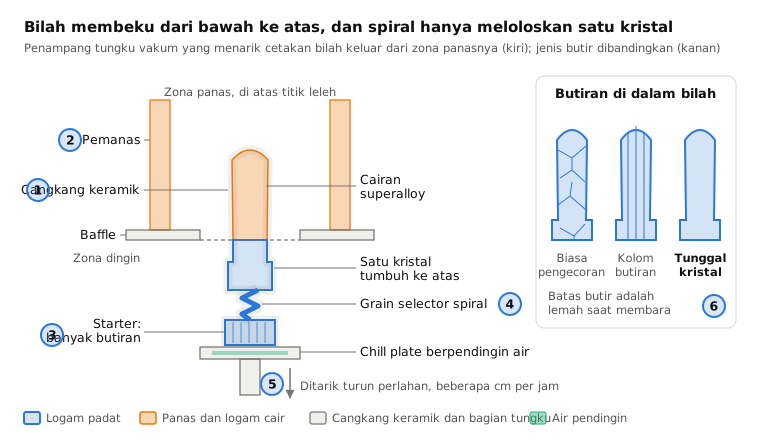
 1.8Pengecoran kristal tunggal (bilah turbin)Pembekuan lambat dari satu ujung menumbuhkan part sebagai satu kristalBuka pelajaran
Berdampingan
| Proses | Dalam satu baris | Terbaik untuk | Ukuran batch | Presisi |
|---|---|---|---|---|
| 1.1Pengecoran pasir | Logam dituang ke rongga yang dipadatkan dalam pasir; pasirnya kemudian dipecahkan | Part besar atau kasar dari logam apa pun | 1 hingga jutaan | Sekitar ±0,5 hingga ±2 mm |
| 1.2Investment casting (lost wax) | Salinan lilin dilapisi keramik, dilelehkan keluar, lalu diisi logam | Part kecil dan detail dari paduan tangguh | Ratusan hingga ratusan ribu | Sekitar ±0,1 hingga ±0,25 mm |
| 1.3Pengecoran cetakan permanen | Logam dituang oleh gravitasi ke cetakan baja yang dapat dipakai ulang | Part aluminium seperti piston dan pelek | Ribuan hingga ratusan ribu | Sekitar ±0,3 hingga ±0,5 mm |
| 1.4Pengecoran cetak tekan (die casting) | Logam ditembakkan ke die baja pada tekanan tinggi | Part aluminium, seng, dan magnesium berdinding tipis | Puluhan ribu hingga jutaan | Sekitar ±0,05 hingga ±0,2 mm |
| 1.5Pengecoran sentrifugal | Logam dilemparkan ke dinding cetakan yang berputar | Pipa, cincin, dan liner | 1 hingga jutaan | Sekitar ±0,5 hingga ±2 mm di bagian luar |
| 1.6Lost foam casting | Logam dituang ke salinan busa yang terkubur di pasir lepas | Part satu potong yang kompleks seperti blok mesin | Satu buah hingga volume tinggi | Sekitar ±0,3 hingga ±0,5 mm |
| 1.7Pengecoran semi-padat (thixomolding dan rheocasting) | Bubur logam setengah padat disuntikkan ke die baja | Casing magnesium dan aluminium yang padat dan tipis | Puluhan ribu hingga jutaan | Sekitar ±0,05 hingga ±0,2 mm |
| 1.8Pengecoran kristal tunggal (bilah turbin) | Pembekuan lambat dari satu ujung menumbuhkan part sebagai satu kristal | Bilah mesin jet dan turbin gas | Ribuan per tahun | Sekitar ±0,1 mm |
Cara memilih dalam keluarga ini
- Sedikit part, part besar, atau baja dan besi: pengecoran cetakan pasir, cetakan termurah dan paling fleksibel.
- Detail halus atau paduan bertitik leleh tinggi pada part kecil: investment casting; pengecoran kristal tunggal ketika part harus bertahan dalam layanan membara.
- Ribuan part aluminium: permanent mold casting jika dindingnya tebal dan perkakas harus tetap terjangkau; die casting ketika volumenya tinggi dan dindingnya tipis.
- Part bulat dan berongga: centrifugal casting, yang tidak butuh core untuk lubangnya.
- Saluran dalam yang kompleks atau dinding tipis yang padat tanpa pori: lost foam casting untuk yang pertama, pengecoran semi-padat untuk yang kedua.
Kata kunci
- Cetakan
- wadah berongga yang diisi logam; disebut die ketika terbuat dari baja dan dapat dipakai ulang.
- Pola
- salinan part yang dipakai untuk membentuk cetakan; dipakai ulang pada sand casting, habis terpakai pada investment dan lost foam casting.
- Core
- sisipan yang ditempatkan di cetakan untuk membentuk lubang atau saluran dalam.
- Parting line
- sambungan tempat dua separuh cetakan bertemu, sering terlihat pada part.
- Sprue, runner, dan gate
- saluran yang membawa logam ke dalam rongga.
- Riser
- cadangan logam tambahan yang mengisi part saat menyusut.
- Penyusutan
- logam mengecil saat mendingin dan membeku, yang dapat meninggalkan lubang di dalam.
- Butir
- satu kristal di dalam logam; sebagian besar hasil cor memuat jutaan.
Coba sekarang
Manfaatkan AI dalam CAD Anda.
Buat model komponen, hasilkan gambar teknik, dan otomatisasi pekerjaan berulang di dalam perangkat lunak CAD Anda.