

Pengecoran cetakan permanen
Logam dituang oleh gravitasi ke cetakan baja yang dapat dipakai ulang
Permanent mold casting menuang logam cair, biasanya oleh gravitasi, ke cetakan baja atau besi cor yang dibuka dan dipakai lagi ribuan kali. Piston mobil dan banyak pelek aluminium serta kepala silinder dibuat dengan cara ini. Posisinya di antara pengecoran pasir dan die casting: komponen lebih baik daripada pasir, perkakas jauh lebih murah daripada die casting.
Cara kerjanya
Lapisi dan panaskan awal cetakan. Kedua belahan baja disemprot lapisan keramik tipis, yang melindunginya dan memperlambat pendinginan. Keduanya dijaga tetap panas, biasanya sekitar 200 hingga 400 °C, agar logam tidak membeku terlalu dini.
Pasang inti dan tutup. Inti (insert yang membentuk lubang dan rongga) dimasukkan. Bisa baja, ditarik keluar setelah setiap siklus, atau pasir, dipecahkan kemudian. Kedua belahan dijepit bersama di sepanjang garis pisah.
Tuang. Logam cair, paling sering aluminium, dituang dari ladle ke sprue. Gravitasi mengisi rongga; beberapa mesin memiringkan cetakan untuk mengisinya dengan lembut, dan mesin tekanan rendah mendorong logam naik dari bawah.
Biarkan mendingin di cetakan. Baja menarik panas dengan cepat, sehingga logam membeku dalam sekitar satu menit atau beberapa menit. Pendinginan cepat menghasilkan butir halus (kristal kecil) dan logam yang lebih kuat daripada pengecoran pasir.
Buka dan keluarkan hasil cor. Kedua belahan terbuka, inti ditarik, dan hasil cor diangkat keluar. Sprue dipotong, dan cetakan siap untuk siklus berikutnya.
Fakta kunci
- Material
- Kebanyakan paduan aluminium dan magnesium, juga paduan tembaga (kuningan, perunggu) dan sebagian besi cor
- Komponen khas
- Piston, pelek aluminium, kepala silinder, rumah roda gigi dan pompa, kaliper rem, peralatan masak
- Ukuran komponen
- Biasanya dari sekitar 100 g hingga sekitar 50 kg
- Presisi
- Sekitar ±0,3 hingga ±0,5 mm pada fitur 100 mm
- Hasil permukaan
- Cukup halus: Ra (kekasaran rata-rata) sekitar 2,5 hingga 6 µm
- Ukuran batch yang cocok
- Volume menengah hingga tinggi: beberapa ribu hingga ratusan ribu komponen per tahun
- Biaya perkakas dan mesin
- Cetakan baja berharga kira-kira sepuluh ribu hingga seratus ribu dolar atau lebih
- Kecepatan
- Beberapa menit per komponen per cetakan; beberapa cetakan sering berjalan berdampingan
Kekuatan dan batasan
Kekuatan
- Presisi lebih baik dan permukaan lebih halus daripada pengecoran pasir
- Pendinginan cepat memberi butir halus dan kekuatan baik
- Sedikit lubang gas, sehingga komponen bisa diberi perlakuan panas dan dilas
- Cetakan bertahan untuk ribuan hingga lebih dari seratus ribu komponen
Batasan
- Cetakan mahal, sehingga batch kecil tidak menguntungkan
- Kebanyakan terbatas pada paduan aluminium, magnesium, dan tembaga; baja terlalu panas untuk cetakan
- Bentuk harus bisa keluar dari cetakan kaku, sehingga undercut butuh inti
- Lebih lambat daripada die casting, dan dinding harus lebih tebal, minimal sekitar 3 hingga 4 mm
Di mana dipakai
- OtomotifPiston, kepala silinder, pelek, kaliper rem, komponen suspensi
- Dirgantara dan pertahananRumah dan braket dari paduan aluminium
- PermesinanBodi pompa, rumah roda gigi, komponen hidrolik
- PerpipaanBodi katup dan fitting kuningan dan perunggu
- Perabot rumah tanggaPeralatan masak aluminium cor, komponen lampu dan furnitur
Cara mengenalinya
- Permukaan cukup halus dan agak doff: jauh lebih halus daripada pengecoran pasir, sedikit lebih kasar daripada die casting.
- Garis pisah yang bersih dan lurus tempat kedua belahan baja bertemu.
- Dinding yang lebih tebal daripada pada komponen die-cast, sering 4 mm atau lebih.
- Sisa sprue yang dipotong, sering pada bagian tebal komponen.
Bandingkan dengan
Tonton
THORS eLearning Solutions · Penjelasan animasi pemula tentang permanent mold casting gravitasi
Densen_casting · Pengecoran produksi menuang aluminium ke cetakan baja, siklus demi siklus
Kurtz Casting Solutions · Bagaimana robot menjalankan sel pengecoran gravitasi otomatis
Kurtz Casting Solutions · Varian tekanan rendah, tempat logam didorong naik ke cetakan dari bawah
Lihat foto asli
- Wikipedia: Permanent mold casting — varian gravitasi, slush, tekanan rendah, dan vakum, material cetakan, dan produk
- Pencarian foto Wikimedia Commons
Ingat
- Cetakan adalah baja atau besi dan dipakai ulang ribuan kali.
- Gravitasi (atau tekanan rendah) yang mengisinya, bukan injeksi tekanan tinggi.
- Lebih baik dan lebih kuat daripada hasil cor pasir, perkakas lebih murah daripada die casting.
Lainnya di Pengecoran
Semua 100 proses
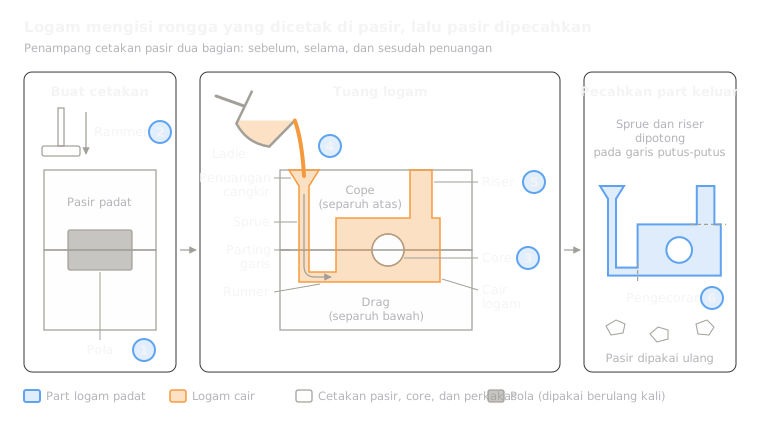 1.1ShortPengecoran pasirLogam dituang ke rongga yang dipadatkan dalam pasir; pasirnya kemudian dipecahkanBuka pelajaran
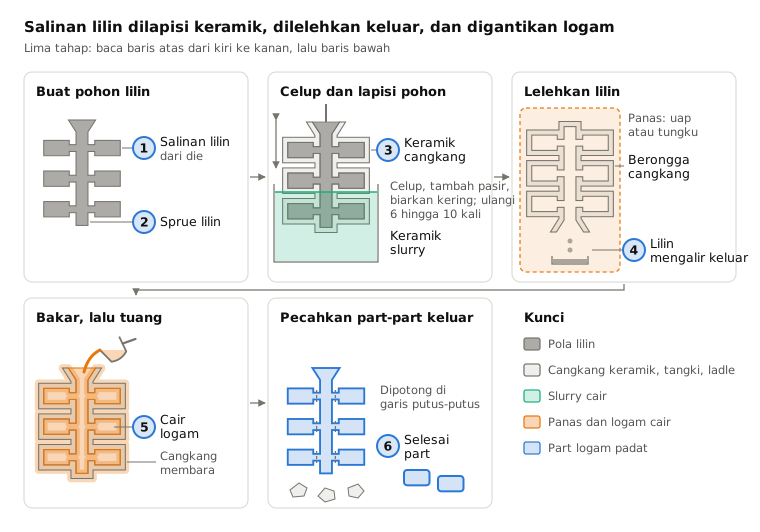
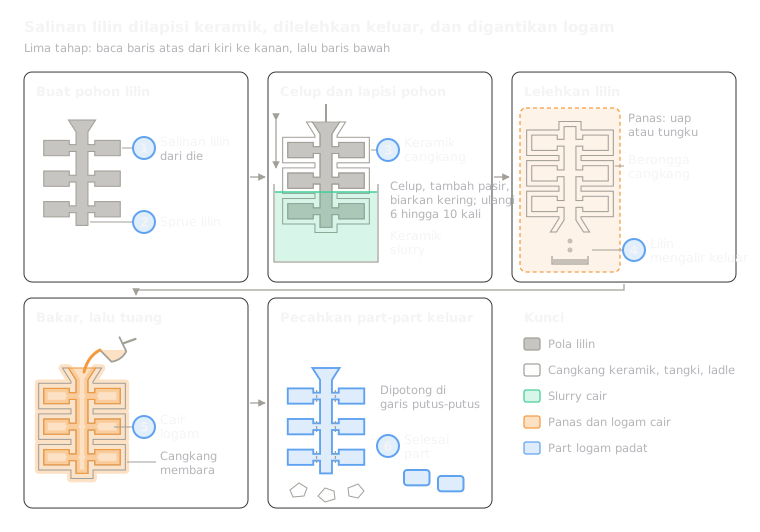 1.2Investment casting (lost wax)Salinan lilin dilapisi keramik, dilelehkan keluar, lalu diisi logamBuka pelajaran
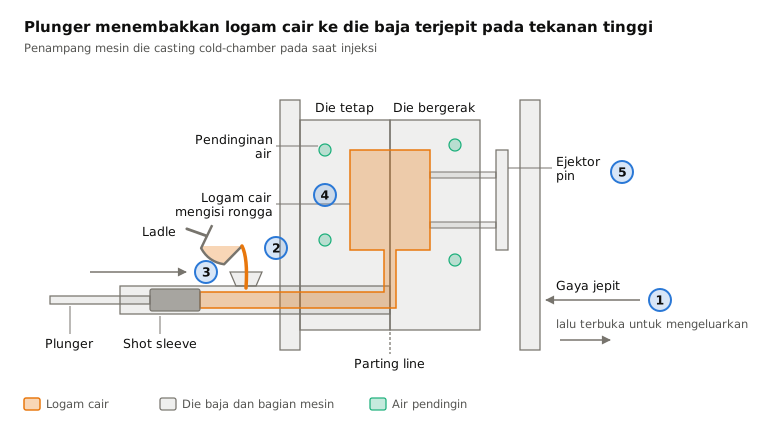
 1.4Pengecoran cetak tekan (die casting)Logam ditembakkan ke die baja pada tekanan tinggiBuka pelajaran
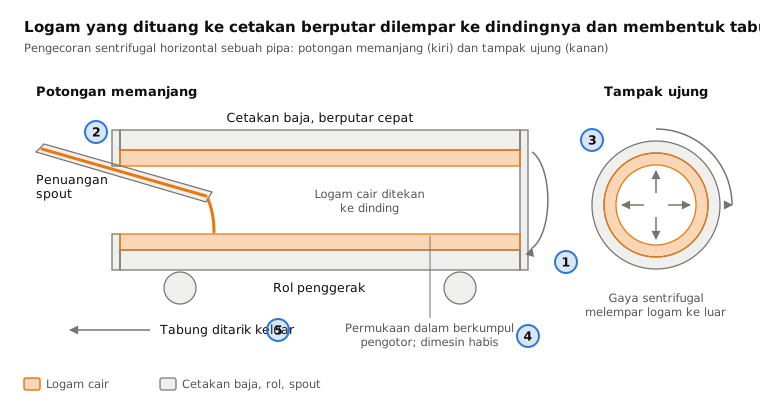
 1.5Pengecoran sentrifugalLogam dilemparkan ke dinding cetakan yang berputarBuka pelajaran
 1.6Lost foam castingLogam dituang ke salinan busa yang terkubur di pasir lepasBuka pelajaran
 1.7Pengecoran semi-padat (thixomolding dan rheocasting)Bubur logam setengah padat disuntikkan ke die bajaBuka pelajaran
 1.8Pengecoran kristal tunggal (bilah turbin)Pembekuan lambat dari satu ujung menumbuhkan part sebagai satu kristalBuka pelajaran
Coba sekarang
Manfaatkan AI dalam CAD Anda.
Buat model komponen, hasilkan gambar teknik, dan otomatisasi pekerjaan berulang di dalam perangkat lunak CAD Anda.