

Investment casting (lost wax)
Salinan lilin dilapisi keramik, dilelehkan keluar, lalu diisi logam
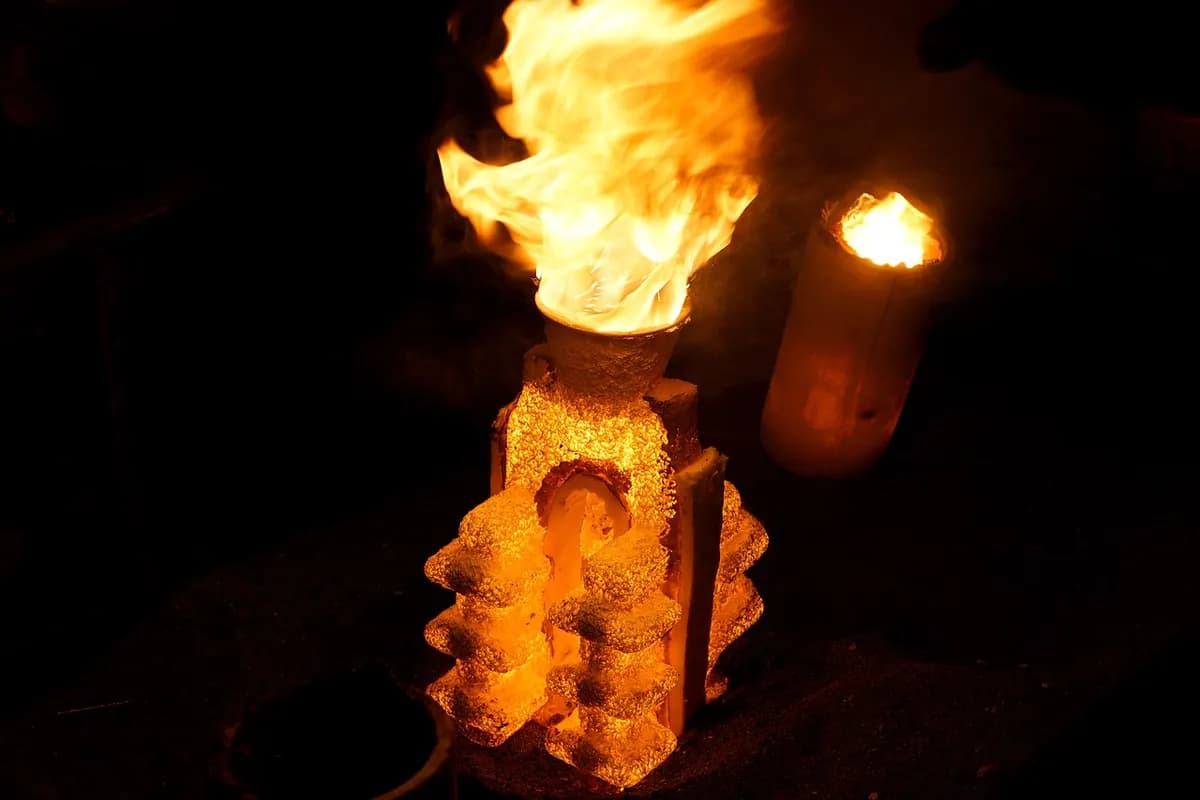
Investment casting, disebut juga lost-wax casting, menyalin komponen dalam lilin, melapisi lilin dengan keramik, melelehkan lilin keluar, dan menuang logam ke cangkang berongga. Bilah turbin mesin jet, kepala tongkat golf, dan implan pinggul dibuat dengan cara ini. Anda mendapat komponen hampir jadi dengan detail halus, dalam hampir semua paduan.
Cara kerjanya
Buat salinan lilin. Lilin diinjeksikan ke die logam (cetakan yang dapat dipakai ulang) untuk membuat pola, salinan lilin yang tepat dari komponen. Setiap pengecoran butuh polanya sendiri.
Bangun sebuah pohon. Banyak pola direkatkan ke sprue lilin pusat (saluran umpan), membentuk "pohon" yang bisa memuat dari beberapa hingga puluhan komponen.
Lapisi dengan keramik. Pohon dicelup ke slurry keramik (campuran kental serbuk keramik halus dan binder cair), ditaburi pasir halus, dan dikeringkan. Ini diulang sekitar 6 hingga 10 kali, hingga cangkang setebal beberapa milimeter.
Lelehkan keluar lilin. Cangkang dibalik dan dipanaskan, biasanya di autoklaf uap (oven uap bertekanan) atau tungku panas. Lilin mengalir keluar, sering untuk dipakai ulang, menyisakan cetakan satu bagian yang berongga.
Bakar, lalu tuang. Cangkang dibakar, sering pada sekitar 1000 °C, agar kuat dan membakar habis sisa lilin. Logam dituang saat cangkang masih panas, sehingga bagian tipis terisi sebelum logam membeku.
Pecahkan komponen keluar. Setelah dingin, cangkang dilepas dengan palu, getaran, atau semburan air. Komponen dipotong dari pohon, dan sisa gate (tempat setiap komponen menyatu dengan pohon) digerinda halus.
Fakta kunci
- Material
- Baja dan baja tahan karat, superalloy nikel dan kobalt, titanium, aluminium, paduan tembaga, emas dan perak
- Komponen khas
- Bilah turbin, kepala tongkat golf, implan pinggul dan lutut, impeler pompa, komponen senjata api dan kunci, perhiasan
- Ukuran komponen
- Biasanya beberapa gram hingga beberapa kilogram; pengecoran spesialis melampaui 100 kg
- Presisi
- Sekitar ±0,1 hingga ±0,25 mm pada fitur kecil, kira-kira ±0,5% dari dimensi
- Hasil permukaan
- Halus: Ra (kekasaran rata-rata) sekitar 1,5 hingga 3 µm
- Ukuran batch yang cocok
- Ratusan hingga ratusan ribu komponen per tahun; juga satuan untuk seni dan perhiasan
- Biaya perkakas dan mesin
- Die injeksi lilin berharga beberapa ribu hingga puluhan ribu dolar; pola cetak 3D melewati die untuk prototipe
- Kecepatan
- Hari hingga minggu per batch, kebanyakan dihabiskan menunggu lapisan cangkang mengering; banyak pohon diproses paralel
Kekuatan dan batasan
Kekuatan
- Detail sangat halus dan permukaan halus, sering dengan sedikit permesinan
- Bekerja dengan paduan bertitik leleh tinggi seperti superalloy dan baja tahan karat
- Bentuk rumit dalam satu bagian, dengan sedikit atau tanpa sambungan
- Sedikit limbah: sprue dan runner dilebur ulang
Batasan
- Lebih banyak langkah dan tenaga kerja, sehingga setiap komponen lebih mahal daripada pengecoran pasir
- Komponen kebanyakan kecil; yang besar sulit dan mahal
- Pola lilin baru dan cangkang baru dihabiskan untuk setiap komponen
- Waktu tunggu lama, dari hari hingga minggu
Di mana dipakai
- DirgantaraBilah dan vane turbin, braket struktural, komponen sistem bahan bakar
- MedisImplan pinggul dan lutut, instrumen bedah
- OlahragaKepala tongkat golf
- OtomotifRoda turbocharger, rocker arm, komponen katup kecil
- IndustriImpeler pompa, bodi katup, tuas dan braket
- Seni dan perhiasanPatung perunggu, cincin, mahkota dan jembatan gigi
Cara mengenalinya
- Detail tajam, huruf yang tegas, dan permukaan halus agak satin, bahkan di sudut tersembunyi.
- Tanpa sambungan cetakan, atau hanya garis sangat samar dari die lilin.
- Titik datar kecil hasil gerinda tempat komponen dipotong dari pohon (bekas gate).
- Bentuk rumit dalam satu bagian yang kalau tidak, butuh beberapa komponen hasil mesin.
Bandingkan dengan
Tonton
RAPID DIRECT · Penjelasan animasi langkah demi langkah seluruh proses
Paul Hamler · Proses lengkap dengan tangan, dari lilin hingga logam
SIMIS · Robot mencelup pohon lilin ke slurry dan pasir untuk membangun cangkang
Dean Group International Ltd · Pengecoran sungguhan: pohon, penuangan, dan pelepasan cangkang
Lihat foto asli
- Wikipedia: Investment casting — cangkang untuk rotor turbocharger, bagian dalam cangkang, dan komponen jadi
- Pencarian foto Wikimedia Commons
Ingat
- Setiap komponen butuh salinan lilin baru dan cangkang keramik baru.
- Melelehkan lilin keluar meninggalkan cetakan satu bagian tanpa sambungan, sehingga detailnya sangat baik.
- Presisi dan halus, tetapi lebih lambat dan lebih mahal per komponen daripada pengecoran pasir.
Lainnya di Pengecoran
Semua 100 proses
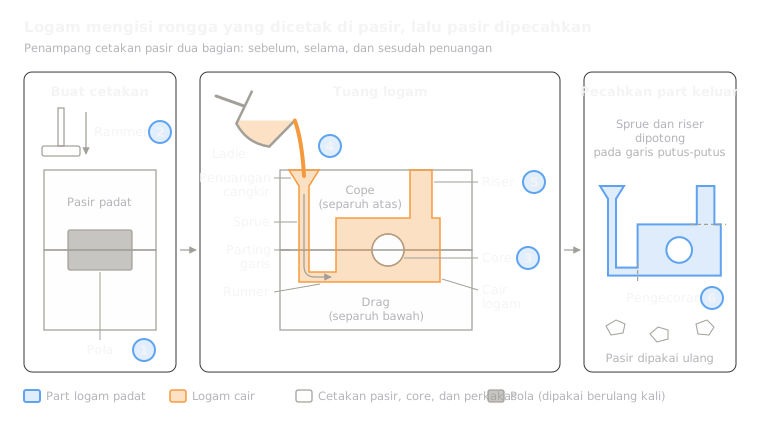 1.1ShortPengecoran pasirLogam dituang ke rongga yang dipadatkan dalam pasir; pasirnya kemudian dipecahkanBuka pelajaran
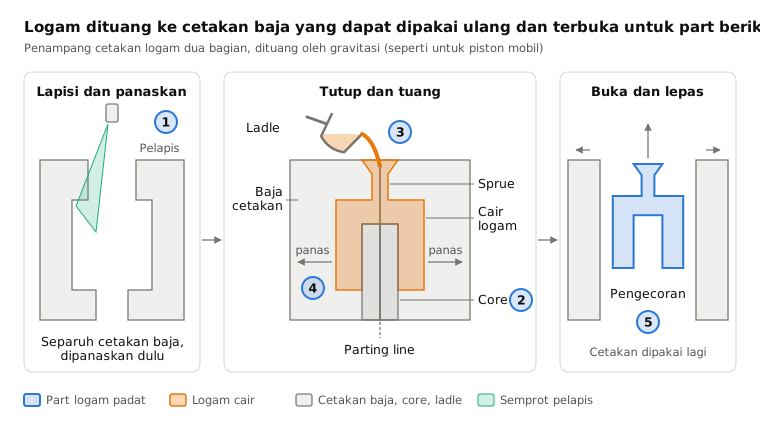
 1.3Pengecoran cetakan permanenLogam dituang oleh gravitasi ke cetakan baja yang dapat dipakai ulangBuka pelajaran
 1.4Pengecoran cetak tekan (die casting)Logam ditembakkan ke die baja pada tekanan tinggiBuka pelajaran
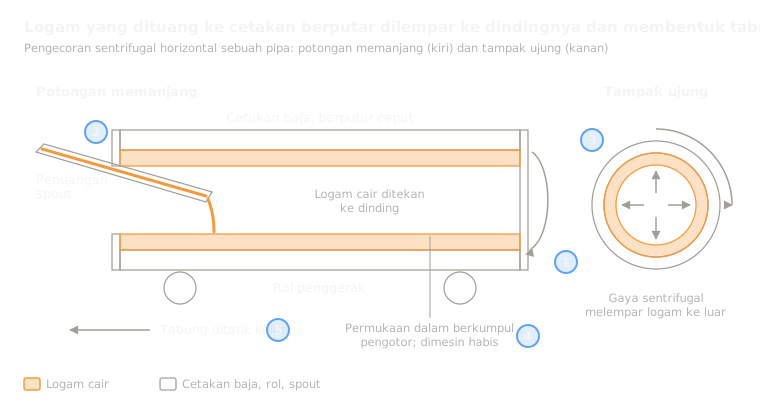 1.5Pengecoran sentrifugalLogam dilemparkan ke dinding cetakan yang berputarBuka pelajaran
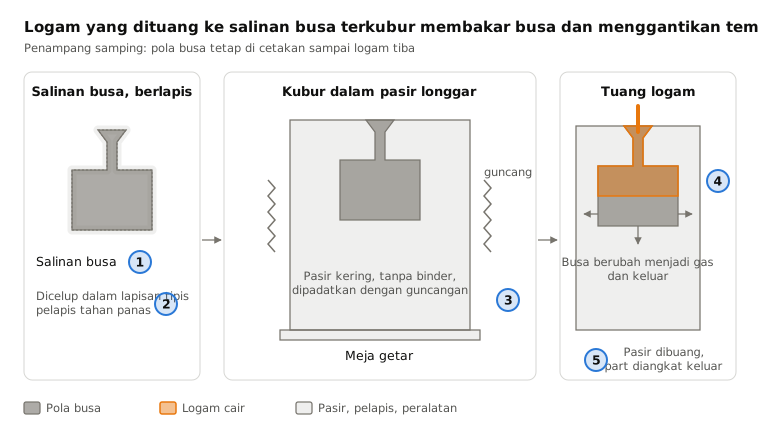
 1.6Lost foam castingLogam dituang ke salinan busa yang terkubur di pasir lepasBuka pelajaran
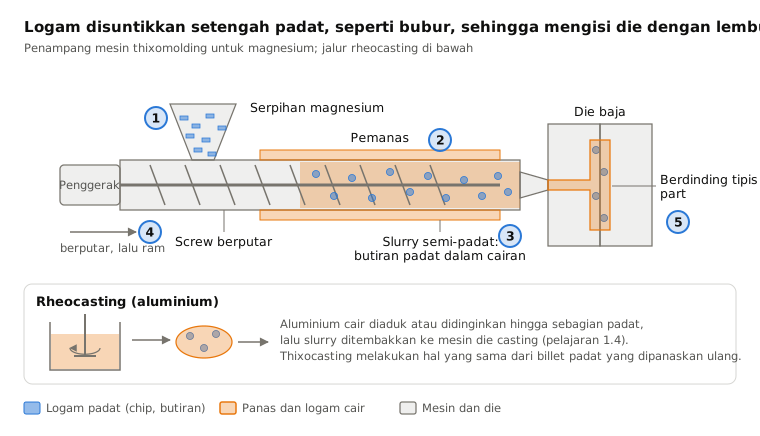
 1.7Pengecoran semi-padat (thixomolding dan rheocasting)Bubur logam setengah padat disuntikkan ke die bajaBuka pelajaran
 1.8Pengecoran kristal tunggal (bilah turbin)Pembekuan lambat dari satu ujung menumbuhkan part sebagai satu kristalBuka pelajaran
Coba sekarang
Manfaatkan AI dalam CAD Anda.
Buat model komponen, hasilkan gambar teknik, dan otomatisasi pekerjaan berulang di dalam perangkat lunak CAD Anda.