

Pengecoran kristal tunggal (bilah turbin)
Pembekuan lambat dari satu ujung menumbuhkan part sebagai satu kristal
Pengecoran kristal tunggal membuat part logam yang berupa satu kristal kontinu, tanpa batas butir (sambungan antarkristal) sama sekali. Teknik ini dipakai untuk bilah turbin terpanas pada mesin jet dan turbin gas pembangkit listrik. Bilah itu berputar membara selama ribuan jam, dan batas butir adalah tempat bilah akan mulur (meregang perlahan) dan retak.
Cara kerjanya
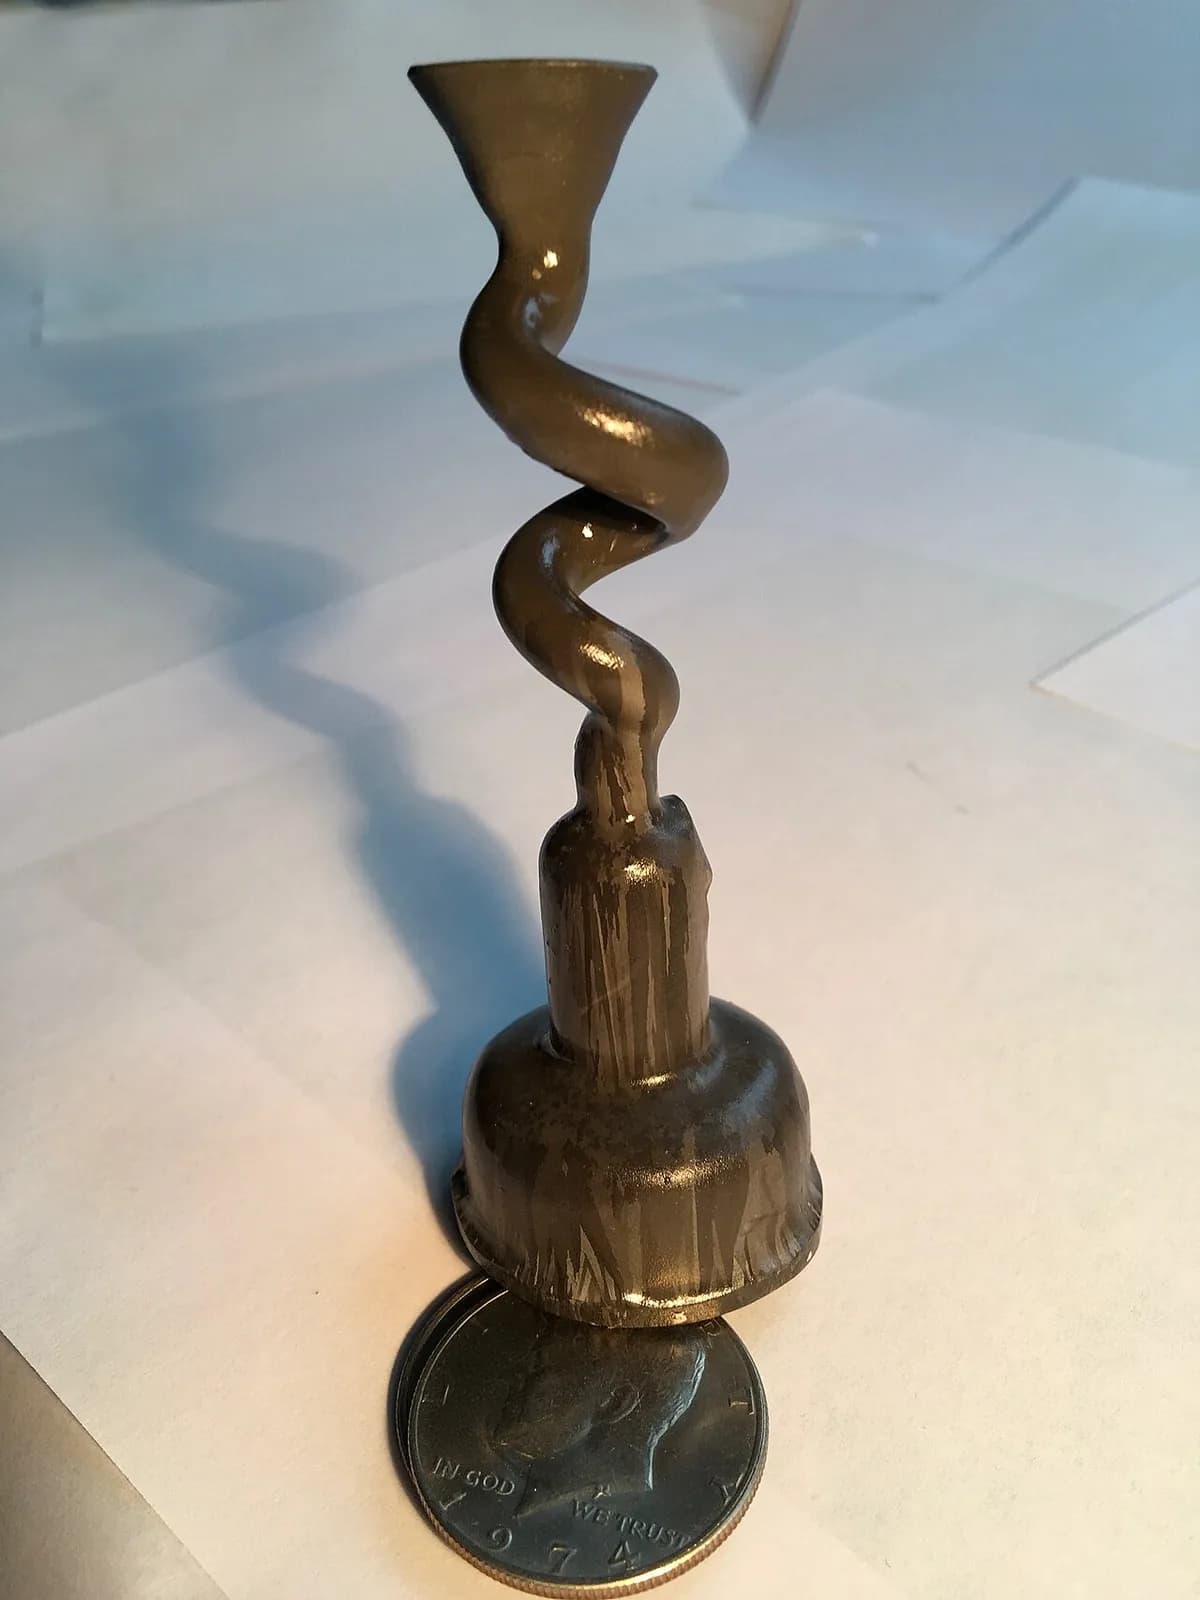
Buat cetakan keramik. Seperti pada investment casting (pelajaran 1.2), bilah lilin dilapisi keramik dan lilinnya dilelehkan keluar. Core keramik di dalamnya membentuk saluran pendingin bilah, dan saluran spiral, yaitu grain selector, ditambahkan di bawah bilah.
Tuang ke cetakan panas. Cetakan berada di atas chill plate di dalam tungku vakum, sehingga superalloy nikel tidak bisa bereaksi dengan udara. Cetakan dipanaskan di atas titik leleh logam, sekitar 1.500 °C, dan logam dituang masuk.
Mulai membeku dari bawah. Chill plate berpendingin air membekukan logam di bagian bawah lebih dulu. Banyak kristal kecil mulai tumbuh di starter block, semuanya tumbuh ke atas.
Loloskan satu kristal. Grain selector spiral terlalu berliku untuk diikuti sebagian besar kristal; biasanya hanya satu yang lolos dari bagian atas. Kristal benih dapat dipakai sebagai gantinya untuk menentukan arahnya.
Tarik perlahan. Cetakan diturunkan keluar dari zona panas melewati baffle, biasanya beberapa sentimeter per jam. Front pembekuan tetap datar di baffle dan kristal tunggal tumbuh ke atas melalui seluruh bilah.
Lepas cangkang dan periksa. Keramik dipecahkan dan core dilarutkan. Setiap bilah di-etsa dan diperiksa, dengan sinar-X dan pengukuran orientasi kristal, untuk memastikan bahwa itu satu kristal.
Fakta kunci
- Material
- Superalloy berbasis nikel (paduan tahan panas dari nikel dengan kromium, kobalt, aluminium, renium, dan lainnya)
- Komponen khas
- Bilah dan vane turbin tekanan tinggi pada mesin jet dan turbin gas
- Ukuran komponen
- Bilah pesawat panjangnya beberapa sentimeter hingga sekitar 15 cm; bilah pembangkit listrik bisa beberapa kali lebih besar
- Presisi
- Tingkat investment casting, sekitar ±0,1 mm, dengan lubang pendingin halus yang dibor kemudian
- Hasil permukaan
- Halus: Ra (kekasaran rata-rata) sekitar 1 hingga 3 µm, lalu dilapisi
- Ukuran batch yang cocok
- Ribuan hingga ratusan ribu bilah per tahun per program mesin
- Biaya perkakas dan mesin
- Tungku penarikan vakum berharga jutaan dolar; setiap bilah berharga ratusan hingga ribuan dolar
- Kecepatan
- Lambat: beberapa jam per penarikan, dengan beberapa cetakan per muatan tungku
Kekuatan dan batasan
Kekuatan
- Tanpa batas butir, sehingga ketahanan mulur dan retak sangat baik saat membara
- Memungkinkan mesin bekerja lebih panas, yang menghemat bahan bakar
- Arah kristal dapat dipilih untuk kekakuan dan umur lelah terbaik
- Saluran pendingin dalam yang kompleks berasal dari core keramik
Batasan
- Sangat lambat dan mahal
- Banyak bilah dibuang ketika butiran liar terbentuk
- Membutuhkan tungku vakum dan paduan mahal dengan unsur langka seperti renium
- Hanya praktis untuk part kecil bernilai sangat tinggi
Di mana dipakai
- DirgantaraBilah dan vane turbin tekanan tinggi pada mesin jet
- Pembangkit listrikBilah tahap pertama turbin gas besar
- PertahananMesin jet militer dan helikopter
- RisetSpesimen kristal tunggal untuk mempelajari paduan
Cara mengenalinya
- Biasanya Anda tidak bisa melihatnya pada bilah jadi yang berlapis: tampak seperti pengecoran presisi biasa.
- Setelah etsa (rendaman asam yang menampakkan butiran), bilah kristal tunggal menunjukkan satu permukaan rata tanpa pola butir.
- Bilah cor biasa menunjukkan tambal sulam butiran; bilah solidifikasi terarah menunjukkan garis-garis panjang dari akar ke ujung.
- Lubang pendingin kecil di permukaan dan akar berbentuk pohon cemara, khas bilah bagian panas.
Bandingkan dengan
Tonton
Magic Marks · Penjelasan singkat tentang pembekuan lambat satu arah di balik kristal tunggal
Asianometry · Sejarah dari bilah biasa ke kolumnar hingga kristal tunggal
Jetline Marvel · Mengapa bilah ini begitu sulit dibuat dan mengapa begitu banyak yang dibuang
The Business Times · Rekaman nyata dari pabrik bilah turbin
Lihat foto asli
- Wikipedia: Turbine blade — bahan bilah, pendinginan, dan latar belakang pengecoran
- Wikipedia: Directional solidification — metode pembekuan lambat satu arah
- Pencarian foto Wikimedia Commons
Ingat
- Tujuannya adalah part tanpa batas butir, yang lemah saat membara.
- Pembekuan lambat dari bawah ke atas, plus selector spiral, membuat hanya satu kristal yang tumbuh.
- Sangat lambat dan mahal, sehingga dikhususkan untuk bilah turbin terpanas.
Lainnya di Pengecoran
Semua 100 proses
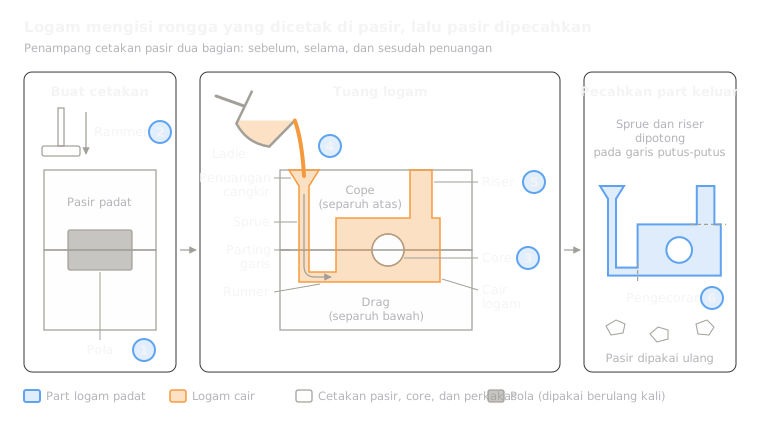 1.1ShortPengecoran pasirLogam dituang ke rongga yang dipadatkan dalam pasir; pasirnya kemudian dipecahkanBuka pelajaran
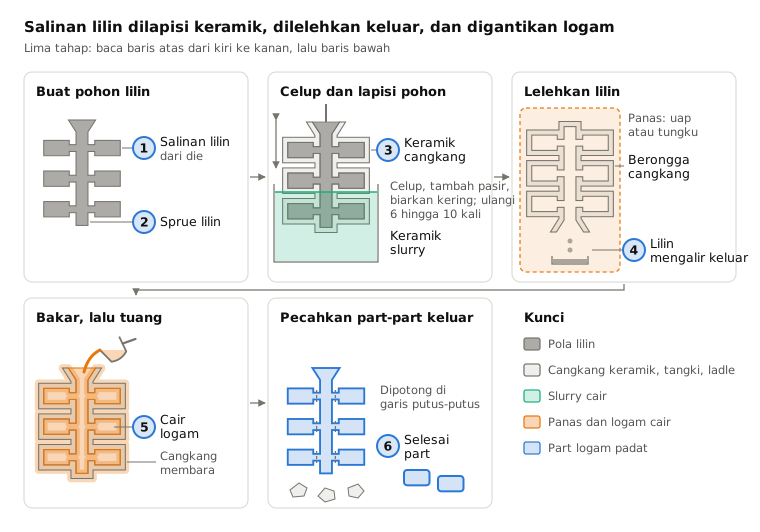
 1.2Investment casting (lost wax)Salinan lilin dilapisi keramik, dilelehkan keluar, lalu diisi logamBuka pelajaran
 1.3Pengecoran cetakan permanenLogam dituang oleh gravitasi ke cetakan baja yang dapat dipakai ulangBuka pelajaran
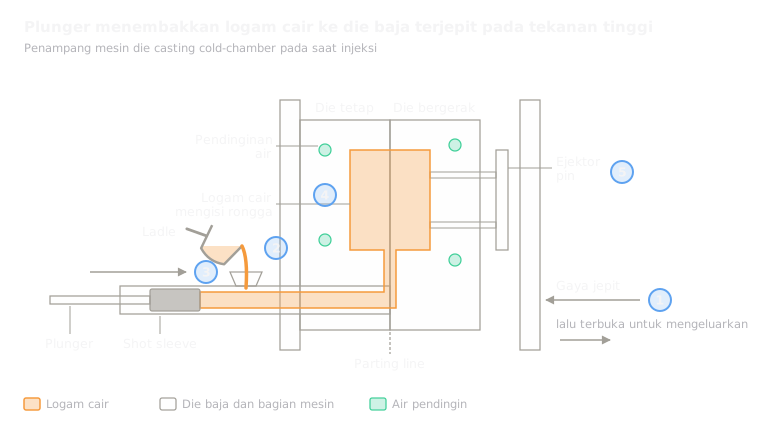 1.4Pengecoran cetak tekan (die casting)Logam ditembakkan ke die baja pada tekanan tinggiBuka pelajaran
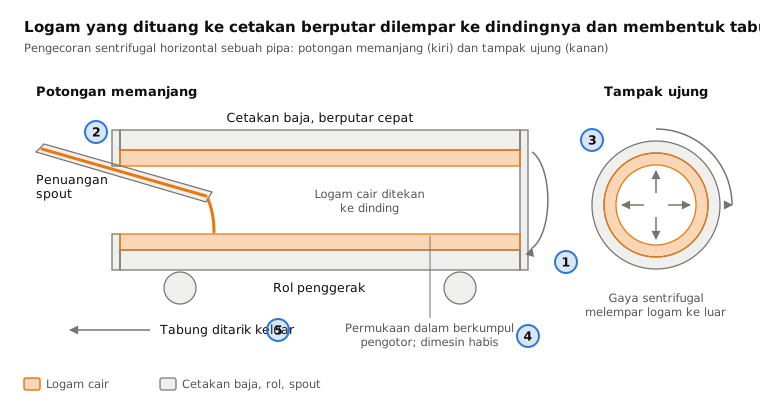
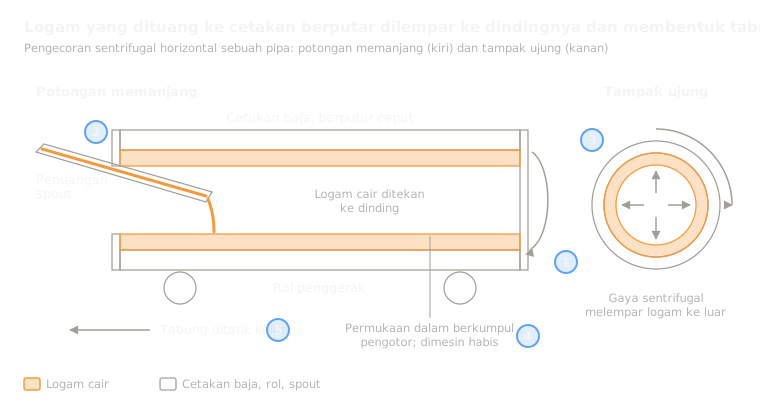 1.5Pengecoran sentrifugalLogam dilemparkan ke dinding cetakan yang berputarBuka pelajaran
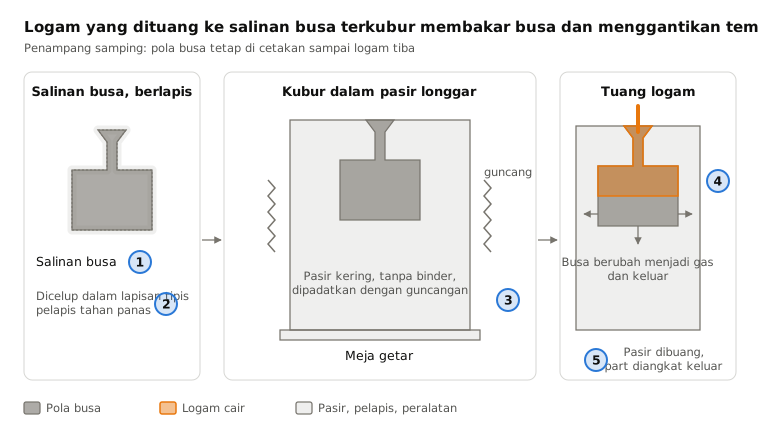
 1.6Lost foam castingLogam dituang ke salinan busa yang terkubur di pasir lepasBuka pelajaran
 1.7Pengecoran semi-padat (thixomolding dan rheocasting)Bubur logam setengah padat disuntikkan ke die bajaBuka pelajaran
Coba sekarang
Manfaatkan AI dalam CAD Anda.
Buat model komponen, hasilkan gambar teknik, dan otomatisasi pekerjaan berulang di dalam perangkat lunak CAD Anda.