

Laser powder bed fusion (logam, SLM/DMLS)
Laser melelehkan lapisan tipis serbuk logam (powder bed fusion)
Laser powder bed fusion (LPBF) melelehkan serbuk logam halus dengan laser, satu lapisan tipis pada satu waktu, untuk membangun komponen logam yang benar-benar padat. Pembuat mesin menyebutnya SLM (selective laser melting) atau DMLS (direct metal laser sintering). Teknik ini penting karena membuat bentuk logam yang tidak bisa dibuat perkakas potong atau cetakan, seperti komponen mesin roket dengan saluran pendingin di dalamnya.
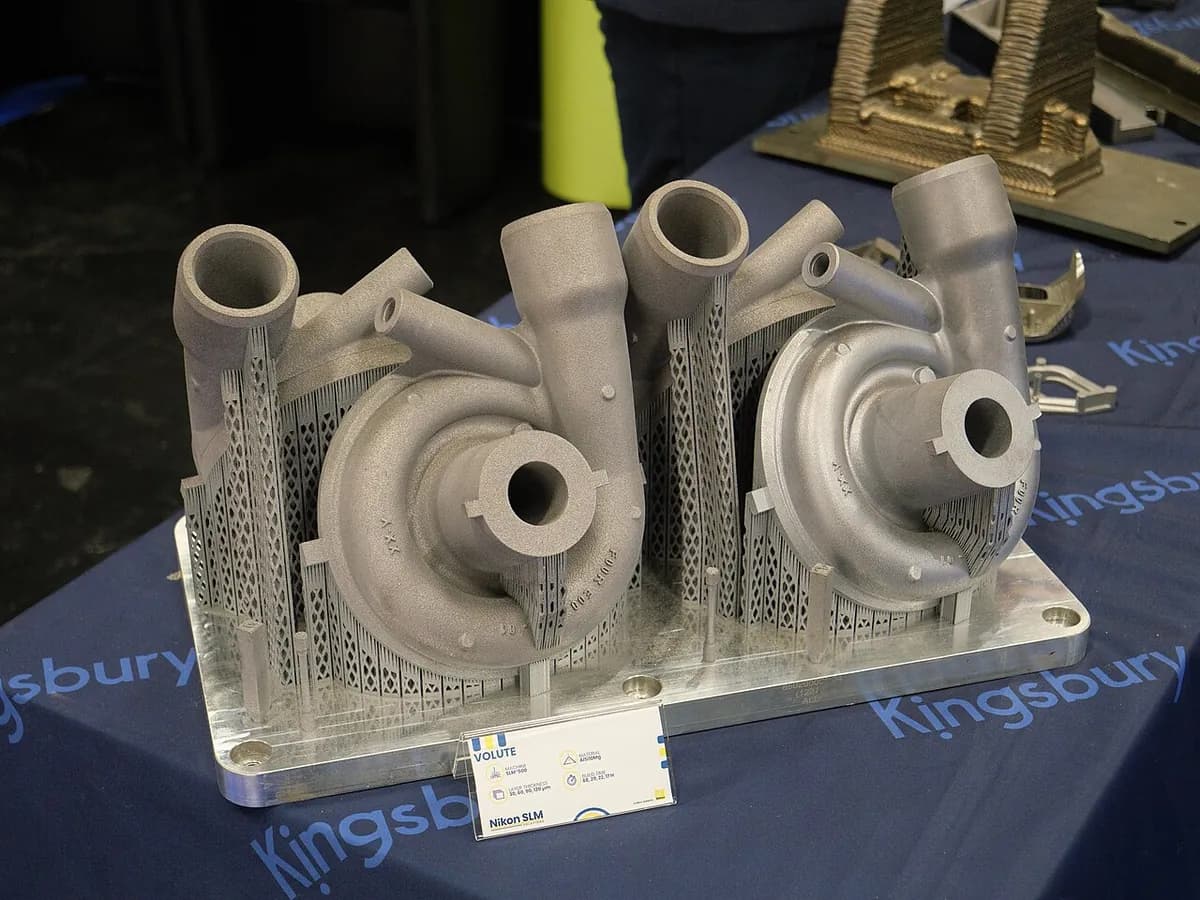
Cara kerjanya
Iris dan tambahkan penyangga. Perangkat lunak mengiris model menjadi lapisan sangat tipis dan menambahkan penyangga (batang logam tipis). Penyangga menjangkar overhang ke pelat cetak dan menarik panas agar komponen tidak melengkung.
Isi dengan argon. Ruang disegel dan dibilas dengan argon atau nitrogen, gas inert yang mencegah logam panas teroksidasi. Aliran gas stabil menyapu asap dan spatter (tetesan panas kecil) dari jalur laser.
Sebarkan satu lapisan. Piston suplai naik, dan bilah recoater menyebarkan serbuk logam di atas pelat cetak, biasanya setebal 0,02–0,06 mm.
Lelehkan irisan. Laser serat, biasanya 200–1.000 W, menelusuri irisan. Laser melelehkan serbuk menjadi kolam lelehan kecil yang membeku hampir seketika, menyatu dengan lapisan di bawahnya.
Turunkan dan ulangi. Pelat cetak turun satu lapisan dan siklus berulang, sering ribuan kali selama satu hari atau lebih.
Selesaikan komponen. Saat masih di pelat, komponen mendapat perlakuan panas pelepas tegangan (pemanasan lambat yang melonggarkan tegangan terkunci). Lalu dipotong lepas, penyangga dibuang, dan banyak yang lanjut ke HIP (hot isostatic pressing, pelajaran 9.3) dan permesinan.
Fakta kunci
- Material
- Paduan titanium (Ti-6Al-4V), baja tahan karat dan baja perkakas, superalloy nikel (Inconel), aluminium (AlSi10Mg), kobalt-krom, paduan tembaga
- Komponen khas
- Injektor mesin roket, komponen turbin dan sistem bahan bakar, implan medis, mahkota gigi, cetakan dengan saluran pendingin, penukar panas
- Ukuran komponen
- Biasanya 25–40 cm per sisi; mesin terbesar melampaui 1 m
- Presisi
- Sekitar ±0,1 mm saat dicetak; permukaan kritis dimesin setelahnya
- Hasil permukaan
- Doff dan sedikit kasar, seperti amplas halus; lebih kasar pada permukaan menghadap bawah; sering diblasting, dipoles, atau dimesin
- Ukuran batch yang cocok
- 1 hingga beberapa ribu komponen per tahun; terbaik jika setiap komponen rumit dan berharga
- Biaya perkakas dan mesin
- Tanpa perkakas; mesin berharga beberapa ratus ribu hingga beberapa juta dolar
- Kecepatan
- Lambat: pencetakan sering butuh satu hingga beberapa hari
Kekuatan dan batasan
Kekuatan
- Bentuk yang mustahil dimesin atau dicor: saluran dalam, kisi, bentuk organik
- Logam yang benar-benar padat, sebanding dengan logam cor atau tempa setelah perlakuan panas
- Beberapa komponen digabung menjadi satu, menghemat perakitan dan bobot
- Desain ringan dari topology optimization (perangkat lunak yang membuang material yang tidak perlu)
Batasan
- Mesin, serbuk, dan pasca-pemrosesan yang sangat mahal
- Butuh penyangga, yang harus dipotong atau dimesin lepas
- Tegangan panas yang terkunci bisa melengkungkan komponen atau meretakkannya dari pelat
- Lambat, dengan permukaan kasar yang sering butuh permesinan
Di mana dipakai
- AntariksaInjektor mesin roket, ruang bakar, komponen turbopump
- DirgantaraNosel bahan bakar mesin jet, braket, penukar panas
- MedisCangkir pinggul dan implan tulang belakang dengan permukaan berpori, implan khusus
- GigiMahkota, jembatan, dan rangka gigi tiruan dari kobalt-krom
- PerkakasCetakan injeksi dengan pendinginan konformal (saluran yang mengikuti bentuk komponen)
- MotorsportBraket ringan, upright, komponen knalpot dan hidrolik
Cara mengenalinya
- Permukaan logam abu-abu doff dan agak berbutir, sering dengan garis lapisan samar.
- Bekas kecil atau bagian kasar pada permukaan menghadap bawah, tempat penyangga dibuang.
- Alas datar, sering dimesin, tempat komponen dipotong dari pelat cetak.
- Bentuk organik, kisi, atau saluran dalam yang tidak bisa dibuat bor atau cetakan.
Bandingkan dengan
Tonton
RAPID DIRECT · Alur kerja SLM lengkap, dijelaskan untuk pemula
Billy Wu · Rekaman close-up komponen sedang dibangun
3D Distributed · Mesin bekerja: laser, percikan, dan recoater
NASA's Marshall Space Flight Center · Komponen mesin roket cetak di NASA
Lihat foto asli
- Wikipedia: Selective laser melting — skema proses dan foto komponen logam cetak
- Pencarian foto Wikimedia Commons
Ingat
- LPBF melelehkan serbuk logam dengan laser dalam gas inert, membangun komponen benar-benar padat lapis demi lapis.
- Membuat komponen logam ringan dan rumit yang tidak bisa dibuat proses lain, tetapi lambat dan berbiaya tinggi.
- Penyangga, perlakuan panas, pemotongan dari pelat, dan sering permesinan adalah bagian dari setiap pekerjaan.
Lainnya di Manufaktur aditif
Semua 100 proses
 8.1ShortFDM (fused deposition modeling)Mengekstrusi filamen plastik cair melalui nosel yang bergerak (material extrusion)Buka pelajaran
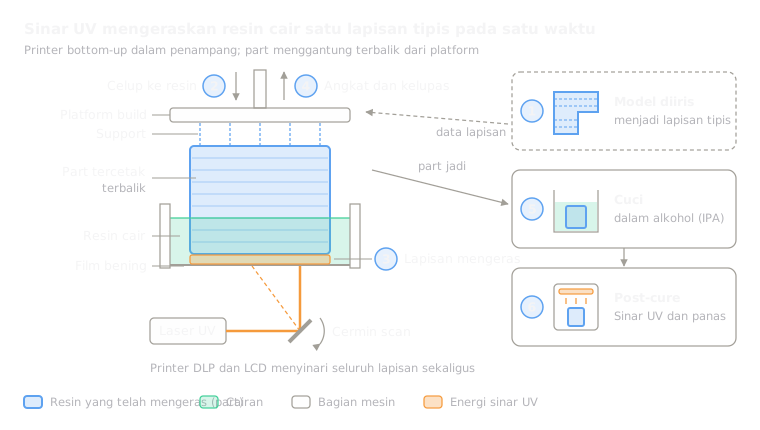 8.2Stereolithography (SLA/DLP)Mengeraskan resin cair lapis demi lapis dengan laser atau proyektor (vat photopolymerization)Buka pelajaran
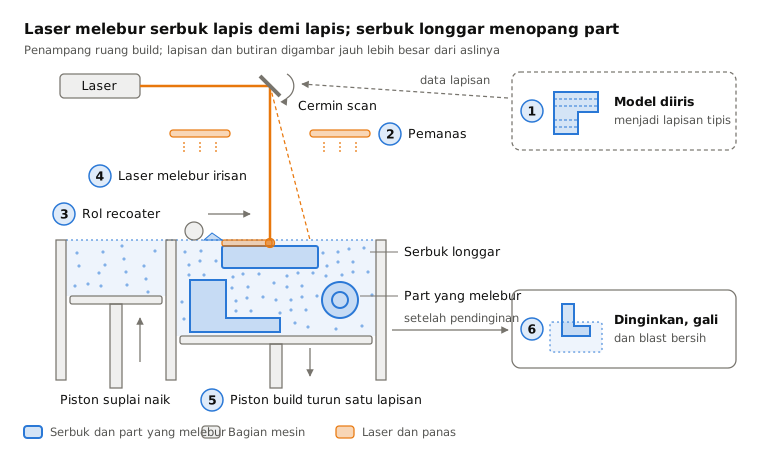
 8.3Selective laser sintering (SLS)Laser melebur serbuk nilon dalam bed; serbuk longgar menopang part (powder bed fusion)Buka pelajaran
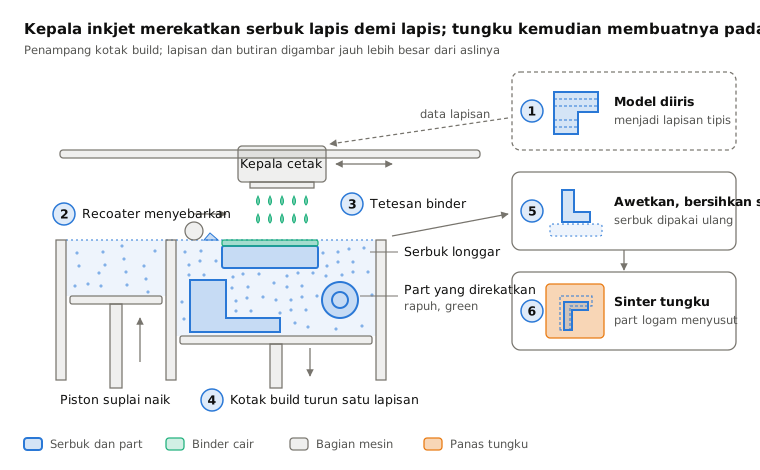
 8.5Binder jettingKepala inkjet merekatkan serbuk, lalu komponen dikuras (cure) atau disinter (binder jetting)Buka pelajaran
 8.6Material jetting (PolyJet)Menyemburkan tetesan resin dan men-cure-nya dengan cahaya UV (material jetting)Buka pelajaran
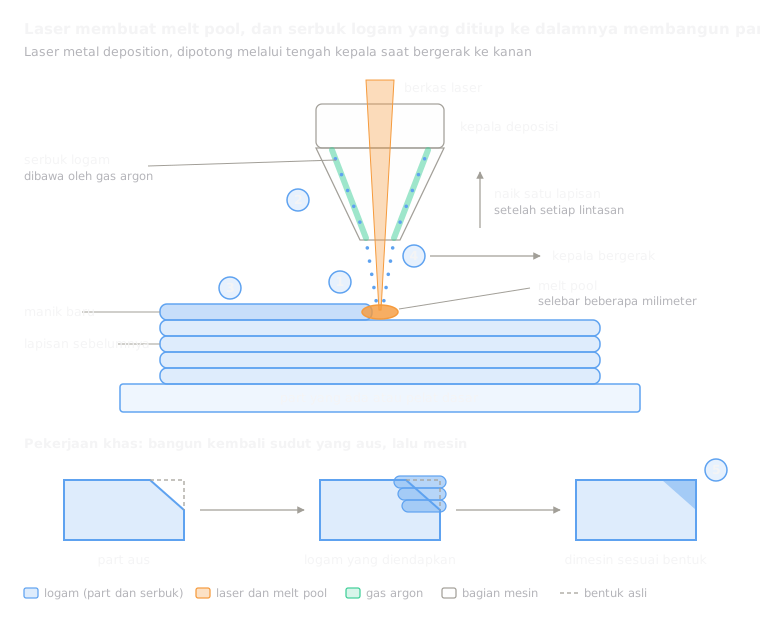 8.7Directed energy deposition (DED/LMD)Laser melelehkan kolam pada komponen; serbuk yang ditiupkan menambah logam (directed energy deposition)Buka pelajaran
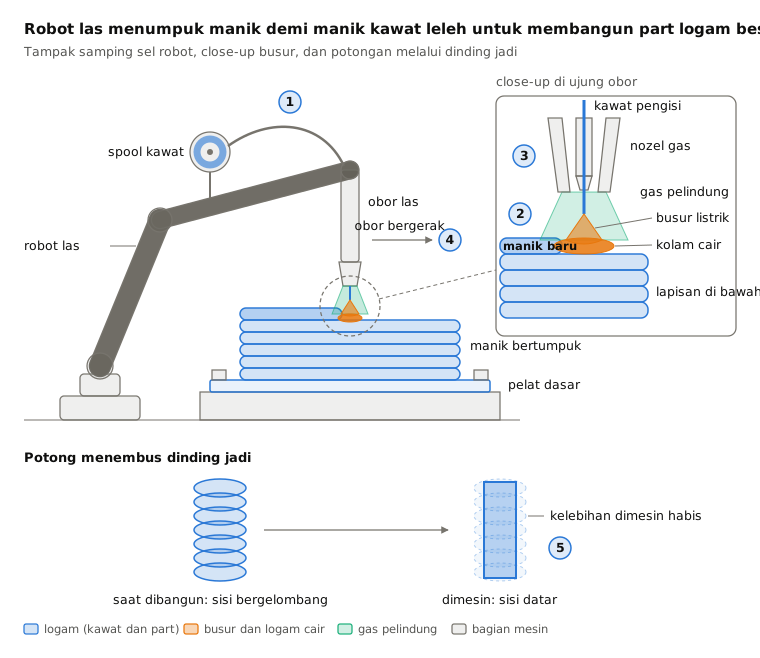
 8.8Wire arc additive manufacturing (WAAM)Robot las menumpuk kawat yang dilelehkan busur menjadi manik (directed energy deposition)Buka pelajaran
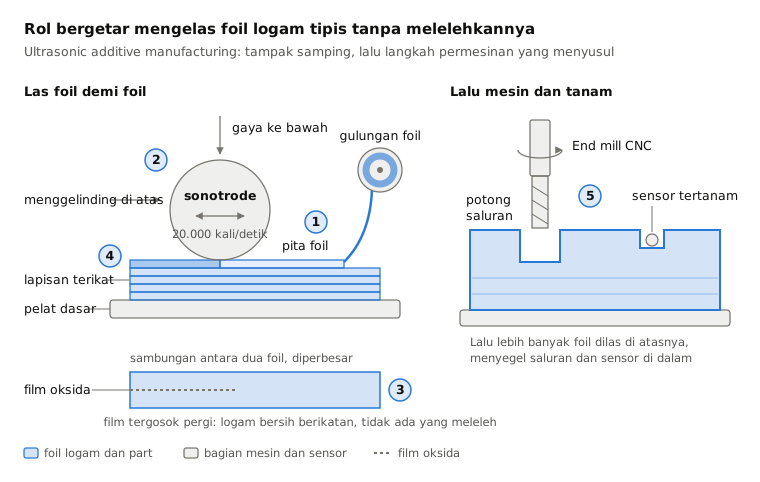
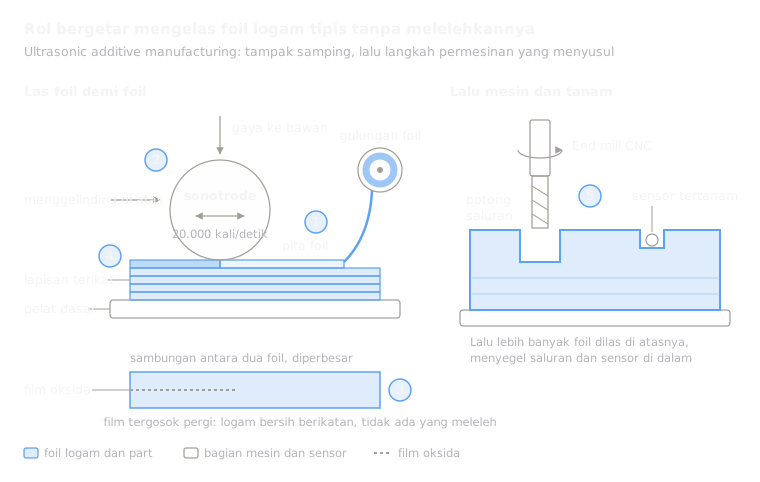 8.9Ultrasonic additive manufacturing (UAM)Getaran ultrasonik mengelas foil logam tanpa melelehkan, lalu mesin milling memangkasnya (sheet lamination)Buka pelajaran
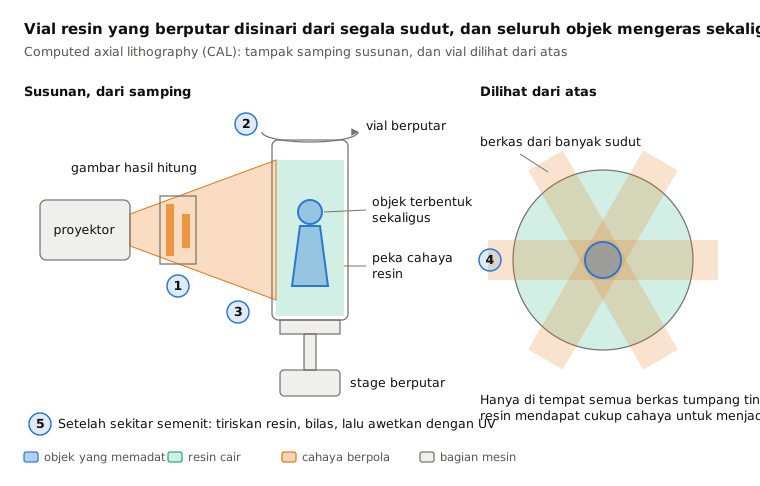
 8.10Volumetric printing (CAL)Cahaya dari segala sudut mengawetkan vial resin yang berputar sekaligus (volumetric printing)Buka pelajaran
Coba sekarang
Manfaatkan AI dalam CAD Anda.
Buat model komponen, hasilkan gambar teknik, dan otomatisasi pekerjaan berulang di dalam perangkat lunak CAD Anda.