

Selective laser sintering (SLS)
Laser melebur serbuk nilon dalam bed; serbuk longgar menopang part (powder bed fusion)
Selective laser sintering (SLS) memakai laser untuk melebur serbuk plastik halus, biasanya nilon, satu lapisan tipis demi satu lapisan. Serbuk longgar di sekeliling part menopangnya, sehingga tidak perlu support. Ini penting karena membuat part plastik yang kuat dan berfungsi dalam batch kecil, seperti rangka drone, saluran udara, dan penyangga khusus.
Cara kerjanya
Iris model. Perangkat lunak memotong model 3D menjadi lapisan tipis. Banyak part dapat ditata bersama, bahkan ditumpuk, untuk mengisi seluruh volume build.
Panaskan ruang. Pemanas menjaga bed serbuk tepat di bawah titik lelehnya, sekitar 170 °C untuk nilon 12. Laser kemudian hanya perlu menambah sedikit energi ekstra.
Sebarkan satu lapisan. Piston suplai naik, dan recoater (rol atau bilah) menyapukan selapis tipis serbuk, biasanya 0,1 mm, melintasi area build.
Lebur irisan. Laser, yang diarahkan oleh cermin cepat, menelusuri penampang part. Laser men-sinter butiran (melebur dengan melelehkannya sebagian) satu sama lain dan ke lapisan di bawahnya.
Turunkan dan ulangi. Piston build turun satu lapisan, dan langkah 3 sampai 5 berulang. Serbuk yang tidak melebur tetap di tempat dan menopang setiap overhang.
Dinginkan, gali, bersihkan. Blok serbuk, yang disebut cake, mendingin perlahan, sering selama kira-kira sama dengan waktu pencetakan. Lalu Anda menggali part, meniup bersih serbuk yang menempel, dan mencampur serbuk sisa dengan serbuk baru untuk dipakai ulang.
Fakta kunci
- Material
- Terutama nilon (PA12, PA11); juga nilon berisi kaca atau karbon, TPU fleksibel, polipropilena, dan PEEK suhu tinggi
- Komponen khas
- Prototipe fungsional, casing, snap-fit dan living hinge, saluran udara, braket, penyangga dan pegangan khusus
- Ukuran komponen
- Sekitar 15–30 cm per sisi pada mesin meja; mesin industri hingga sekitar 70 cm
- Presisi
- Sekitar ±0,3 mm, atau sekitar ±0,3% pada part yang lebih besar
- Hasil permukaan
- Doff dan sedikit berbutir, seperti amplas halus; sering dicelup warna, di-tumble, atau dihaluskan dengan uap
- Ukuran batch yang cocok
- 1 hingga beberapa ribu part; satu build dapat memuat puluhan hingga ratusan part kecil
- Biaya perkakas dan mesin
- Tanpa perkakas; sistem meja berharga puluhan ribu dolar, sistem industri ratusan ribu
- Kecepatan
- Sekitar setengah hari hingga sehari per build, plus beberapa jam atau lebih untuk pendinginan
Kekuatan dan batasan
Kekuatan
- Tanpa support, sehingga part dapat ditata dan ditumpuk untuk mengisi seluruh volume
- Part nilon yang kuat dan tangguh, hampir sekuat antarlapisan seperti sepanjang lapisan
- Bentuk kompleks: kisi, saluran dalam, bahkan engsel yang dicetak sudah terpasang
- Biaya per part rendah ketika build terisi penuh
Batasan
- Mesin dan serbuk jauh lebih mahal daripada FDM
- Permukaan kasar dan sedikit berpori yang perlu finishing dan dapat menyerap kotoran
- Waktu pendinginan panjang sebelum part dapat dibongkar
- Penanganan serbuk yang berdebu, dan sebagian serbuk baru harus ditambahkan setiap build
Di mana dipakai
- DirgantaraSaluran udara dan braket untuk pesawat dan drone
- MedisOrtosis khusus, soket prostetik, panduan bedah
- Produk konsumenBingkai kacamata, perlengkapan olahraga, casing batch kecil
- OtomotifPrototipe, klip, saluran udara, dan part produksi volume rendah
- IndustriGripper robot, jig dan fixture, suku cadang
Cara mengenalinya
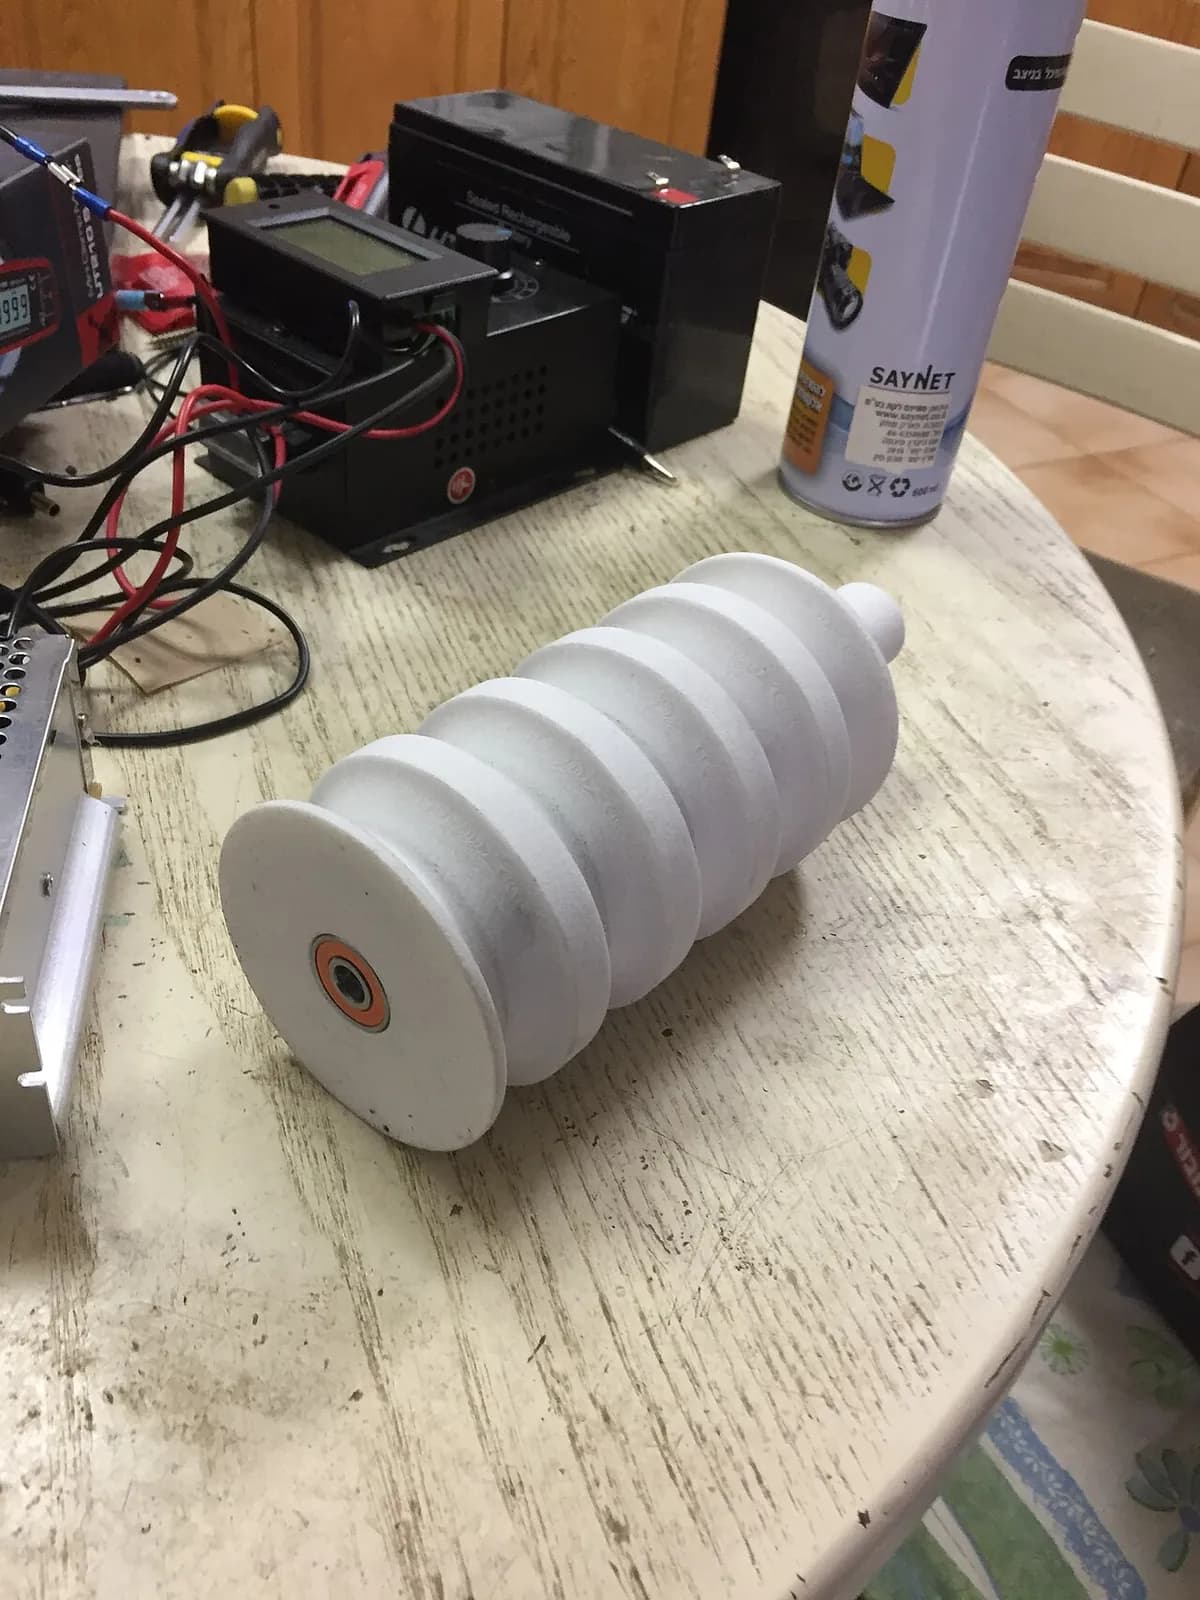
- Permukaan doff dan agak berpasir, sering putih tulang, abu-abu, atau dicelup hitam.
- Tanpa bekas support di mana pun, bahkan di bawah overhang yang curam.
- Garis lapisan yang samar dan lembut pada permukaan melengkung, jauh lebih tidak terlihat daripada gurat FDM.
- Lubang keluar kecil pada part berongga, ditinggalkan agar serbuk yang terperangkap dapat dituang keluar.
Bandingkan dengan
Tonton
Dr. D-Flo · Prinsip SLS dijelaskan untuk pemula
Formlabs Support · Di dalam mesin: laser, recoater, dan pemanasan
Vision Miner · Seluruh alur kerja, dari pencetakan hingga penggalian dan pembersihan
EOS 3D Printing · SLS industri yang dipakai untuk produksi seri
Lihat foto asli
- Wikipedia: Selective laser sintering — skema proses berlabel dan foto part SLS
- Pencarian foto Wikimedia Commons
Ingat
- SLS melebur serbuk plastik dengan laser, lapisan demi lapisan, di dalam bed yang dipanaskan.
- Serbuk longgar menopang part, sehingga tidak perlu support dan part dapat ditumpuk.
- Part keluar kuat tetapi berbutir, dan membutuhkan berjam-jam pendinginan dan pembersihan.
Lainnya di Manufaktur aditif
Semua 100 proses
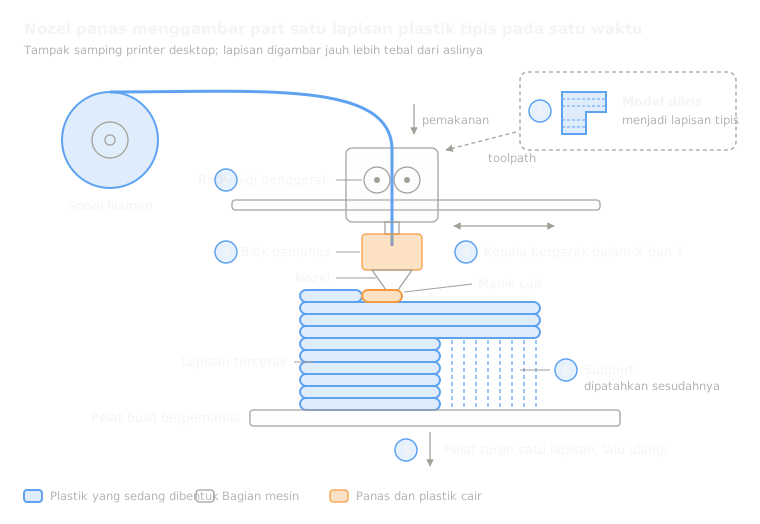 8.1ShortFDM (fused deposition modeling)Mengekstrusi filamen plastik cair melalui nosel yang bergerak (material extrusion)Buka pelajaran
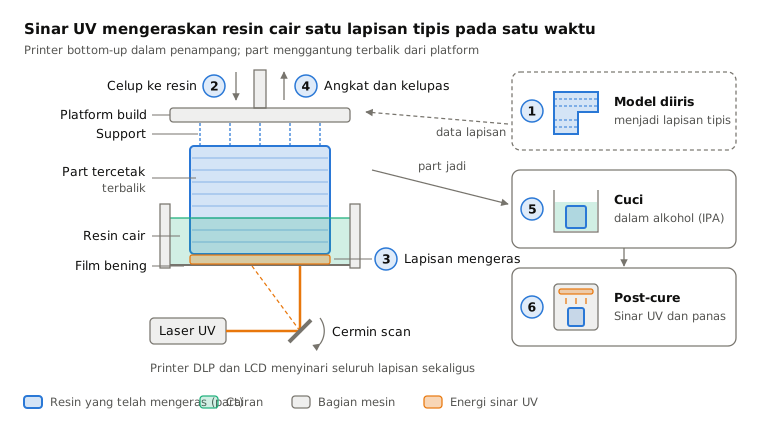
 8.2Stereolithography (SLA/DLP)Mengeraskan resin cair lapis demi lapis dengan laser atau proyektor (vat photopolymerization)Buka pelajaran
 8.4Laser powder bed fusion (logam, SLM/DMLS)Laser melelehkan lapisan tipis serbuk logam (powder bed fusion)Buka pelajaran
 8.5Binder jettingKepala inkjet merekatkan serbuk, lalu komponen dikuras (cure) atau disinter (binder jetting)Buka pelajaran
 8.6Material jetting (PolyJet)Menyemburkan tetesan resin dan men-cure-nya dengan cahaya UV (material jetting)Buka pelajaran
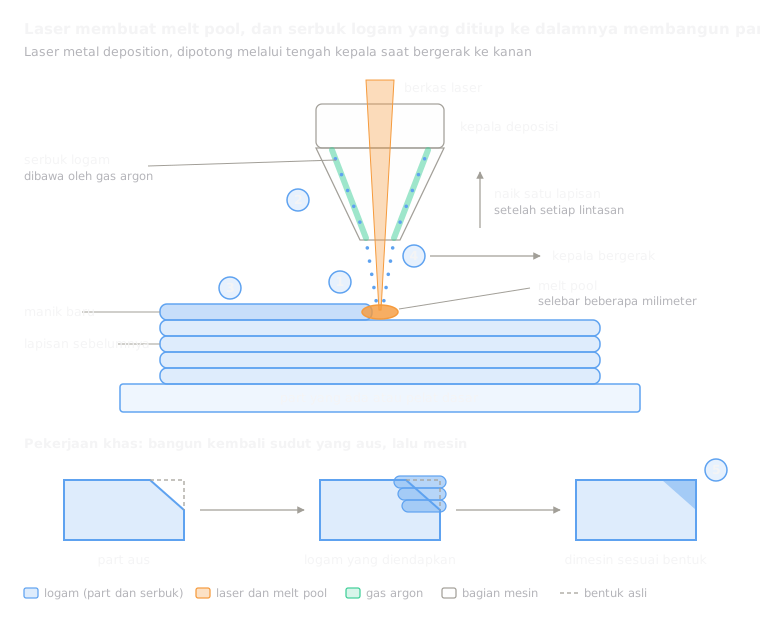 8.7Directed energy deposition (DED/LMD)Laser melelehkan kolam pada komponen; serbuk yang ditiupkan menambah logam (directed energy deposition)Buka pelajaran
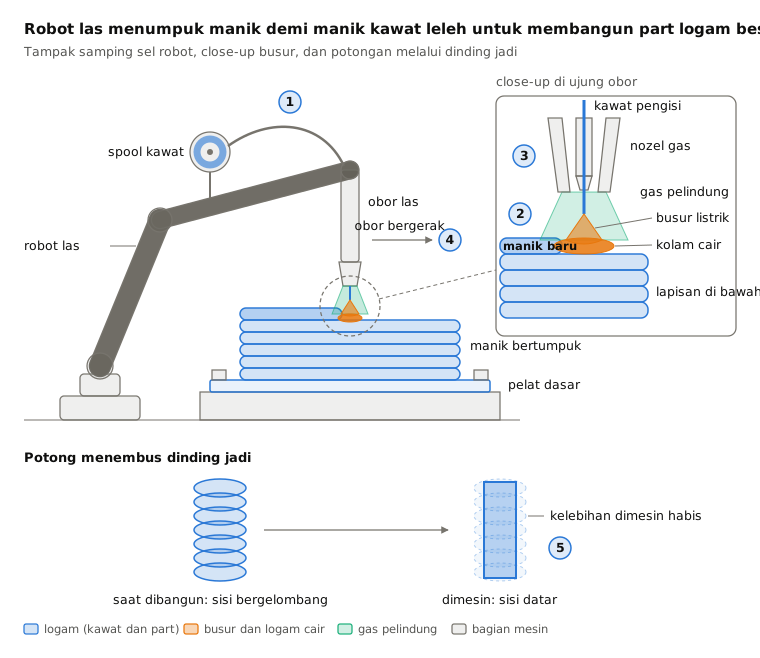
 8.8Wire arc additive manufacturing (WAAM)Robot las menumpuk kawat yang dilelehkan busur menjadi manik (directed energy deposition)Buka pelajaran
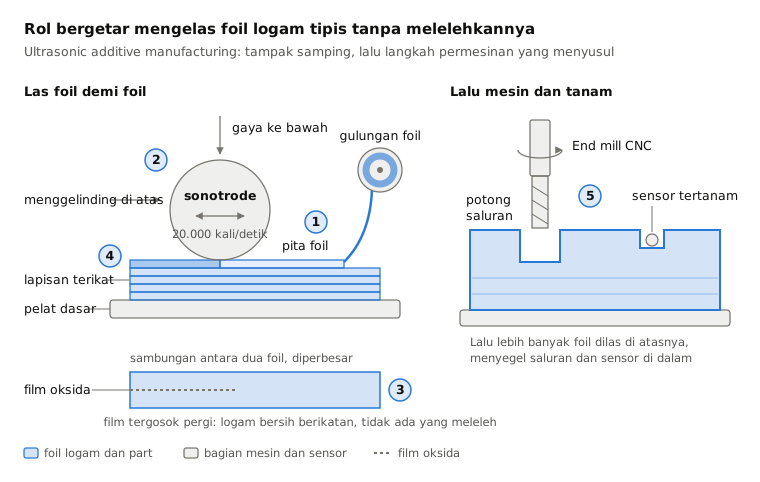
 8.9Ultrasonic additive manufacturing (UAM)Getaran ultrasonik mengelas foil logam tanpa melelehkan, lalu mesin milling memangkasnya (sheet lamination)Buka pelajaran
 8.10Volumetric printing (CAL)Cahaya dari segala sudut mengawetkan vial resin yang berputar sekaligus (volumetric printing)Buka pelajaran
Coba sekarang
Manfaatkan AI dalam CAD Anda.
Buat model komponen, hasilkan gambar teknik, dan otomatisasi pekerjaan berulang di dalam perangkat lunak CAD Anda.