

Wire arc additive manufacturing (WAAM)
Robot las menumpuk kawat yang dilelehkan busur menjadi manik (directed energy deposition)
Wire arc additive manufacturing (WAAM) adalah cetak 3D dengan robot las. Busur listrik melelehkan kawat las biasa, dan robot menumpuk manik demi manik menjadi part yang bisa sepanjang beberapa meter. Ini cara termurah dan tercepat untuk mencetak part logam besar, dari baling-baling kapal hingga jembatan penyeberangan.
Cara kerjanya
Umpankan kawat. Feeder menarik kawat las, biasanya setebal sekitar 1–1,6 mm, dari gulungan dan mendorongnya melalui obor.
Nyalakan busur. Busur listrik (percikan kontinu, panasnya ribuan derajat) melompat dari ujung kawat ke part. Busur melelehkan kawat, dan tetesan jatuh ke kolam cair di atas dinding.
Lindungi kolam las. Gas yang mengalir keluar dari nozel, biasanya argon atau campuran argon, menjaga udara tetap jauh. Tanpa gas itu, logam panas akan teroksidasi (bereaksi dengan oksigen) dan menjadi lemah dan berpori.
Tumpuk manik. Robot menyeret obor sepanjang dinding, dan kolam membeku menjadi manik di belakangnya. Setelah setiap lapisan, obor naik sekitar 1–2 mm dan meletakkan lapisan berikutnya.
Dinginkan, lalu mesin. Setiap lapisan harus mendingin sedikit sebelum lapisan berikutnya, atau dinding melorot. Di akhir, mesin milling memotong sisi bergelombang hingga rata sesuai ukuran akhir.
Fakta kunci
- Material
- Hampir semua kawat yang dapat dilas: baja karbon dan nirkarat, aluminium, titanium, paduan nikel, dan perunggu
- Komponen khas
- Part besar near-net-shape (mendekati bentuk akhir, masih perlu permesinan): baling-baling, sambungan pipa, flange, rangka kedirgantaraan, struktur arsitektural
- Ukuran komponen
- Dari sekitar 0,2 m hingga beberapa meter, dibatasi oleh jangkauan robot, rel, atau gantry-nya
- Presisi
- Sekitar ±0,5–1 mm saat dibangun; permesinan membawanya ke sekitar ±0,05 mm
- Hasil permukaan
- Kasar dan bergelombang saat dibangun, dengan riak yang bisa dirasakan; sisi yang dimesin halus
- Ukuran batch yang cocok
- Satu buah dan batch kecil part besar
- Biaya perkakas dan mesin
- Tanpa perkakas. Dibangun dari robot las dan sumber daya standar: biasanya beberapa ratus ribu dolar, jauh lebih murah daripada sistem laser. Kawat jauh lebih murah daripada serbuk logam
- Kecepatan
- Biasanya 1–4 kg logam per jam, sekitar sepuluh kali lebih cepat daripada powder-bed fusion
Kekuatan dan batasan
Kekuatan
- Laju build sangat tinggi untuk part besar
- Peralatan berbiaya rendah dan kawat murah
- Hampir tanpa batas ukuran: robot dapat berjalan di atas rel
- Sedikit logam terbuang dibandingkan permesinan dari blok padat
Batasan
- Permukaan kasar dan bergelombang: permesinan selalu diperlukan
- Detail kasar: tanpa lubang kecil, dinding tipis, atau fitur halus
- Panas menimbulkan tegangan dan distorsi, sehingga part bisa melengkung
- Menunggu setiap lapisan mendingin memperlambat build
Di mana dipakai
- MaritimBaling-baling kapal dan bilah baling-baling dari perunggu
- DirgantaraPart titanium dan aluminium besar dicetak sebagai blank, lalu dimesin
- Minyak, gas, dan energiSambungan pipa, flange, dan badan katup, sering sebagai suku cadang cepat
- Konstruksi dan arsitekturNode dan struktur baja, seperti jembatan penyeberangan cetak di Amsterdam
- AntariksaThruster roket dan part struktural besar
Cara mengenalinya
- Dinding dari manik las bertumpuk yang terlihat, seperti gulungan tali.
- Sering ada warna panas pelangi (warna jerami, biru, dan ungu) pada permukaan baja dan titanium.
- Pelat dasar tebal yang masih menempel, atau bekas gergaji tempat dipotong lepas.
- Sisi datar hasil permesinan tepat di samping sisi kasar yang beriak.
Bandingkan dengan
Tonton
theworacle · Demo laboratorium WAAM titanium, termasuk menggilas dinding di antara lapisan
MX3D · Robot mencetak thruster roket manik demi manik
MX3D · Impeller cetak besar dilihat dari dekat
MX3D · Jembatan baja nirkarat hasil cetak diangkat ke tempatnya di atas kanal
Lihat foto asli
- Wikipedia: Directed energy deposition — keluarga proses tempat WAAM berada; teks dengan sedikit foto
- Pencarian foto Wikimedia Commons
- Pencarian Wikimedia Commons: MX3D bridge — foto jembatan baja hasil cetak
Ingat
- WAAM adalah pengelasan busur robotik yang dipakai untuk menumpuk manik menjadi part.
- Ini rute tercepat dan termurah untuk part logam besar, tetapi hasilnya kasar.
- Siapkan untuk memesin setiap permukaan fungsional setelah pencetakan.
Lainnya di Manufaktur aditif
Semua 100 proses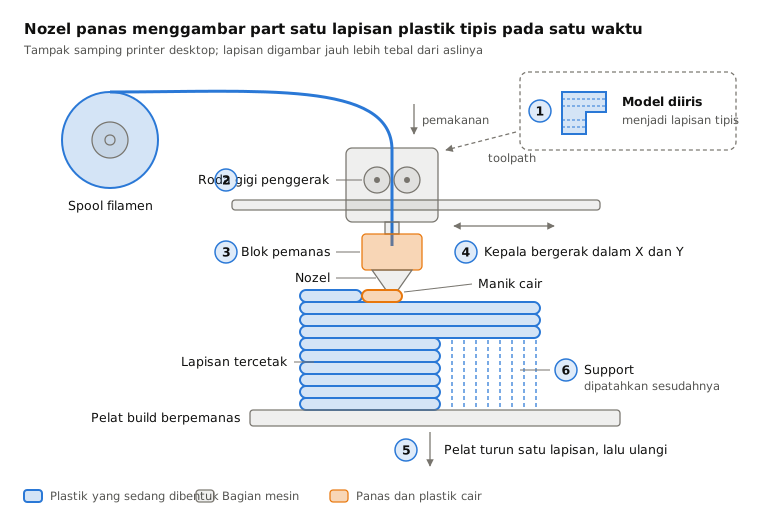
 8.1ShortFDM (fused deposition modeling)Mengekstrusi filamen plastik cair melalui nosel yang bergerak (material extrusion)Buka pelajaran
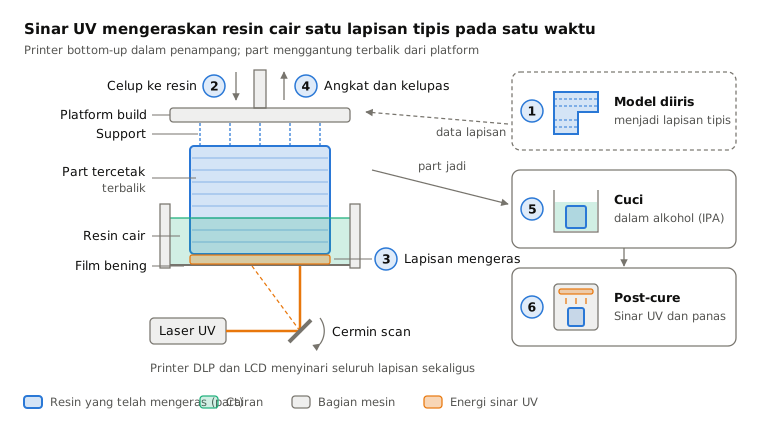
 8.2Stereolithography (SLA/DLP)Mengeraskan resin cair lapis demi lapis dengan laser atau proyektor (vat photopolymerization)Buka pelajaran
 8.3Selective laser sintering (SLS)Laser melebur serbuk nilon dalam bed; serbuk longgar menopang part (powder bed fusion)Buka pelajaran
 8.4Laser powder bed fusion (logam, SLM/DMLS)Laser melelehkan lapisan tipis serbuk logam (powder bed fusion)Buka pelajaran
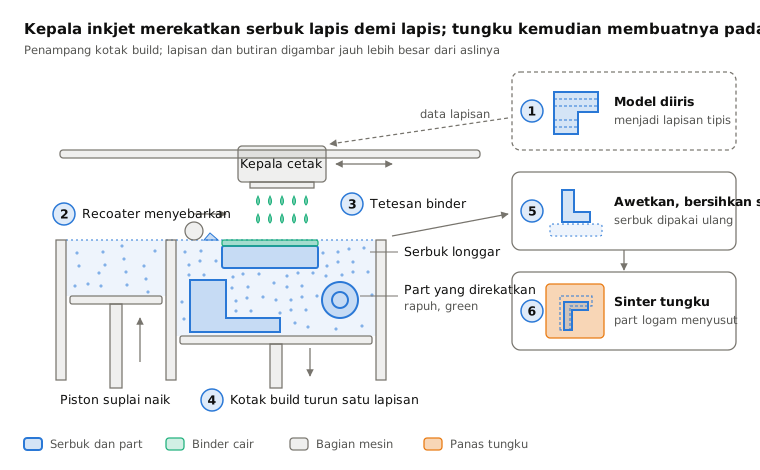
 8.5Binder jettingKepala inkjet merekatkan serbuk, lalu komponen dikuras (cure) atau disinter (binder jetting)Buka pelajaran
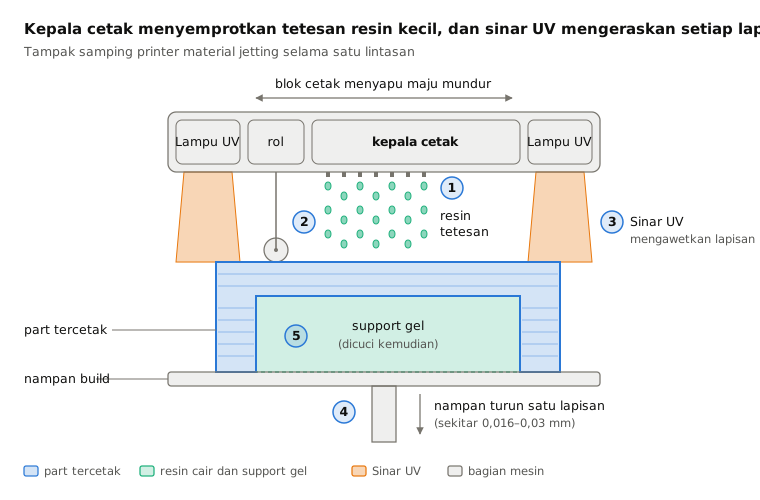
 8.6Material jetting (PolyJet)Menyemburkan tetesan resin dan men-cure-nya dengan cahaya UV (material jetting)Buka pelajaran
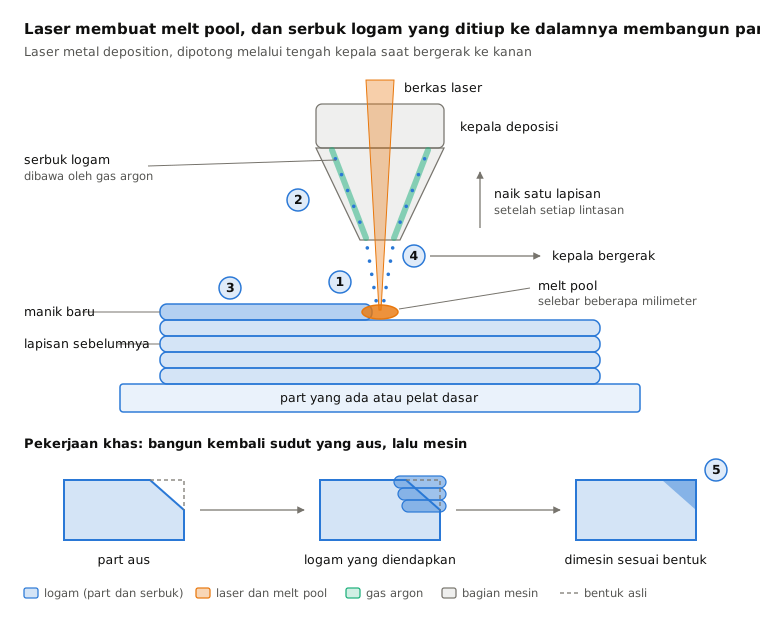
 8.7Directed energy deposition (DED/LMD)Laser melelehkan kolam pada komponen; serbuk yang ditiupkan menambah logam (directed energy deposition)Buka pelajaran
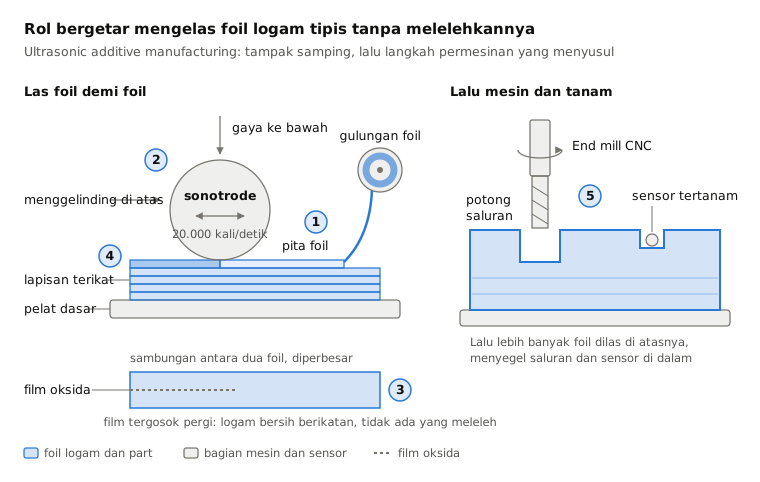
 8.9Ultrasonic additive manufacturing (UAM)Getaran ultrasonik mengelas foil logam tanpa melelehkan, lalu mesin milling memangkasnya (sheet lamination)Buka pelajaran
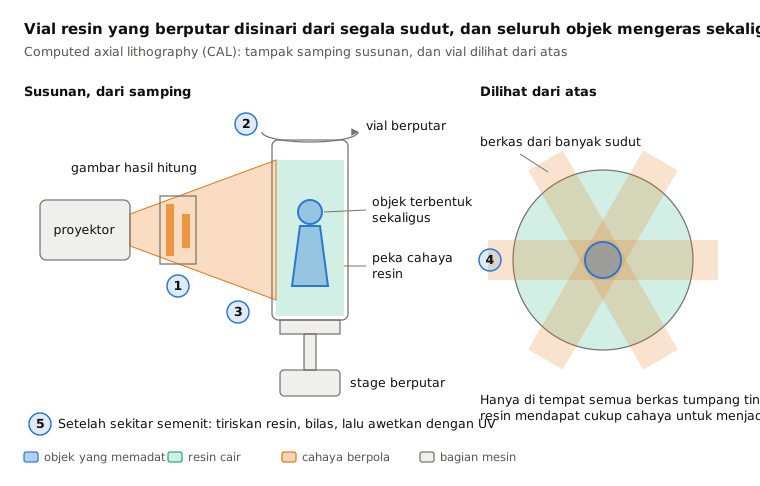
 8.10Volumetric printing (CAL)Cahaya dari segala sudut mengawetkan vial resin yang berputar sekaligus (volumetric printing)Buka pelajaran
Coba sekarang
Manfaatkan AI dalam CAD Anda.
Buat model komponen, hasilkan gambar teknik, dan otomatisasi pekerjaan berulang di dalam perangkat lunak CAD Anda.