

Pengelasan busur (MIG/MAG, TIG, elektroda batang)
Peleburan: busur listrik melelehkan tepi komponen dan biasanya logam pengisi
Pengelasan busur menyambung komponen logam dengan melelehkan tepinya memakai busur listrik, sehingga menyatu dan membeku menjadi satu bagian. Ini cara paling umum untuk menyambung baja, dari rangka sepeda dan trailer hingga jembatan dan kapal. Metode pengelasan peleburan lain di bab ini menyempurnakan gagasan yang sama: leleh, campur, bekukan kembali.
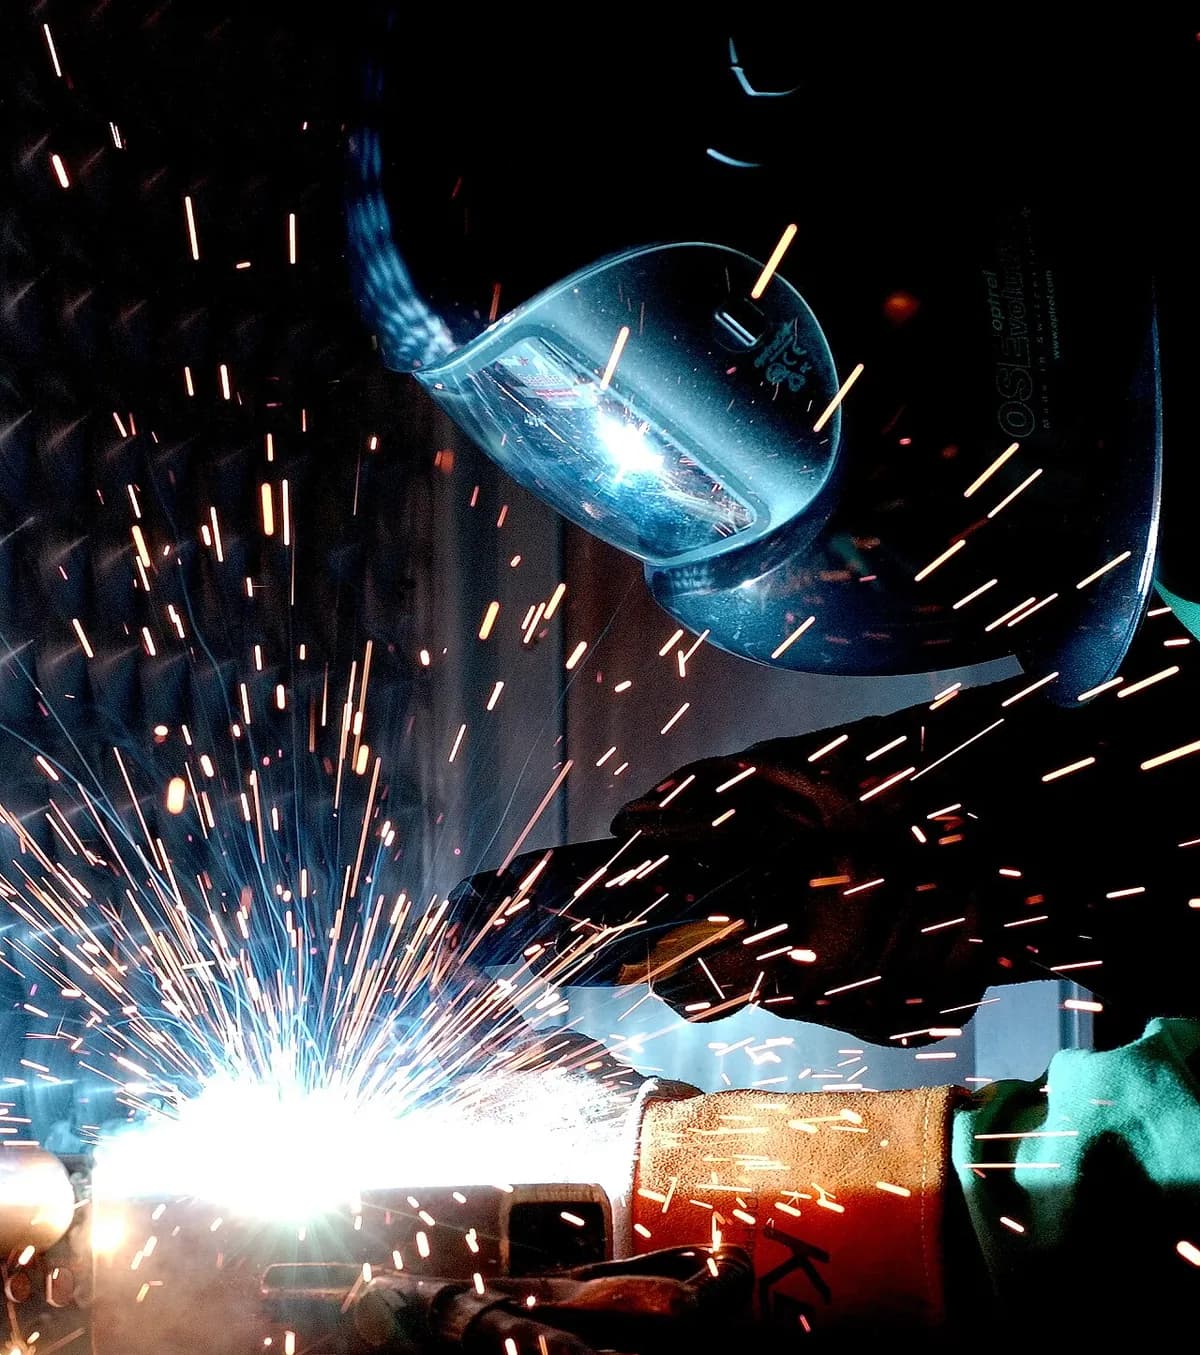
Pengelasan busur (MIG/MAG, TIG, elektroda batang) dalam satu menit, oleh MecMade
Cara kerjanya
Tutup sirkuit. Sumber daya mengalirkan arus lewat kabel ke obor las, dan klem ground pada benda kerja membawanya kembali. Pengaturan umumnya puluhan hingga beberapa ratus ampere pada hanya sekitar 10–35 volt.
Nyalakan busur. Saat kawat menyentuh logam lalu ditarik mundur, terbentuk busur listrik (percikan kontinu melalui gas panas yang menghantarkan listrik). Suhunya mencapai beberapa ribu derajat Celsius.
Lelehkan kolam las. Busur melelehkan tepi kedua komponen menjadi satu genangan kecil logam cair, yaitu kolam las. Sebagai perbandingan, baja meleleh pada sekitar 1.500 °C.
Umpankan logam pengisi. Pada MIG/MAG, motor mendorong kawat tipis melalui obor tanpa henti. Ujungnya meleleh dalam busur dan menetes ke kolam, menambah logam untuk mengisi sambungan.
Lindungi kolam las. Gas yang mengalir dari nosel mendorong udara menjauh. Tanpa gas ini, oksigen dan nitrogen akan menyebabkan porositas (gelembung gas terperangkap) dan las yang getas.
Bergerak dan membeku. Tukang las atau robot menggerakkan obor sepanjang sambungan. Di belakangnya, kolam las membeku menjadi manik las (garis timbul dari logam las) yang menyatu dengan kedua komponen.
Tiga varian, satu prinsip. MIG/MAG (metal inert gas / metal active gas) mengumpankan kawat secara otomatis di bawah argon atau campuran argon–CO2. TIG (tungsten inert gas) memakai elektroda tungsten yang tidak meleleh, sementara tukang las mencelupkan batang pengisi terpisah ke kolam. Las elektroda batang memakai batang berlapis fluks (serbuk kimia) yang terbakar menghasilkan gas pelindungnya sendiri dan kerak yang disebut terak.
Fakta kunci
- Material
- Baja karbon dan baja tahan karat (ketiga varian); aluminium, titanium, tembaga, dan paduan nikel kebanyakan dengan TIG atau MIG
- Komponen khas
- Rangka baja, sasis mobil, pipa, tangki, lambung kapal, jembatan, rangka sepeda
- Ukuran komponen
- Dari pelat tipis sekitar 0,5–1 mm (TIG) hingga pelat lebih dari 100 mm (banyak lintasan); rakitan berukuran berapa pun
- Presisi
- Sekitar ±1 mm pada rakitan las; distorsi akibat panas adalah batas utamanya, sehingga permukaan presisi dimesin setelahnya
- Hasil permukaan
- Manik timbul dengan riak; percikan (MIG) atau terak (elektroda batang) harus dibersihkan; digerinda rata jika tampilan penting
- Ukuran batch yang cocok
- Pekerjaan satuan dan perbaikan hingga produksi massal dengan robot
- Biaya perkakas dan mesin
- Beberapa ratus hingga beberapa ribu dolar untuk perangkat manual; sekitar $100.000 atau lebih untuk sel robot
- Kecepatan
- Biasanya 0,1–0,5 m las per menit secara manual; TIG paling lambat, robot paling cepat
Kekuatan dan batasan
Kekuatan
- Menyambung hampir semua baja, dan sebagian besar logam lain dengan TIG
- Peralatan murah dan portabel; elektroda batang bisa dipakai di luar ruangan dan saat berangin
- Las yang baik bisa sekuat komponen yang disambungnya
- Bisa dipakai pada skala apa pun, dari rangka sepeda hingga kapal
Batasan
- Panas membengkokkan komponen tipis dan mengubah logam di sebelah las (zona terpengaruh panas)
- Kualitas bergantung pada keterampilan tukang las atau robot yang disetel dengan baik
- Asap, sinar UV yang kuat, dan percikan menuntut ventilasi dan perlengkapan pelindung
- Cacat tersembunyi (porositas, retak, kurang fusi) perlu diinspeksi pada komponen kritis
Di mana dipakai
- KonstruksiBalok baja, kolom, girder jembatan
- OtomotifSasis, lengan suspensi, sistem knalpot (MIG robotik)
- EnergiPipa penyalur, bejana tekan, segmen menara angin
- Galangan kapalPelat lambung, geladak, dan rangka
- Dirgantara dan peralatan makananKomponen tipis baja tahan karat dan aluminium (TIG)
- Perbaikan dan pertanianPerbaikan mesin di lapangan dengan las elektroda batang
Cara mengenalinya
- Manik timbul di sepanjang sambungan dengan riak halus berbentuk bulan sabit; manik TIG yang rapi tampak seperti deretan koin bertumpuk.
- Bola logam kecil (percikan) yang menempel di samping las MIG.
- Warna panas kuning jerami, biru, atau pelangi pada baja tahan karat di samping las.
- Manik yang lebih kasar dengan sisa terak seperti kaca pada las elektroda batang.
Bandingkan dengan
Tonton
TimWelds · Perbedaan antarvarian, berdampingan
Miller Welders · Obor MIG, pengumpan kawat, dan kolam las dari dekat
DIY PRO · Tungsten, batang pengisi, dan busur dalam close-up
FANUC America · Robot mengelas komponen besar di sel pabrik
Lihat foto asli
- Wikipedia: Arc welding — ikhtisar dengan foto tukang las, obor, dan manik las
- Wikipedia: Gas metal arc welding — obor MIG/MAG, pengaturan, dan close-up las
- Wikipedia: Gas tungsten arc welding — obor TIG, elektroda tungsten, dan foto busur
- Pencarian foto Wikimedia Commons
Ingat
- Busur listrik melelehkan kedua tepi, biasanya dengan logam pengisi, menjadi satu kolam yang membeku menjadi sambungan.
- Gas pelindung atau fluks menjauhkan udara dari logam panas; tanpanya, las menjadi berpori dan getas.
- MIG/MAG cepat dan mudah, TIG lambat dan presisi, elektroda batang kokoh dan portabel.
Lainnya di Penyambungan
Semua 100 proses
 7.2Las titik tahananFusi: pulsa arus melelehkan nugget di antara pelat yang dijepitBuka pelajaran
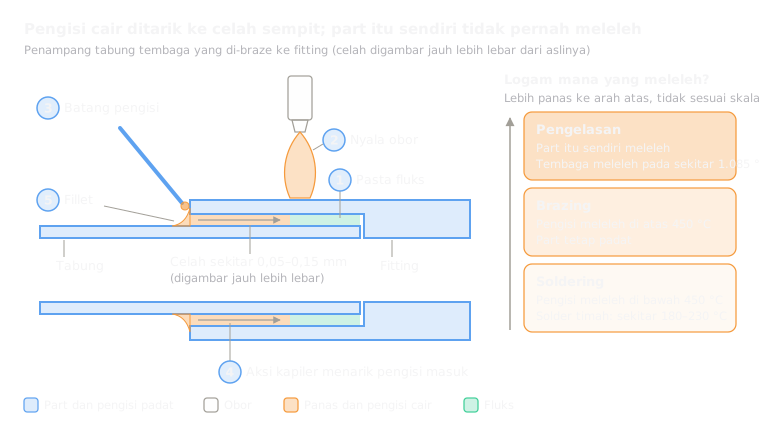 7.3Brazing dan solderHanya logam pengisi: logam pengisi bertitik leleh lebih rendah mengalir ke celah yang rapatBuka pelajaran
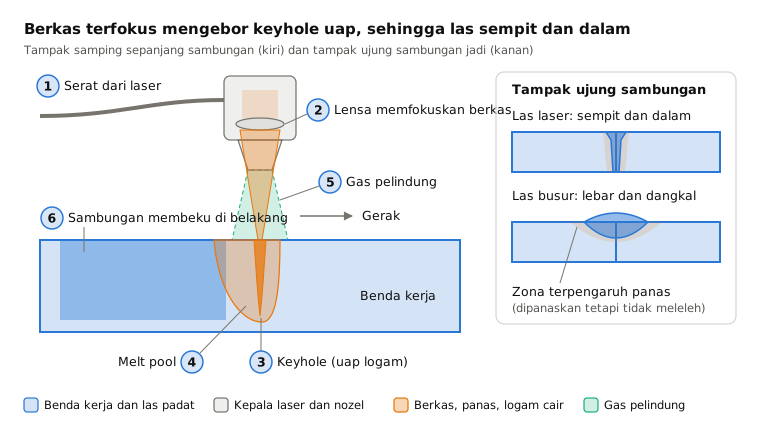
 7.4Pengelasan laserPeleburan: laser terfokus mengebor keyhole untuk las sempit dan dalamBuka pelajaran
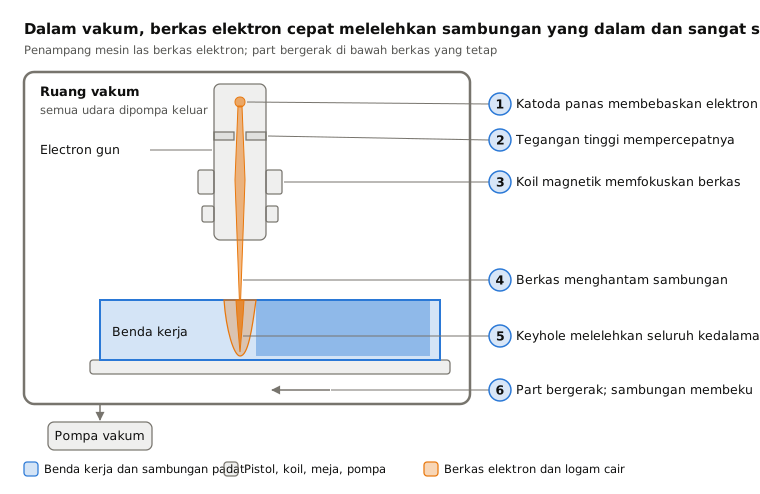
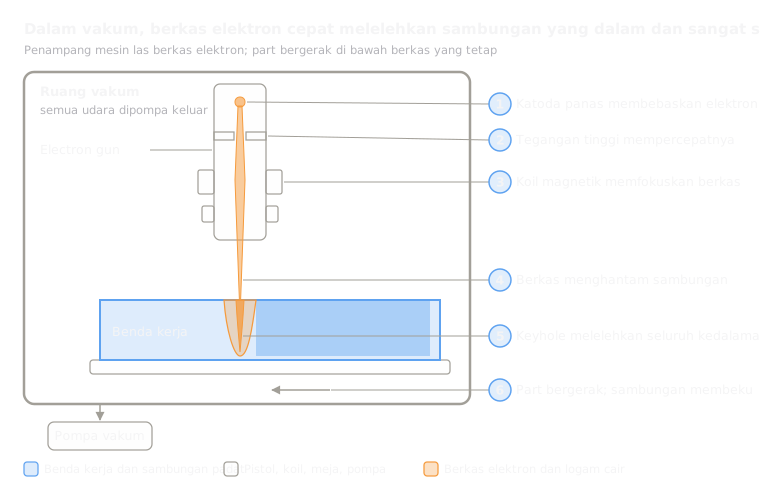 7.5Pengelasan berkas elektronPeleburan: berkas elektron dalam vakum mengelas logam yang sangat tebalBuka pelajaran
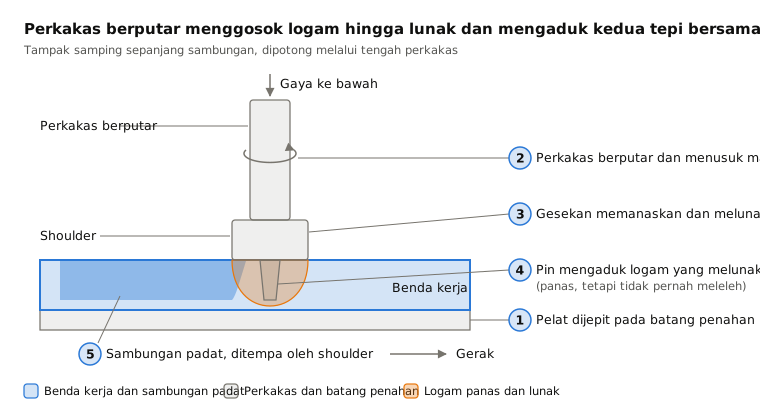
 7.6Friction stir weldingKeadaan padat: perkakas berputar mengaduk tepi yang melunak menjadi satuBuka pelajaran
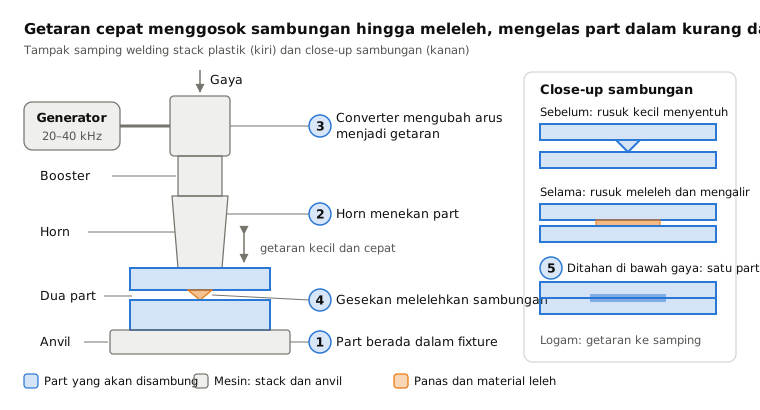
 7.7Pengelasan ultrasonikSolid state: getaran cepat mengikat sambungan kecil dalam kurang dari satu detikBuka pelajaran
 7.8Explosion welding (cladding)Keadaan padat: ledakan membanting satu pelat ke pelat lainBuka pelajaran
Coba sekarang
Manfaatkan AI dalam CAD Anda.
Buat model komponen, hasilkan gambar teknik, dan otomatisasi pekerjaan berulang di dalam perangkat lunak CAD Anda.