

Penyambungan
Proses penyambungan membuat satu part permanen dari beberapa part, sehingga sambungan menahan beban seperti logam atau plastik padat. Semuanya berbagi satu prinsip: mendekatkan atom bersih dari kedua part sedemikian rupa sehingga berikatan. Peleburan, tekanan, gesekan, atau logam pengisi cair hanyalah cara berbeda untuk sampai ke sana.
Gagasan besar
Setiap permukaan logam tertutup oksida dan kotoran yang menghentikan atom berikatan. Proses penyambungan harus menembus penghalang itu. Fusion welding melelehkan tepi kedua part sehingga mengalir menjadi satu kolam dan membeku bersama: pengelasan busur, resistance spot, laser, dan berkas elektron. Solid-state welding tidak pernah melelehkan part; proses ini menggosok dan menekan permukaan bersih bersama sampai berikatan, memakai gesekan, getaran, atau ledakan: friction stir, ultrasonik, dan explosion welding. Brazing dan soldering juga menjaga part tetap padat, tetapi melelehkan logam pengisi terpisah yang mengalir ke celah, seperti lem logam. Bayangkan menyambung dua potong cokelat: Anda bisa melelehkan kedua tepi bersama (fusion), menekannya kuat sampai menempel (solid state), atau merekatkannya dengan karamel cair (brazing). Baut, paku keling, dan perekat juga menyambung part, tetapi berada di luar kursus ini.
8 proses dalam bab ini
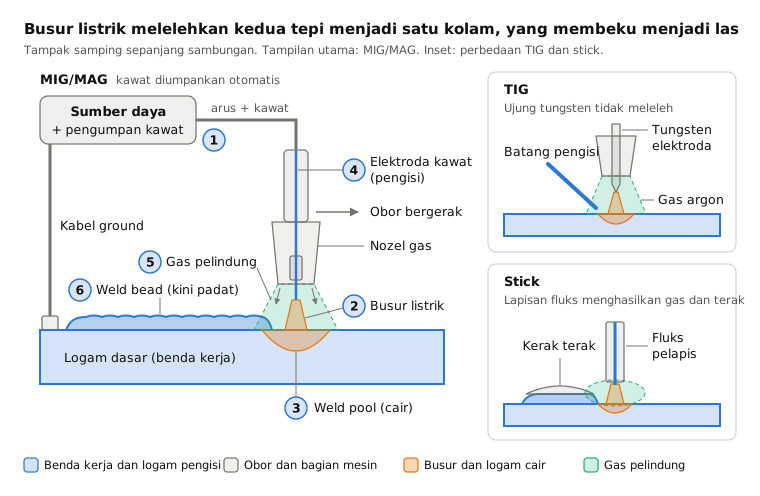
 7.1ShortPengelasan busur (MIG/MAG, TIG, elektroda batang)Peleburan: busur listrik melelehkan tepi komponen dan biasanya logam pengisiBuka pelajaran
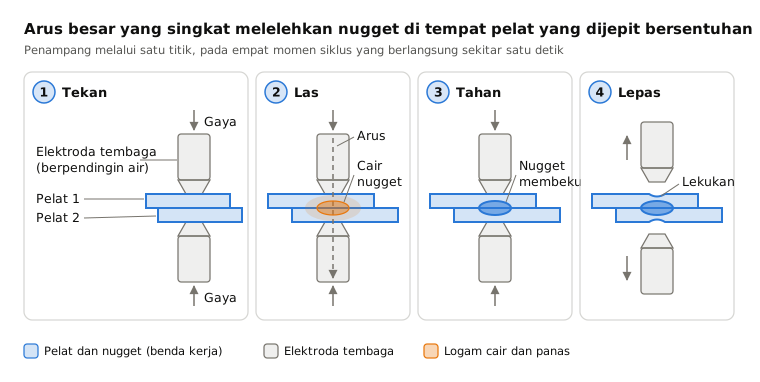
 7.2Las titik tahananFusi: pulsa arus melelehkan nugget di antara pelat yang dijepitBuka pelajaran
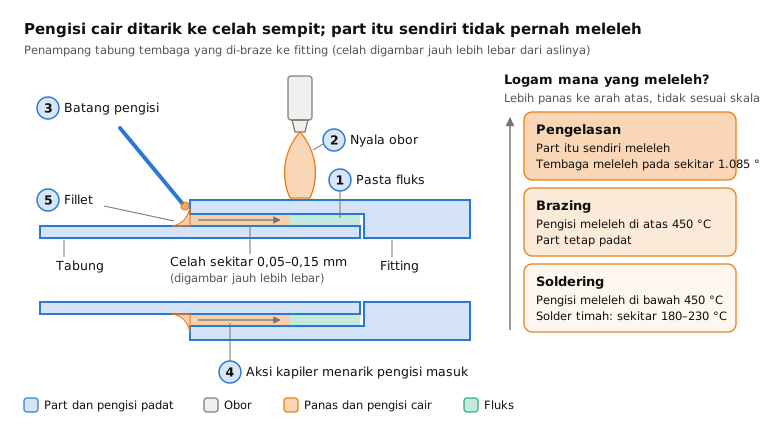
 7.3Brazing dan solderHanya logam pengisi: logam pengisi bertitik leleh lebih rendah mengalir ke celah yang rapatBuka pelajaran
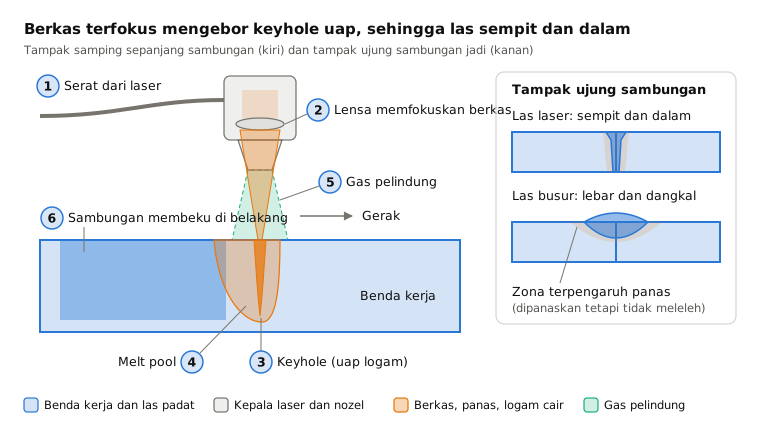
 7.4Pengelasan laserPeleburan: laser terfokus mengebor keyhole untuk las sempit dan dalamBuka pelajaran
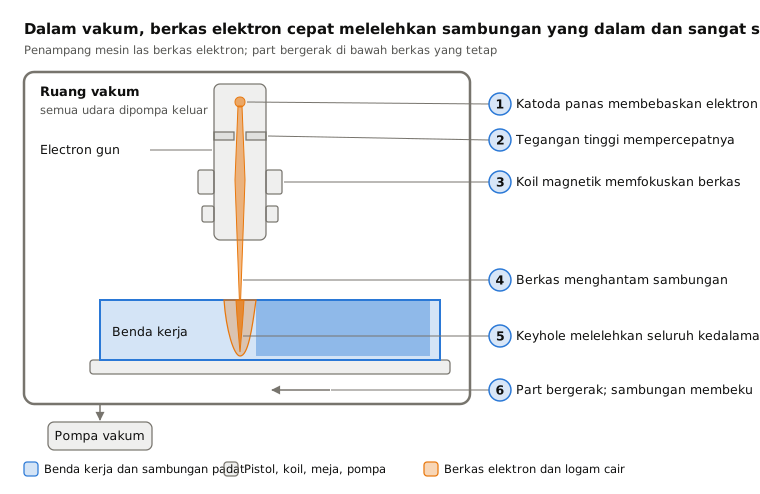
 7.5Pengelasan berkas elektronPeleburan: berkas elektron dalam vakum mengelas logam yang sangat tebalBuka pelajaran
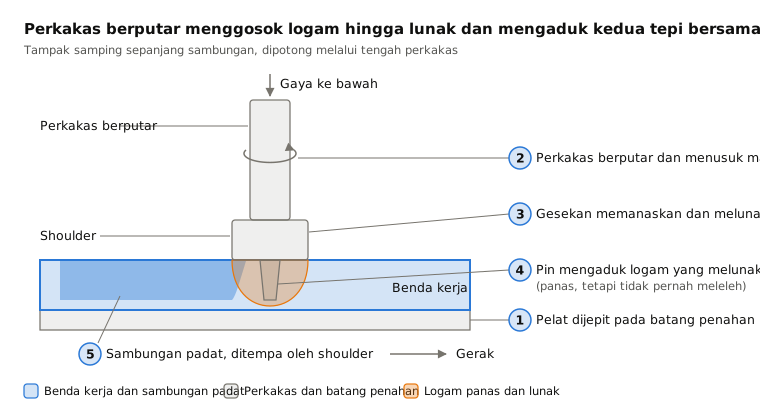
 7.6Friction stir weldingKeadaan padat: perkakas berputar mengaduk tepi yang melunak menjadi satuBuka pelajaran
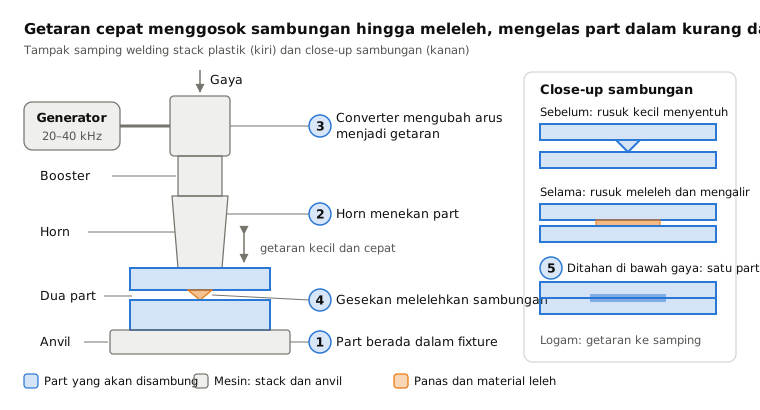
 7.7Pengelasan ultrasonikSolid state: getaran cepat mengikat sambungan kecil dalam kurang dari satu detikBuka pelajaran
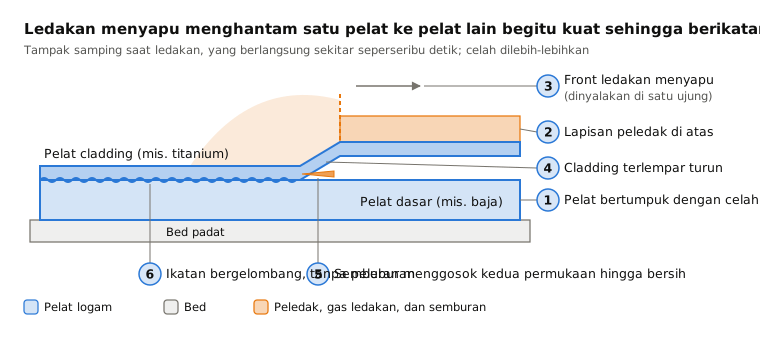
 7.8Explosion welding (cladding)Keadaan padat: ledakan membanting satu pelat ke pelat lainBuka pelajaran
Berdampingan
| Proses | Dalam satu baris | Terbaik untuk | Ukuran batch | Presisi |
|---|---|---|---|---|
| 7.1Pengelasan busur (MIG/MAG, TIG, elektroda batang) | Peleburan: busur listrik melelehkan tepi komponen dan biasanya logam pengisi | Rangka baja, pipa, kapal, perbaikan | Satu buah hingga produksi massal | Sekitar ±1 mm, distorsi adalah batasnya |
| 7.2Las titik tahanan | Fusi: pulsa arus melelehkan nugget di antara pelat yang dijepit | Bodi mobil dan pelat tipis lainnya | Produksi massal | Titik dalam kisaran sekitar ±1 mm |
| 7.3Brazing dan solder | Hanya logam pengisi: logam pengisi bertitik leleh lebih rendah mengalir ke celah yang rapat | Pipa, elektronik, logam berbeda | Satu buah hingga jutaan sambungan | Baik, part tidak meleleh |
| 7.4Pengelasan laser | Peleburan: laser terfokus mengebor keyhole untuk las sempit dan dalam | Bodi mobil, baterai, part medis | Seri besar | Sekitar ±0,1 mm |
| 7.5Pengelasan berkas elektron | Peleburan: berkas elektron dalam vakum mengelas logam yang sangat tebal | Kedirgantaraan dan part bernilai tinggi | Kecil hingga menengah | Sekitar ±0,1 mm |
| 7.6Friction stir welding | Keadaan padat: perkakas berputar mengaduk tepi yang melunak menjadi satu | Sambungan aluminium panjang | Menengah hingga besar | Sepersekian milimeter, distorsi rendah |
| 7.7Pengelasan ultrasonik | Solid state: getaran cepat mengikat sambungan kecil dalam kurang dari satu detik | Casing plastik, kawat, tab baterai | Seri besar | Sekitar ±0,1 mm |
| 7.8Explosion welding (cladding) | Keadaan padat: ledakan membanting satu pelat ke pelat lain | Pelat clad dari logam berbeda | Pelat satuan | Rendah, dimesin sesudahnya |
Cara memilih dalam keluarga ini
- Struktur baja tebal, perbaikan, atau pekerjaan luar ruangan: mulai dengan pengelasan busur; murah, portabel, dan fleksibel.
- Pelat tipis yang bertumpuk dalam volume tinggi: resistance spot welding; beralih ke pengelasan laser untuk sambungan kontinu dan distorsi lebih sedikit.
- Logam yang sulit di-fusion weld atau tidak boleh terdistorsi: friction stir welding untuk sambungan aluminium, pengelasan ultrasonik untuk foil tipis dan plastik, explosion welding untuk pelat clad besar.
- Las yang sangat dalam dan sangat bersih pada part mahal: pengelasan berkas elektron, jika part muat di ruang vakum.
- Part berbeda atau rapuh yang tidak boleh meleleh: brazing, atau soldering untuk elektronik dan beban ringan.
Kata kunci
- Fusion welding
- menyambung dengan melelehkan tepi kedua part sehingga membeku sebagai satu potong.
- Solid-state welding
- menyambung tanpa meleleh, dengan tekanan, gesekan, atau getaran pada permukaan bersih.
- Logam pengisi
- logam tambahan untuk mengisi sambungan, berupa kawat, batang, atau pasta.
- Weld pool
- kolam kecil logam cair di bawah sumber panas.
- Zona terpengaruh panas
- logam di samping las yang dipanaskan cukup untuk berubah tetapi tidak meleleh.
- Keyhole
- saluran sempit uap logam yang memungkinkan laser atau berkas elektron mengelas dalam.
- Shielding
- gas, fluks, atau vakum yang menjaga udara tetap jauh dari logam panas.
- Aksi kapiler
- tarikan yang menarik cairan ke celah sempit, dipakai pada brazing dan soldering.
Coba sekarang
Manfaatkan AI dalam CAD Anda.
Buat model komponen, hasilkan gambar teknik, dan otomatisasi pekerjaan berulang di dalam perangkat lunak CAD Anda.