

Pemotongan dan permesinan non-tradisional
Bab ini membahas sembilan cara memotong pelat tipis dan tebal, atau menghilangkan material di tempat pemotong bubut atau milling tidak bisa menjangkau atau tidak akan bertahan. Semuanya berbagi satu prinsip: menyalurkan energi terkonsentrasi ke satu titik kecil, dan hanya di sana. Yang berubah dari satu proses ke proses lain adalah jenis energinya, dan itu menentukan material dan bentuk apa yang dapat ditangani masing-masing.
Gagasan besar
Bayangkan cara menembus selembar es: pahat, obor las, semburan air panas, segenggam garam. Masing-masing berhasil, tetapi pada es yang berbeda dan dengan kecepatan yang berbeda. Di sini, punching memakai gaya geser kasar; laser cutting memakai cahaya terfokus; plasma cutting memakai semburan gas bermuatan listrik yang sangat panas; waterjet cutting memakai air bertekanan sangat tinggi; wire dan sinker EDM memakai ribuan percikan kecil; ECM memakai elektrolisis (arus melalui air garam); chemical machining memakai etchant yang melarutkan logam; dan ultrasonic machining memakai getaran yang memukulkan butiran abrasif.
9 proses dalam bab ini
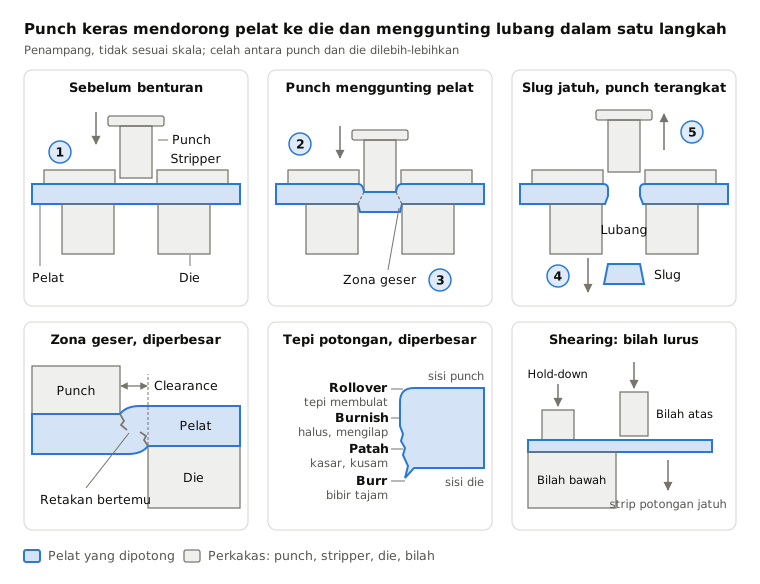
 6.1Pelubangan dan pengguntinganPunch menggunting bentuk dari pelat terhadap dieBuka pelajaran
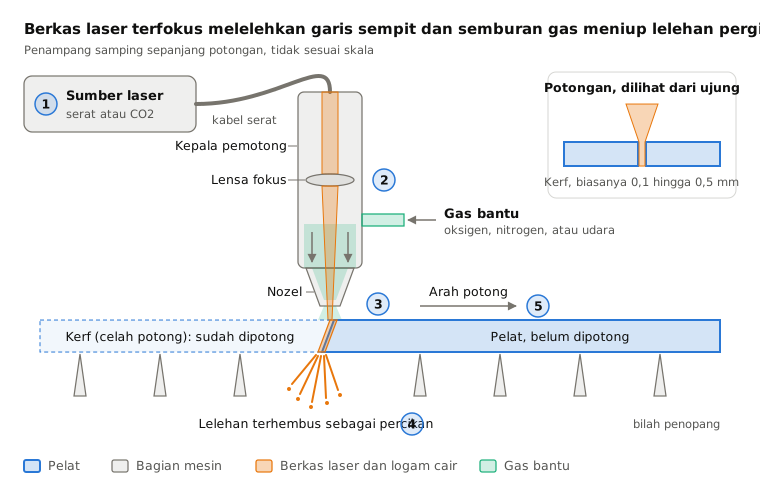
 6.2Pemotongan laserCahaya terfokus melelehkan atau menguapkan alur sempitBuka pelajaran
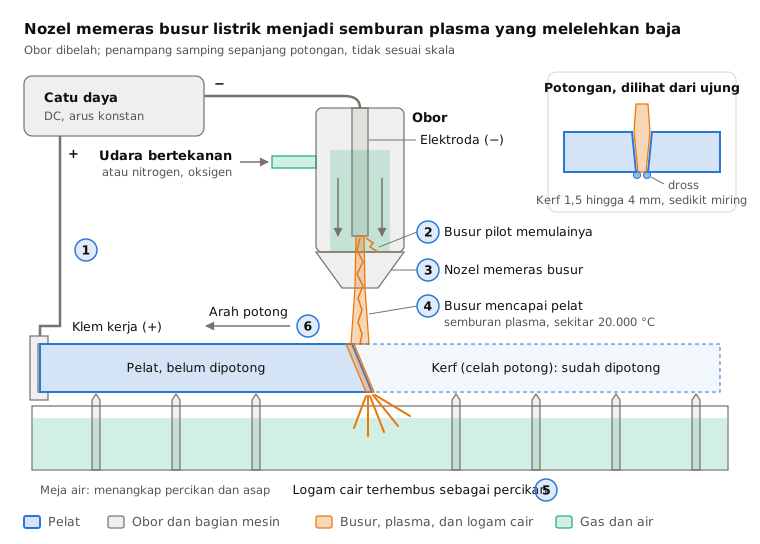
 6.3Pemotongan plasmaSemburan gas super panas melelehkan menembus pelat konduktifBuka pelajaran
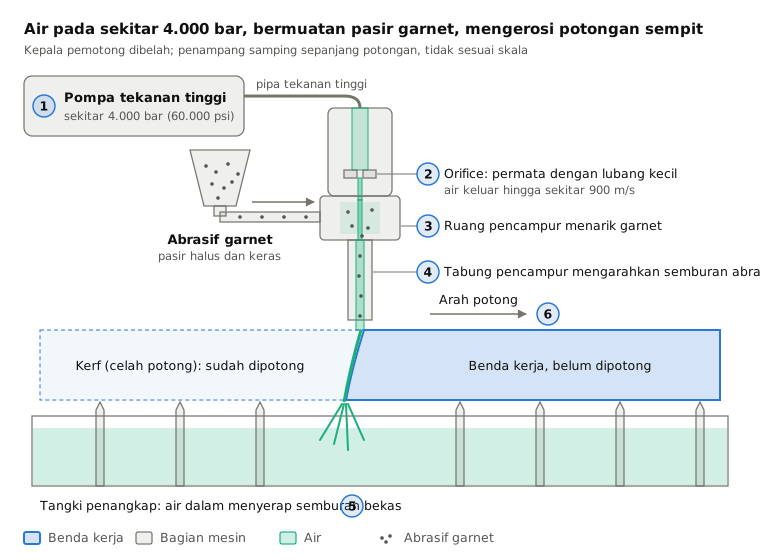
 6.4Pemotongan waterjetAir bertekanan sangat tinggi, biasanya dengan abrasif, mengerosi untuk memotongBuka pelajaran
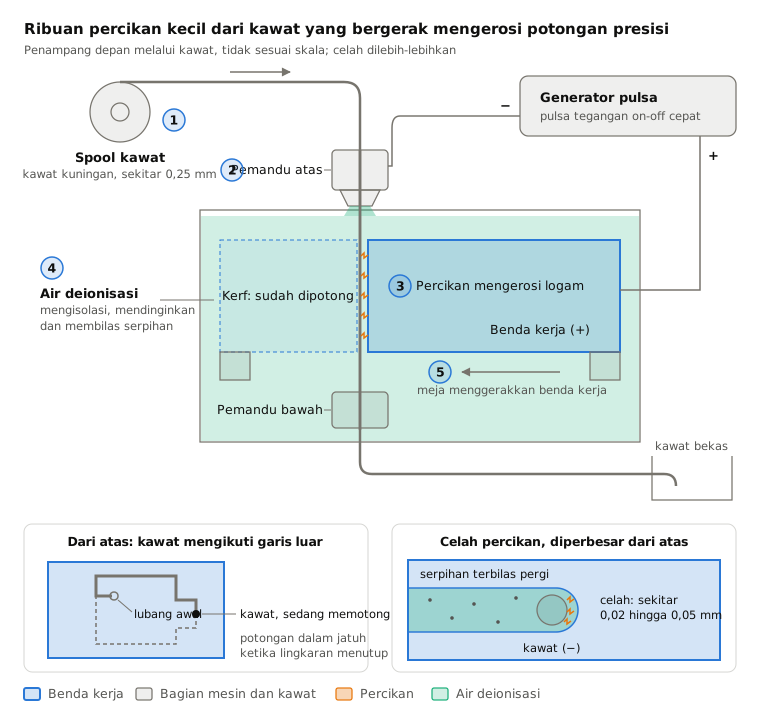
 6.5Wire EDMPercikan dari kawat tipis yang bergerak memotong profil tembusBuka pelajaran
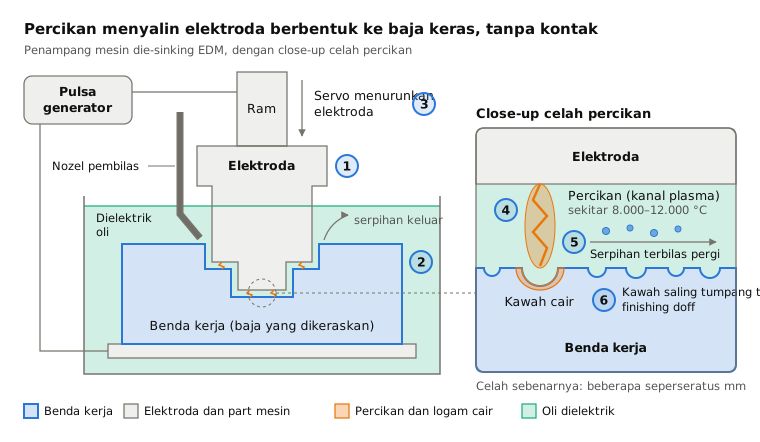
 6.6Sinker EDMPercikan menyalin elektroda berbentuk ke rongga buntuBuka pelajaran
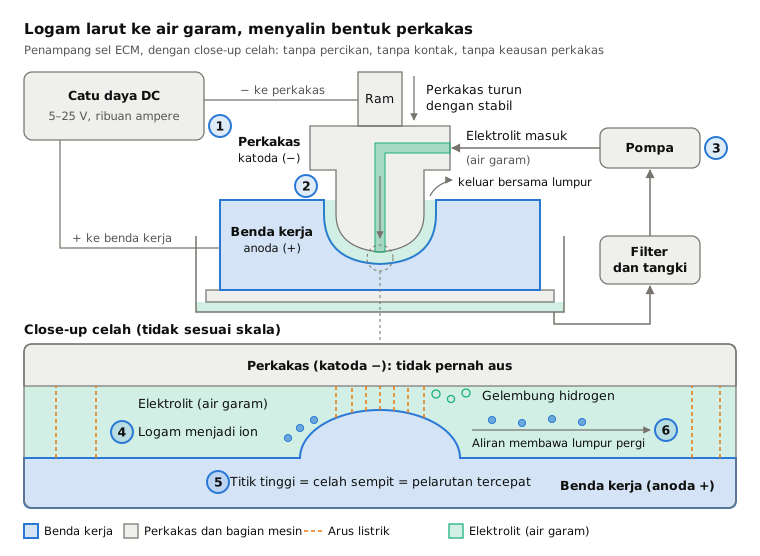
 6.7Permesinan elektrokimia (ECM)Elektrolisis melarutkan logam sesuai bentuk perkakasBuka pelajaran
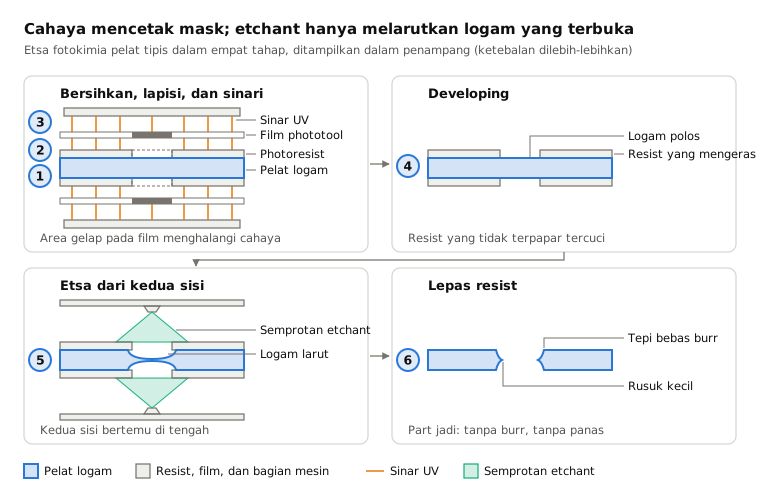
 6.8Permesinan kimia dan etsa fotokimiaMasker hasil cetak cahaya membuat etsa hanya melarutkan logam yang terbukaBuka pelajaran
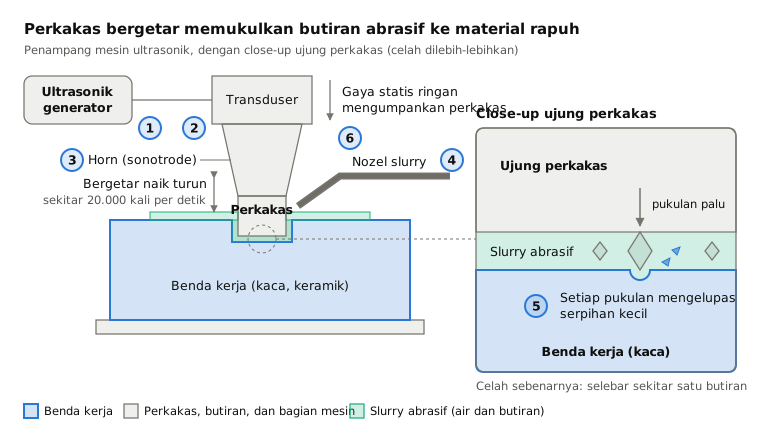
 6.9Permesinan ultrasonikPerkakas bergetar memukulkan butiran abrasif ke permukaanBuka pelajaran
Berdampingan
| Proses | Dalam satu baris | Terbaik untuk | Ukuran batch | Presisi |
|---|---|---|---|---|
| 6.1Pelubangan dan pengguntingan | Punch menggunting bentuk dari pelat terhadap die | Lubang dan blank pada pelat logam | Volume tinggi | Sekitar ±0,1 mm |
| 6.2Pemotongan laser | Cahaya terfokus melelehkan atau menguapkan alur sempit | Profil detail pada pelat tipis hingga menengah | Satu buah hingga volume tinggi | Sekitar ±0,1 mm |
| 6.3Pemotongan plasma | Semburan gas super panas melelehkan menembus pelat konduktif | Potongan cepat dan murah pada pelat baja tebal | Satu buah hingga menengah | Sekitar ±0,5 mm |
| 6.4Pemotongan waterjet | Air bertekanan sangat tinggi, biasanya dengan abrasif, mengerosi untuk memotong | Hampir semua material, tanpa panas | Satu buah hingga menengah | Sekitar ±0,1 mm |
| 6.5Wire EDM | Percikan dari kawat tipis yang bergerak memotong profil tembus | Profil presisi pada logam yang dikeraskan | Satu buah hingga seri kecil | Sekitar ±0,005 mm |
| 6.6Sinker EDM | Percikan menyalin elektroda berbentuk ke rongga buntu | Rongga cetakan dan die, sudut dalam yang tajam | Satu buah dan perkakas | Sekitar ±0,01 mm |
| 6.7Permesinan elektrokimia (ECM) | Elektrolisis melarutkan logam sesuai bentuk perkakas | Paduan tangguh, bilah turbin, deburring | Volume menengah hingga tinggi | Sekitar ±0,05 mm |
| 6.8Permesinan kimia dan etsa fotokimia | Masker hasil cetak cahaya membuat etsa hanya melarutkan logam yang terbuka | Pelat tipis dengan pola halus dan kompleks | Prototipe hingga jutaan | Sekitar ±10% dari ketebalan pelat |
| 6.9Permesinan ultrasonik | Perkakas bergetar memukulkan butiran abrasif ke permukaan | Lubang berbentuk pada kaca dan keramik | Prototipe hingga seri besar | Beberapa seperseratus mm |
Cara memilih dalam keluarga ini
- Pelat logam tipis, volume sangat besar, dan lubang sederhana: punching. Desain yang berubah-ubah atau profil detail: laser cutting.
- Pelat baja tebal yang kecepatannya lebih penting daripada presisi: plasma. Material peka panas atau nonlogam seperti batu, kaca, atau komposit: waterjet.
- Logam yang dikeraskan dan toleransi ketat: wire EDM untuk profil tembus, sinker EDM untuk rongga buntu, ECM untuk volume tinggi part paduan tangguh tanpa kerusakan panas.
- Pelat sangat tipis dengan ratusan atau ribuan lubang halus: etsa fotokimia.
- Material rapuh dan nonkonduktif seperti kaca dan keramik yang membutuhkan lubang berbentuk: permesinan ultrasonik.
Kata kunci
- Kerf
- lebar material yang dihilangkan sebuah potongan.
- Zona terpengaruh panas
- pita di samping potongan termal yang sifatnya telah diubah oleh panas.
- Burr
- bubungan tajam material yang tertinggal pada tepi potongan.
- Elektroda
- perkakas konduktif yang membawa arus ke benda kerja pada EDM dan ECM.
- Dielektrik
- fluida isolator listrik, seperti oli EDM atau air deionisasi.
- Elektrolit
- cairan yang menghantarkan listrik, seperti air garam yang dipakai pada ECM.
- Etchant
- larutan korosif yang melarutkan logam yang dibiarkan terbuka oleh mask.
- Lapisan recast
- kulit tipis yang membeku kembali yang ditinggalkan proses peleburan seperti EDM.
Coba sekarang
Manfaatkan AI dalam CAD Anda.
Buat model komponen, hasilkan gambar teknik, dan otomatisasi pekerjaan berulang di dalam perangkat lunak CAD Anda.