

Pelubangan dan pengguntingan
Punch menggunting bentuk dari pelat terhadap die
Pelubangan (punching) memotong lubang dan bentuk pada pelat logam dengan menekan punch keras menembus pelat ke dalam die yang bentuknya sama. Slot pada tiang rak baja dan lubang pada kisi-kisi berlubang dibuat dengan cara ini, satu langkah per lubang. Pengguntingan (shearing) adalah potongan yang sama sepanjang garis lurus oleh dua bilah panjang, dan inilah cara sebagian besar pelat dipotong sesuai ukuran.
Cara kerjanya
Jepit (clamp). Pelat terletak di atas die (perkakas bawah: blok yang dikeraskan dengan bukaan berbentuk lubang). Stripper, pelat di sekeliling punch, menekan pelat agar tetap rata.
Press. Punch (perkakas atas: batang baja yang dikeraskan berbentuk lubang) turun dan mendorong logam ke bukaan die. Tepinya lebih dulu menekuk dan membulat.
Gunting dan retak. Tepi yang tajam memotong pita halus pada logam. Lalu retakan mulai dari tepi punch dan tepi die dan menjalar saling mendekat melintasi clearance (celah kecil antara punch dan die).
Tembus. Ketika retakan bertemu, cakram hasil potongan, yang disebut slug, terlepas dan terdorong turun melewati die sebagai limbah.
Lepas dan geser. Punch terangkat sementara stripper menahan pelat. Pada CNC turret punch press (mesin terkomputerisasi dengan magasin punch yang berputar), meja kemudian menggeser pelat ke lubang berikutnya.
Pengguntingan
Pengguntingan (kanan bawah) menerapkan aksi yang sama sepanjang garis lurus. Hold-down menjepit pelat, dan bilah atas yang panjang turun tepat melewati bilah bawah yang tetap. Bilah atas biasanya dimiringkan sedikit, sehingga memotong bertahap sepanjang garis, seperti gunting. Penahan yang dapat diatur di belakang bilah, yaitu back gauge, menentukan lebar strip.
Fakta kunci
- Material
- Pelat baja, baja nirkarat, aluminium, tembaga, dan kuningan; juga plastik, kulit, dan lembaran gasket dengan perkakas yang lebih sederhana
- Komponen khas
- Panel listrik, braket, panel sasis, layar berlubang, ring, tiang rak
- Ukuran komponen
- Pelat biasanya setebal hingga sekitar 6 mm; CNC turret press menerima pelat hingga sekitar 1,5 × 3 m
- Presisi
- Sekitar ±0,1 mm pada CNC turret press
- Hasil permukaan
- Permukaan tidak tersentuh; tepi potongan punya pita mengilap, pita kasar, dan burr kecil (tonjolan tajam yang terangkat)
- Ukuran batch yang cocok
- Dari prototipe hingga seri besar dengan perkakas standar; die khusus menguntungkan pada produksi massal
- Biaya perkakas dan mesin
- Set punch dan die standar berharga puluhan hingga ratusan dolar per buah; CNC turret press berharga ratusan ribu
- Kecepatan
- Satu langkah per lubang, sering beberapa ratus langkah per menit
Kekuatan dan batasan
Kekuatan
- Sangat cepat: satu langkah per lubang
- Biaya per lubang rendah; perkakas standar mencakup bentuk-bentuk umum
- Tanpa panas, sehingga logam di sekitar lubang tidak berubah
- Mesin yang sama juga dapat membentuk louver (slot ventilasi yang menonjol) dan rusuk penguat
Batasan
- Setiap bentuk lubang membutuhkan punch dan die sendiri
- Hanya pelat, biasanya setebal hingga sekitar 6 mm
- Tepinya sebagian kasar dan ada burr
- Lubang yang lebih sempit dari kira-kira tebal pelat dapat mematahkan punch
Di mana dipakai
- KelistrikanPanel kontrol, kotak sambung, knock-out untuk jalur masuk kabel
- Bangunan dan furniturTiang rak, panel fasad berlubang, komponen rangka plafon
- Peralatan rumah tangga dan penanganan udaraRumah oven dan mesin cuci, kisi ventilasi, komponen saluran udara
- Elektronik dan TIRak server, sasis komputer, pelat pelindung
- OtomotifBraket dan penguat; blank hasil gunting untuk panel bodi hasil stamping
Cara mengenalinya
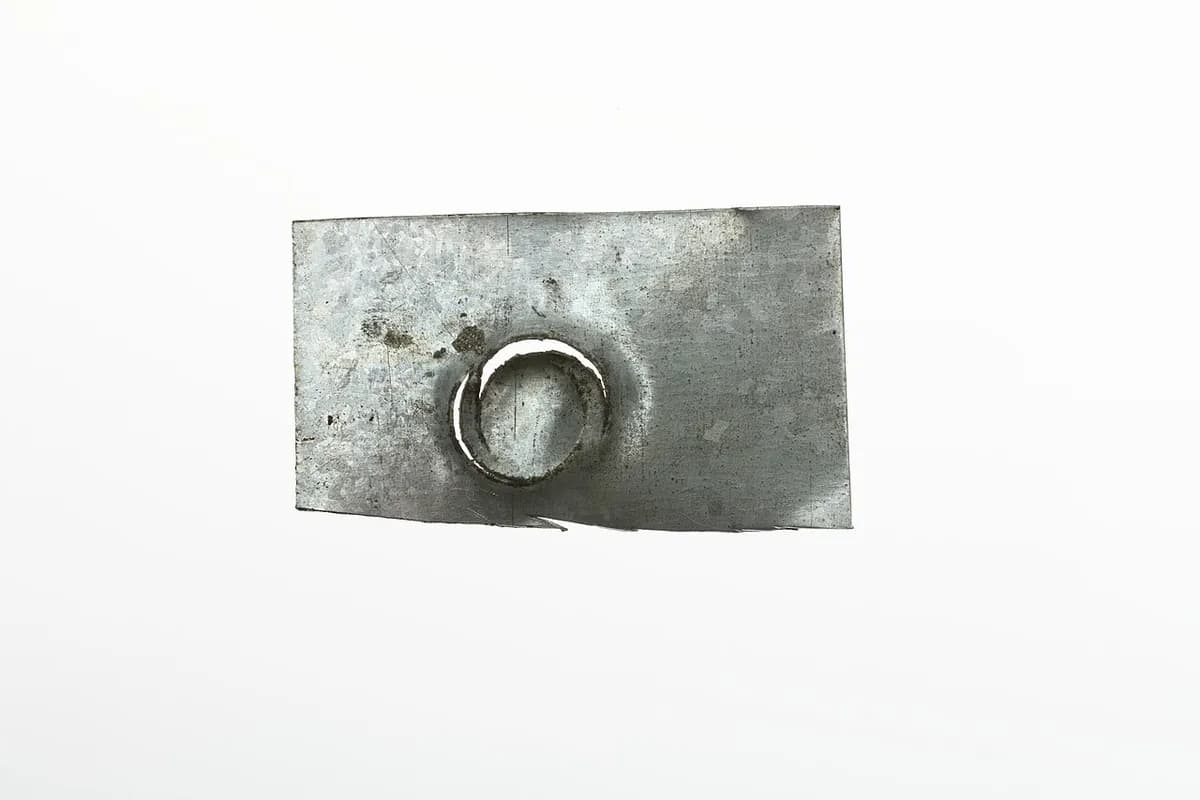
- Dinding lubang punya pita mengilap di dekat satu sisi dan pita yang lebih buram dan kasar di dekat sisi lainnya.
- Satu sisi menunjukkan tepi lubang yang sedikit membulat; sisi lainnya punya burr kecil yang tajam.
- Garis luar besar dengan tepi bergelombang samar berasal dari nibbling: banyak pukulan kecil yang saling tumpang tindih.
- Baris lubang, slot, atau louver yang identik, dan knock-out (cakram yang sebagian terpotong untuk dipatahkan guna jalur kabel).
Bandingkan dengan
Tonton
Roy Manufacturing · Tur pemula tentang CNC turret punch dan perkakasnya
Headland Technology · Bagian-bagian mesin, dibongkar dalam animasi
TRUMPF Inc. · Close-up kepala punch dan perkakasnya saat bekerja
NCTOOLS CADCAM · Pelat yang dilubangi dengan baris lubang yang panjang
Lihat foto asli
- Wikipedia: Punching — prinsipnya, dengan foto punch tangan dan mesin punch industri
- Wikipedia: Shearing (manufacturing) — gambaran pengguntingan bilah lurus
- Pencarian foto Wikimedia Commons
Ingat
- Punch dan die memotong dengan geseran: logam menekuk, terpotong sebagian, lalu retak hingga tembus.
- Clearance antara punch dan die menentukan kualitas tepi dan ukuran burr.
- Pelubangan adalah cara tercepat untuk membuat banyak lubang di pelat; pengguntingan melakukan hal yang sama sepanjang garis lurus.
Lainnya di Pemotongan dan permesinan non-tradisional
Semua 100 proses
 6.2Pemotongan laserCahaya terfokus melelehkan atau menguapkan alur sempitBuka pelajaran
 6.3Pemotongan plasmaSemburan gas super panas melelehkan menembus pelat konduktifBuka pelajaran
 6.4Pemotongan waterjetAir bertekanan sangat tinggi, biasanya dengan abrasif, mengerosi untuk memotongBuka pelajaran
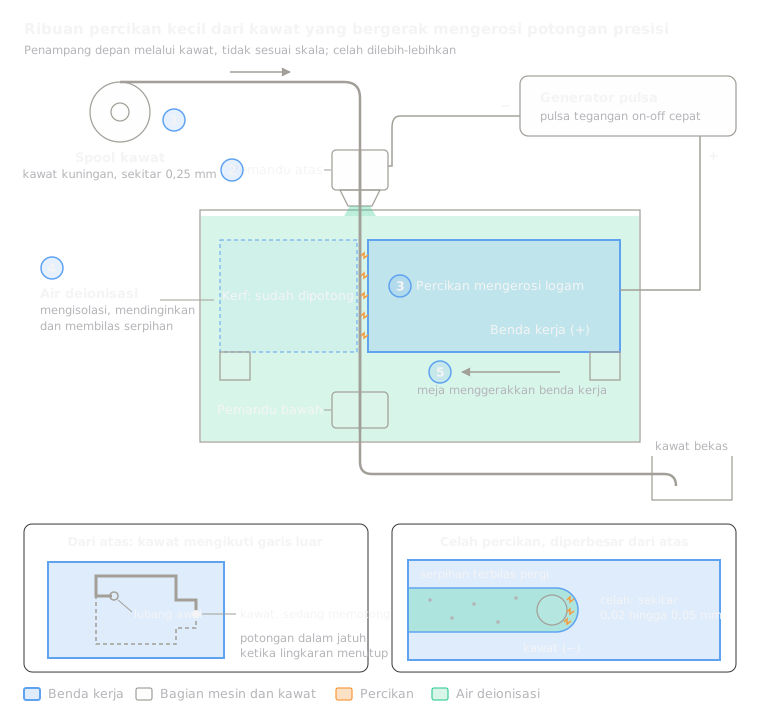 6.5Wire EDMPercikan dari kawat tipis yang bergerak memotong profil tembusBuka pelajaran
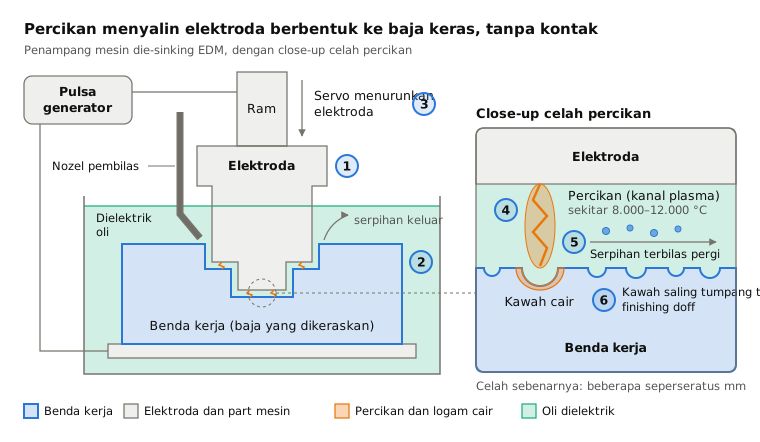
 6.6Sinker EDMPercikan menyalin elektroda berbentuk ke rongga buntuBuka pelajaran
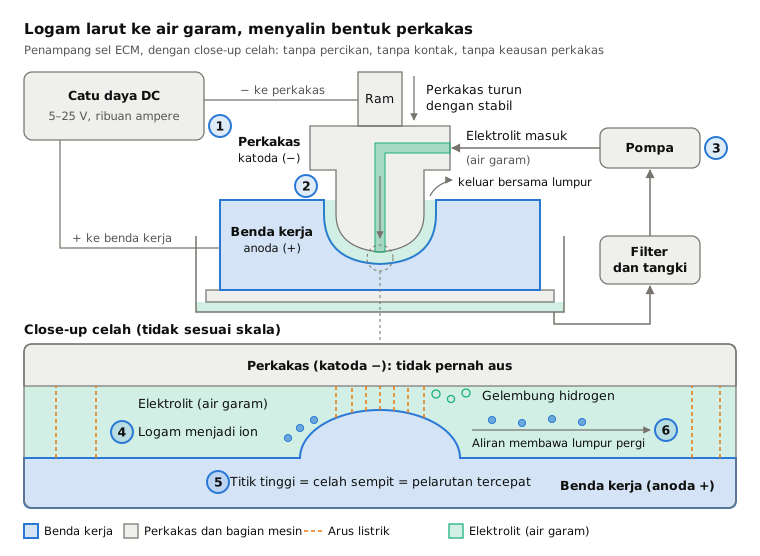
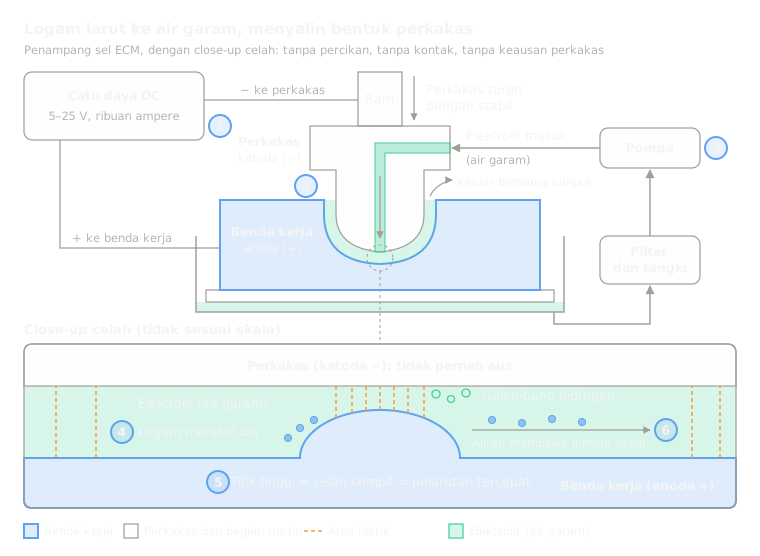 6.7Permesinan elektrokimia (ECM)Elektrolisis melarutkan logam sesuai bentuk perkakasBuka pelajaran
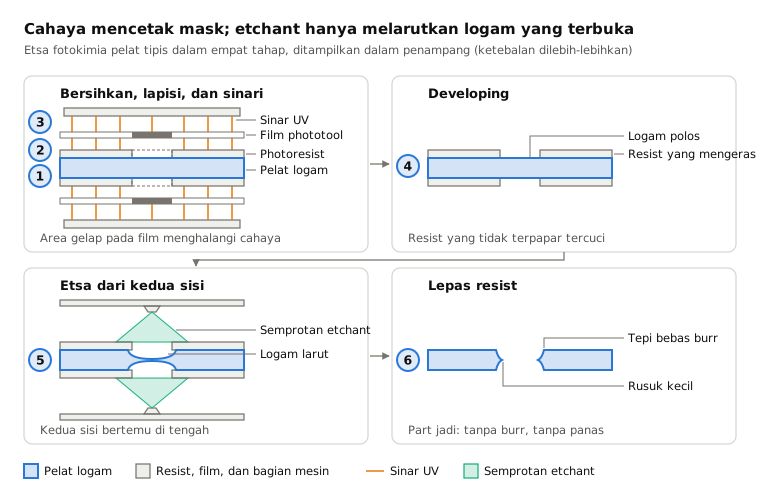
 6.8Permesinan kimia dan etsa fotokimiaMasker hasil cetak cahaya membuat etsa hanya melarutkan logam yang terbukaBuka pelajaran
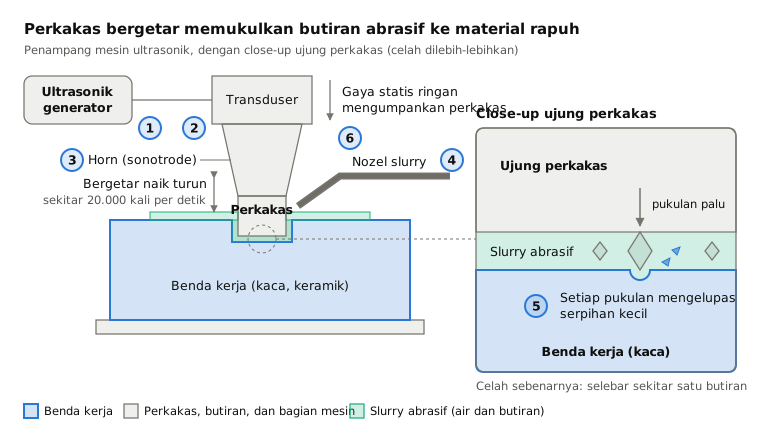
 6.9Permesinan ultrasonikPerkakas bergetar memukulkan butiran abrasif ke permukaanBuka pelajaran
Coba sekarang
Manfaatkan AI dalam CAD Anda.
Buat model komponen, hasilkan gambar teknik, dan otomatisasi pekerjaan berulang di dalam perangkat lunak CAD Anda.