

Sinker EDM
Percikan menyalin elektroda berbentuk ke rongga buntu
Sinker EDM (electrical discharge machining, disebut juga die-sinking atau ram EDM) membakar rongga berbentuk ke dalam logam dengan percikan listrik kecil. Elektroda grafit atau tembaga, berbentuk negatif dari rongga (tonjolan di tempat rongga membutuhkan cekungan), tenggelam ke dalam baja tanpa pernah menyentuhnya. Banyak cetakan untuk part plastik, seperti tutup, casing ponsel, dan trim interior mobil, mendapatkan rusuk dalam dan sudut dalam yang tajam dengan cara ini.
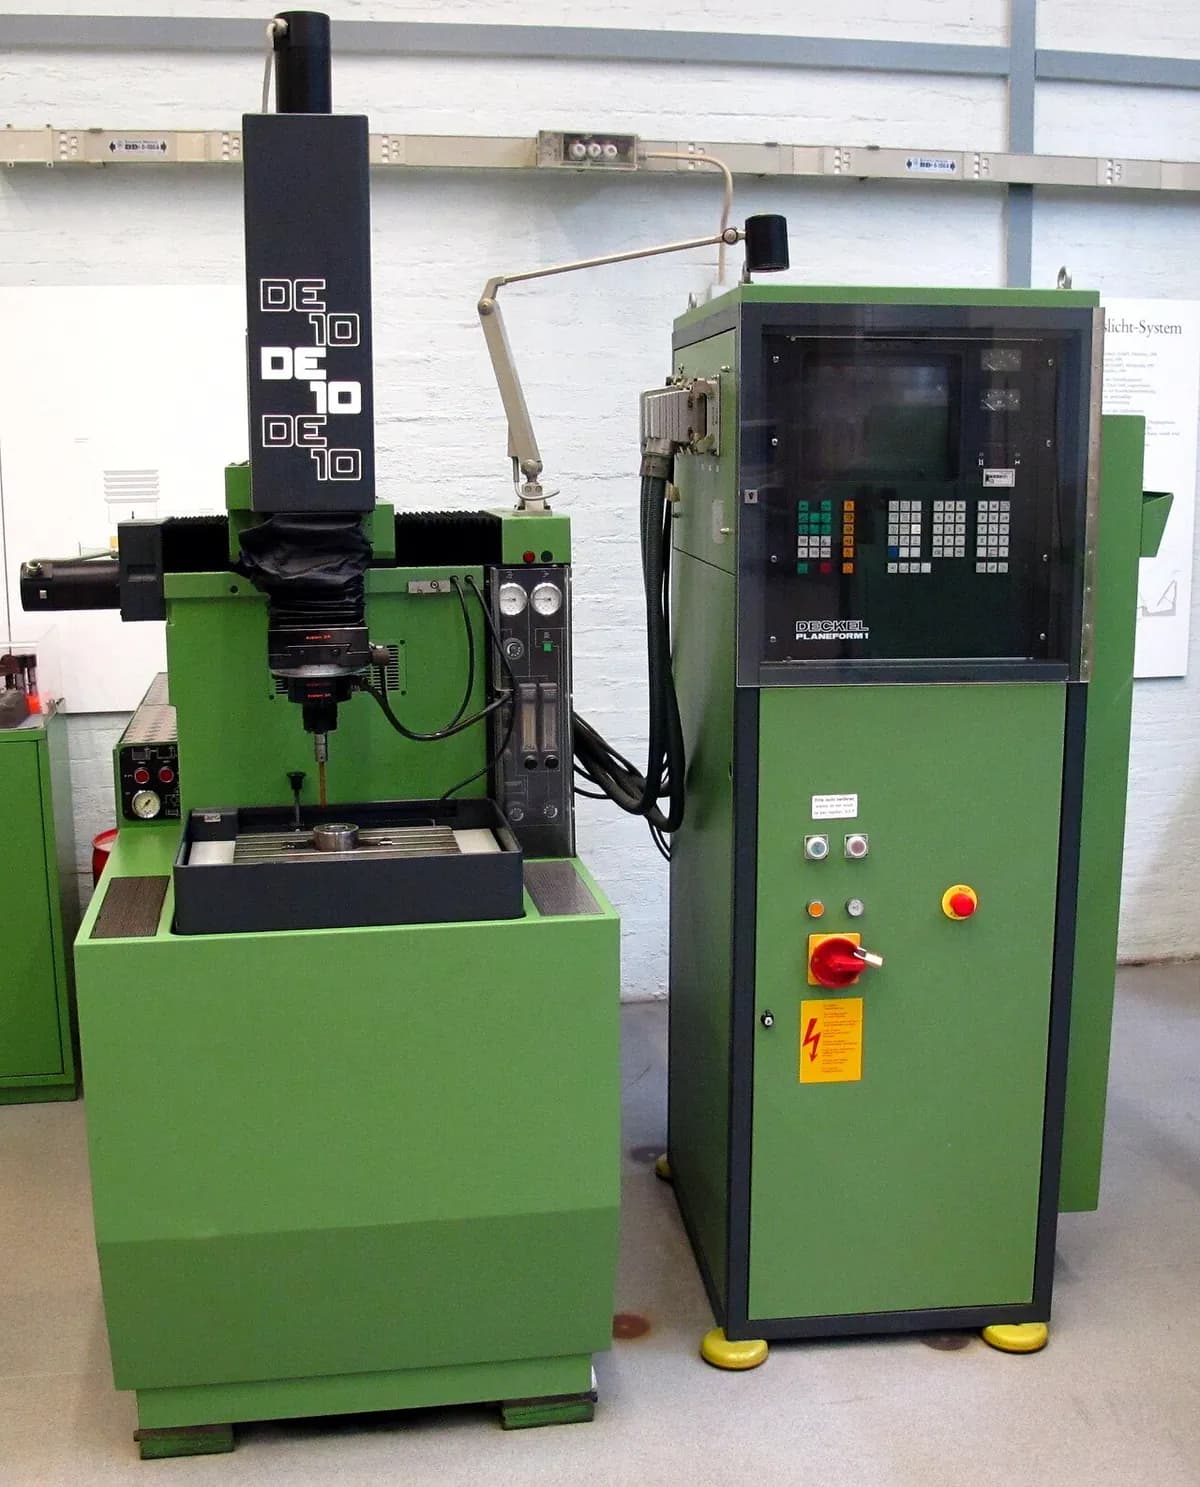
Cara kerjanya
Bentuk elektroda. Elektroda grafit atau tembaga dimilling menjadi negatif tepat dari rongga, sedikit lebih kecil untuk menyisakan ruang bagi celah percikan.
Rendam benda kerja. Blok baja diletakkan di atas meja dalam tangki oli dielektrik (cairan isolator listrik). Oli menahan arus sampai percikan terbentuk, mendinginkan logam, dan membawa serpihan pergi.
Tutup celah. Servo (motor yang terus mengoreksi posisinya sendiri) menurunkan elektroda hingga hanya tersisa celah sangat kecil, biasanya beberapa seperseratus milimeter. Keduanya tidak pernah bersentuhan.
Percikan. Generator pulsa menembakkan pulsa tegangan singkat. Masing-masing menembus oli, dan percikan pada sekitar 8.000–12.000 °C melelehkan dan menguapkan kawah mikroskopis.
Bilas dan maju. Di antara pulsa, oli menyapu serpihan keluar dari celah. Servo menjaga celah tetap konstan sementara elektroda tenggelam lebih dalam, dengan ribuan percikan per detik.
Finishing dengan lembut. Mesin beralih ke percikan yang lebih lemah, sering dengan elektroda finishing baru dan gerakan mengorbit kecil. Percikan yang lebih kecil meninggalkan kawah yang lebih kecil, menghasilkan ukuran dan tekstur akhir.
Fakta kunci
- Material
- Bahan konduktif listrik apa pun: baja perkakas yang dikeraskan, tungsten karbida, titanium, paduan nikel, tembaga. Bukan plastik, kaca, atau sebagian besar keramik.
- Komponen khas
- Rongga cetakan dan die, rusuk dan slot sempit yang dalam, sudut dalam yang tajam, alur pasak buntu dan heksagon dalam pada part yang dikeraskan
- Ukuran komponen
- Dari fitur di bawah 1 mm hingga rongga pada blok cetakan selebar kira-kira satu meter
- Presisi
- Biasanya sekitar ±0,01 mm; beberapa mikron (seperseribu milimeter) dengan finishing yang cermat
- Hasil permukaan
- Doff dan berkawah halus. Kekasaran Ra (tinggi rata-rata tonjolan permukaan) berkisar dari sekitar 10 µm saat roughing hingga sekitar 0,2 µm saat finishing.
- Ukuran batch yang cocok
- Satu buah dan perkakas (setiap cetakan unik); part presisi kecil dalam seri sedang
- Biaya perkakas dan mesin
- Mesin sekitar $100.000–500.000; satu elektroda khusus per bentuk, sering beberapa (roughing dan finishing)
- Kecepatan
- Lambat: biasanya 2–400 mm³ logam per menit; satu rongga cetakan sering memakan waktu berjam-jam hingga berhari-hari
Kekuatan dan batasan
Kekuatan
- Memotong baja yang dikeraskan dan karbida semudah logam lunak
- Tanpa gaya potong, sehingga rusuk tipis dan detail halus tetap utuh
- Sudut dalam yang tajam dan rongga buntu yang dalam dengan hampir semua bentuk
- Tekstur rata dan berulang langsung dari mesin
Batasan
- Hanya bekerja pada bahan konduktif listrik
- Lambat: berjam-jam atau berhari-hari untuk rongga yang dalam
- Membutuhkan elektroda khusus untuk setiap bentuk, dan elektroda aus
- Meninggalkan lapisan recast tipis (kulit rapuh yang membeku kembali) yang mungkin perlu dipoles
Di mana dipakai
- Cetakan injeksi plastikRongga untuk tutup, casing, konektor, dan part interior mobil
- Die casting dan penempaanDie yang dikeraskan untuk casing aluminium dan perkakas tangan tempa
- DirgantaraLubang pendingin berbentuk pada bilah turbin paduan nikel
- ElektronikCetakan dan die stamping untuk part konektor kecil
- Bengkel perkakasMengeluarkan tap dan bor yang patah dan tersangkut pada part mahal
Cara mengenalinya
- Permukaan doff “berembun” yang seragam, terdiri dari kawah kecil yang saling tumpang tindih, tanpa bekas perkakas yang searah.
- Sudut dalam yang tajam dan rusuk sempit yang dalam yang tidak bisa dijangkau pemotong berputar mana pun.
- Pada part plastik cetak, tekstur doff berbutir halus yang rata sering berasal dari cetakan hasil erosi percikan (digradasi pada skala tekstur VDI 3400).
- Di bengkel: elektroda grafit abu-abu gelap yang tampak seperti “negatif” presisi dari part.
Bandingkan dengan
Tonton
Practical Machinist · Fisika dasar EDM, dijelaskan untuk pemula
temmy candra wijaya · Animasi elektroda, celah, dan percikan
Defiance Machine · Mesin sungguhan membakar rongga di bawah oli
Sodick Inc. · Pergantian elektroda otomatis untuk berjalan tanpa pengawasan
Lihat foto asli
- Wikipedia: Electrical discharge machining — diagram prinsip, mesin sinker dan wire EDM
- Pencarian foto Wikimedia Commons
Ingat
- Sinker EDM menyalin elektroda berbentuk ke logam konduktif apa pun, sekeras apa pun, memakai percikan kecil dalam oli.
- Prosesnya lambat dan butuh elektroda khusus, sehingga menguntungkan untuk cetakan, die, dan bentuk yang tidak bisa dibuat dengan cara lain.
- Carilah sudut dalam yang tajam dan permukaan doff berkawah yang seragam.
Lainnya di Pemotongan dan permesinan non-tradisional
Semua 100 proses
 6.1Pelubangan dan pengguntinganPunch menggunting bentuk dari pelat terhadap dieBuka pelajaran
 6.2Pemotongan laserCahaya terfokus melelehkan atau menguapkan alur sempitBuka pelajaran
 6.3Pemotongan plasmaSemburan gas super panas melelehkan menembus pelat konduktifBuka pelajaran
 6.4Pemotongan waterjetAir bertekanan sangat tinggi, biasanya dengan abrasif, mengerosi untuk memotongBuka pelajaran
 6.5Wire EDMPercikan dari kawat tipis yang bergerak memotong profil tembusBuka pelajaran
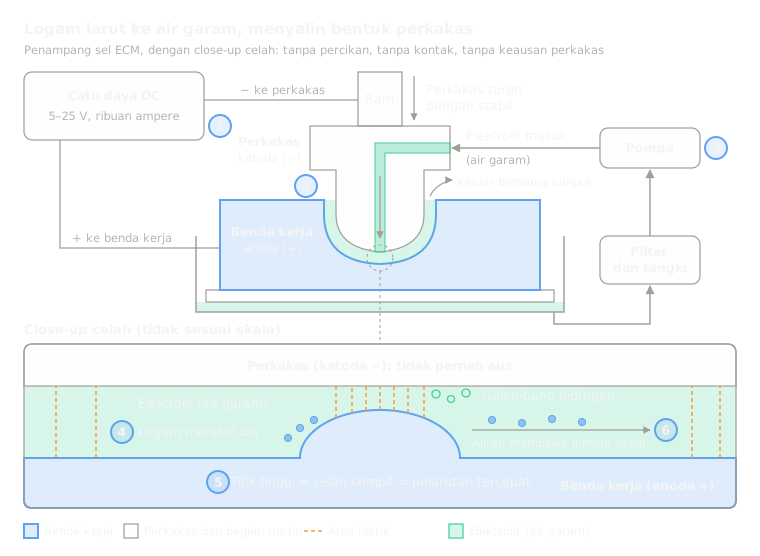 6.7Permesinan elektrokimia (ECM)Elektrolisis melarutkan logam sesuai bentuk perkakasBuka pelajaran
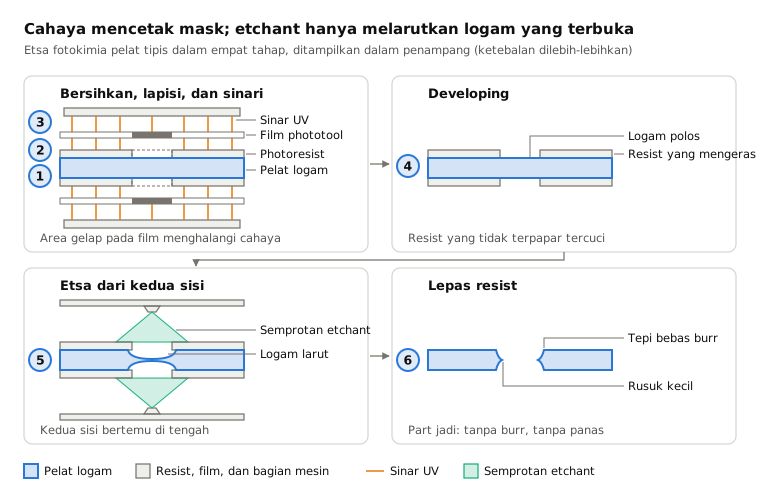
 6.8Permesinan kimia dan etsa fotokimiaMasker hasil cetak cahaya membuat etsa hanya melarutkan logam yang terbukaBuka pelajaran
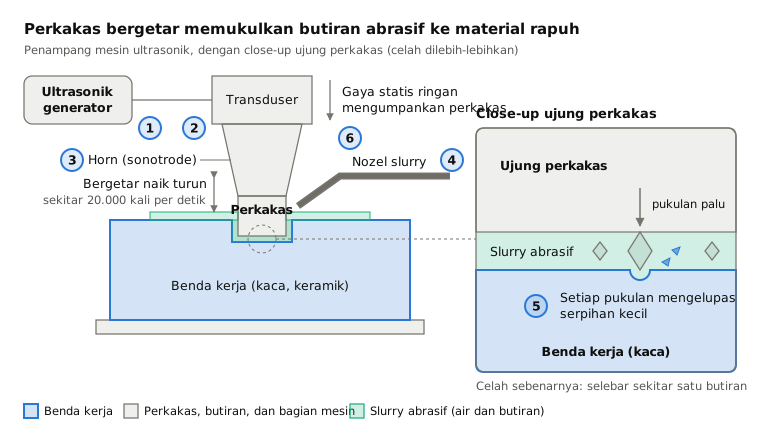
 6.9Permesinan ultrasonikPerkakas bergetar memukulkan butiran abrasif ke permukaanBuka pelajaran
Coba sekarang
Manfaatkan AI dalam CAD Anda.
Buat model komponen, hasilkan gambar teknik, dan otomatisasi pekerjaan berulang di dalam perangkat lunak CAD Anda.