

Wire EDM
Percikan dari kawat tipis yang bergerak memotong profil tembus
Wire EDM (electrical discharge machining) memotong logam dengan kawat kuningan tipis yang tidak pernah menyentuhnya: ribuan percikan listrik kecil per detik melompat dari kawat dan mengerosi logam. Teknik ini membuat bukaan presisi pada die punching dan stamping, profil roda gigi dan spline, serta slot halus pada baja yang dikeraskan. Karena kawat tidak mendorong, kekerasan tidak berpengaruh, dan akurasi mencapai beberapa perseribu milimeter.
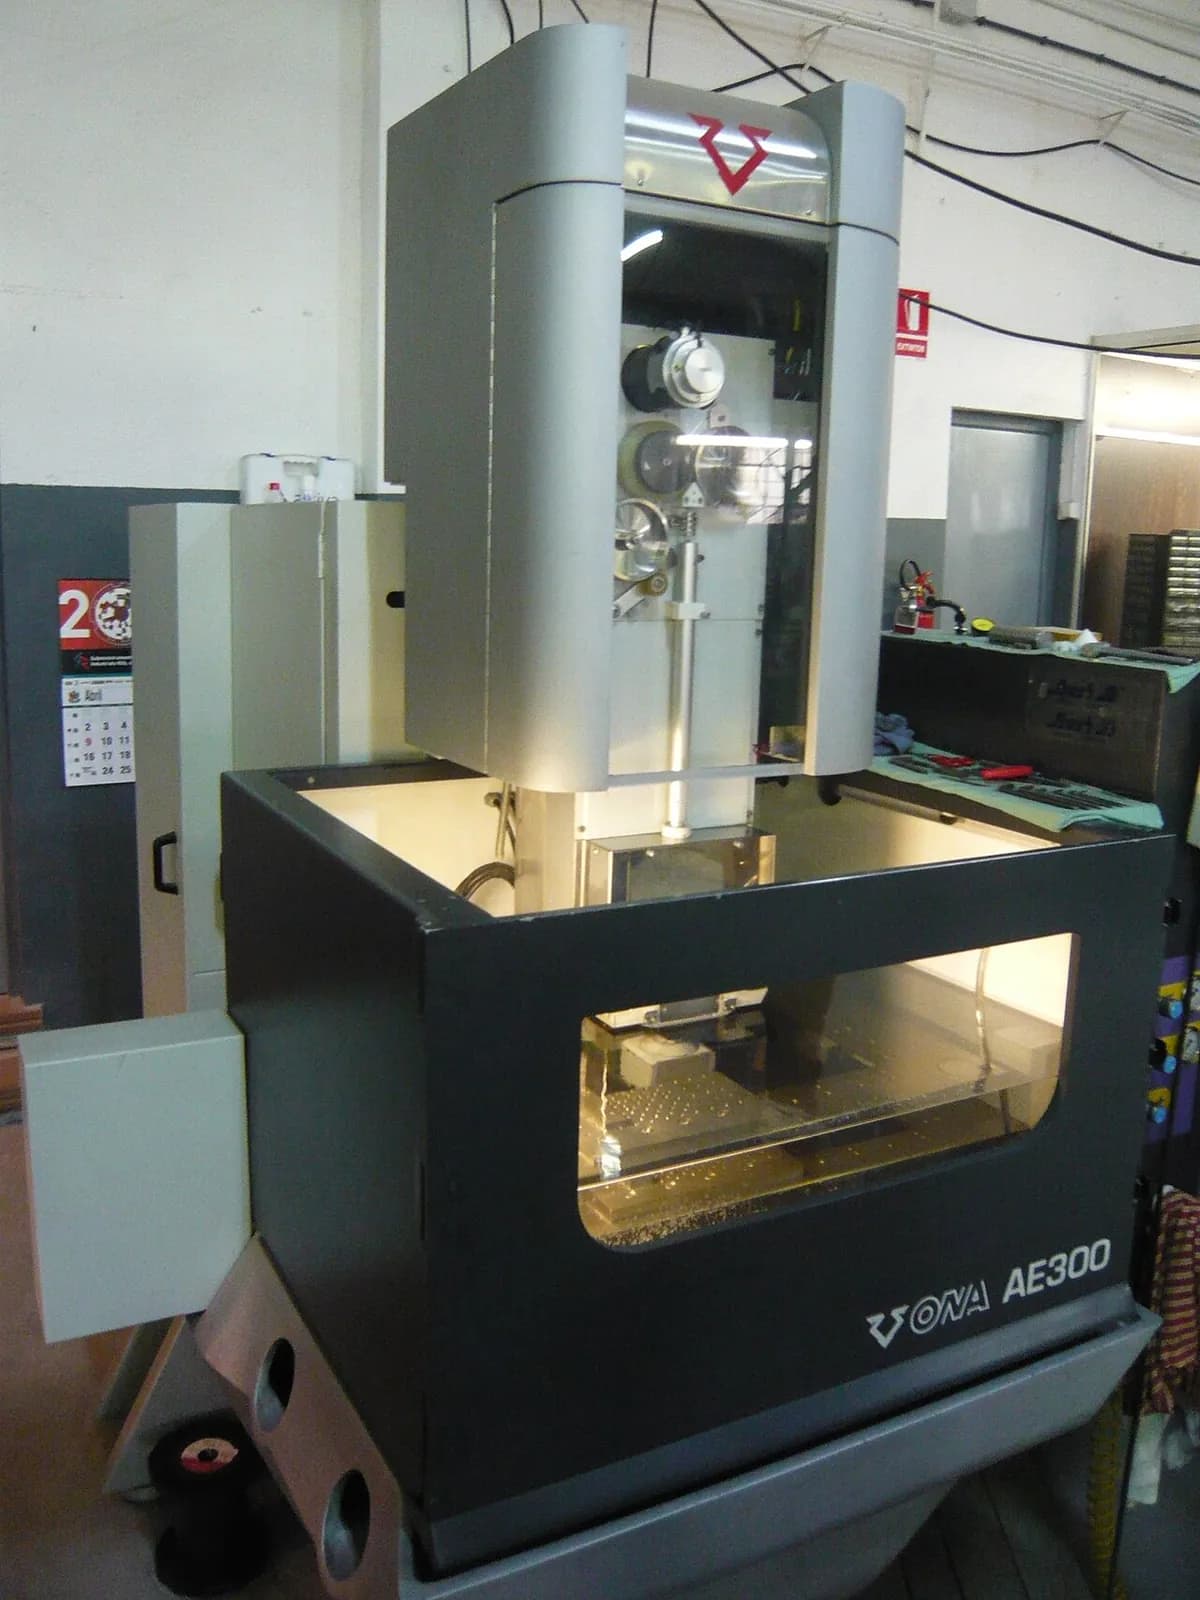
Cara kerjanya
Umpankan kawat. Kawat kuningan, biasanya setebal sekitar 0,25 mm, terurai dari spool dan berjalan melalui part dengan kecepatan tetap, sehingga kawat segar selalu yang memotong.
Pandu. Pemandu presisi (sering berlian) di atas dan di bawah part menjaga kawat tetap lurus dan kencang. Memiringkan pemandu satu terhadap yang lain memotong dinding meruncing.
Percikan. Generator pulsa memberikan pulsa tegangan singkat antara kawat (negatif) dan part (positif). Percikan melompati celah kecil, masing-masing melelehkan dan menguapkan kawah mikroskopis.
Bilas. Part berada dalam air deionisasi (air yang mineralnya dihilangkan sehingga nyaris tidak menghantarkan). Air mengisolasi celah hingga setiap percikan, mendinginkan potongan, dan membilas serpihan.
Ikuti garis luar. Meja CNC menggerakkan part sehingga kawat menelusuri kontur, mulai dari tepi atau dari lubang awal yang dibor; kawat bekas masuk ke bak. Ketika lingkarannya menutup, potongan dalam jatuh lepas.
Untuk akurasi terbaik, mesin biasanya mengikuti potongan pertama dengan satu hingga beberapa skim cut yang lebih ringan yang menghaluskan dinding dan mengoreksi ukurannya.
Fakta kunci
- Material
- Bahan konduktif listrik apa pun, terutama yang keras: baja perkakas yang dikeraskan, karbida, titanium, paduan nikel, tembaga, grafit
- Komponen khas
- Punch dan bukaan die, roda gigi dan spline, die ekstrusi, part medis dan kedirgantaraan, slot halus
- Ukuran komponen
- Potongan tembus pada pelat setebal hingga sekitar 300 mm; kawat dari sekitar 0,02 hingga 0,3 mm
- Presisi
- Sangat tinggi: hingga beberapa mikrometer (seperseribu milimeter) dengan skim cut
- Hasil permukaan
- Permukaan halus, doff, agak berembun; sangat mulus setelah skim cut
- Ukuran batch yang cocok
- Satu buah dan seri kecil: perkakas, prototipe, part bernilai tinggi
- Biaya perkakas dan mesin
- Tanpa perkakas khusus part; kawat habis terpakai; mesin berharga puluhan hingga ratusan ribu dolar
- Kecepatan
- Lambat: sering menit hingga jam per part; mesin berjalan tanpa pengawasan semalaman
Kekuatan dan batasan
Kekuatan
- Akurasi sangat tinggi dan sudut dalam yang tajam
- Kekerasan tidak berpengaruh, sehingga part dapat dipotong setelah dikeraskan
- Tanpa gaya potong: dinding tipis dan rapuh tidak melengkung
- Pelat tebal dan dinding meruncing dalam satu setup
Batasan
- Lambat dibandingkan milling atau laser
- Hanya bahan konduktif listrik
- Hanya potongan tembus: kawat harus melewati seluruhnya
- Kawat habis terpakai; lapisan permukaan sedikit berubah oleh panas
Di mana dipakai
- Pembuatan perkakas dan dieSet punch dan die, die stamping dan ekstrusi
- DirgantaraSlot cakram turbin, akar berbentuk pohon cemara, part paduan nikel
- MedisPerkakas bedah dan part implan dari titanium
- PermesinanRoda gigi, spline, alur pasak pada poros dan hub yang dikeraskan
- ElektronikDie lead-frame dan perkakas konektor halus
Cara mengenalinya
- Permukaan abu-abu doff berembun yang seragam tanpa bekas perkakas atau garis berarah.
- Sudut dalam yang sangat tajam dengan radius sangat kecil, sekitar setengah ketebalan kawat.
- Dinding yang sangat sejajar atau meruncing dengan presisi pada part tebal dan keras seperti blok die.
- Kadang bekas penanda kecil tempat potongan dimulai dan berakhir.
Bandingkan dengan
Tonton
RAPID DIRECT · Tinjauan animasi celah percikan dan prosesnya
wireedmguy · Operator menjelaskan kawat, pemandu, dan air
ReliableEDM · Part khas dan mengapa bengkel memilih wire EDM
TITANS of CNC MACHINING · Mesin bengkel sungguhan bekerja, dan slug yang jatuh keluar
Lihat foto asli
- Wikipedia: Electrical discharge machining — gambaran dengan bagian wire EDM (kawat, air deionisasi, pemandu) dan sejarah
- Pencarian foto Wikimedia Commons
Ingat
- Kawat tidak pernah menyentuh part: percikan melintasi celah kecil mengerosi logam.
- Kekerasan tidak berpengaruh, dan akurasi mencapai beberapa mikrometer.
- Lambat dan terbatas pada potongan tembus konduktif, sehingga dipakai untuk part presisi, keras, atau bernilai tinggi.
Lainnya di Pemotongan dan permesinan non-tradisional
Semua 100 proses
 6.1Pelubangan dan pengguntinganPunch menggunting bentuk dari pelat terhadap dieBuka pelajaran
 6.2Pemotongan laserCahaya terfokus melelehkan atau menguapkan alur sempitBuka pelajaran
 6.3Pemotongan plasmaSemburan gas super panas melelehkan menembus pelat konduktifBuka pelajaran
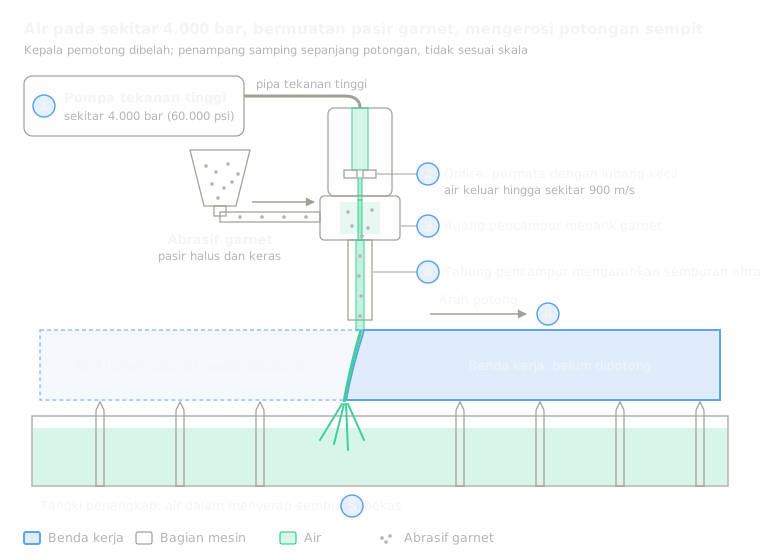 6.4Pemotongan waterjetAir bertekanan sangat tinggi, biasanya dengan abrasif, mengerosi untuk memotongBuka pelajaran
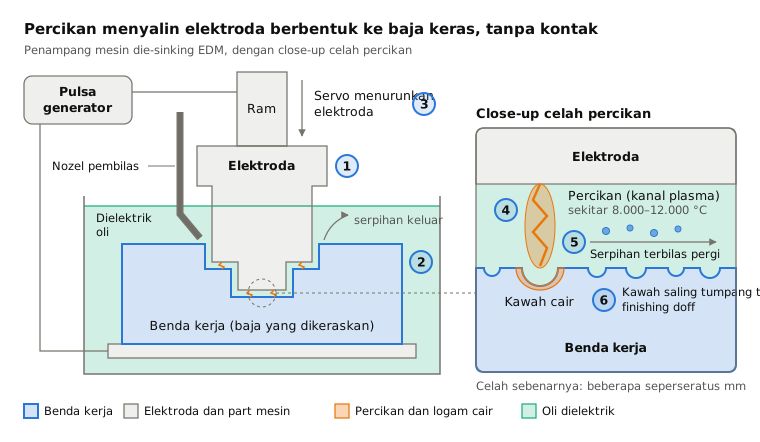
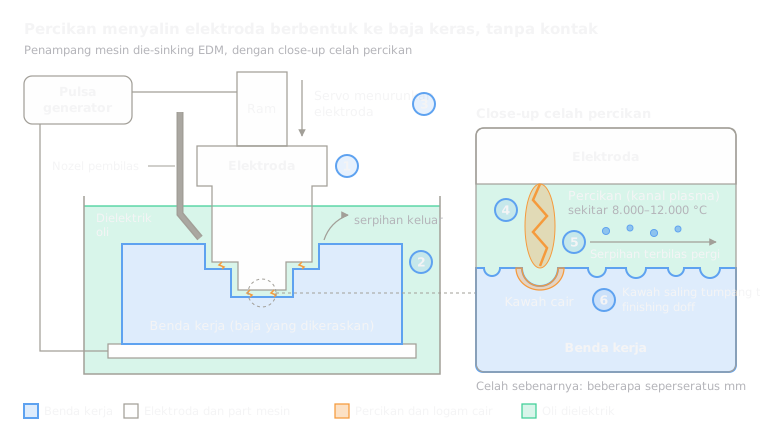 6.6Sinker EDMPercikan menyalin elektroda berbentuk ke rongga buntuBuka pelajaran
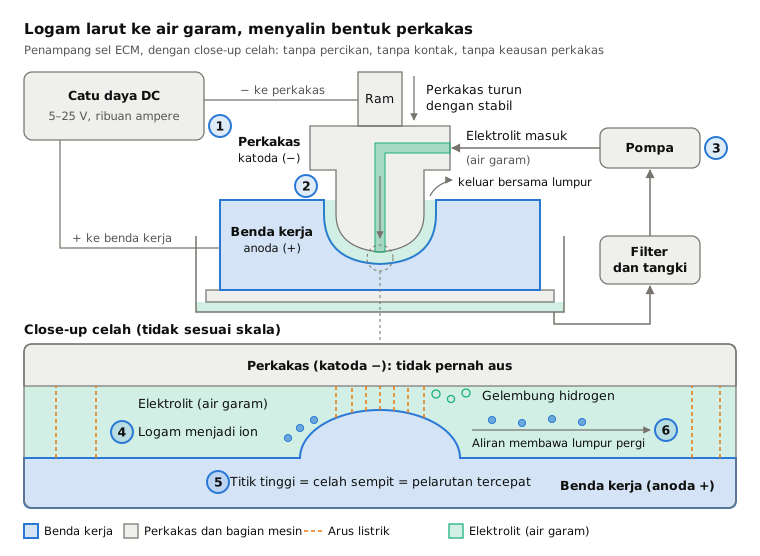
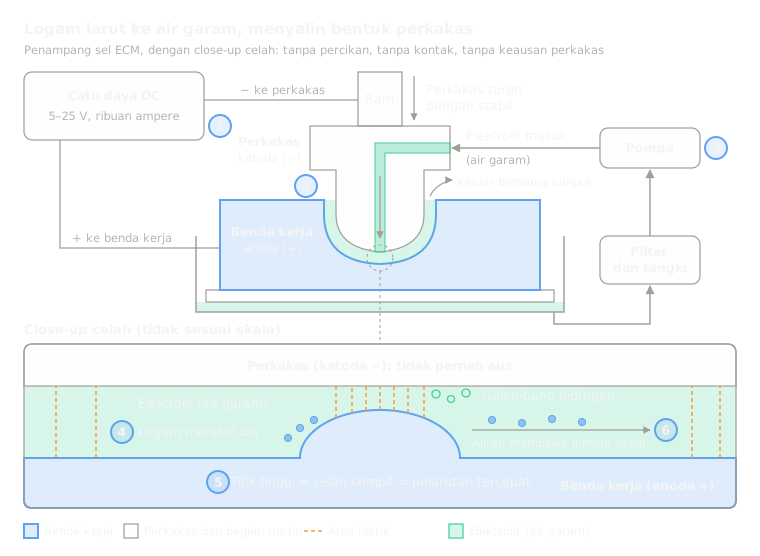 6.7Permesinan elektrokimia (ECM)Elektrolisis melarutkan logam sesuai bentuk perkakasBuka pelajaran
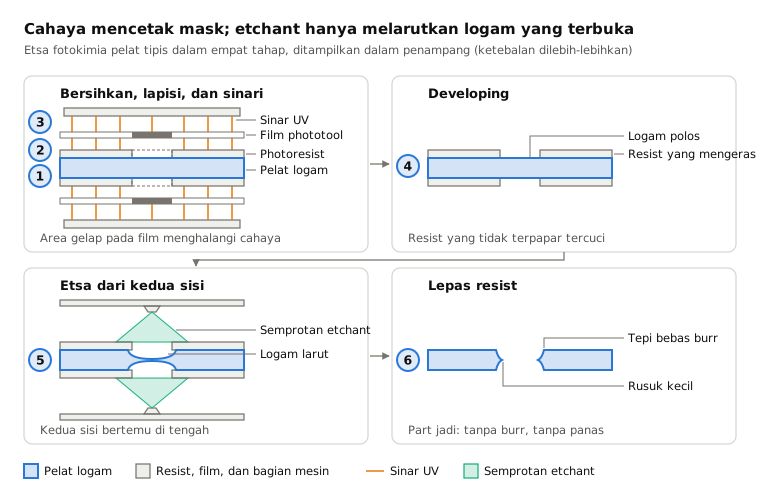
 6.8Permesinan kimia dan etsa fotokimiaMasker hasil cetak cahaya membuat etsa hanya melarutkan logam yang terbukaBuka pelajaran
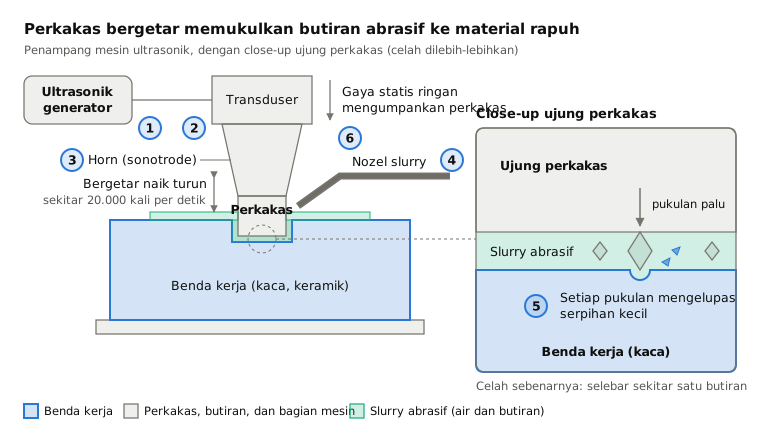
 6.9Permesinan ultrasonikPerkakas bergetar memukulkan butiran abrasif ke permukaanBuka pelajaran
Coba sekarang
Manfaatkan AI dalam CAD Anda.
Buat model komponen, hasilkan gambar teknik, dan otomatisasi pekerjaan berulang di dalam perangkat lunak CAD Anda.