

Permesinan elektrokimia (ECM)
Elektrolisis melarutkan logam sesuai bentuk perkakas
Permesinan elektrokimia (ECM) menghilangkan logam dengan melarutkannya, atom demi atom, memakai arus listrik dan air garam. Cara kerjanya seperti elektroplating terbalik: perkakas berbentuk tidak pernah menyentuh komponen, tidak pernah aus, dan tidak meninggalkan kerusakan panas atau gerigi. Pembuat mesin jet memakainya untuk membentuk bilah dari paduan nikel yang keras.
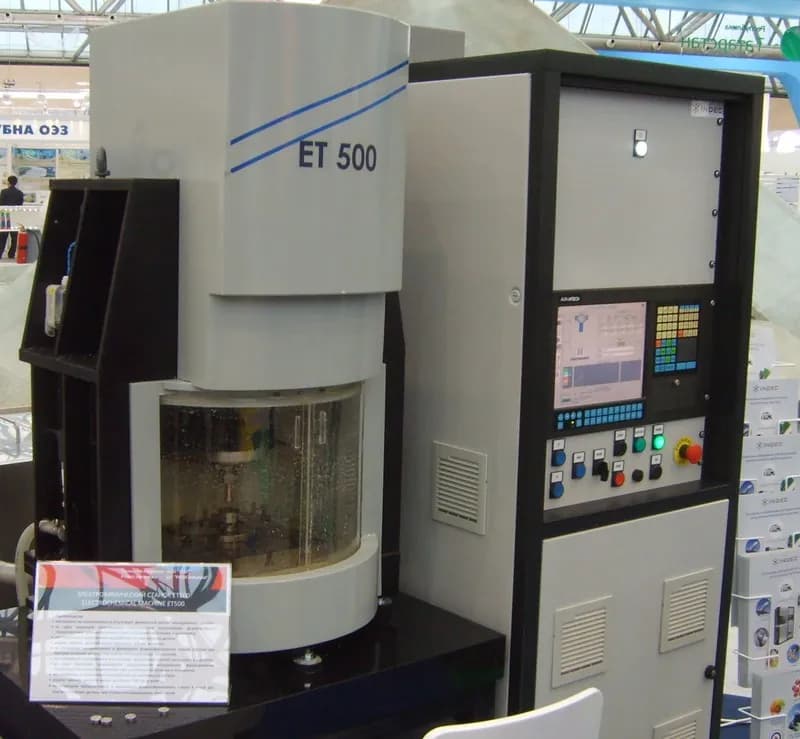
Cara kerjanya
Pasang sirkuit. Catu daya DC menjadikan benda kerja sebagai anoda (sisi positif) dan perkakas berbentuk sebagai katoda (sisi negatif). Bekerja pada tegangan rendah, biasanya 5–25 V, tetapi ribuan ampere.
Tutup celah. Perkakas, biasanya tembaga, kuningan, atau baja tahan karat, dibawa hingga berjarak beberapa persepuluh milimeter dari komponen. Keduanya tidak pernah bersentuhan.
Pompa elektrolit. Elektrolit (cairan yang menghantarkan listrik), biasanya natrium klorida atau natrium nitrat dalam air, dipompa cepat melalui perkakas dan melintasi celah.
Larutkan logam. Arus mengalir melalui elektrolit, dan atom pada permukaan benda kerja pergi sebagai ion logam (atom bermuatan listrik). Gelembung hidrogen terbentuk pada perkakas, yang tidak pernah aus.
Umpankan dan salin. Perkakas maju dengan stabil. Logam larut paling cepat di tempat celah paling sempit, sehingga titik tinggi hilang dan komponen mengambil bentuk perkakas secara terbalik.
Bilas dan saring. Aliran membawa pergi logam terlarut sebagai lumpur (logam hidroksida), ditambah gas dan panas. Elektrolit disaring, didinginkan, dan dipakai ulang.
Fakta kunci
- Material
- Logam konduktif listrik apa pun, terutama paduan yang sulit dipotong: superalloy nikel, titanium, paduan kobalt, baja yang dikeraskan. Kekerasan tidak berpengaruh.
- Komponen khas
- Bilah turbin dan blisk (cakram berbilah satu bagian), rifling laras senjata, lubang pendingin dalam, deburring lubang silang internal pada bodi katup dan injektor
- Ukuran komponen
- Dari lubang silang selebar sekitar satu milimeter hingga komponen mesin selebar beberapa ratus milimeter
- Presisi
- Biasanya sekitar ±0,05 mm; ECM berdenyut (PECM) bisa mencapai sekitar ±0,01 mm
- Hasil permukaan
- Halus dan sering mengilap, tanpa gerigi, retak, atau lapisan rusak akibat panas; kekasaran Ra (tinggi rata-rata tonjolan permukaan) biasanya 0,1–2 µm, nyaris seperti cermin dengan PECM
- Ukuran batch yang cocok
- Volume menengah hingga tinggi untuk komponen bernilai tinggi: perkakas tidak aus, tetapi pengembangannya butuh coba-coba
- Biaya perkakas dan mesin
- Tinggi: mesin sering beberapa ratus ribu dolar atau lebih, ditambah perkakas khusus dan sistem penanganan elektrolit yang besar
- Kecepatan
- Ditentukan oleh arus: kira-kira 2 cm³ baja terlarut per menit untuk setiap 1.000 A; perkakas biasanya maju sepecahan milimeter hingga beberapa milimeter per menit
Kekuatan dan batasan
Kekuatan
- Tanpa keausan perkakas: satu perkakas bisa membuat ribuan komponen
- Memotong logam apa pun, sekeras apa pun, tanpa kerusakan akibat panas
- Tanpa gaya potong dan tanpa gerigi; permukaan halus dan bebas tegangan
- Cepat pada bentuk 3D rumit dalam paduan keras
Batasan
- Hanya bekerja pada logam konduktif listrik
- Mesin mahal dan pengembangan perkakas yang lambat dan coba-coba
- Sudut dalam yang tajam dan detail halus sulit dibuat: celah membulatkannya
- Elektrolit dan lumpur logam dalam jumlah besar yang harus disaring dan dibuang dengan aman
Di mana dipakai
- DirgantaraBilah turbin dan blisk dari paduan nikel dan titanium; lubang pendingin
- PertahananRifling (alur spiral) di dalam laras senjata
- OtomotifDeburring lubang silang pada injektor bahan bakar, bodi katup, dan komponen transmisi
- Pembangkit listrikBilah untuk turbin gas dan uap
- Pembuatan perkakasRongga die tempa dari baja yang dikeraskan
Cara mengenalinya
- Permukaan halus, sering mengilap atau satin, tanpa bekas perkakas, tanpa gerigi, dan tanpa perubahan warna akibat panas.
- Tepi dan sudut dalam sedikit membulat, tidak pernah setajam silet.
- Bentuk lengkung rumit, seperti airfoil bilah, dalam paduan yang sangat keras tanpa garis permesinan yang terlihat.
- Lubang silang di dalam komponen dengan tepi yang membulat rapi dan bebas gerigi.
Bandingkan dengan
Tonton
Piyush Singh · Tur animasi sirkuit, celah, dan aliran
MTDCNC · Mesin ECM sungguhan dan komponen jadi dari dekat
EMAG · Cara kerja mesin ECM industri dan ECM berdenyut
CamcraftInc · ECM di bengkel produksi yang membuat komponen presisi
Lihat foto asli
- Wikipedia: Electrochemical machining — diagram prinsip, sejarah, dan aplikasi
- Pencarian foto Wikimedia Commons
Ingat
- ECM melarutkan logam dengan arus dan air garam; perkakas tidak pernah menyentuh komponen dan tidak pernah aus.
- Komponen menyalin perkakas karena logam larut paling cepat di tempat celah paling sempit.
- Cocok untuk paduan keras dan volume tinggi; carilah permukaan halus bebas gerigi dan tepi yang membulat lembut.
Lainnya di Pemotongan dan permesinan non-tradisional
Semua 100 proses
 6.1Pelubangan dan pengguntinganPunch menggunting bentuk dari pelat terhadap dieBuka pelajaran
 6.2Pemotongan laserCahaya terfokus melelehkan atau menguapkan alur sempitBuka pelajaran
 6.3Pemotongan plasmaSemburan gas super panas melelehkan menembus pelat konduktifBuka pelajaran
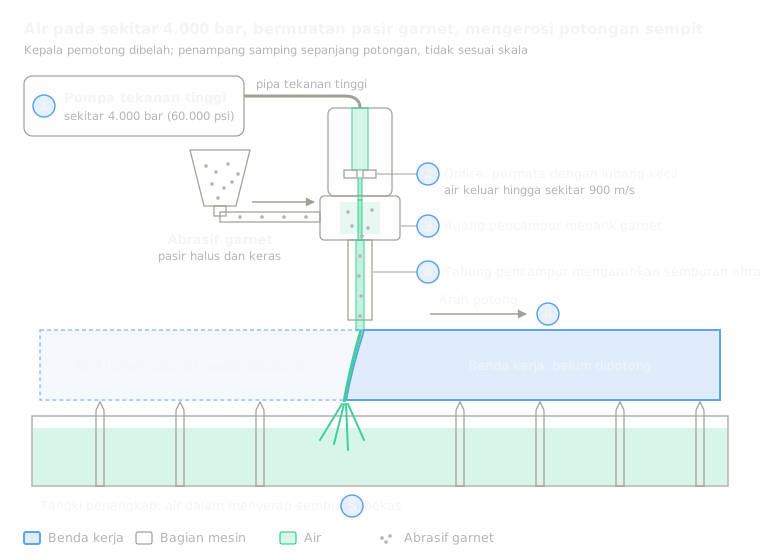 6.4Pemotongan waterjetAir bertekanan sangat tinggi, biasanya dengan abrasif, mengerosi untuk memotongBuka pelajaran
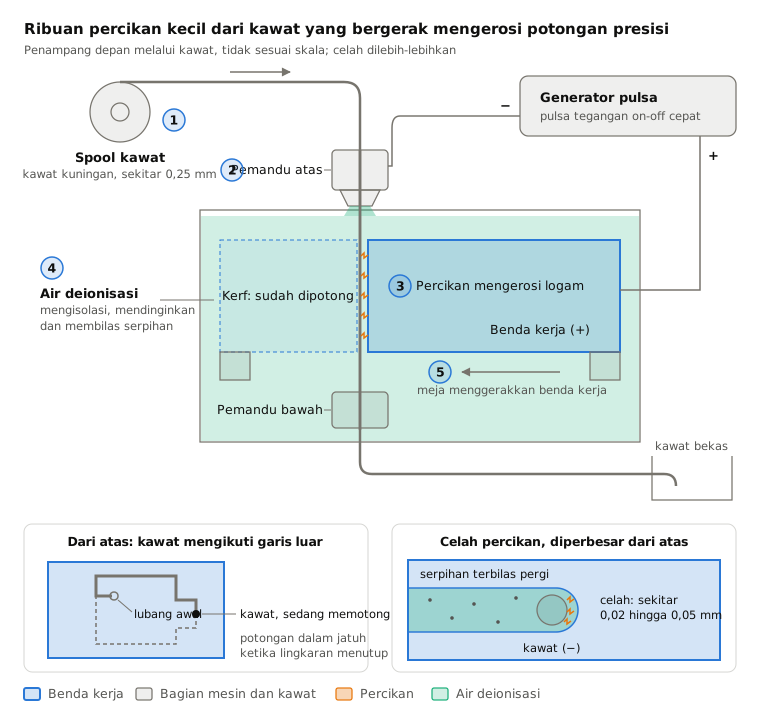
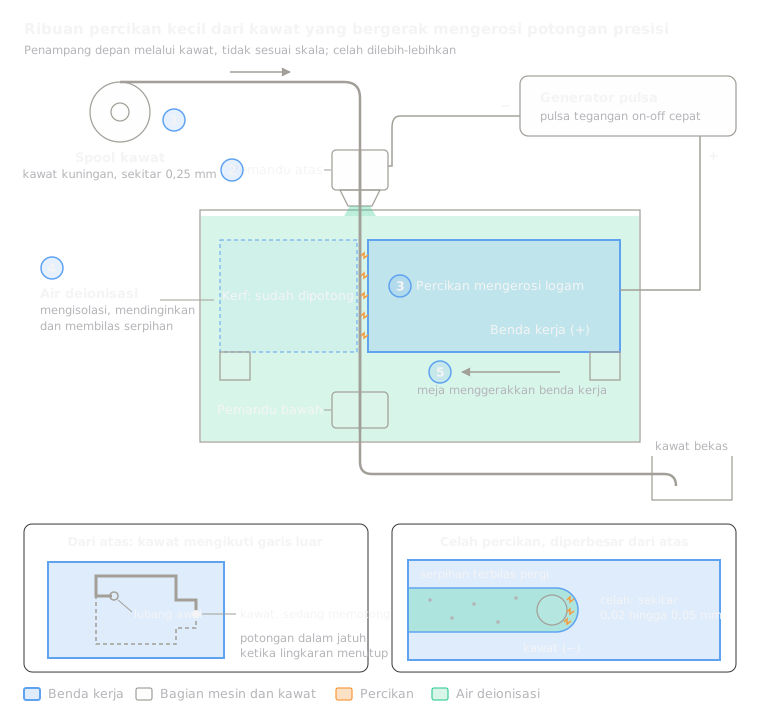 6.5Wire EDMPercikan dari kawat tipis yang bergerak memotong profil tembusBuka pelajaran
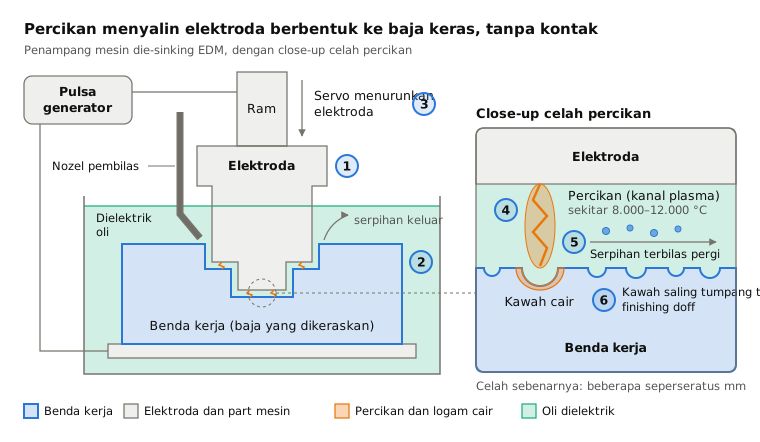
 6.6Sinker EDMPercikan menyalin elektroda berbentuk ke rongga buntuBuka pelajaran
 6.8Permesinan kimia dan etsa fotokimiaMasker hasil cetak cahaya membuat etsa hanya melarutkan logam yang terbukaBuka pelajaran
 6.9Permesinan ultrasonikPerkakas bergetar memukulkan butiran abrasif ke permukaanBuka pelajaran
Coba sekarang
Manfaatkan AI dalam CAD Anda.
Buat model komponen, hasilkan gambar teknik, dan otomatisasi pekerjaan berulang di dalam perangkat lunak CAD Anda.