

Elektroplating (krom, nikel, seng)
Arus listrik mengendapkan logam dari bak
Elektroplating memakai arus listrik untuk melapisi komponen dengan lapisan tipis logam lain, seperti krom, nikel, atau seng. Krom mengilap pada keran kamar mandi dan seng kekuningan pada baut sama-sama hasil elektroplating. Ini menambah tampilan, perlindungan karat, atau ketahanan aus sementara komponen mempertahankan bentuk persisnya.
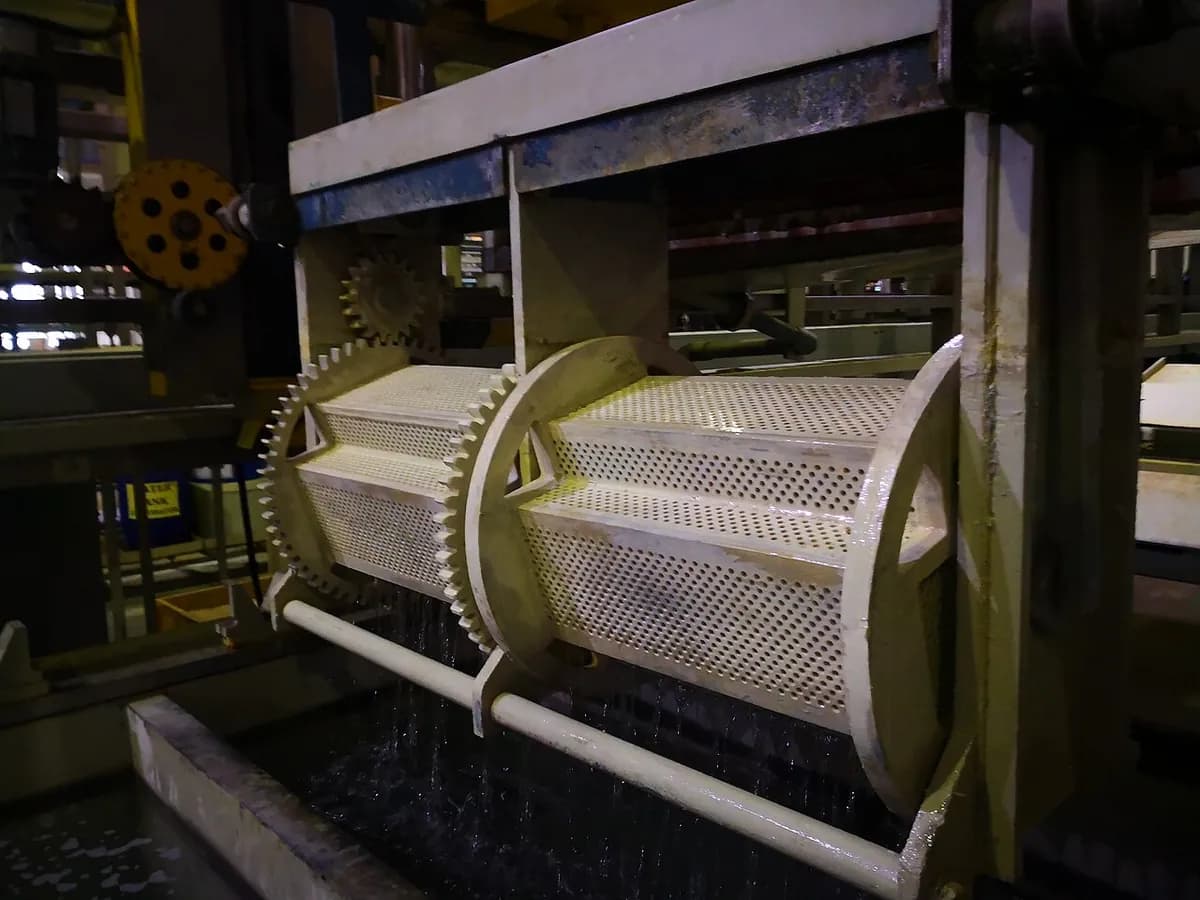
Cara kerjanya
Bersihkan dan pasang komponen di rak. Komponen dihilangkan lemaknya, dibilas, dan dicelup sebentar dalam asam untuk membuang oksida (aktivasi). Lalu digantung pada rak atau diputar dalam barel yang menghantarkan listrik.
Celupkan ke elektrolit. Bak berisi elektrolit (air dengan garam terlarut dari logam pelapis, seperti nikel sulfat). Bak sering dihangatkan dan diaduk.
Nyalakan arus. Catu daya DC (rectifier) menghubungkan komponen ke sisi negatif, menjadikannya katoda. Batang logam pelapis di sisi positif adalah anoda.
Ion bergerak dan melapisi. Ion logam bermuatan positif, sehingga bergerak menuju komponen. Di sana mereka menangkap elektron dan berubah kembali menjadi logam padat, atom demi atom, pada setiap permukaan yang terbasahi.
Anoda larut. Saat logam meninggalkan larutan, anoda nikel atau seng larut untuk menggantikannya. Pada bak krom, anoda tidak larut, sehingga bahan kimia ditambahkan sebagai gantinya.
Bilas dan ulangi. Komponen dibilas di antara bak; krom dekoratif melewati bak tembaga, nikel, dan krom secara berurutan. Komponen berlapis seng biasanya mendapat celupan pasivasi (lapisan konversi tipis yang menambah ketahanan korosi dan warna biru atau kuning).
Ketebalan bergantung pada arus dan waktu: arus lebih besar atau menit lebih banyak memberi lapisan lebih tebal. Pelapisan menumpuk lebih cepat di tepi dan sudut, tempat medan listrik paling kuat, dan lebih lambat di lubang dan cekungan.
Fakta kunci
- Material
- Pelapis krom, nikel, seng, tembaga, timah, perak, emas; pada baja, kuningan, tembaga, aluminium, dan plastik yang dibuat konduktif lebih dulu
- Komponen khas
- Keran, trim mobil, baut dan sekrup, batang piston hidrolik, kontak listrik, perhiasan
- Ukuran komponen
- Dari pin konektor kecil hingga rol dan batang sepanjang beberapa meter; bak menjadi batasnya
- Presisi
- Sangat tipis dan terkendali: seng biasanya 5–25 µm, krom dekoratif jauh di bawah 1 µm, krom keras puluhan hingga ratusan µm
- Hasil permukaan
- Menyalin permukaan di bawahnya: komponen yang dipoles keluar mengilap seperti cermin, komponen doff tetap doff
- Ukuran batch yang cocok
- Dari perbaikan tunggal hingga jutaan pengikat di lini barel
- Biaya perkakas dan mesin
- Rak dan fixture murah; lini pelapisan otomatis dengan bak, hoist, dan pengolahan limbah berharga ratusan ribu hingga jutaan dolar
- Kecepatan
- Menit untuk seng tipis atau krom dekoratif, hingga banyak jam untuk krom keras yang tebal
Kekuatan dan batasan
Kekuatan
- Lapisan tipis dan merata yang menjaga dimensi komponen
- Banyak logam untuk tampilan, korosi, aus, atau konduktivitas
- Finishing dekoratif yang mengilap seperti cermin
- Murah per komponen dalam batch besar, terutama di barel
Batasan
- Tidak merata di lubang dalam dan cekungan; tepi menumpuk lebih banyak
- Memakai bahan kimia beracun (misalnya bak kromium heksavalen dan sianida) yang butuh pengolahan limbah ketat
- Hidrogen yang terbentuk saat pelapisan bisa membuat baja berkekuatan tinggi menjadi getas, sehingga komponen dipanggang setelahnya
- Setiap langkah bergantung pada pembersihan yang sempurna; persiapan buruk membuat lapisan mengelupas atau melepuh
Di mana dipakai
- OtomotifPengikat dan braket berlapis seng, trim krom, komponen berlapis nikel
- Perpipaan dan rumah tanggaKeran krom, shower head, gagang pintu
- Hidrolik dan permesinanBatang piston krom keras, rol, cetakan
- ElektronikEmas dan timah pada konektor, tembaga dan nikel pada papan sirkuit
- DirgantaraKadmium atau seng-nikel pada komponen roda pendarat dan pengikat
- Perhiasan dan koinPelapisan emas dan perak di atas logam yang lebih murah
Cara mengenalinya
- Lapisan yang sangat tipis yang mengikuti setiap detail, goresan, dan garis poles komponen di bawahnya.
- Krom mengilap seperti cermin dengan sedikit rona biru, atau kilau pelangi, kuning, atau biru dari seng yang dipasivasi pada sekrup.
- Bekas kontak: titik kecil yang polos atau kusam tempat komponen menyentuh raknya.
- Saat gagal, lubang kecil atau lepuhan di bawah kilap, atau pengelupasan di tepi tajam.
Bandingkan dengan
Tonton
VIEW CHEM · Animasi anoda, katoda, dan aliran ion
Mayer Motorsports · Menyusuri bengkel: pemolesan, lalu tembaga, nikel, dan krom
Proinvest Group | Unlimited Steel Solutions · Krom keras industri pada batang hidrolik
Riley Surface World · Lini seng barel otomatis dengan gantri dan baknya
Lihat foto asli
- Wikipedia: Electroplating — diagram prinsip dan foto lini pelapisan
- Wikipedia: Chrome plating — komponen mobil dan motor berlapis krom, krom dekoratif versus krom keras
- Pencarian foto Wikimedia Commons
Ingat
- Komponen adalah elektrode negatif; ion logam positif di dalam bak mendarat di atasnya dan menjadi logam.
- Arus dan waktu menentukan ketebalan, dari di bawah 1 µm hingga ratusan µm.
- Komponen bersih dan penanganan aman bak beracun yang menentukan berhasil tidaknya pelapisan.
Lainnya di Pelapisan dan finishing permukaan
Semua 100 proses
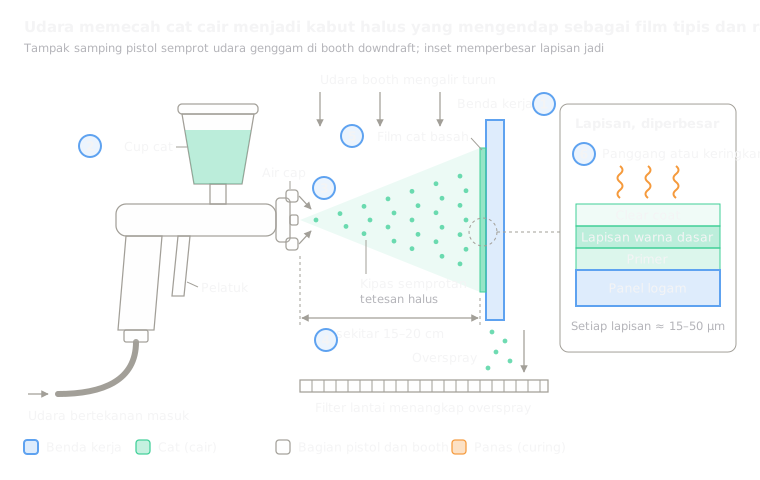 11.1Pengecatan semprotCat cair diatomisasi menjadi kabut halus yang mengering atau mengerasBuka pelajaran
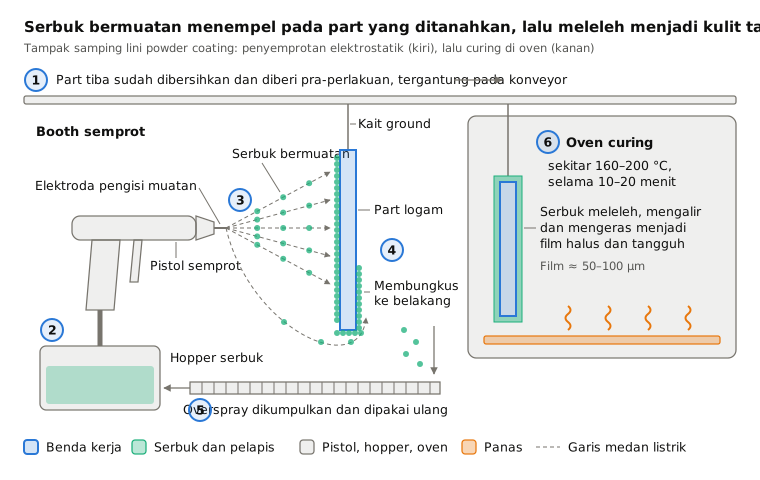
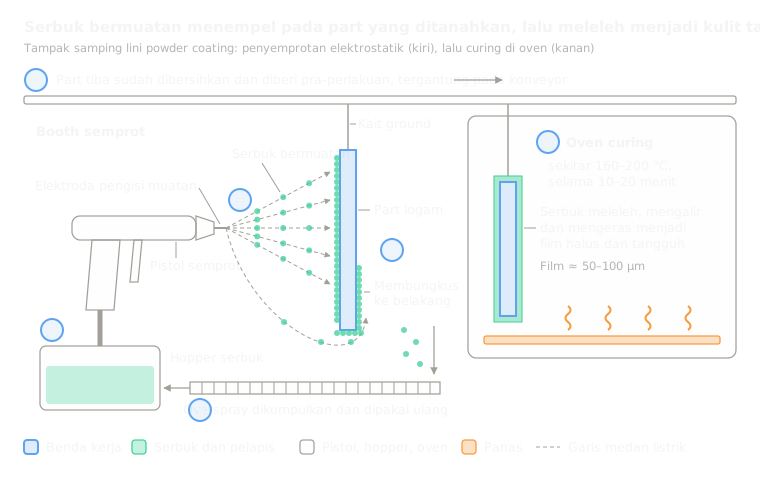 11.2Powder coatingSerbuk kering bermuatan menempel pada komponen, lalu meleleh di ovenBuka pelajaran
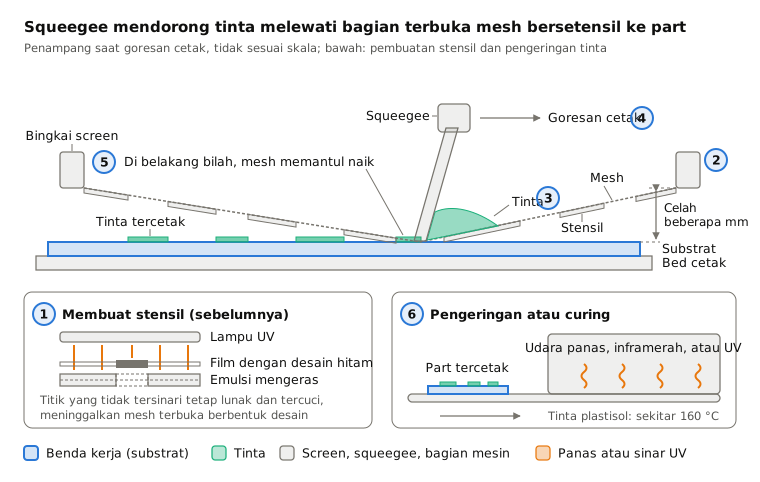
 11.3SablonTinta didorong melewati stensil meshBuka pelajaran
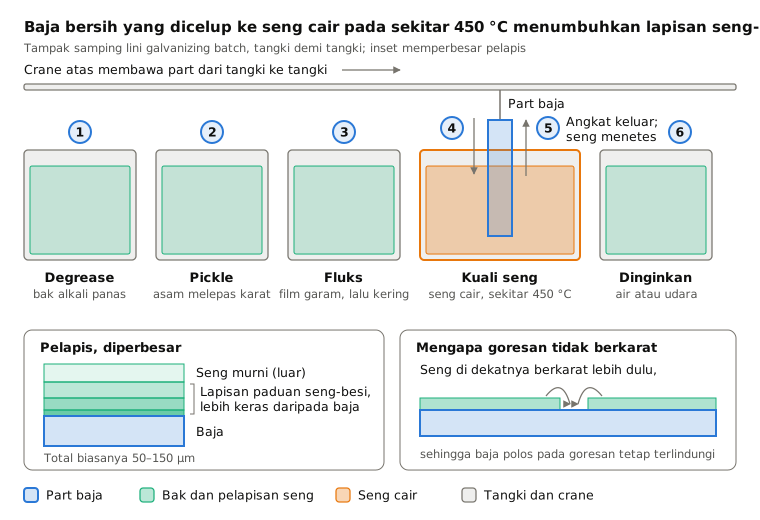
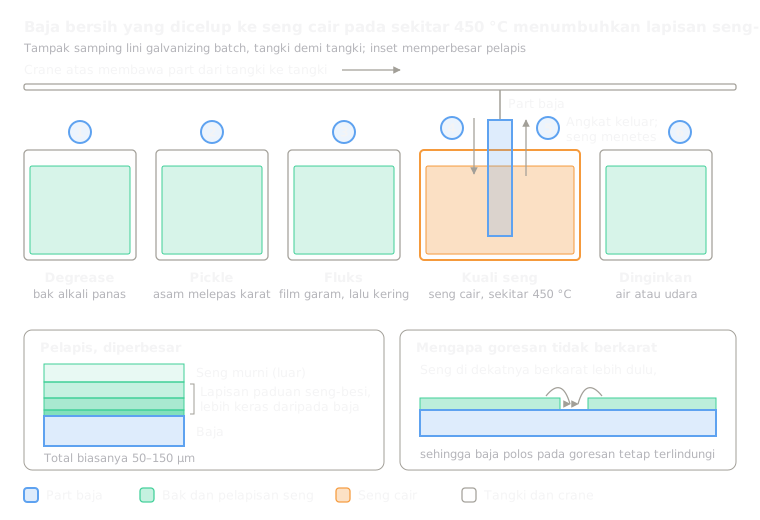 11.4Galvanisasi celup panasBaja dicelup ke seng cair membentuk lapisan seng yang terikatBuka pelajaran
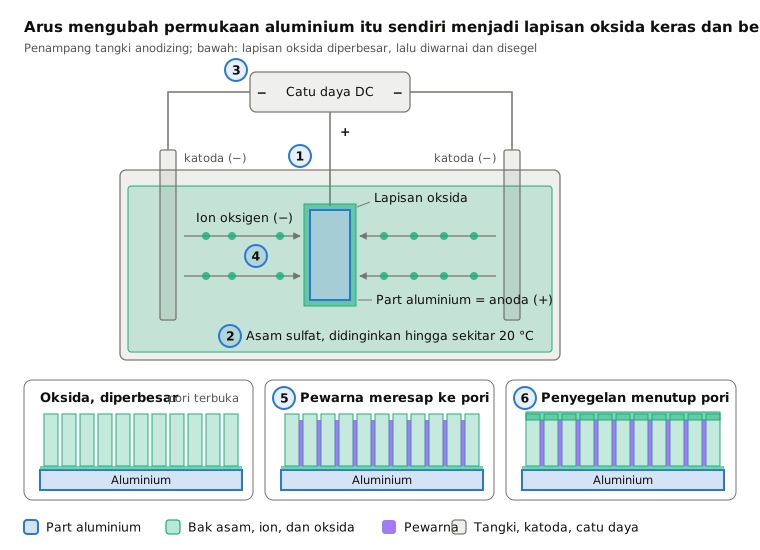
 11.6AnodisasiArus listrik menumbuhkan oksida keras dari aluminium itu sendiriBuka pelajaran
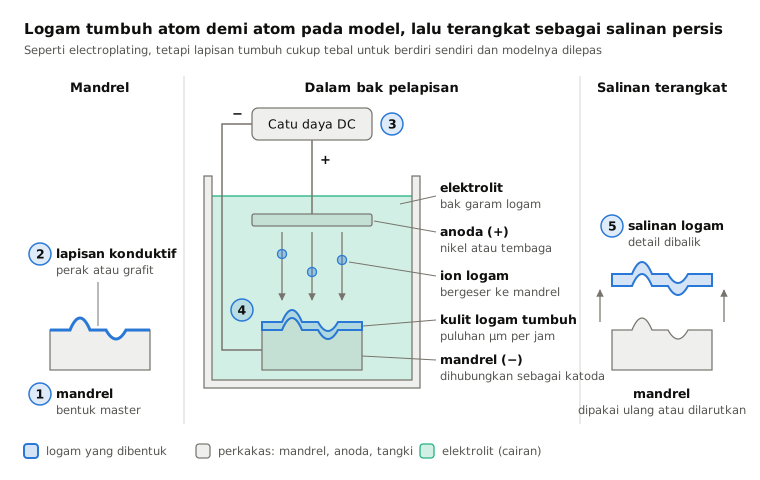
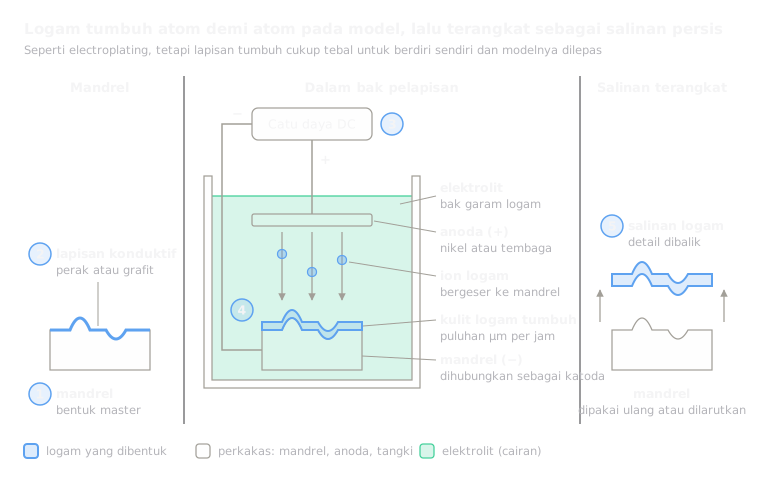 11.7ElectroformingPelapisan ditumbuhkan tebal pada model, lalu dilepasBuka pelajaran
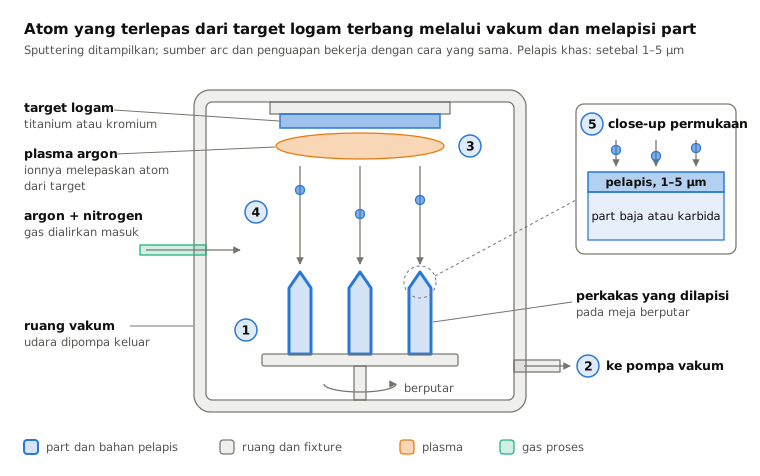
 11.8Pelapisan PVD (lapisan tipis dalam vakum)Atom yang terlepas dari target melapisi part dalam vakumBuka pelajaran
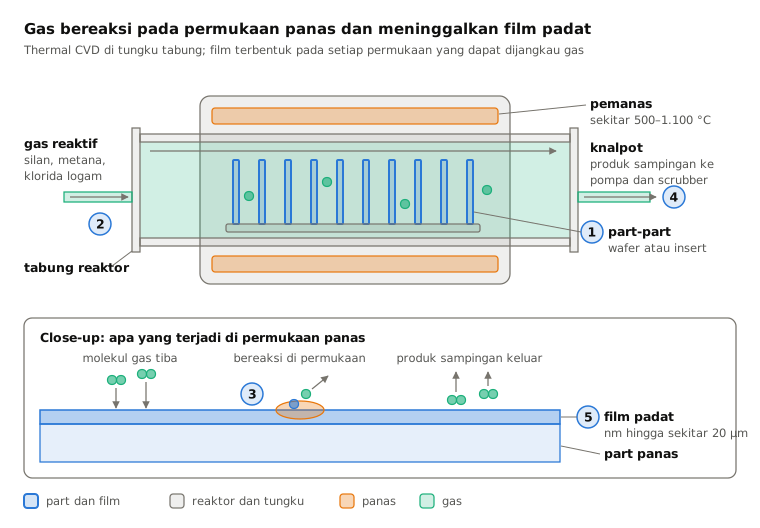
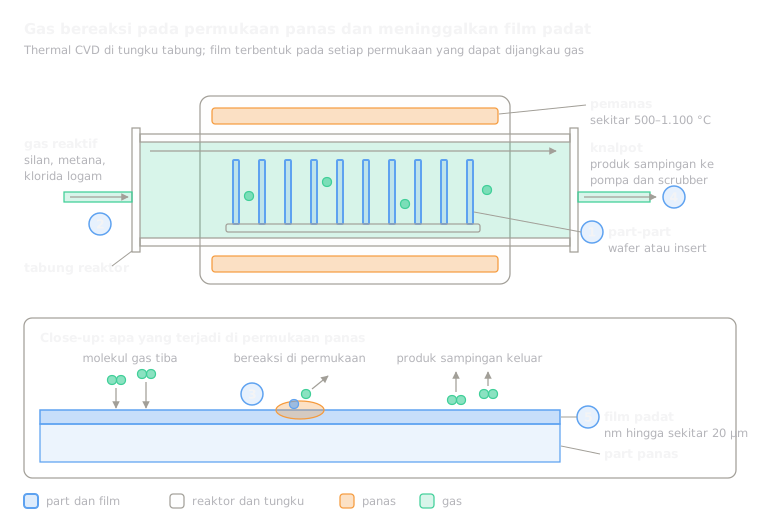 11.9Pelapisan CVDGas bereaksi di permukaan panas dan meninggalkan filmBuka pelajaran
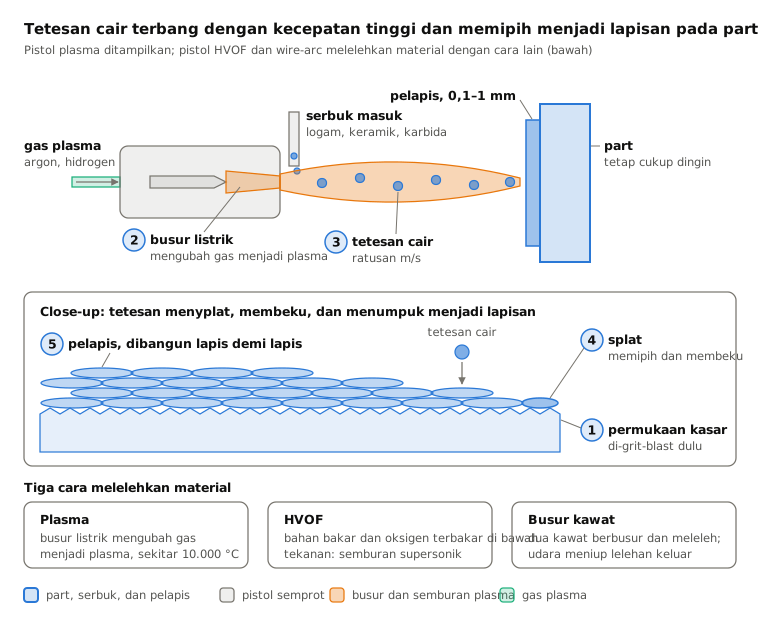
 11.10Thermal spraying (plasma, HVOF, arc)Tetesan cair yang ditembakkan ke part menumpuk menjadi satu lapisanBuka pelajaran
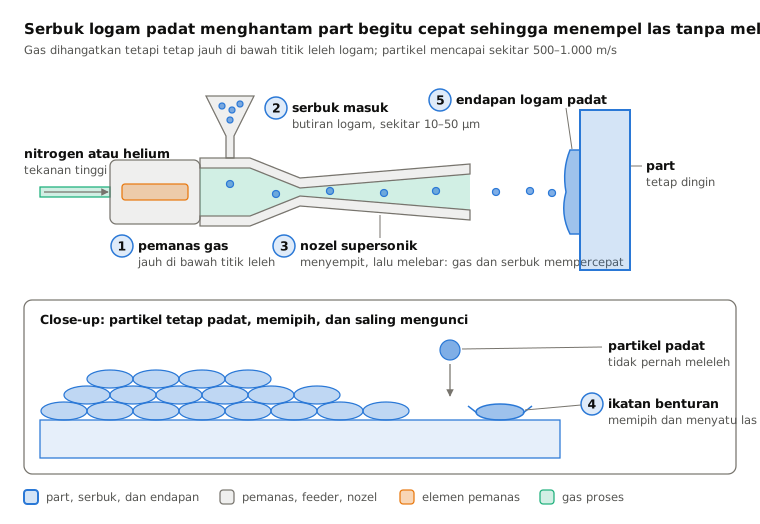
 11.11Cold sprayButiran logam padat menyatu karena kecepatan semataBuka pelajaran
Coba sekarang
Manfaatkan AI dalam CAD Anda.
Buat model komponen, hasilkan gambar teknik, dan otomatisasi pekerjaan berulang di dalam perangkat lunak CAD Anda.