

Electroforming
Pelapisan ditumbuhkan tebal pada model, lalu dilepas
Electroforming menumbuhkan komponen logam atom demi atom pada sebuah model, lalu mengambil modelnya. Ini adalah elektroplating (Elektroplating) yang dibiarkan berjalan hingga logam bisa berdiri sendiri. Foil pencukur dan stamper piringan hitam vinil dibuat dengan cara ini, karena menyalin detail yang lebih halus daripada satu mikron (seperseribu milimeter).
Cara kerjanya
Buat mandrel. Mandrel (bentuk master tempat logam tumbuh) dimesin, dicetak, dicetak 3D, atau dietsa. Permukaannya adalah negatif dari yang Anda inginkan.
Buat permukaannya konduktif. Mandrel plastik, lilin, atau kaca diberi lapisan konduktif yang sangat tipis, seperti cat perak atau grafit. Mandrel logam diberi lapisan pelepas, agar salinan bisa lepas nanti.
Celupkan dan sambungkan. Mandrel masuk ke elektrolit (bak garam logam terlarut), menghadap anoda (elektrode positif, pelat nikel atau tembaga). Catu daya DC menjadikan mandrel sebagai katoda (elektrode negatif).
Tumbuhkan logam. Arus menarik ion logam (atom bermuatan listrik) ke mandrel, tempat mereka menjadi logam padat. Anoda perlahan larut dan mengisi ulang bak. Lapisan biasanya menebal puluhan mikron per jam, sehingga satu komponen butuh jam hingga hari.
Pisahkan salinan. Cangkang dikupas atau diangkat, atau mandrel dilelehkan atau dilarutkan. Salinan dipangkas dan diselesaikan; mandrel yang dapat dipakai ulang kembali masuk untuk yang berikutnya.
Fakta kunci
- Material
- Kebanyakan nikel dan tembaga, juga emas, perak, dan besi; mandrel dari logam, kaca, silikon, plastik, atau lilin
- Komponen khas
- Cangkang tipis, foil, mesh halus, komponen berongga tanpa sambungan, cetakan bertekstur halus
- Ukuran komponen
- Dari mikro-komponen di bawah 1 mm hingga cangkang selebar puluhan sentimeter; dinding dari beberapa mikron hingga beberapa milimeter
- Presisi
- Menyalin detail mandrel di bawah 1 µm (seperseribu milimeter); ketebalan dinding kurang merata, lebih tebal di tepi dan sudut
- Hasil permukaan
- Sisi dalam sehalus mandrel, seperti cermin pada mandrel yang dipoles; sisi luar doff dan kurang tegas
- Ukuran batch yang cocok
- Pekerjaan satuan hingga seri menengah; satu mandrel bisa membuat banyak salinan
- Biaya perkakas dan mesin
- Rendah hingga sedang: ratusan dolar untuk bak hobi, biasanya puluhan ribu dolar ke atas untuk lini industri; lamanya waktu dalam bak adalah biaya utama
- Kecepatan
- Lambat: biasanya puluhan mikron per jam, sehingga dinding 1 mm butuh sekitar sehari atau lebih
Kekuatan dan batasan
Kekuatan
- Menyalin detail yang sangat halus, bahkan permukaan berkualitas optik
- Membuat cangkang dan mesh tipis, ringan, tanpa sambungan
- Logam murni dengan butir halus dan kuat
- Satu mandrel bisa membuat banyak salinan identik
Batasan
- Lambat: komponen tebal butuh jam hingga hari
- Salinan harus bisa dilepas dari mandrel, yang membatasi bentuk
- Permukaan luar kurang presisi; logam menumpuk di tepi dan sudut
- Butuh kimia bak yang cermat, sebagian berbahaya
Di mana dipakai
- Musik dan mediaStamper piringan hitam vinil, stamper CD dan DVD
- Produk konsumenFoil pencukur listrik, filter dan saringan halus
- Percetakan dan elektronikPelat nosel inkjet, layar sablon putar, mikro-cetakan
- Antariksa dan optikCangkang cermin teleskop sinar-X, reflektor, pemandu gelombang
- DirgantaraNosel berdinding tipis, jaket pendingin, bellow
- Perhiasan dan seniKarya emas dan perak berongga yang ringan, daun berlapis logam
Cara mengenalinya
- Komponen logam tipis yang menyalin tekstur dengan ketajaman mengejutkan, seperti lubang-lubang kecil pada foil pencukur.
- Potongan ringan dan berongga tanpa sambungan, yang bagian dalamnya mencerminkan bentuk model.
- Tepi dan sudut sedikit lebih tebal atau lebih bulat daripada area datar, akibat penumpukan logam ekstra.
- Daun atau cangkang yang diubah menjadi logam dengan setiap urat dan rusuk masih terlihat.
Bandingkan dengan
Tonton
Winovus · Bagaimana nikel tumbuh pada mandrel, lalu dipisahkan
Well Made Music · Bagaimana master piringan hitam menjadi stamper nikel
Guild's Garage · Setup bengkel kecil: cat konduktif, bak, catu daya
Electroforming Artist · Daun sungguhan dicat, dilapisi, dan diubah menjadi tembaga
Lihat foto asli
- Wikipedia: Electroforming — prinsip, mandrel, dan kegunaan; kebanyakan teks, sedikit foto
- Pencarian foto Wikimedia Commons
Ingat
- Electroforming adalah mengelektroplating model hingga logam berdiri sendiri, lalu menghilangkan modelnya.
- Menyalin detail lebih halus daripada satu mikron, tetapi hanya tumbuh puluhan mikron per jam.
- Foil pencukur, stamper piringan hitam, dan cangkang cermin sinar-X dibuat dengan electroforming.
Lainnya di Pelapisan dan finishing permukaan
Semua 100 proses
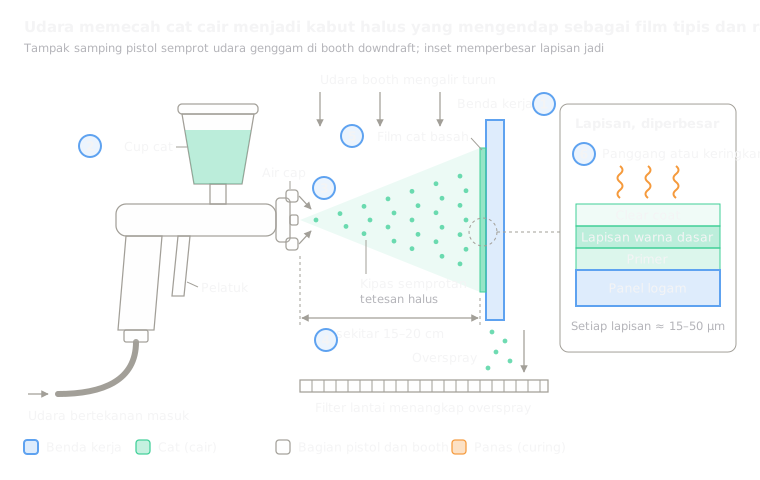 11.1Pengecatan semprotCat cair diatomisasi menjadi kabut halus yang mengering atau mengerasBuka pelajaran
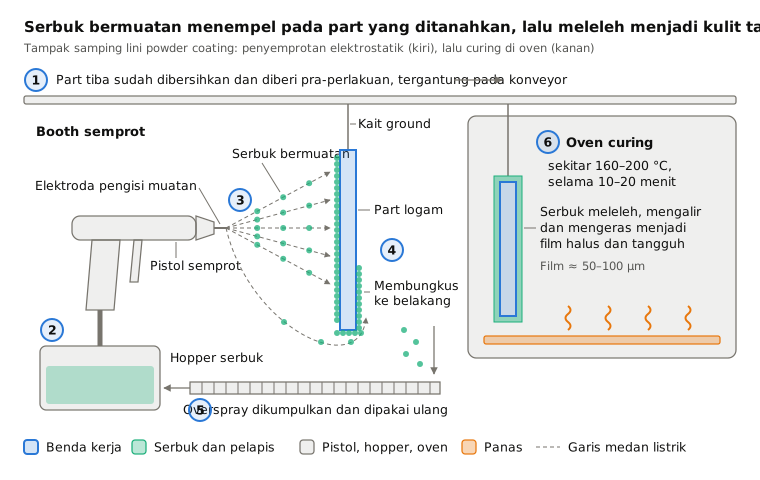
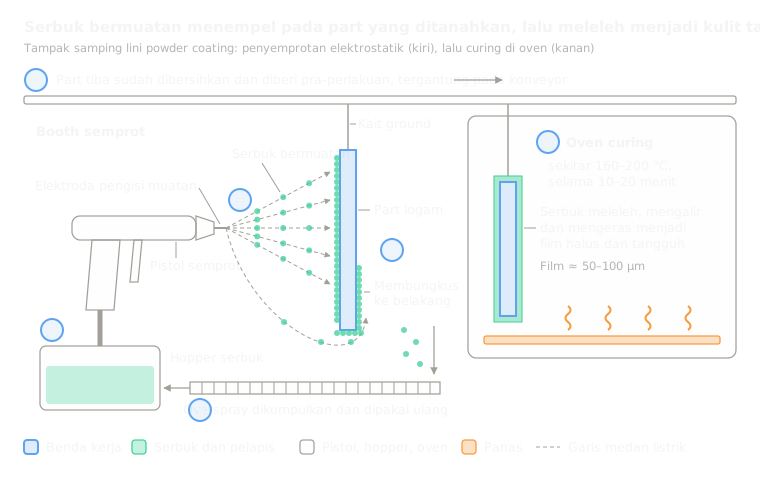 11.2Powder coatingSerbuk kering bermuatan menempel pada komponen, lalu meleleh di ovenBuka pelajaran
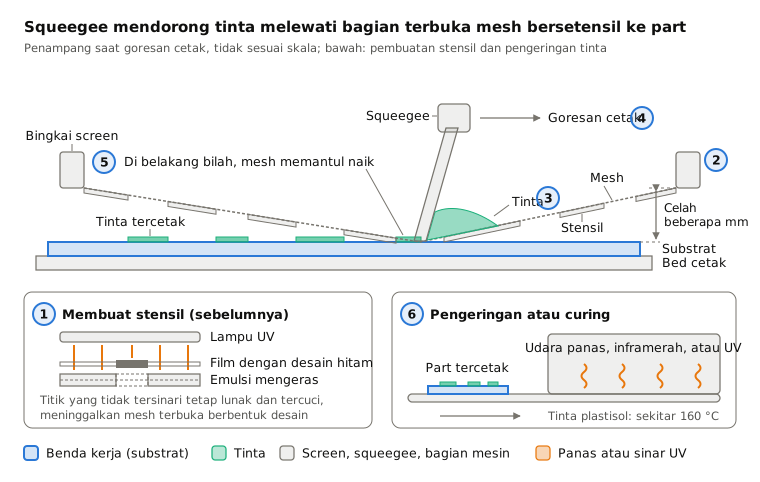
 11.3SablonTinta didorong melewati stensil meshBuka pelajaran
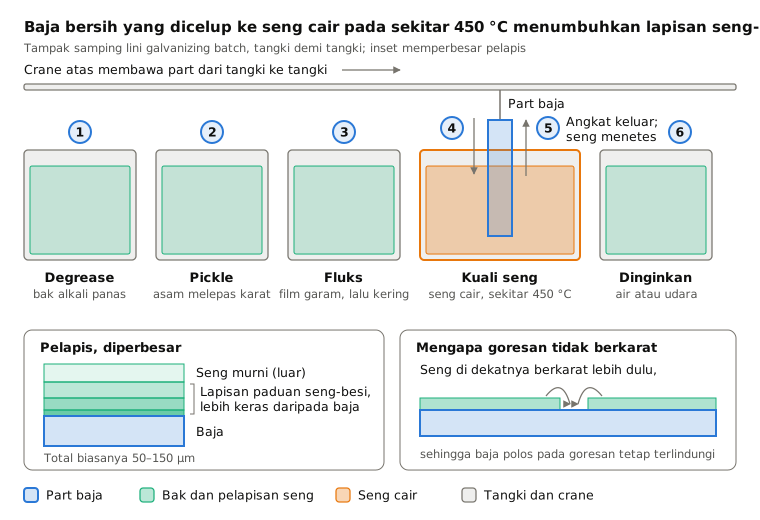
 11.4Galvanisasi celup panasBaja dicelup ke seng cair membentuk lapisan seng yang terikatBuka pelajaran
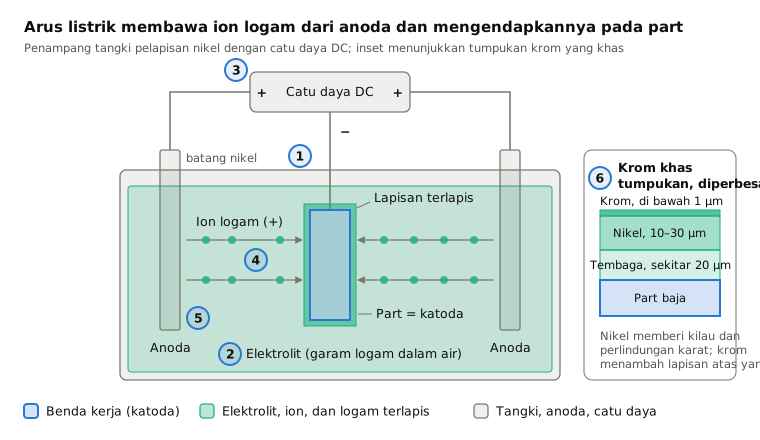
 11.5Elektroplating (krom, nikel, seng)Arus listrik mengendapkan logam dari bakBuka pelajaran
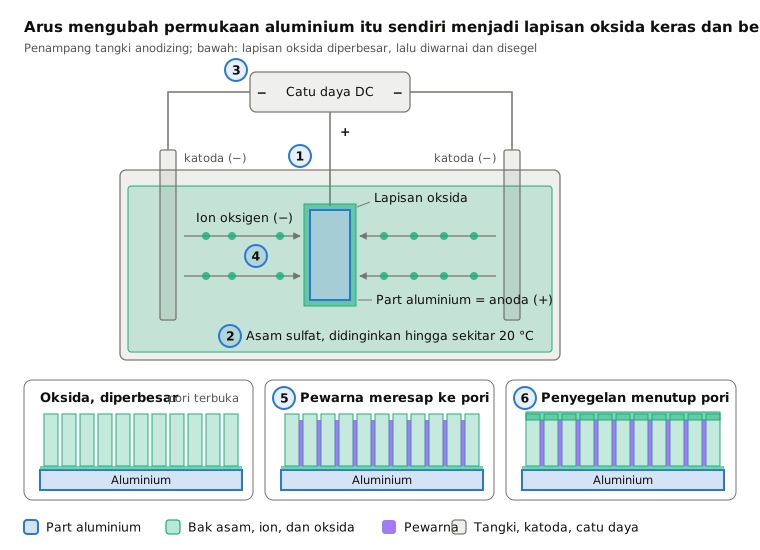
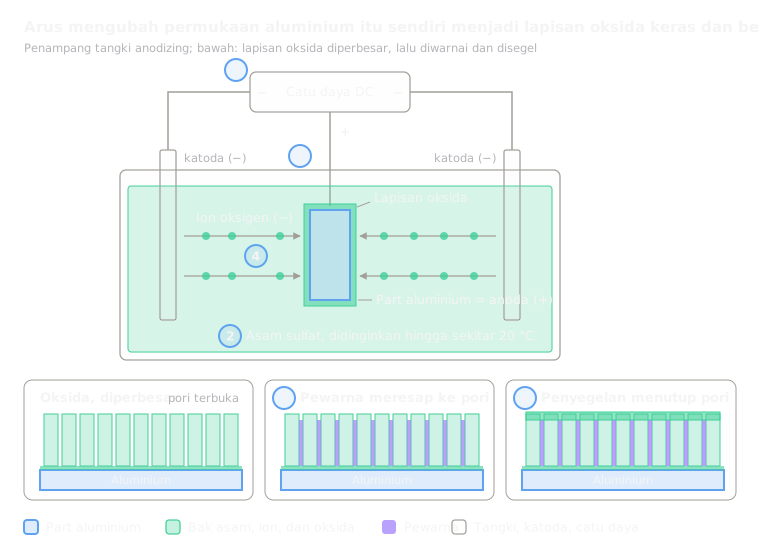 11.6AnodisasiArus listrik menumbuhkan oksida keras dari aluminium itu sendiriBuka pelajaran
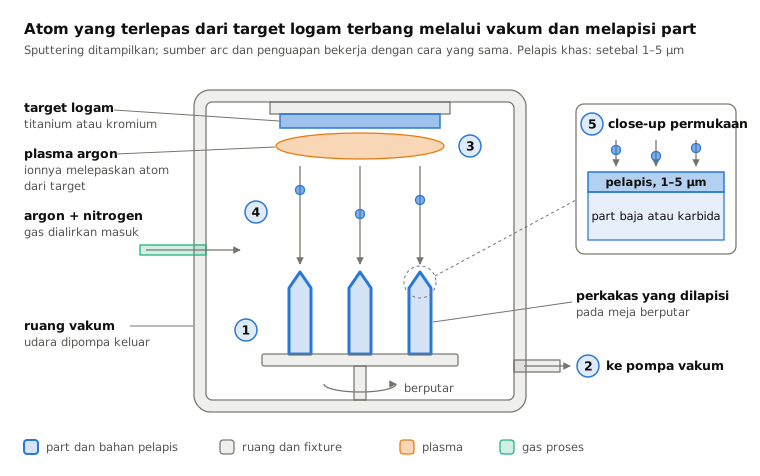
 11.8Pelapisan PVD (lapisan tipis dalam vakum)Atom yang terlepas dari target melapisi part dalam vakumBuka pelajaran
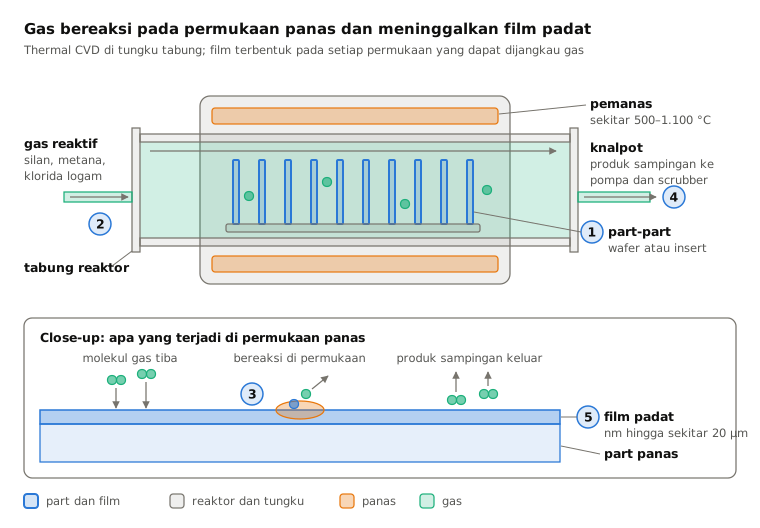
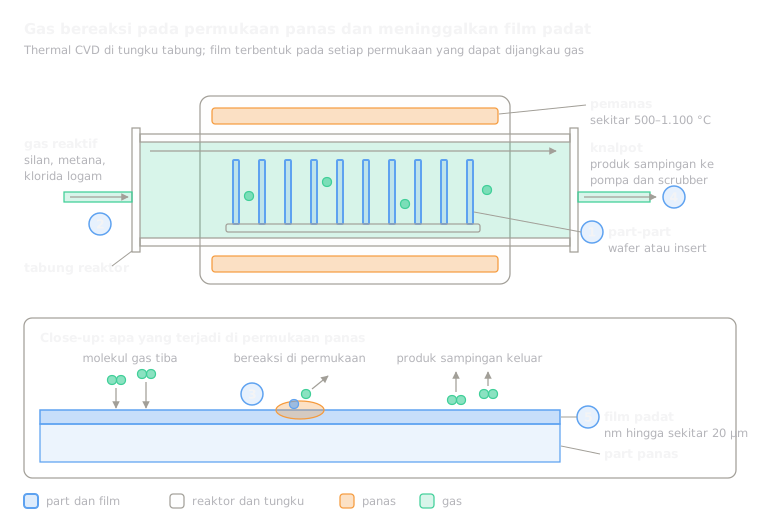 11.9Pelapisan CVDGas bereaksi di permukaan panas dan meninggalkan filmBuka pelajaran
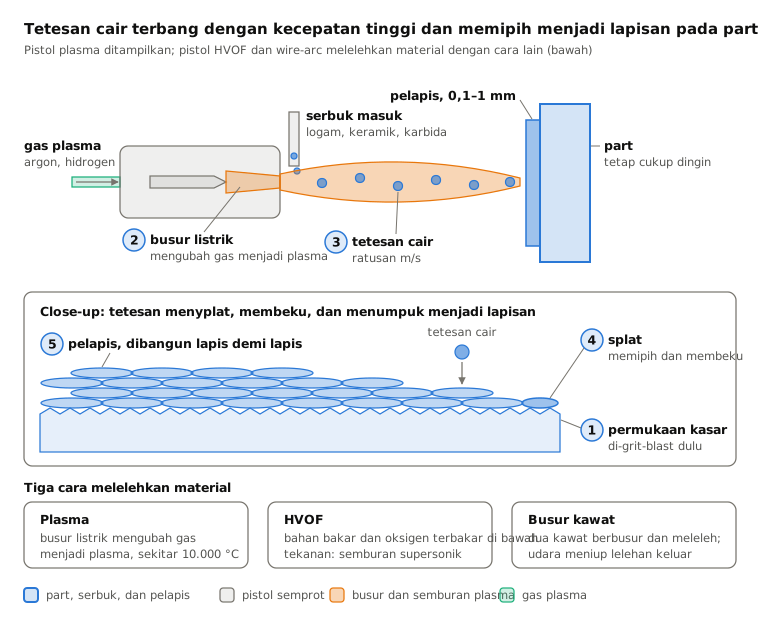
 11.10Thermal spraying (plasma, HVOF, arc)Tetesan cair yang ditembakkan ke part menumpuk menjadi satu lapisanBuka pelajaran
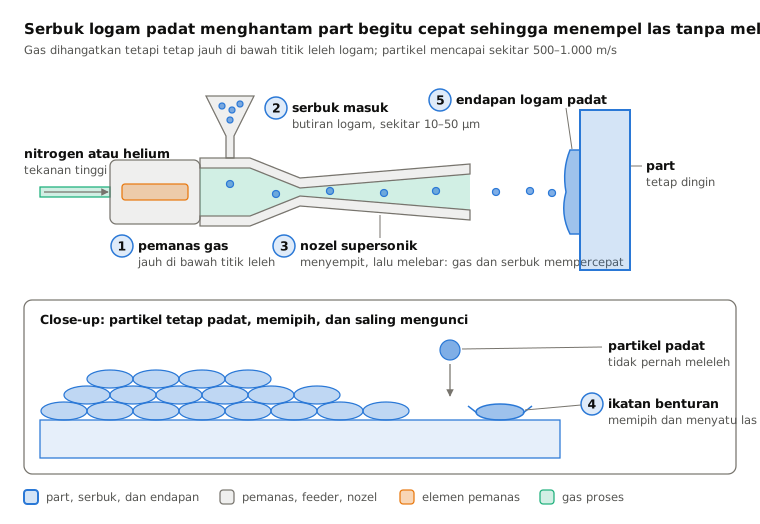
 11.11Cold sprayButiran logam padat menyatu karena kecepatan semataBuka pelajaran
Coba sekarang
Manfaatkan AI dalam CAD Anda.
Buat model komponen, hasilkan gambar teknik, dan otomatisasi pekerjaan berulang di dalam perangkat lunak CAD Anda.