

Stamping dan deep drawing
Die yang cocok memotong dan menekan pelat menjadi bentuk, sering dalam satu detik
Stamping membentuk pelat logam di antara die yang cocok dalam sebuah press, satu part per langkah. Deep drawing adalah operasi stamping yang menarik blank datar ke dalam die untuk membuat part berongga tanpa sambungan. Kaleng minuman, wastafel dapur, kaleng baterai, dan panel bodi mobil semuanya ditarik dengan cara ini.
Stamping dan deep drawing dalam satu menit, oleh MecMade
Cara kerjanya
Muat blank. Blank datar (potongan dari pelat, di sini berupa cakram) diletakkan di atas die, blok dengan lubang yang tepinya dibulatkan. Tepi bulat itu disebut radius die.
Jepit tepinya. Blank holder, cincin di sekeliling punch, menekan tepi dengan gaya terkontrol. Terlalu sedikit gaya dan tepinya berkerut; terlalu banyak dan dindingnya robek.
Tarik. Punch mendorong bagian tengah turun ke dalam lubang. Tepi menggeser ke dalam di bawah holder dan menekuk melewati radius die menjadi dinding.
Keluarkan dan trimming. Punch dan holder terangkat, ejektor mendorong cangkir keluar, dan tepi yang tidak rata dipotong rapi. Part yang lebih dalam ditarik lagi pada tahap berikutnya (redraw), masing-masing lebih sempit dan lebih dalam.
Pada stamping volume tinggi, progressive die melakukan beberapa operasi pada stasiun sepanjang strip koil: pemotongan, piercing (melubangi), pembengkokan, dan penarikan. Strip bergerak satu stasiun per langkah, sehingga satu part jadi jatuh setiap langkah.
Fakta kunci
- Material
- Pelat yang ulet: baja karbon rendah dan nirkarat, aluminium, tembaga, kuningan; biasanya setebal sekitar 0,2 hingga 6 mm
- Komponen khas
- Kaleng, cangkir, wastafel, peralatan masak, tangki bahan bakar, panel bodi mobil, kaleng baterai, braket
- Ukuran komponen
- Dari cangkang selebar beberapa milimeter hingga panel samping bodi mobil sepanjang beberapa meter
- Presisi
- Sekitar ±0,1 mm pada part kecil; lebih longgar pada panel besar
- Hasil permukaan
- Halus, mendekati finishing asli pelat; cukup baik untuk panel mobil yang dicat
- Ukuran batch yang cocok
- Volume tinggi: ribuan hingga jutaan part, karena die baru menguntungkan pada skala besar
- Biaya perkakas dan mesin
- Die dari sekitar $10.000 untuk part kecil sederhana hingga lebih dari $1 juta untuk satu set die bodi mobil; press dari sekitar $100.000 hingga banyak juta untuk lini panel mobil
- Kecepatan
- Satu part per langkah: panel mobil besar sekitar 10 hingga 15 per menit; part kecil pada progressive die puluhan hingga ratusan per menit
Kekuatan dan batasan
Kekuatan
- Sangat cepat dan murah per part pada volume tinggi
- Part berongga tanpa sambungan dan kedap bocor tanpa las
- Part kuat dan ringan; logam mengeras saat dikerjakan
- Sangat berulang dari part ke part
Batasan
- Die mahal dan butuh berminggu-minggu hingga berbulan-bulan untuk dibangun dan disetel
- Kedalaman per tahap terbatas: blank hanya boleh sekitar dua kali diameter punch
- Cacat yang harus dikendalikan: kerutan pada tepi, robekan dekat sudut punch, tepi bergelombang
- Perubahan desain berarti die baru atau die yang dikerjakan ulang
Di mana dipakai
- OtomotifPintu, kap mesin, atap, spakbor, tangki bahan bakar, panci oli
- KemasanKaleng minuman dan makanan, kaleng aerosol, tutup botol
- Dapur dan peralatan rumah tanggaWastafel, panci, wajan, casing peralatan
- Elektronik dan bateraiKaleng baterai silindris, cangkang konektor, kaleng pelindung
- PertahananSelongsong peluru
Cara mengenalinya
- Bentuk berongga tanpa sambungan, seperti kaleng, cangkir, dan wastafel, tanpa garis las.
- Sudut dalam dan luar yang membulat di bagian bawah, disalin dari radius punch dan die.
- Tepi bukaan yang bersih dan dipotong rapi, sering digulung atau dilipat.
- Garis gores vertikal samar pada dinding luar, tempat logam meluncur di atas die.
Bandingkan dengan
Tonton
Toledo Metal Spinning · Gambaran pemula tentang stamping deep draw
Hubert Stüken GmbH & Co. KG · Bagaimana part ditarik dalam beberapa tahap, dijelaskan oleh produsen
Gut Metallumformung AG · Deep drawing cangkir sungguhan dalam sebuah press
ANDRITZ Schuler · Lini press bodi mobil dengan robot yang memindahkan panel antar die
Lihat foto asli
- Wikipedia: Deep drawing — diagram proses dan lini deep draw
- Wikipedia: Stamping (metalworking) — gambaran operasi stamping
- Pencarian foto Wikimedia Commons
Ingat
- Die yang cocok membentuk pelat dalam satu langkah press; deep drawing menarik blank datar menjadi cangkir tanpa sambungan.
- Blank holder mencegah tepi berkerut saat menggeser ke dalam.
- Die mahal, sehingga stamping menguntungkan pada volume tinggi.
Lainnya di Pembentukan pelat dan tabung
Semua 100 proses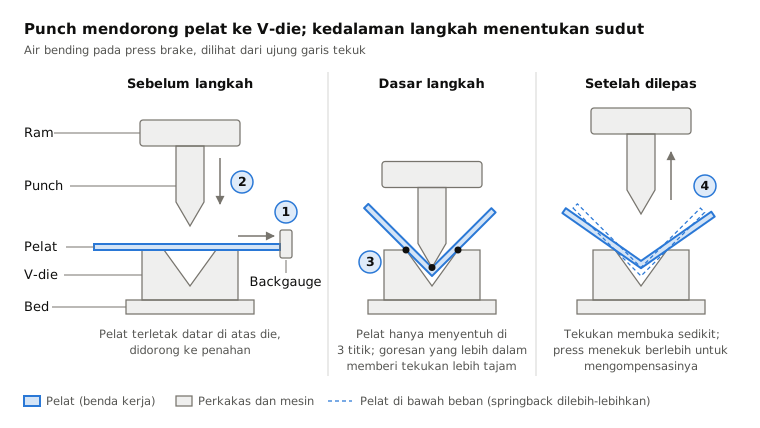
 4.1Pembengkokan pelat logamPress brake melipat pelat sepanjang garis lurusBuka pelajaran
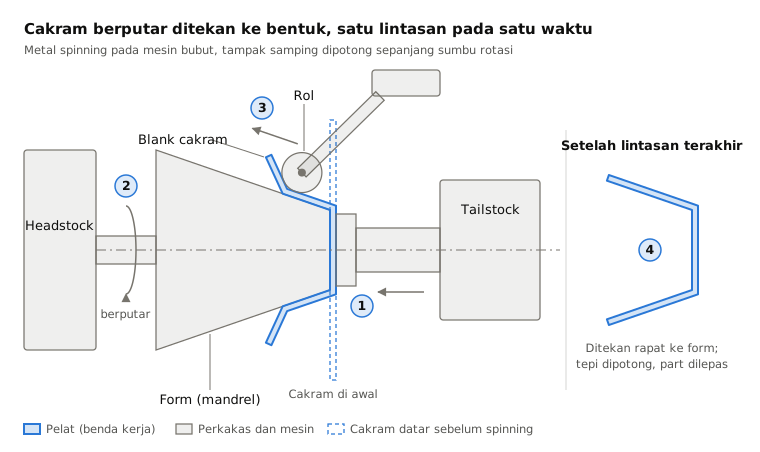
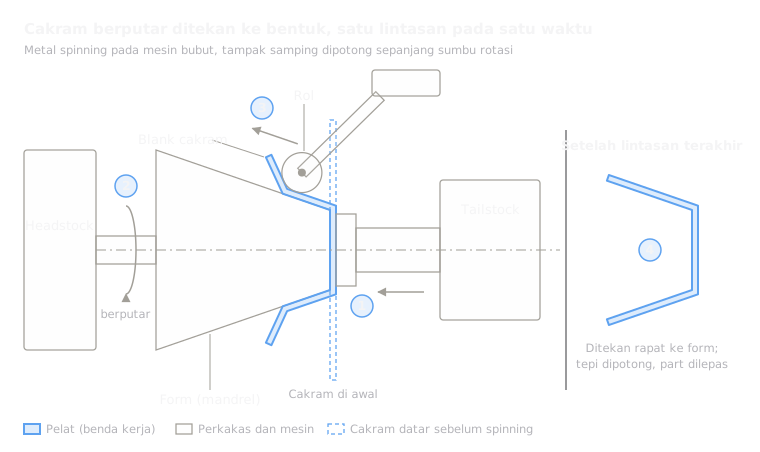 4.3Metal spinningRol menekan cakram berputar di atas bentuk cetakanBuka pelajaran
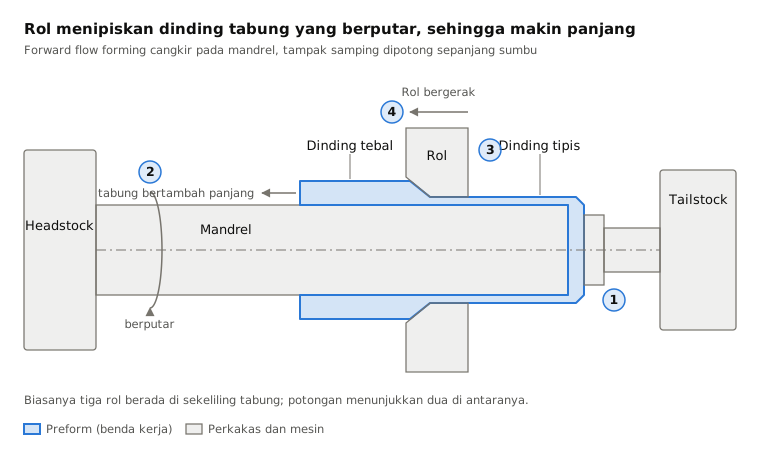
 4.4Flow formingRol menarik tabung berputar menjadi lebih tipis dan lebih panjang di atas mandrelBuka pelajaran
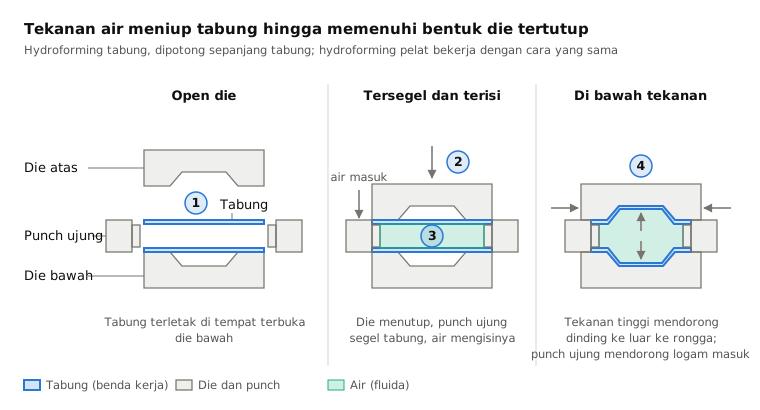
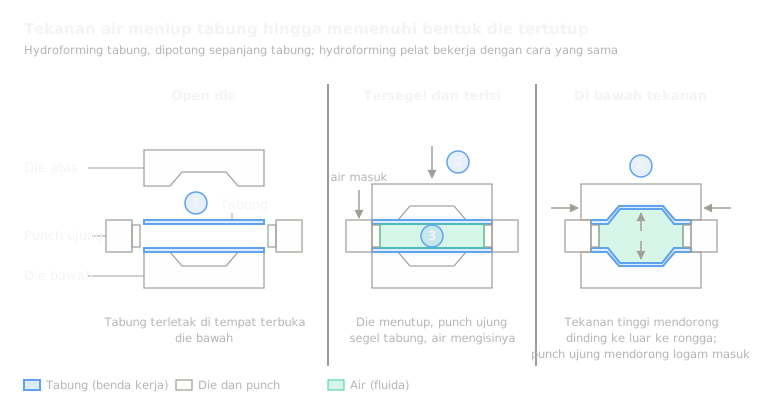 4.5HydroformingTekanan fluida mendorong tabung atau lembaran ke dalam dieBuka pelajaran
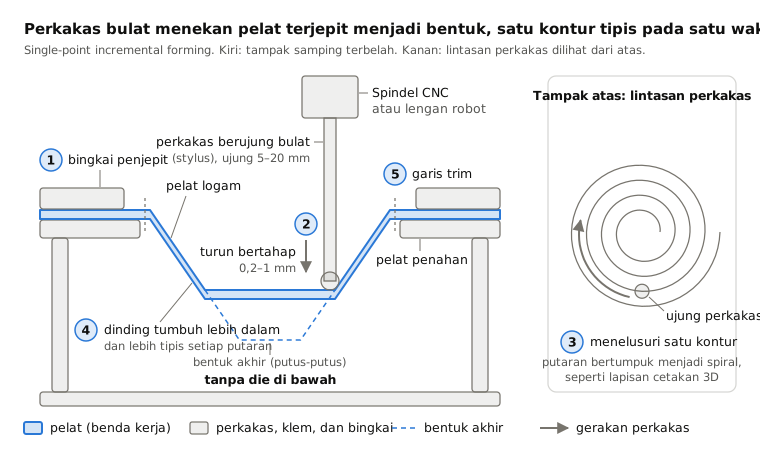
 4.6Incremental sheet formingPerkakas bulat menelusuri kontur pada lembaran terjepit, tanpa dieBuka pelajaran
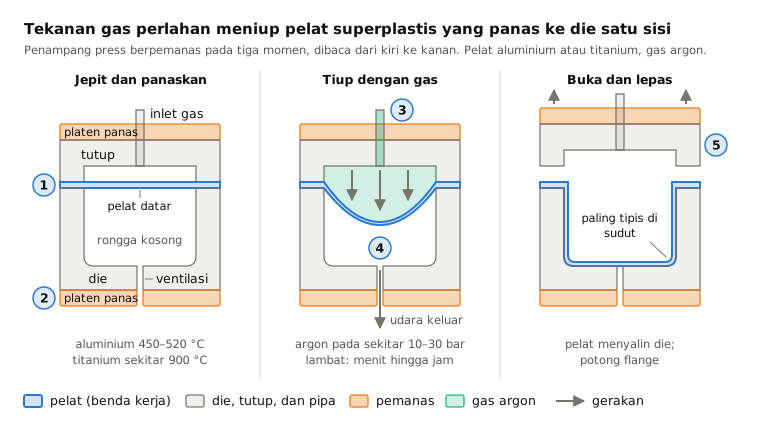
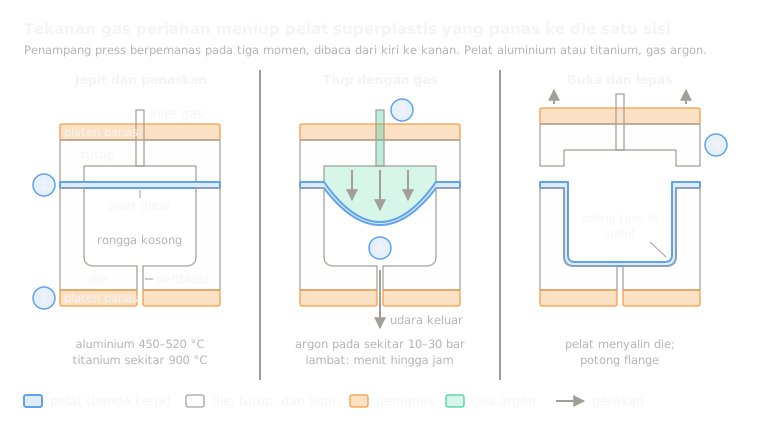 4.7Superplastic formingGas panas meniup pelat superplastis ke dalam satu dieBuka pelajaran
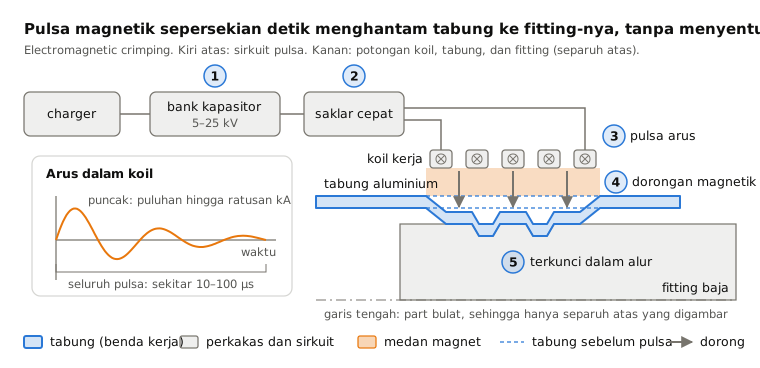
 4.8Pembentukan elektromagnetikPulsa magnet melemparkan logam ke fitting, tanpa kontakBuka pelajaran
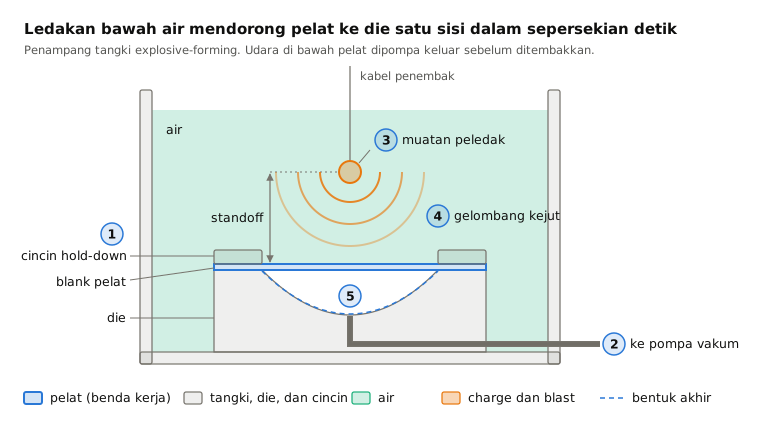
 4.9Explosive formingLedakan bawah air mendorong lembaran ke satu dieBuka pelajaran
 4.10Laser peen formingTembakan laser meregangkan satu sisi sehingga pelat melengkungBuka pelajaran
Coba sekarang
Manfaatkan AI dalam CAD Anda.
Buat model komponen, hasilkan gambar teknik, dan otomatisasi pekerjaan berulang di dalam perangkat lunak CAD Anda.