

Incremental sheet forming
Perkakas bulat menelusuri kontur pada lembaran terjepit, tanpa die
Incremental sheet forming (ISF) mendorong perkakas kecil berujung bulat ke lembaran logam yang terjepit, membentuknya satu kontur tipis pada satu waktu. Bayangkan pulpen menelusuri lingkaran yang makin kecil pada foil dapur hingga foil menjadi cangkir. Tidak butuh die (perkakas baja berbentuk), sehingga komponen satuan bisa berubah dari file komputer menjadi logam, sering dalam sehari.
Cara kerjanya
Jepit blank. Lembaran datar (blank) dijepit di tepinya di atas pelat penyangga, penopang dengan bukaan berbentuk kontur komponen. Tidak ada apa pun di bawah area yang akan dibentuk.
Tekan ke bawah satu langkah kecil. Batang halus yang dikeraskan dengan ujung berbentuk bola (stylus, biasanya selebar 5–20 mm) mendorong lembaran turun sekitar 0,2–1 mm. Mesin CNC (perkakas mesin yang dikendalikan komputer) atau robot industri memegang dan menggerakkannya.
Telusuri satu kontur. Perangkat lunak mengiris model 3D menjadi tingkat-tingkat, seperti lapisan cetak 3D, dan perkakas mengikuti satu tingkat. Hanya bagian kecil di bawah ujung yang melengkung dan melar pada satu waktu, sehingga gaya tetap rendah; oli atau gemuk mengurangi gesekan.
Turun satu tingkat dan ulangi. Putaran demi putaran, sering sebagai satu spiral kontinu, komponen bertambah dalam. Dinding melar dan menipis: dinding yang miring 60° dari datar berakhir sekitar setengah setebal lembaran asli.
Lepaskan dan pangkas. Komponen dilepas dari jepitan dan tepi datarnya (flange) dipotong. Logam sedikit melenting kembali (sebagian kembali ke bentuk lamanya), sehingga lintasan koreksi terukur atau perlakuan panas mungkin menyusul.
Fakta kunci
- Material
- Lembaran aluminium, baja, baja tahan karat, dan titanium, biasanya setebal sekitar 0,5–2 mm; beberapa lembaran plastik
- Komponen khas
- Panel bodi prototipe, penutup dan rumah, pelat medis khusus, panel seni dan fasad
- Ukuran komponen
- Dari seukuran telapak tangan hingga sekitar 2 m lebarnya, ditentukan oleh area kerja mesin
- Presisi
- Sekitar ±0,5–1 mm saat terbentuk; beberapa persepuluh milimeter dengan lintasan koreksi terukur
- Hasil permukaan
- Bekas perkakas spiral halus di sisi perkakas; sisi lainnya lebih halus
- Ukuran batch yang cocok
- Satuan hingga beberapa ratus komponen
- Biaya perkakas dan mesin
- Tanpa die, dan stylus murah; mesin (CNC mill, sel robot, atau former khusus) berharga puluhan hingga ratusan ribu dolar
- Kecepatan
- Lambat: menit hingga beberapa jam per komponen, tergantung ukuran dan tinggi langkah
Kekuatan dan batasan
Kekuatan
- Tanpa die: perubahan desain hanyalah program baru
- Gaya kecil, sehingga mesin sederhana pun cukup
- Logam sering melar lebih jauh daripada pada stamping sebelum retak
- Ideal untuk komponen satuan, prototipe, dan suaian khusus
Batasan
- Lambat: menit hingga jam per komponen, dibandingkan detik di press
- Dinding curam (di atas sekitar 60–70°) retak atau butuh beberapa lintasan
- Dinding menipis, dan akurasi lebih rendah daripada dengan die
- Bekas jalur perkakas terlihat di satu sisi
Di mana dipakai
- OtomotifPanel bodi prototipe, komponen volume rendah dan restorasi
- DirgantaraKulit prototipe, saluran, dan braket dalam batch kecil
- MedisPelat tengkorak khusus pasien (implan kranial) dari titanium
- Arsitektur dan desainPanel fasad, lampu, dan karya seni
- Job shopSeri pendek penutup dan casing tanpa membayar die
Cara mengenalinya
- Cincin konsentris halus atau spiral bekas perkakas di bagian dalam (sisi perkakas), agak seperti alur piringan hitam vinil.
- Dinding landai yang lebih tipis daripada tepi datar di sekelilingnya.
- Sudut dalam membulat sekitar radius ujung perkakas, tidak pernah tajam.
- Flensa datar atau tepi terpangkas tempat lembaran dijepit.
Bandingkan dengan
Tonton
Eurecat · Mesin riset mengubah lembaran datar menjadi cangkang, putaran demi putaran
NotStockPhoto · Tur dan demo mesin pembentuk lembaran digital khusus
Evology Manufacturing · Bagaimana job shop memakai proses ini untuk komponen pelanggan sungguhan
이찬환 · Varian dua titik, tempat lembaran dibentuk di atas penyangga parsial
Lihat foto asli
- Wikipedia: Incremental sheet forming — ikhtisar prinsip dan variannya; kebanyakan teks
- Pencarian foto Wikimedia Commons
Ingat
- Perkakas bulat kecil menggantikan die: bentuk komponen ada di dalam program, bukan di baja.
- Lembaran dibentuk satu kontur dangkal pada satu waktu, sehingga lambat tetapi sangat fleksibel.
- Dinding menipis seiring makin curam; sekitar 60–70° adalah batas praktis dalam satu lintasan.
Lainnya di Pembentukan pelat dan tabung
Semua 100 proses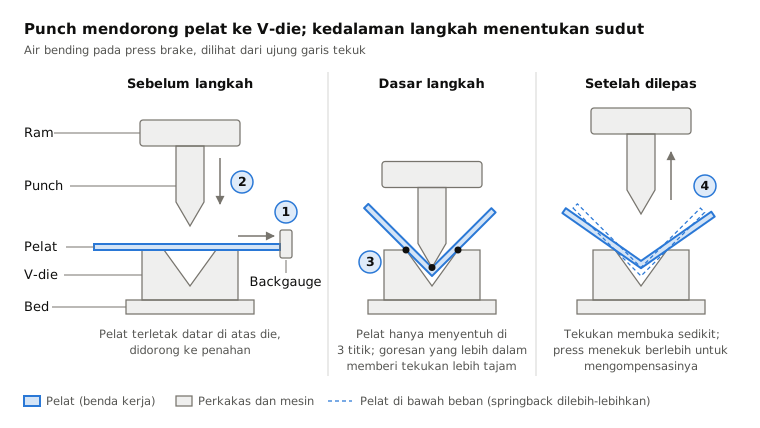
 4.1Pembengkokan pelat logamPress brake melipat pelat sepanjang garis lurusBuka pelajaran
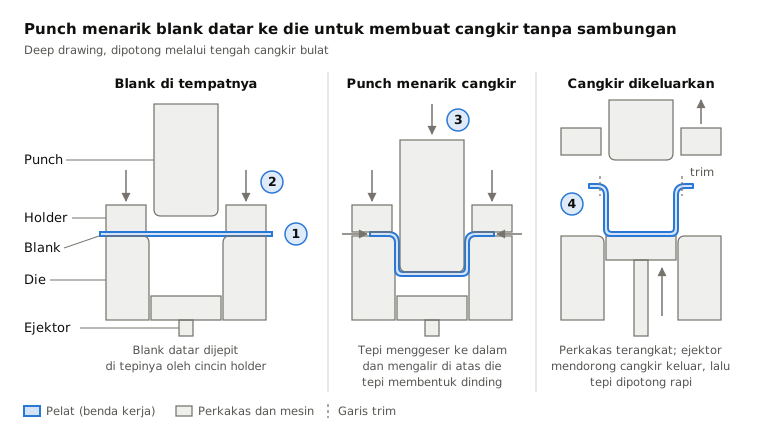
 4.2ShortStamping dan deep drawingDie yang cocok memotong dan menekan pelat menjadi bentuk, sering dalam satu detikBuka pelajaran
 4.3Metal spinningRol menekan cakram berputar di atas bentuk cetakanBuka pelajaran
 4.4Flow formingRol menarik tabung berputar menjadi lebih tipis dan lebih panjang di atas mandrelBuka pelajaran
 4.5HydroformingTekanan fluida mendorong tabung atau lembaran ke dalam dieBuka pelajaran
 4.7Superplastic formingGas panas meniup pelat superplastis ke dalam satu dieBuka pelajaran
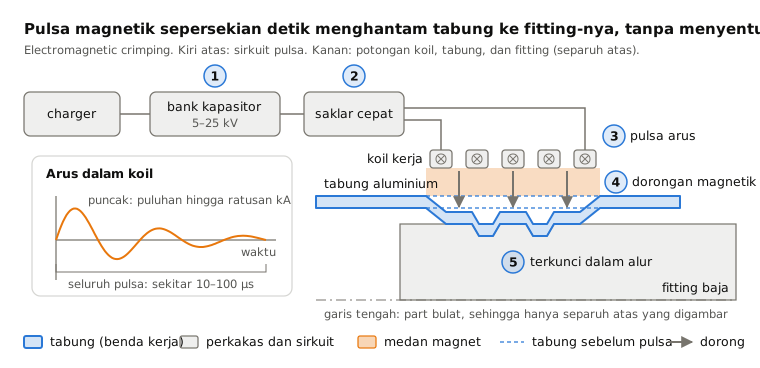
 4.8Pembentukan elektromagnetikPulsa magnet melemparkan logam ke fitting, tanpa kontakBuka pelajaran
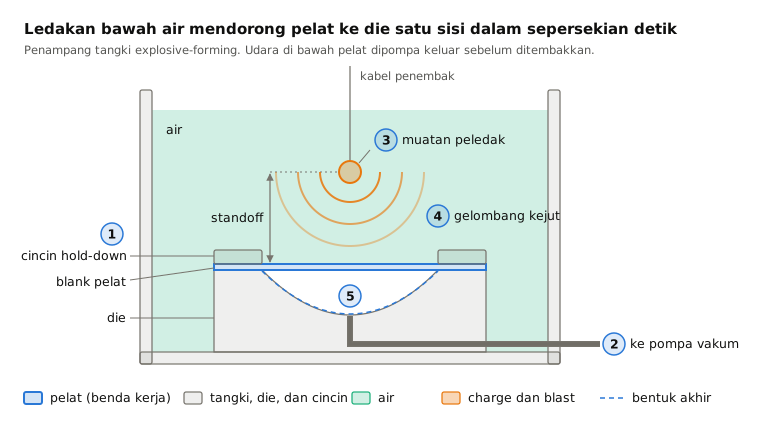
 4.9Explosive formingLedakan bawah air mendorong lembaran ke satu dieBuka pelajaran
 4.10Laser peen formingTembakan laser meregangkan satu sisi sehingga pelat melengkungBuka pelajaran
Coba sekarang
Manfaatkan AI dalam CAD Anda.
Buat model komponen, hasilkan gambar teknik, dan otomatisasi pekerjaan berulang di dalam perangkat lunak CAD Anda.