

Hydroforming
Tekanan fluida mendorong tabung atau lembaran ke dalam die
Hydroforming memakai fluida bertekanan tinggi, biasanya air, sebagai ganti punch padat untuk mendorong logam ke bentuk die. Tabung ditiup keluar seperti balon di dalam die tertutup, atau lembaran ditekan ke satu belahan die. Rel rangka mobil, rangka sepeda aluminium, dan tabung saksofon dibuat dengan cara ini, ringan dan kaku dalam satu bagian.
Cara kerjanya
Muat. Tabung, sering dibengkokkan lebih dulu mengikuti jalur kasar komponen, masuk ke belahan bawah split die (cetakan baja dua bagian).
Tutup dan segel. Press menutup die atas dan menahannya tertutup dengan gaya besar. End punch (sumbat yang didorong masuk dari kedua sisi) menyegel kedua ujung tabung.
Isi. Air, biasanya dengan aditif antikarat, mengisi tabung melalui satu punch dan mendorong keluar udara.
Beri tekanan dan umpankan. Tekanan naik, hingga beberapa ribu bar, dan dinding menggembung keluar hingga memenuhi rongga. Sementara itu end punch mendorong ujung tabung ke dalam, memasukkan logam agar dinding tidak terlalu menipis; lalu tekanan turun dan die terbuka.
Hydroforming lembaran bekerja dengan cara yang sama pada lembaran datar: fluida, sering di balik membran karet, menekan lembaran ke satu belahan die padat.
Fakta kunci
- Material
- Baja ulet, termasuk tipe berkekuatan tinggi, baja tahan karat, aluminium, kuningan, dan tembaga, sebagai tabung atau lembaran
- Komponen khas
- Rel rangka mobil, cradle mesin dan komponen knalpot, tabung rangka sepeda, sambungan pipa T; panel dan piringan lembaran
- Ukuran komponen
- Tabung hingga sepanjang beberapa meter, seperti rel rangka mobil; parabola satelit hasil bentukan lembaran hingga selebar sekitar 6 m
- Presisi
- Biasanya dalam kisaran beberapa persepuluh milimeter, karena komponen ditekan ke die padat
- Hasil permukaan
- Bagian luar menyalin die; tanpa bekas perkakas di bagian dalam
- Ukuran batch yang cocok
- Kebanyakan volume tinggi (mobil, sepeda); versi lembaran juga cocok untuk batch kecil
- Biaya perkakas dan mesin
- Die berharga puluhan hingga ratusan ribu dolar; press besar dengan sistem tekanan tingginya biasanya investasi jutaan dolar
- Kecepatan
- Biasanya sekitar 20 detik hingga satu menit per komponen, lebih lambat daripada stamping
Kekuatan dan batasan
Kekuatan
- Bentuk berongga rumit dalam satu bagian, menggantikan rakitan las
- Komponen lebih ringan dan lebih kaku dengan lebih sedikit las
- Ketebalan dinding merata dan kekuatan ekstra dari pengerasan kerja
- Hydroforming lembaran hanya butuh satu belahan die padat
Batasan
- Waktu siklus lebih lama daripada stamping
- Peralatan bertekanan tinggi dan die mahal
- Tabung pecah jika diregangkan terlalu jauh, sehingga pengembangan terbatas
- Tabung sering butuh pembengkokan dan pra-pembentukan lebih dulu
Di mana dipakai
- OtomotifRel rangka, cradle mesin, rel atap, komponen knalpot
- Sepeda dan mobilitasTabung rangka sepeda aluminium, rangka kursi roda
- MusikTabung bodi kuningan pada beberapa saksofon
- Minyak dan gasSambungan pipa berbentuk T yang besar
- Dirgantara dan pencahayaanPanel lembaran, antena satelit, rumah lampu
Cara mengenalinya
- Komponen berongga yang penampangnya berubah sepanjang panjangnya, dari bulat ke persegi ke oval, tanpa sambungan tambahan.
- Anggota rangka satu bagian di tempat Anda mengharapkan beberapa belahan hasil stamping yang dilas bersama.
- Tonjolan halus dan profil berbentuk tajam pada tabung sepeda aluminium.
Bandingkan dengan
Tonton
Tooling U-SME · Penjelasan pelatihan tentang seluruh proses
Car Addict Garage · Mengapa rangka mobil di-hydroform
ANDRITZ Schuler · Press hydroforming sungguhan bekerja di pabrik
Jones Metal Products · Versi lembaran: fluid cell forming
Lihat foto asli
- Wikipedia: Hydroforming — versi lembaran dan tabung, dengan contoh mobil, sepeda, dan alat musik
- Pencarian foto Wikimedia Commons
Ingat
- Tekanan fluida, bukan punch padat, yang mendorong logam ke dalam die.
- End punch memasukkan logam agar dinding tidak pecah.
- Membuat komponen berongga satu bagian yang ringan, kebanyakan untuk mobil dan sepeda.
Lainnya di Pembentukan pelat dan tabung
Semua 100 proses
 4.1Pembengkokan pelat logamPress brake melipat pelat sepanjang garis lurusBuka pelajaran
 4.2ShortStamping dan deep drawingDie yang cocok memotong dan menekan pelat menjadi bentuk, sering dalam satu detikBuka pelajaran
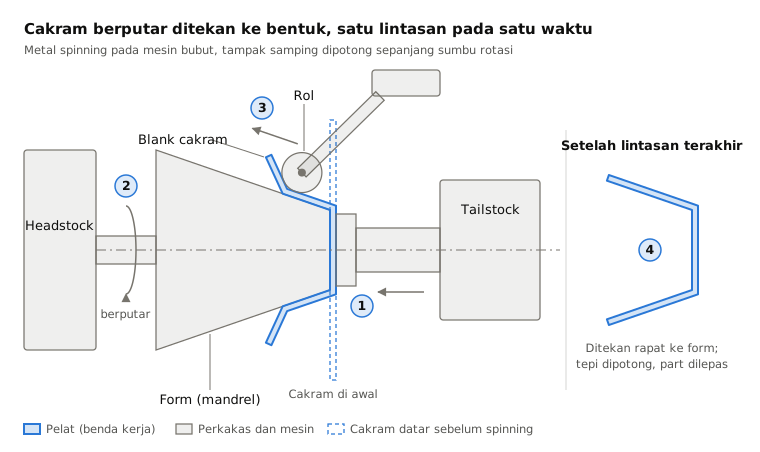
 4.3Metal spinningRol menekan cakram berputar di atas bentuk cetakanBuka pelajaran
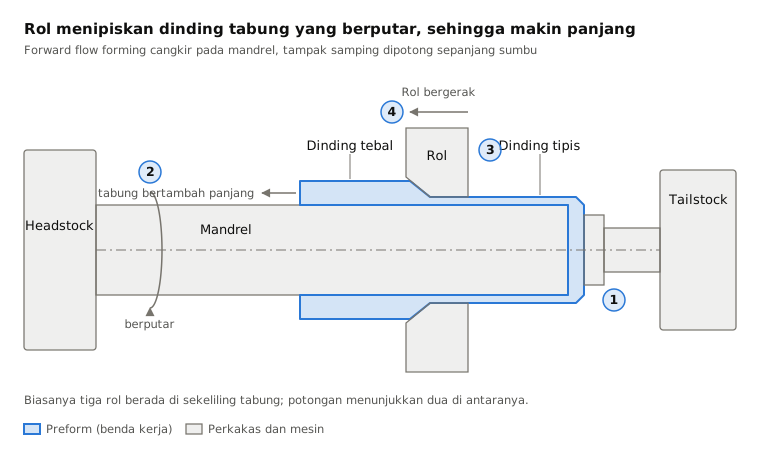
 4.4Flow formingRol menarik tabung berputar menjadi lebih tipis dan lebih panjang di atas mandrelBuka pelajaran
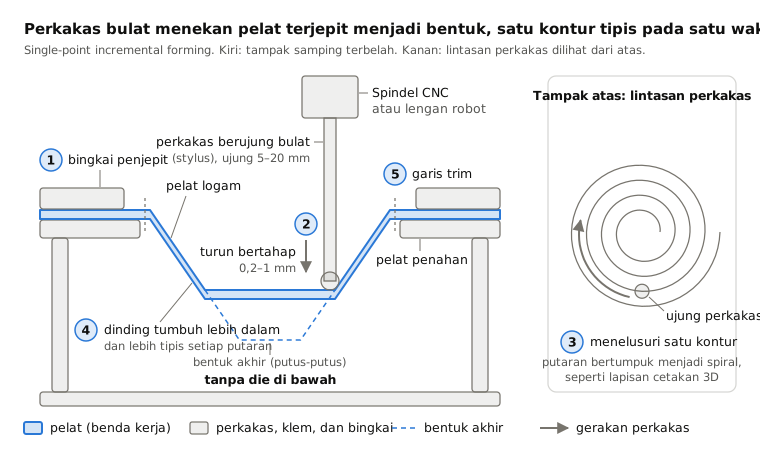
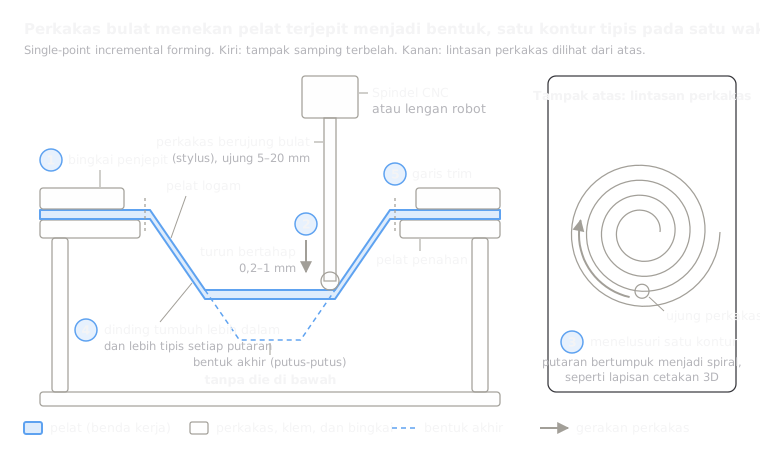 4.6Incremental sheet formingPerkakas bulat menelusuri kontur pada lembaran terjepit, tanpa dieBuka pelajaran
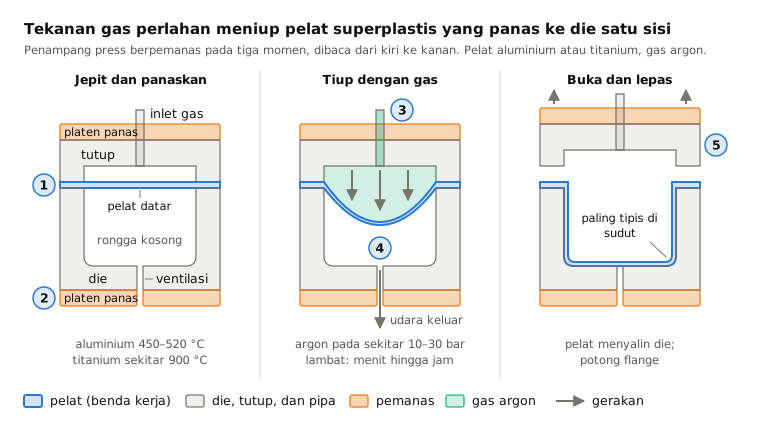
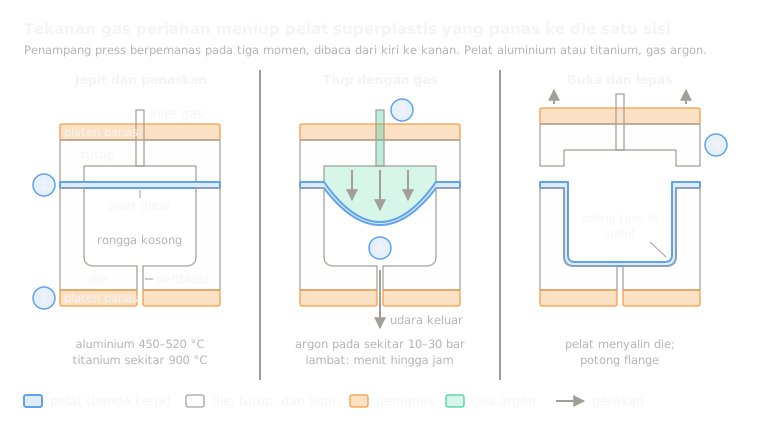 4.7Superplastic formingGas panas meniup pelat superplastis ke dalam satu dieBuka pelajaran
 4.8Pembentukan elektromagnetikPulsa magnet melemparkan logam ke fitting, tanpa kontakBuka pelajaran
 4.9Explosive formingLedakan bawah air mendorong lembaran ke satu dieBuka pelajaran
 4.10Laser peen formingTembakan laser meregangkan satu sisi sehingga pelat melengkungBuka pelajaran
Coba sekarang
Manfaatkan AI dalam CAD Anda.
Buat model komponen, hasilkan gambar teknik, dan otomatisasi pekerjaan berulang di dalam perangkat lunak CAD Anda.