

Superplastic forming
Gas panas meniup pelat superplastis ke dalam satu die
Superplastic forming (SPF) memanaskan pelat khusus berbutir halus sampai dapat meregang beberapa kali panjangnya, seperti permen karet hangat. Tekanan gas kemudian meniupnya perlahan ke dalam die satu sisi (cetakan baja berbentuk). Ini mengubah satu pelat menjadi panel dalam yang kompleks, seperti pintu pesawat dan bodi mobil sport, yang jika tidak akan membutuhkan banyak potongan.
Cara kerjanya
Jepit pelat. Pelat datar dari paduan superplastis diletakkan di atas die dengan rongga (bentuk cekung dari part). Tutup yang tertutup rapat menekan tepinya, membuat segel kedap gas.
Panaskan semuanya. Platen yang dipanaskan (pelat press panas) membawa die dan pelat ke suhu pembentukan: sekitar 450–520 °C untuk aluminium 5083, sekitar 900 °C untuk titanium Ti-6Al-4V.
Tiupkan gas. Argon (gas inert yang mencegah logam panas bereaksi dengan udara) mengalir masuk di atas pelat pada tekanan rendah, biasanya sekitar 10–30 bar.
Biarkan meregang perlahan. Pelat menggembung seperti gelembung sabun sementara udara di bawahnya keluar lewat ventilasi. Tekanan naik bertahap, sehingga logam meregang perlahan, selama menit hingga jam, tanpa robek. Butirannya yang kecil (kristal penyusun logam) saling bergeser, memungkinkan peregangan hingga beberapa ratus persen.
Isi die, lalu buka. Pelat menyentuh dinding rongga dan mencapai sudut paling akhir, sehingga sudut menjadi bagian paling tipis. Press terbuka, part panas diangkat keluar, dan flange-nya (tepi yang dijepit) dipotong.
Fakta kunci
- Material
- Paduan superplastis berbutir halus: titanium Ti-6Al-4V, aluminium 5083 dan beberapa paduan aluminium-litium, beberapa baja nirkarat
- Komponen khas
- Pintu pesawat, panel akses dan saluran, panel bodi mobil volume rendah, struktur berongga yang diperkuat
- Ukuran komponen
- Dari braket kecil hingga panel sepanjang beberapa meter
- Presisi
- Mendekati bentuk die, biasanya beberapa persepuluh milimeter pada sisi die, dengan hampir tanpa springback (pantulan elastis)
- Hasil permukaan
- Halus pada sisi die; titanium perlu dibersihkan untuk menghilangkan kulit permukaan yang keras dan kaya oksigen
- Ukuran batch yang cocok
- Seri kecil hingga menengah: ratusan hingga beberapa ribu part per tahun
- Biaya perkakas dan mesin
- Hanya satu die, dari baja tahan panas atau keramik, lebih murah daripada die stamping berpasangan; press berpemanas adalah investasi besar
- Kecepatan
- Lambat: kira-kira 15 menit hingga beberapa jam per part, lebih cepat untuk aluminium daripada titanium
Kekuatan dan batasan
Kekuatan
- Bentuk dalam yang kompleks dalam satu potong, menggantikan rakitan banyak part
- Hanya butuh satu die, sehingga biaya perkakas lebih rendah
- Hampir tanpa springback, sehingga bentuk akurat
- Dengan diffusion bonding (pelat dilebur di bawah panas dan tekanan), membuat struktur berongga yang diperkuat
Batasan
- Siklus lambat: menit hingga jam per part
- Membutuhkan paduan khusus berbutir halus yang lebih mahal
- Ketebalan tidak merata: sudut dan kantong dalam menipis
- Proses panas dan boros energi; titanium membutuhkan gas pelindung dan pembersihan permukaan
Di mana dipakai
- Struktur pesawatPintu, panel akses, dan saluran dari titanium dan aluminium
- Mesin jetBilah kipas titanium berongga, dibuat dengan menggabungkan SPF dengan diffusion bonding
- OtomotifPanel bodi aluminium untuk mobil sport dan mewah volume rendah
- ArsitekturPanel fasad dan pelapis aluminium melengkung
Cara mengenalinya
- Bentuk dalam, halus, dengan tepi lembut dari satu pelat, tanpa las atau sambungan.
- Satu sisi tajam dan halus (sisi die); sisi lainnya menunjukkan detail yang lebih lembut dan membulat.
- Ketebalan yang bervariasi: lebih tipis di sudut dan kantong dalam, terlihat pada tepi potongan.
- Menarik lebih dalam daripada yang bisa dilakukan press biasa, selalu dengan radius yang lapang.
Bandingkan dengan
Tonton
superformusa · Metode inti: gas meniup pelat panas ke dalam rongga die betina
superformusa · Varian: pelat pertama-tama ditiup menjadi gelembung, lalu dibentuk di atas perkakas jantan
superformuk · Panel bodi mobil sungguhan keluar dari produksi
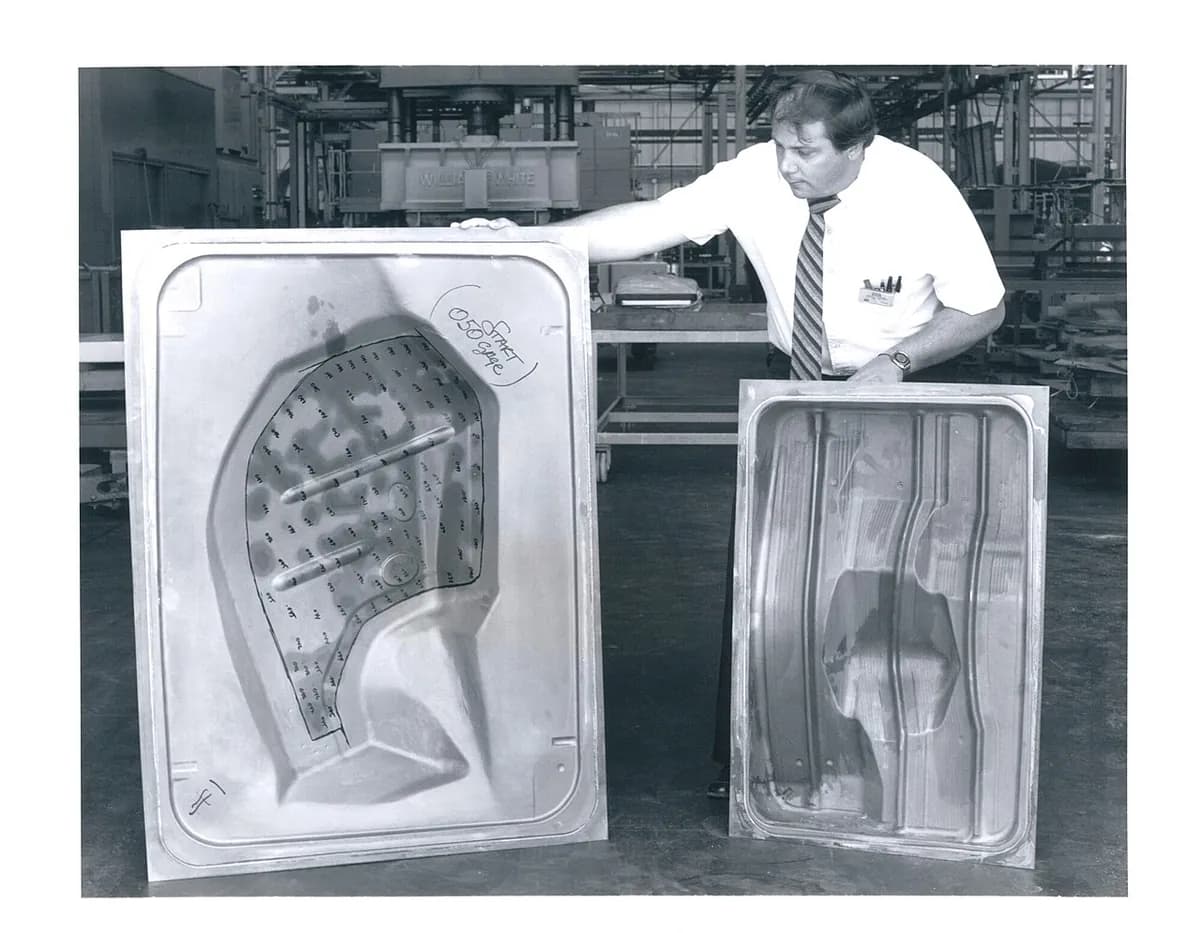
David Kirkham · Rekaman lantai bengkel part terbentuk yang keluar dari press panas
Lihat foto asli
- Wikipedia: Superplastic forming — prinsip, suhu, dan contoh pesawat; sebagian besar teks
- Wikipedia: Superplasticity — ilmu material di balik peregangan ekstrem
- Pencarian foto Wikimedia Commons
Ingat
- Paduan superplastis meregang beberapa ratus persen saat panas dan ditarik perlahan.
- Tekanan gas mendorong pelat ke satu die satu sisi, sehingga perkakas tetap sederhana.
- Ideal untuk panel dalam dan kompleks dalam satu potong; harganya adalah siklus lambat dan sudut yang tipis.
Lainnya di Pembentukan pelat dan tabung
Semua 100 proses
 4.1Pembengkokan pelat logamPress brake melipat pelat sepanjang garis lurusBuka pelajaran
 4.2ShortStamping dan deep drawingDie yang cocok memotong dan menekan pelat menjadi bentuk, sering dalam satu detikBuka pelajaran
 4.3Metal spinningRol menekan cakram berputar di atas bentuk cetakanBuka pelajaran
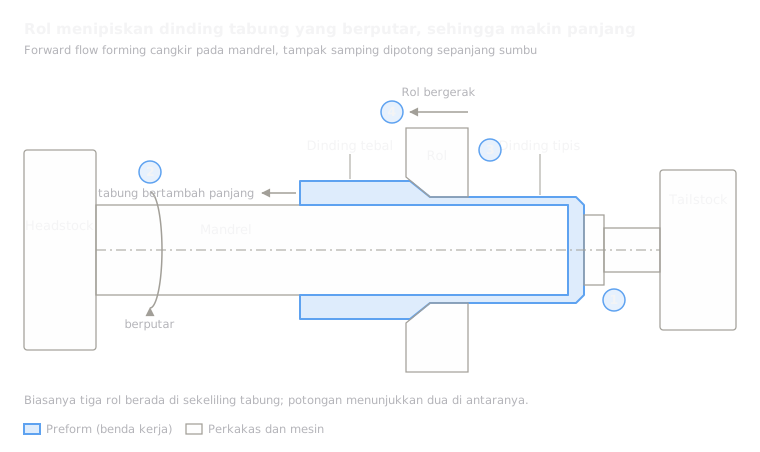 4.4Flow formingRol menarik tabung berputar menjadi lebih tipis dan lebih panjang di atas mandrelBuka pelajaran
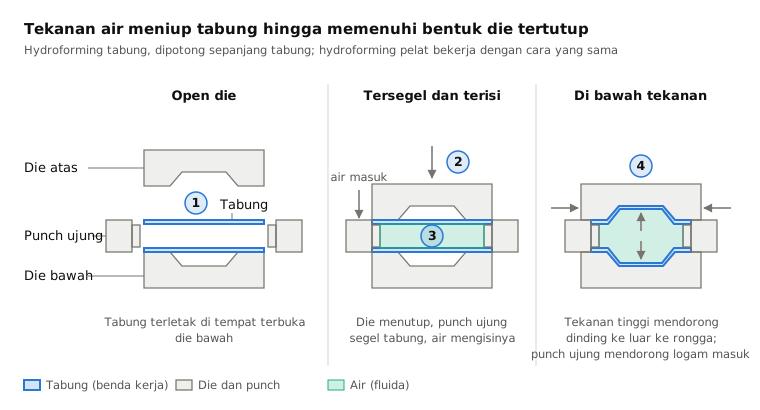
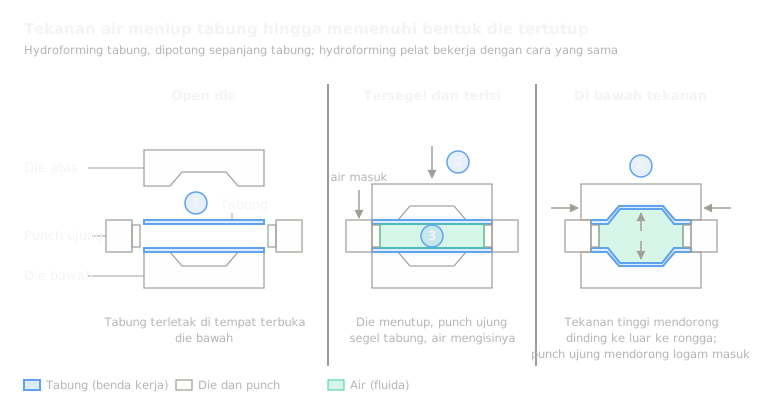 4.5HydroformingTekanan fluida mendorong tabung atau lembaran ke dalam dieBuka pelajaran
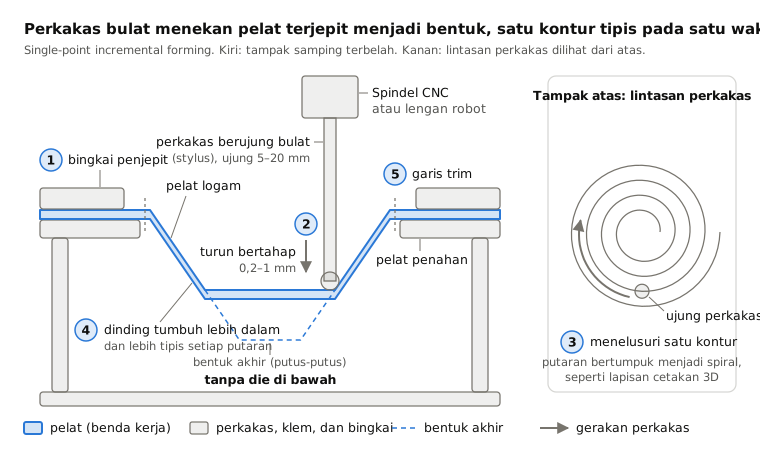
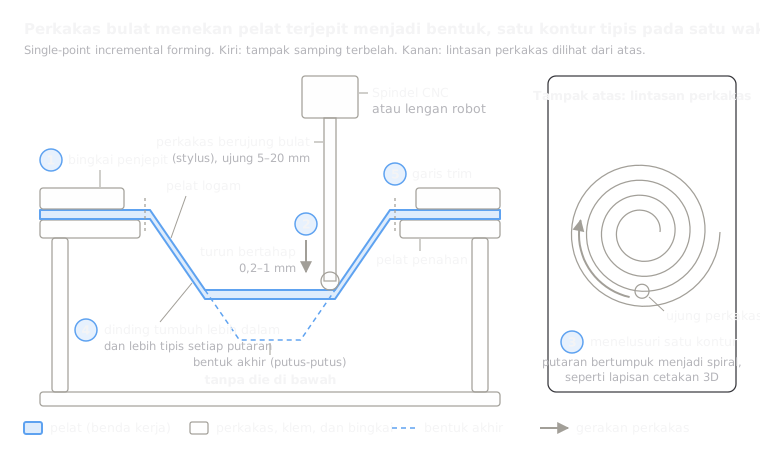 4.6Incremental sheet formingPerkakas bulat menelusuri kontur pada lembaran terjepit, tanpa dieBuka pelajaran
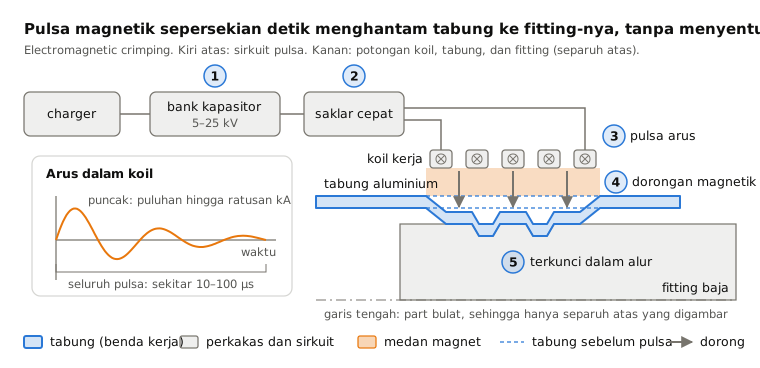
 4.8Pembentukan elektromagnetikPulsa magnet melemparkan logam ke fitting, tanpa kontakBuka pelajaran
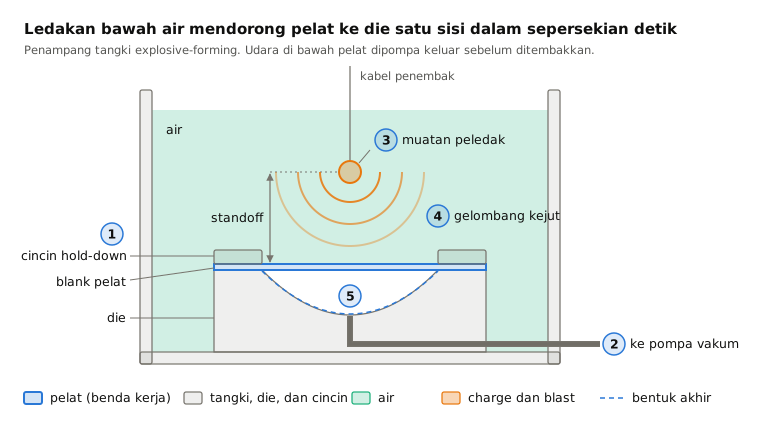
 4.9Explosive formingLedakan bawah air mendorong lembaran ke satu dieBuka pelajaran
 4.10Laser peen formingTembakan laser meregangkan satu sisi sehingga pelat melengkungBuka pelajaran
Coba sekarang
Manfaatkan AI dalam CAD Anda.
Buat model komponen, hasilkan gambar teknik, dan otomatisasi pekerjaan berulang di dalam perangkat lunak CAD Anda.