

Pembengkokan pelat logam
Press brake melipat pelat sepanjang garis lurus
Pembengkokan pelat logam melipat pelat datar sepanjang garis lurus untuk membuat sudut, kanal, atau kotak. Casing komputer Anda, panel listrik, dan braket rak semuanya dibengkokkan dengan cara ini. Sebagian besar pembengkokan terjadi pada press brake, mesin press panjang dan sempit yang dibuat untuk pekerjaan ini, dengan perkakas standar yang murah.
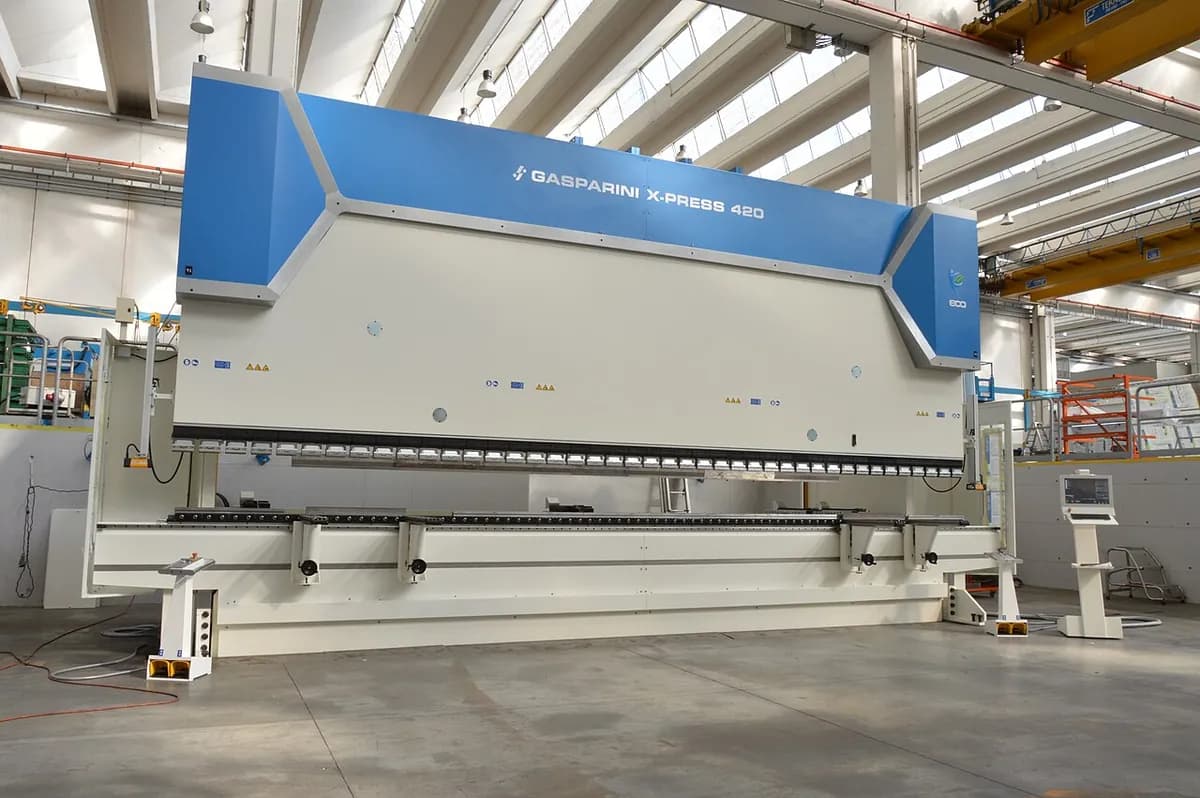
Cara kerjanya
Pasang pelat. Anda meletakkan blank datar (pelat yang sudah dipotong sesuai ukuran) melintang di atas V-die, perkakas bawah dengan alur berbentuk V. Lalu Anda menggesernya ke belakang hingga menyentuh backgauge, sekumpulan penahan yang menentukan letak garis tekuk.
Press. Ram (balok atas press brake yang bergerak) menggerakkan punch, perkakas atas, turun sepanjang garis tekuk. Silinder hidrolik atau motor servo listrik menyediakan gaya, sering puluhan hingga ratusan ton.
Tekuk di udara. Pada air bending, metode paling umum, pelat hanya menyentuh ujung punch dan kedua tepi V. Semakin dalam punch masuk, semakin tajam sudutnya, sehingga satu set perkakas dapat membuat banyak sudut.
Lepaskan. Ketika punch terangkat, logam memantul kembali beberapa derajat; springback ini adalah bagian elastis dari tekukan yang pulih. Maka press menekuk sedikit melewati target, lalu Anda memutar part untuk tekukan berikutnya.
Fakta kunci
- Material
- Pelat baja, baja nirkarat, aluminium, tembaga, dan kuningan, biasanya setebal sekitar 0,5 hingga 6 mm; press brake berat menekuk pelat lebih dari 20 mm
- Komponen khas
- Braket, casing, panel listrik, sasis, kanal, panel, saluran udara
- Ukuran komponen
- Dari klip kecil hingga tekukan sepanjang sekitar 3 hingga 4 m pada mesin umum; mesin yang dihubungkan (tandem) bisa lebih panjang
- Presisi
- Sudut sekitar ±0,5° hingga ±1° dan panjang flange sekitar ±0,2 mm pada press brake CNC (dikendalikan komputer)
- Hasil permukaan
- Sama seperti pelat yang masuk; tepi die dapat meninggalkan garis samar di samping tekukan
- Ukuran batch yang cocok
- Satu buah hingga puluhan ribu part; produksi yang jauh lebih besar sering beralih ke stamping
- Biaya perkakas dan mesin
- Punch dan die standar: ratusan hingga beberapa ribu dolar; press brake CNC: kira-kira puluhan ribu hingga beberapa ratus ribu dolar
- Kecepatan
- Beberapa detik per tekukan; part dengan beberapa tekukan memakan sekitar semenit termasuk penanganan
Kekuatan dan batasan
Kekuatan
- Tanpa cetakan khusus: perkakas standar membuat banyak bentuk
- Cepat disiapkan, sehingga prototipe dan batch kecil tetap murah
- Ketebalan pelat nyaris tidak berubah
- Press brake CNC mengulang setiap tekukan dengan akurat
Batasan
- Hanya tekukan lurus; bentuk 3D melengkung membutuhkan stamping atau proses lain
- Springback harus dikoreksi, lebih lagi pada baja berkekuatan tinggi dan aluminium
- Radius dalam yang terlalu ketat meretakkan sisi luar tekukan
- Flange pendek dan lubang yang dekat dengan tekukan terdistorsi; setiap tekukan adalah langkah terpisah
Di mana dipakai
- Elektronik dan TIRak server, casing komputer, panel listrik
- KonstruksiFlashing, trim, kusen pintu, rak kabel
- TransportasiBak truk, part trailer, braket, kotak baterai
- PermesinanPelindung mesin, rangka, casing kotak kontrol
- Rumah dan kantorPanel peralatan rumah tangga, cerobong dapur, rak baja, furnitur kantor
Cara mengenalinya
- Lipatan lurus dan tajam dengan radius dalam yang kecil dan rata, sering mendekati tebal pelat.
- Ketebalan yang sama di mana-mana, bahkan di sudut: logam dilipat, bukan diregangkan.
- Takik atau celah kecil di sudut kotak tempat dua flange bertemu (bend relief), bukan sudut yang mulus.
- Garis samar pada sisi luar, sejajar dengan tekukan, ditinggalkan oleh tepi die.
Bandingkan dengan
Tonton
Muniac LLC · Prinsip dasar pembengkokan, dijelaskan untuk pemula
WoodchuckTinman · Penggunaan press brake secara langsung: perkakas dan backgauge
Adam Deuling · Pembengkokan nyata di lantai bengkel pada press brake CNC
SigmaTEK Systems, LLC · Bagaimana part yang ditekuk terbentang menjadi blank datar: bend allowance dan K-factor
Lihat foto asli
- Wikipedia: Press brake — foto press brake hidrolik dan mekanis beserta backgauge-nya
- Wikipedia: Bending (metalworking) — diagram air bending, bottoming, coining, dan springback
- Pencarian foto Wikimedia Commons
Ingat
- Punch menekan pelat ke V-die; pada air bending, kedalaman langkah menentukan sudut.
- Logam memantul sedikit, sehingga press selalu menekuk sedikit melewati target.
- Perkakas standar yang murah membuat pembengkokan ideal untuk lipatan lurus, dari satu buah hingga batch besar.
Lainnya di Pembentukan pelat dan tabung
Semua 100 proses
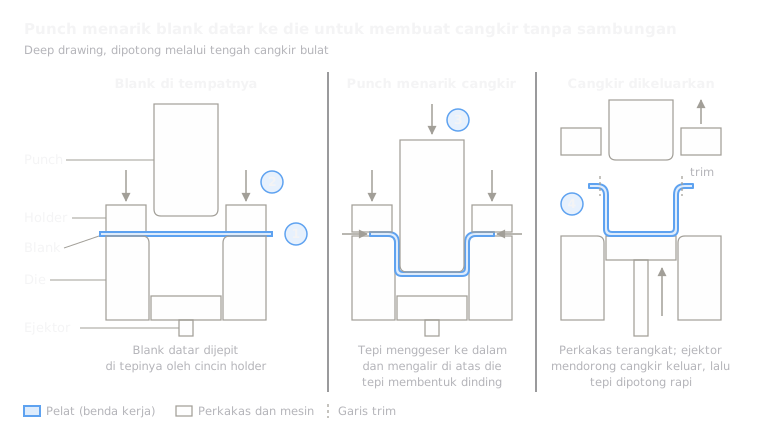 4.2ShortStamping dan deep drawingDie yang cocok memotong dan menekan pelat menjadi bentuk, sering dalam satu detikBuka pelajaran
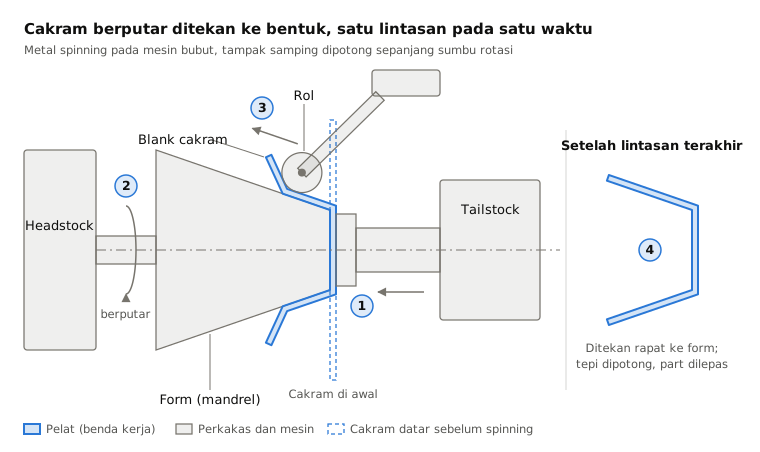
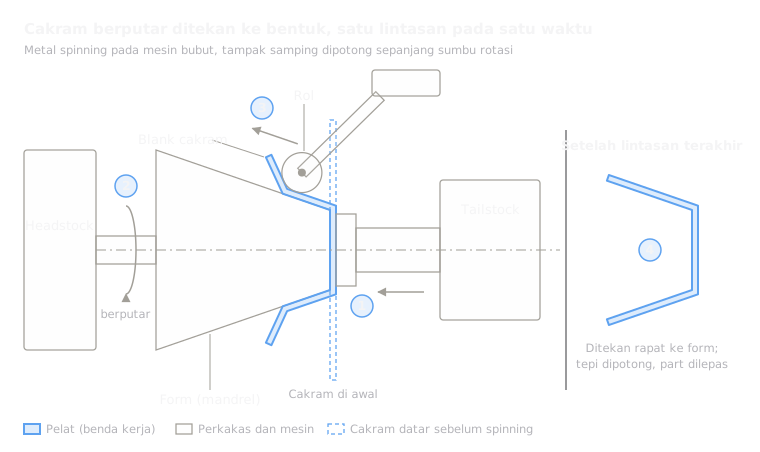 4.3Metal spinningRol menekan cakram berputar di atas bentuk cetakanBuka pelajaran
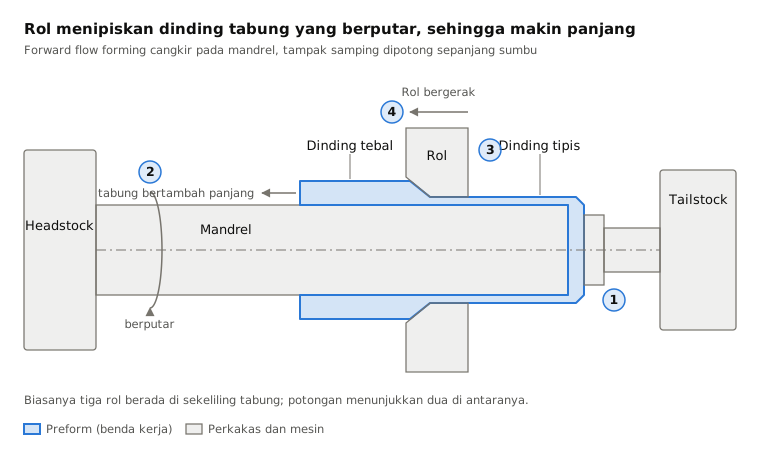
 4.4Flow formingRol menarik tabung berputar menjadi lebih tipis dan lebih panjang di atas mandrelBuka pelajaran
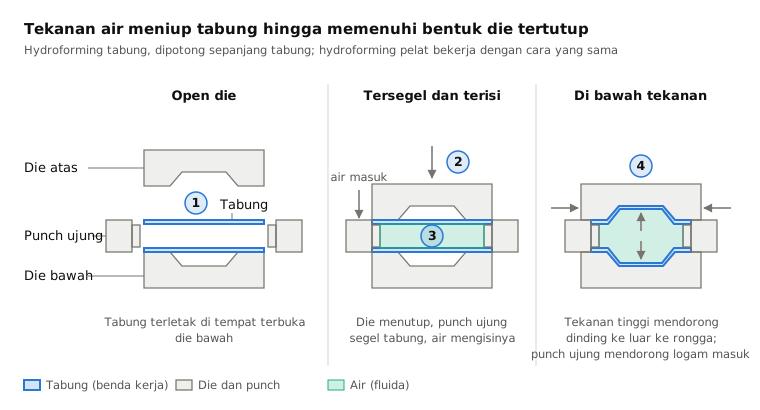
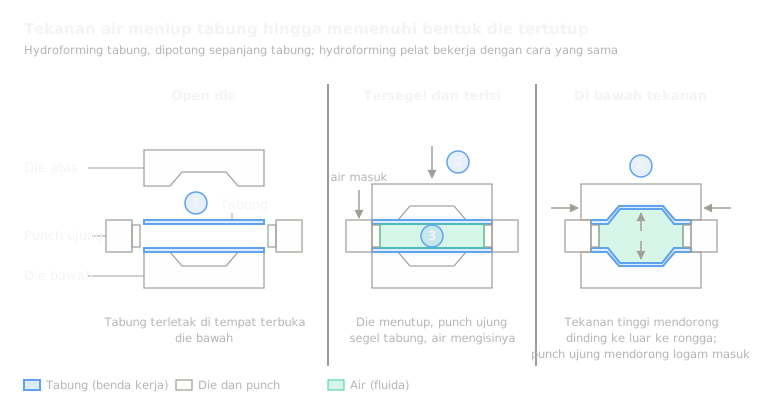 4.5HydroformingTekanan fluida mendorong tabung atau lembaran ke dalam dieBuka pelajaran
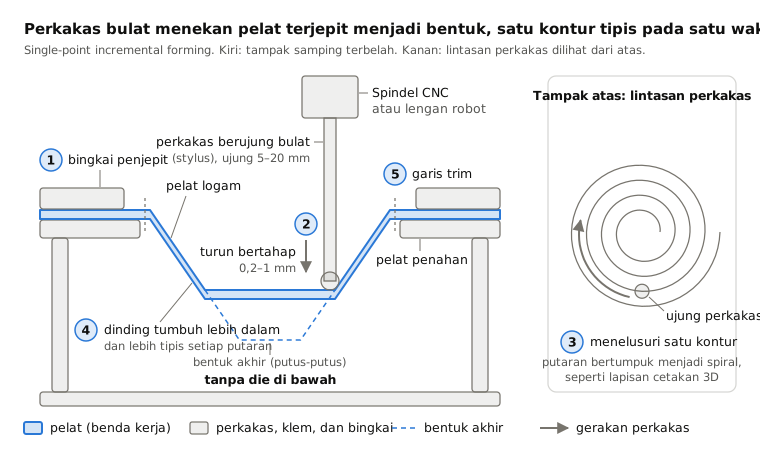
 4.6Incremental sheet formingPerkakas bulat menelusuri kontur pada lembaran terjepit, tanpa dieBuka pelajaran
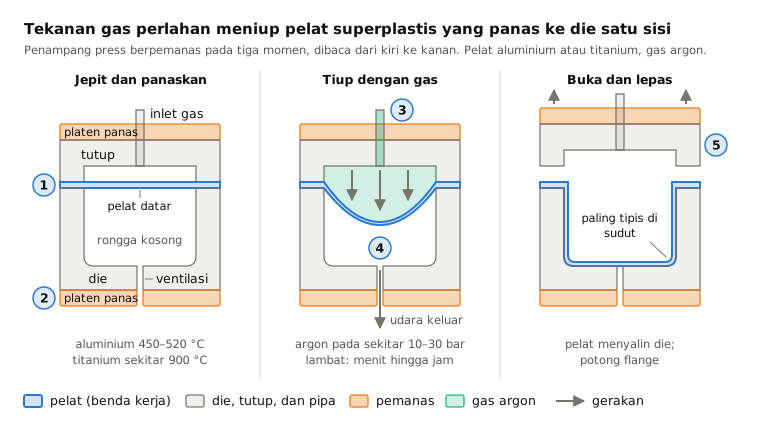
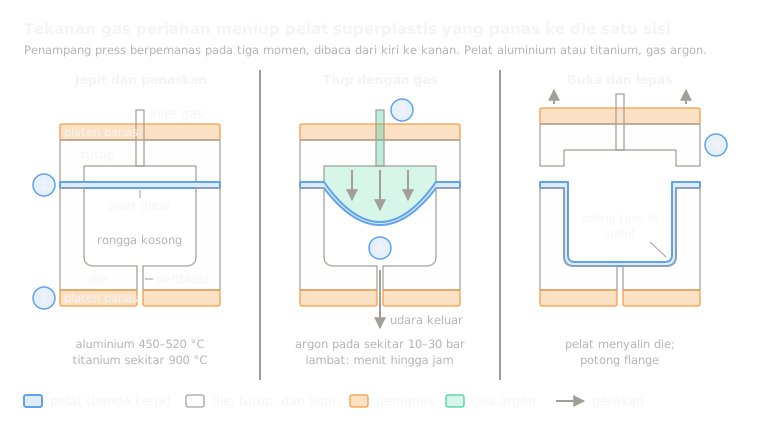 4.7Superplastic formingGas panas meniup pelat superplastis ke dalam satu dieBuka pelajaran
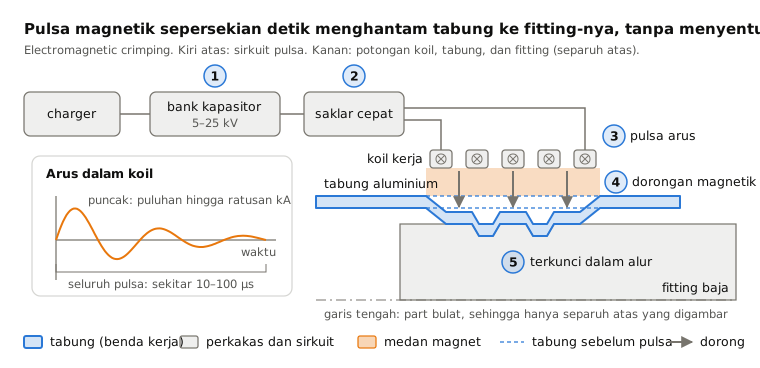
 4.8Pembentukan elektromagnetikPulsa magnet melemparkan logam ke fitting, tanpa kontakBuka pelajaran
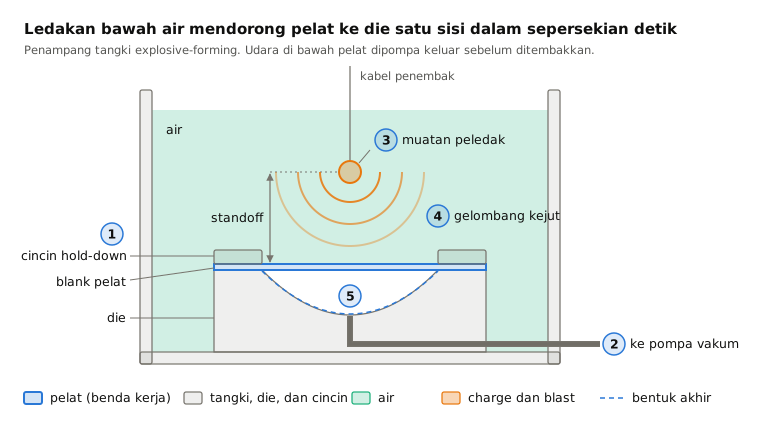
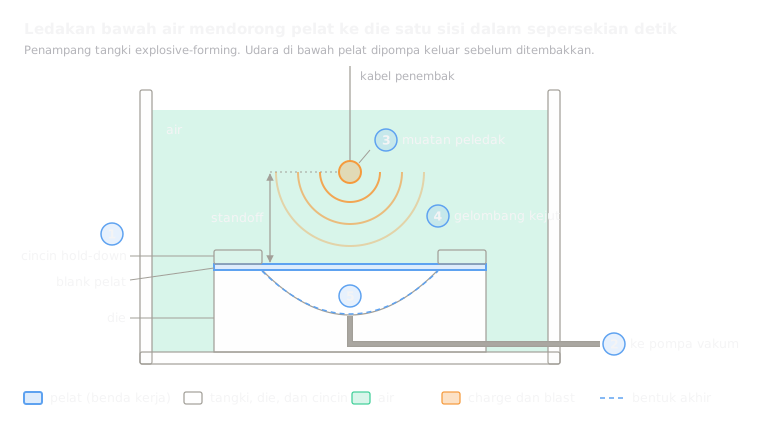 4.9Explosive formingLedakan bawah air mendorong lembaran ke satu dieBuka pelajaran
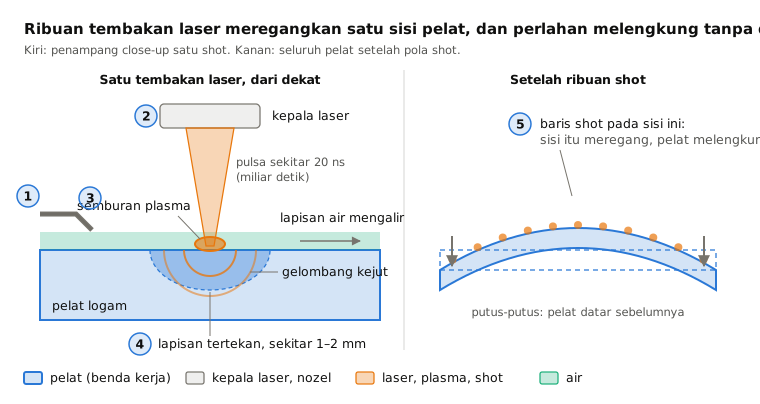
 4.10Laser peen formingTembakan laser meregangkan satu sisi sehingga pelat melengkungBuka pelajaran
Coba sekarang
Manfaatkan AI dalam CAD Anda.
Buat model komponen, hasilkan gambar teknik, dan otomatisasi pekerjaan berulang di dalam perangkat lunak CAD Anda.