

Thread rolling dan tapping
Tekan ulir pada blank, atau potong atau tekan ulir di dalam lubang
Thread rolling menekan ulir pada blank sekrup di antara die beralur, tanpa memotong logam sedikit pun. Tapping membuat ulir pasangannya di dalam lubang, dengan perkakas bernama tap. Bersama-sama keduanya menyelesaikan kisah sekrup: kawat (3.4), kepala (3.5), dan kini ulirnya.
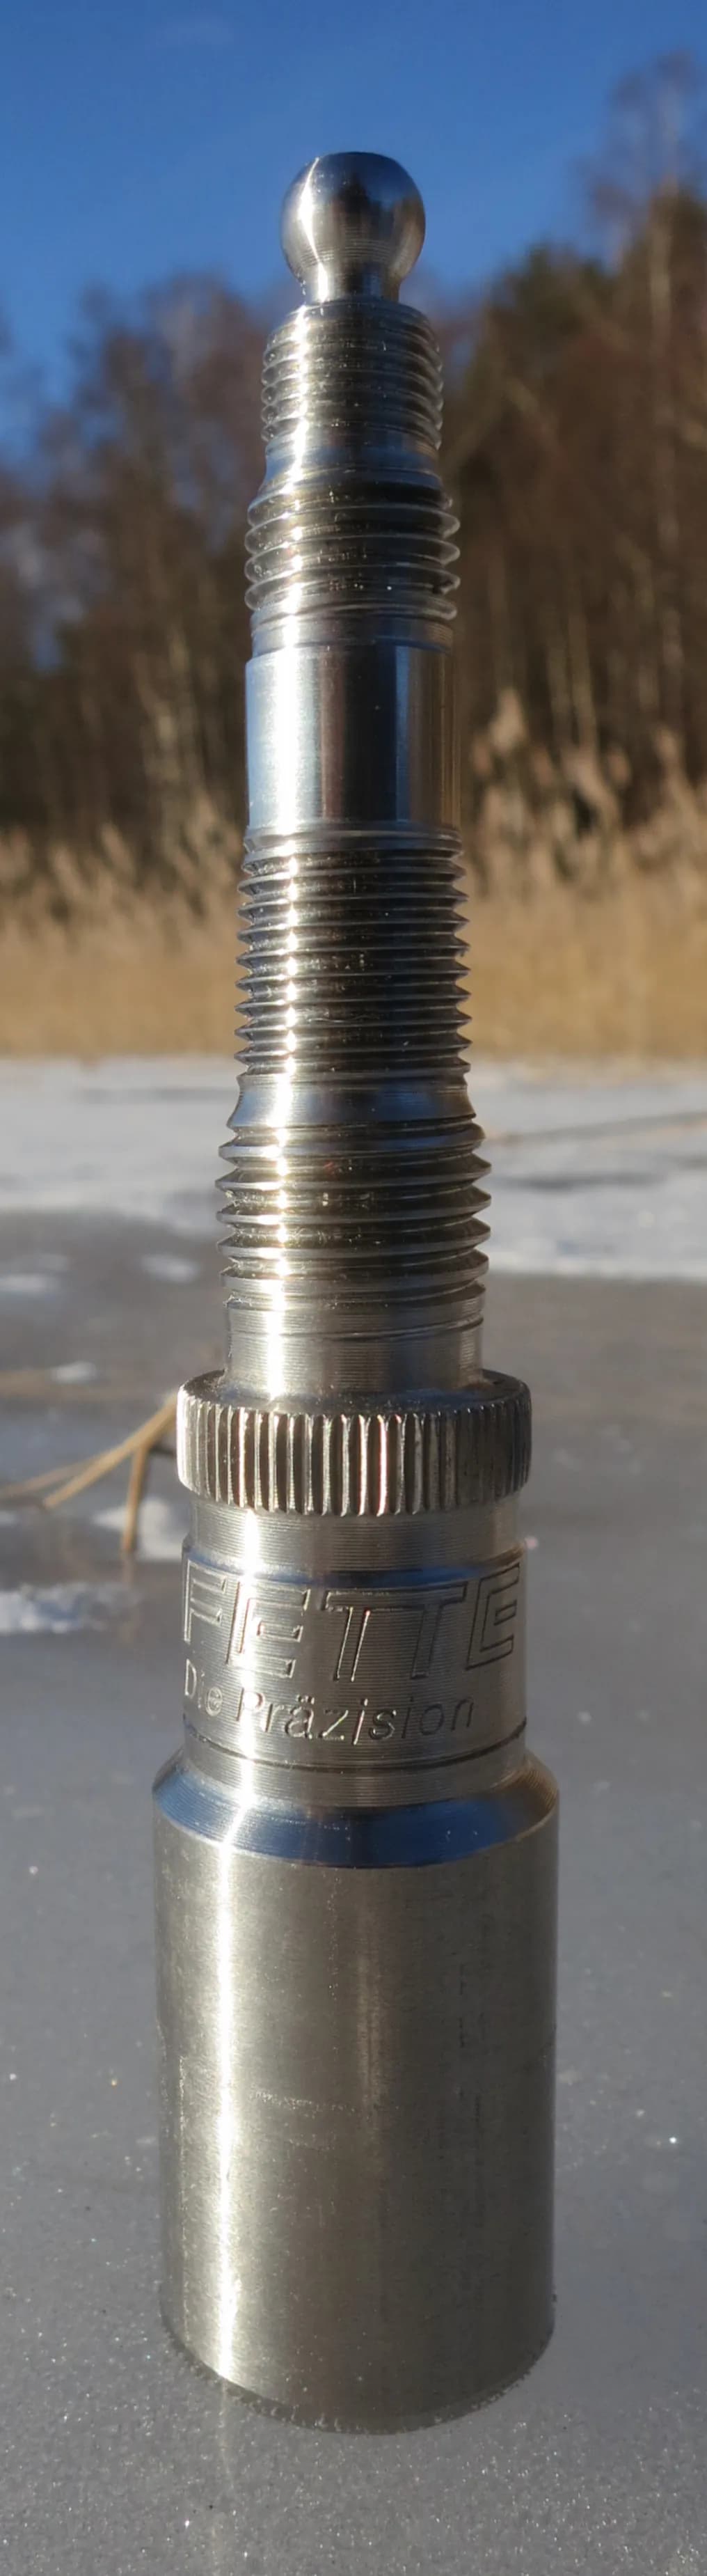
Cara kerjanya
Umpankan blank. Blank berkepala dari cold heading (pelajaran 3.5) jatuh di antara dua die baja yang dikeraskan. Permukaannya memiliki rusuk miring berbentuk ulir.
Gulung. Satu die diam sementara yang lain meluncur melewatinya. Blank berguling di antara keduanya, dan rusuk menekan ke permukaannya; logam mengalir naik di antara rusuk membentuk puncak ulir.
Keluarlah sekrup. Dalam satu lintasan, biasanya sepersekian detik, ulir selesai. Tidak ada logam yang dibuang, sehingga bagian luar ulir akhirnya lebih besar daripada blank asli.
Bor lubangnya. Untuk ulir dalam, Anda lebih dulu mengebor lubang yang sedikit lebih kecil daripada ukuran ulir (ukuran bor tap).
Putar tap masuk. Tap (perkakas berbentuk sekrup yang dikeraskan) diputar dan diumpankan ke dalam lubang. Cutting tap memotong ulir dan menghasilkan chip; form tap tidak punya mata potong dan menekan ulir ke dinding sebagai gantinya.
Tarik keluar. Tap diputar balik dan diulirkan keluar, meninggalkan ulir dalam yang siap untuk baut.
Fakta kunci
- Material
- Rolling: logam ulet seperti baja, baja nirkarat, aluminium, kuningan, titanium. Tapping: hampir semua logam atau plastik yang dapat dimesin
- Komponen khas
- Sekrup, baut, stud, batang ulir (digulung); lubang ulir pada blok mesin, casing, mur (di-tap)
- Ukuran komponen
- Ulir gulung dari sekitar 1 mm hingga puluhan milimeter; tap dari di bawah 1 mm hingga sekitar 50 mm, yang lebih besar dipotong dengan cara lain
- Presisi
- Kelas toleransi ulir biasanya menjaga ukuran hingga beberapa seperseratus milimeter
- Hasil permukaan
- Ulir gulung: halus dan mengilap. Ulir potong: sedikit kasar, dengan bekas perkakas
- Ukuran batch yang cocok
- Rolling: ribuan hingga jutaan. Tapping: dari satu lubang secara manual hingga jutaan pada mesin otomatis
- Biaya perkakas dan mesin
- Die rolling: ratusan hingga ribuan dolar sepasang. Tap: beberapa hingga puluhan dolar per buah
- Kecepatan
- Rolling: sering ratusan part per menit. Tapping: detik per lubang pada mesin
Kekuatan dan batasan
Kekuatan
- Ulir gulung lebih kuat: serat logam mengikuti ulir dan permukaannya mengeras akibat pengerjaan
- Tanpa chip dan tanpa logam terbuang pada rolling dan form tapping
- Sangat cepat dan murah per part
- Tap murah dan bekerja pada hampir semua mesin atau secara manual
Batasan
- Rolling membutuhkan logam ulet dan blank berukuran tepat
- Rolling cocok untuk ulir luar; lubang perlu di-tap
- Tap dapat patah di dalam lubang, terutama yang kecil, dan sulit dikeluarkan
- Cutting tap meninggalkan chip yang harus dibersihkan, terutama pada lubang buntu
Di mana dipakai
- PengikatSekrup, baut, stud, batang ulir
- OtomotifStud roda, baut mesin, lubang ulir pada blok mesin dan gearbox
- DirgantaraBaut berkekuatan tinggi dengan ulir gulung untuk ketahanan lelah
- PermesinanLubang pemasangan berulir pada rangka, casing, dan braket
- PerpipaanSambungan berulir dan ujung pipa
Cara mengenalinya
- Ulir gulung: puncak yang halus dan mengilap, kadang dengan sambungan samar di bagian paling atas.
- Ulir gulung: bagian luar ulir lebih lebar daripada batang polos di sebelahnya.
- Ulir potong (tap atau bubut): bekas perkakas halus, dan kadang burr kecil di awal ulir.
- Lubang form-tap: ulir halus tanpa bekas chip, sering dengan garis belah kecil di setiap puncak.
Bandingkan dengan
Tonton
Haas Automation, Inc. · Jenis tap, ukuran bor tap, dan tapping pada mesin CNC
Mr. G-Code Machining · Cutting dan form tapping berdampingan
TeskerMFG · Mesin thread rolling sedang bekerja
TR Fastenings · Pabrik pengencang menggulung ulir dengan kecepatan tinggi
Lihat foto asli
- Wikipedia: Threading (manufacturing) — metode pemotongan dan penggulungan ulir, dengan foto
- Wikipedia: Tap and die — tap, die, dan penampang cutting tap dan form tap
- Pencarian foto Wikimedia Commons
Ingat
- Thread rolling menekan ulir pada blank di antara die beralur, tanpa chip.
- Tapping membuat ulir pasangan di dalam lubang yang dibor, dengan memotong atau menekan.
- Ulir gulung lebih kuat daripada ulir potong karena serat logam mengikuti ulir.
Lainnya di Pembentukan massal
Semua 100 proses
 3.1ShortPenempaan (cetakan terbuka dan cetakan tertutup)Peras logam panas di antara die datar atau berbentukBuka pelajaran
 3.2RollingTarik logam melewati celah di antara rol yang berputarBuka pelajaran
 3.3Ekstrusi (profil aluminium dan pipa plastik)Dorong logam atau plastik melalui die berbentukBuka pelajaran
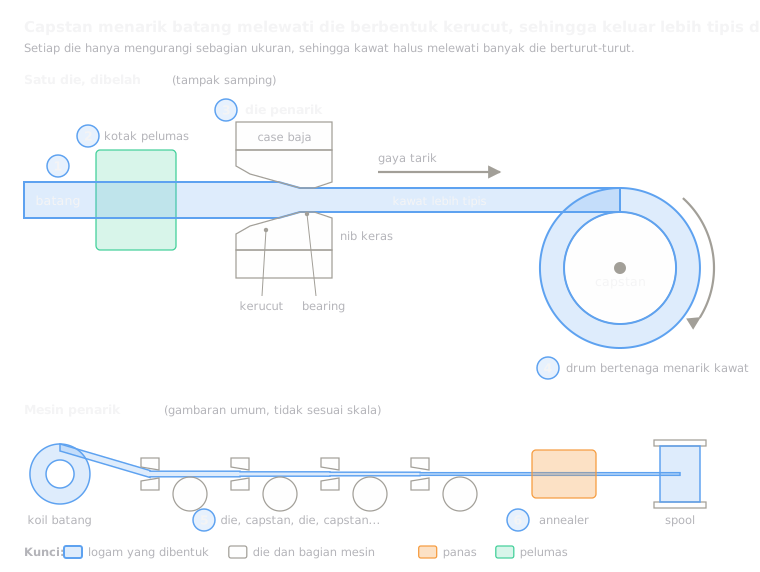 3.4Wire drawingTarik batang melewati die yang semakin kecilBuka pelajaran
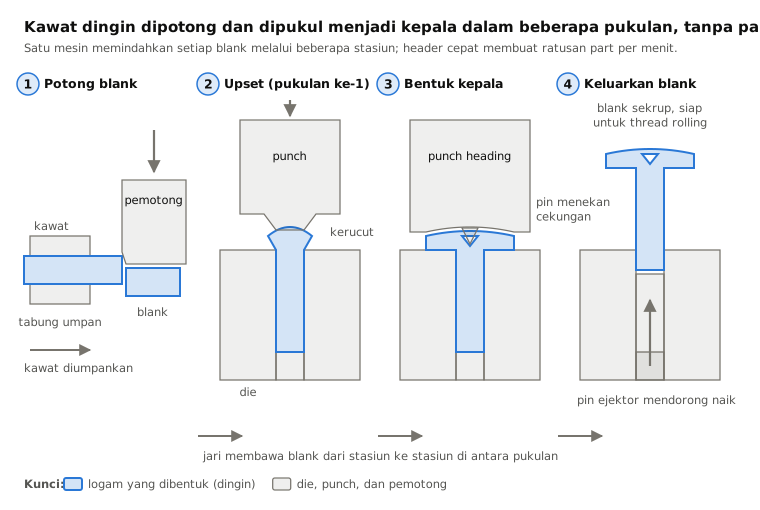
 3.5Cold headingPotong kawat menjadi blank dan tekan kepala, secara dinginBuka pelajaran
Coba sekarang
Manfaatkan AI dalam CAD Anda.
Buat model komponen, hasilkan gambar teknik, dan otomatisasi pekerjaan berulang di dalam perangkat lunak CAD Anda.