

Rolling
Tarik logam melewati celah di antara rol yang berputar
Pengerolan menekan logam di antara dua rol yang berputar agar menjadi lebih tipis dan panjang, mirip mesin pasta yang memipihkan adonan. Panel bodi mobil, pelat kaleng minuman, balok baja, dan rel semuanya berasal dari pabrik rol. Sebagian besar baja dan aluminium melewati rol pada suatu tahap dalam hidupnya.
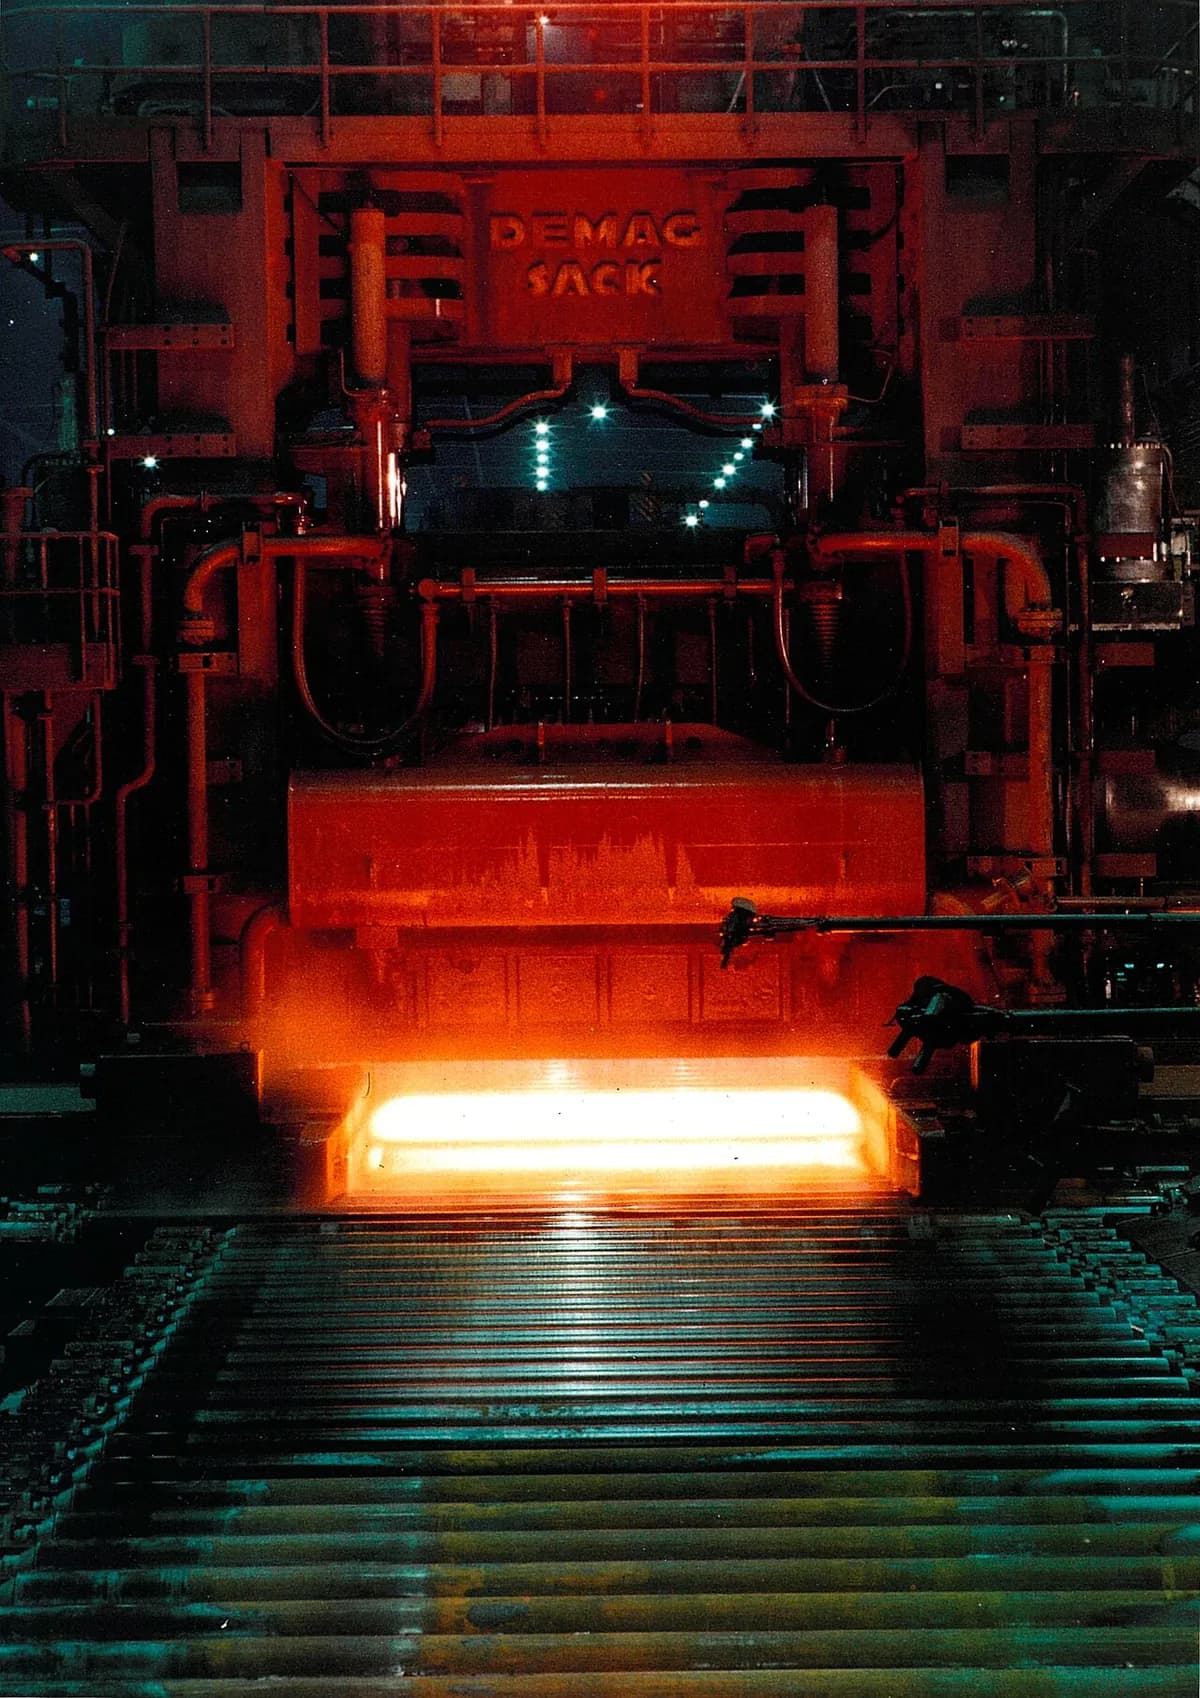
Cara kerjanya
Umpankan slab. Slab (blok logam tebal dan datar, sering setebal sekitar 20–25 cm untuk baja) tiba dari tungku pemanas ulang pada sekitar 1.100–1.250 °C. Pengerolan dingin, yang dipakai untuk pelat tipis dan presisi, dimulai dari strip yang sudah digulung pada suhu ruang.
Rol menggigit. Gesekan antara rol yang berputar dan slab mencengkeramnya dan menariknya masuk. Roll gap (bukaan di antara rol) diatur lebih kecil daripada ketebalan yang masuk.
Tekan dan regangkan. Di celah itu logam ditekan menjadi lebih tipis. Volumenya tetap sama, sehingga keluar lebih panjang dan lebih cepat daripada saat masuk, sementara lebarnya nyaris tidak berubah.
Ulangi, stand demi stand. Setiap lintasan hanya mengurangi sebagian ketebalan. Hot strip mill pertama-tama melewatkan baja bolak-balik di roughing mill. Lalu deretan finishing stand, masing-masing dengan celah yang lebih kecil, membawanya ke ketebalan akhir.
Dinginkan dan gulung. Semprotan air mendinginkan strip, dan coiler menggulungnya menjadi koil seberat banyak ton. Pelat dan batang dipotong sesuai panjang, sedangkan rol beralur membentuk balok dan rel (shape rolling).
Fakta kunci
- Material
- Baja, aluminium, tembaga dan kuningan, titanium, paduan nikel, seng
- Komponen khas
- Pelat tipis dan tebal, koil strip, foil, batang dan rod, balok I, rel
- Ukuran komponen
- Strip selebar sekitar 2 m dan sering sepanjang lebih dari satu kilometer per koil; dari pelat setebal lebih dari 100 mm hingga foil yang lebih tipis dari sehelai rambut
- Presisi
- Gulungan panas: sekitar ±0,1–0,2 mm pada ketebalan. Gulungan dingin: sekitar ±0,01–0,05 mm
- Hasil permukaan
- Gulungan panas: lapisan oksida gelap dan mudah mengelupas (mill scale). Gulungan dingin: halus dan mengilap, siap dicat atau dilapis
- Ukuran batch yang cocok
- Volume sangat tinggi: satu hot strip mill besar menggulung jutaan ton per tahun
- Biaya perkakas dan mesin
- Rol: ribuan hingga ratusan ribu dolar per buah. Satu hot strip mill lengkap: ratusan juta dolar atau lebih
- Kecepatan
- Strip dapat meninggalkan finishing stand terakhir dengan kecepatan hingga sekitar 20 m/s (lebih dari 70 km/jam)
Kekuatan dan batasan
Kekuatan
- Sangat cepat dan murah per ton; pabrik rol beroperasi sepanjang waktu
- Produk panjang dengan ketebalan dan penampang yang seragam
- Pengerolan panas memecah struktur cor yang kasar, sehingga logam menjadi lebih tangguh
- Pengerolan dingin menghasilkan pelat yang halus, presisi, dan lebih kuat
Batasan
- Investasi sangat besar, sehingga hanya produsen besar yang memiliki pabrik rol
- Hanya penampang konstan (datar, batang, balok, rel); tanpa bentuk 3D yang rumit
- Permukaan gulungan panas membawa scale dan toleransinya lebih longgar
- Logam gulungan dingin mengeras; sering memerlukan annealing (pelunakan dengan pemanasan) di antara lintasan
Di mana dipakai
- OtomotifPanel bodi, rel sasis, pelek dari pelat gulungan
- KonstruksiBalok I dan balok H, besi beton (batang tulangan), pelat atap dan pelapis dinding
- KemasanPelat kaleng minuman, foil aluminium, pelat timah untuk kaleng makanan
- TransportasiRel kereta api, pelat kapal, pelat aluminium pesawat
- Peralatan rumah tangga dan elektronikPanel mesin cuci dan kulkas, foil tembaga untuk papan sirkuit
- EnergiPelat untuk pipa penyalur, baja listrik untuk trafo dan motor
Cara mengenalinya
- Produk panjang dengan ketebalan atau penampang yang sama sepanjang panjangnya: pelat tipis, pelat tebal, batang, balok, atau rel.
- Baja gulungan panas memiliki kulit abu-abu kebiruan gelap yang agak mengelupas; baja gulungan dingin halus, rata, dan mengilap.
- Garis-garis samar sepanjang pelat mengilap, yang menunjukkan arah pengerolan.
- Huruf atau angka timbul yang berulang sepanjang rel atau balok, ditekan oleh roll stand terakhir.
Bandingkan dengan
Tonton
Shubham Kola · Dasar-dasar pengerolan panas dan dingin dalam animasi
AIST Association for Iron & Steel Technology · Seluruh rute dari slab hingga koil
ArcelorMittal Belgium · Hot strip mill sungguhan berjalan pada kecepatan penuh
Factory Secrets: How It's Made (third-party channel) · Bagaimana rol beralur membentuk balok baja raksasa
Lihat foto asli
- Wikipedia: Rolling (metalworking) — foto slab, roll stand, dan produk gulungan
- Pencarian foto Wikimedia Commons
Ingat
- Pengerolan membuat logam lebih tipis dan lebih panjang dengan menariknya melewati celah di antara rol yang berputar.
- Pengerolan panas membentuk slab besar dengan murah; pengerolan dingin menghasilkan pelat tipis, halus, dan presisi.
- Pelat tipis, pelat tebal, foil, balok, dan rel semuanya keluar dari pabrik rol.
Lainnya di Pembentukan massal
Semua 100 proses
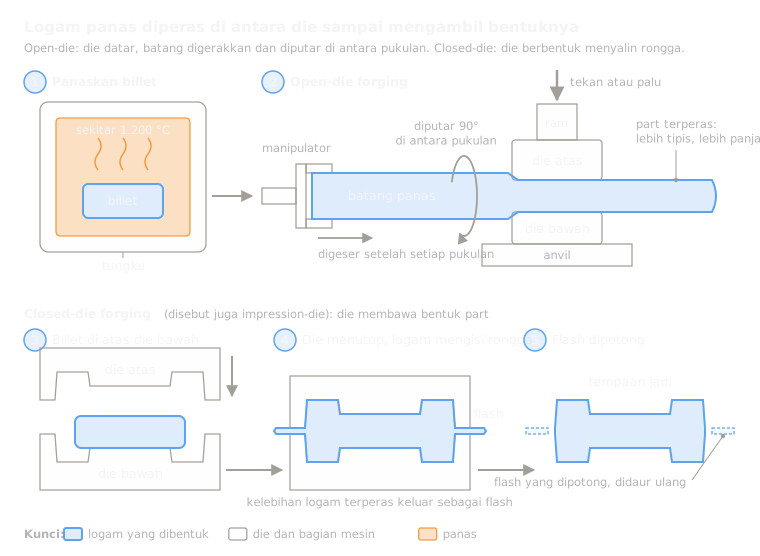 3.1ShortPenempaan (cetakan terbuka dan cetakan tertutup)Peras logam panas di antara die datar atau berbentukBuka pelajaran
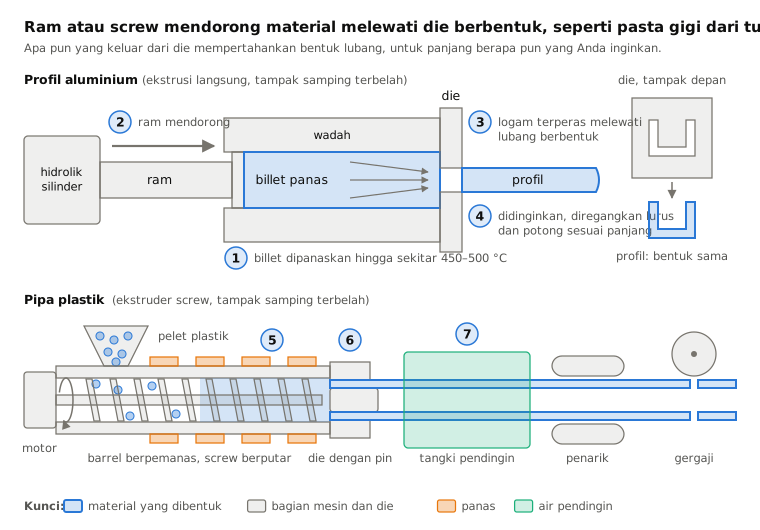
 3.3Ekstrusi (profil aluminium dan pipa plastik)Dorong logam atau plastik melalui die berbentukBuka pelajaran
 3.4Wire drawingTarik batang melewati die yang semakin kecilBuka pelajaran
 3.5Cold headingPotong kawat menjadi blank dan tekan kepala, secara dinginBuka pelajaran
 3.6Thread rolling dan tappingTekan ulir pada blank, atau potong atau tekan ulir di dalam lubangBuka pelajaran
Coba sekarang
Manfaatkan AI dalam CAD Anda.
Buat model komponen, hasilkan gambar teknik, dan otomatisasi pekerjaan berulang di dalam perangkat lunak CAD Anda.