

Ekstrusi (profil aluminium dan pipa plastik)
Dorong logam atau plastik melalui die berbentuk
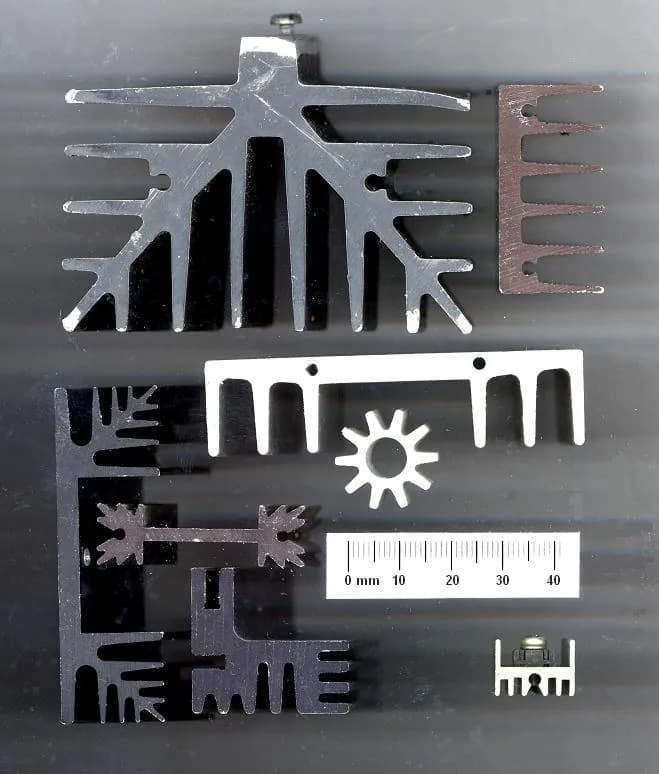
Ekstrusi mendorong material melalui bukaan berbentuk (die), seperti pasta gigi dari tube, menghasilkan potongan panjang dengan penampang itu. Kusen jendela dan heat sink adalah aluminium ekstrusi; pipa air dan isolasi kabel adalah plastik ekstrusi. Setelah punya die, Anda bisa membuat bentuk itu dalam panjang berapa pun.
Cara kerjanya
Panaskan billet. Billet (batang aluminium pendek yang tebal) dipanaskan hingga sekitar 450–500 °C. Ia tetap padat dan tidak berpijar, tetapi menjadi cukup lunak untuk mengalir di bawah tekanan.
Dorong dengan ram. Billet dimuat ke wadah (container) berpemanas. Ram hidrolik mendorongnya dengan gaya ratusan hingga ribuan ton.
Peras melalui die. Logam mengalir melalui die (cakram baja tebal dengan lubang berbentuk). Ia keluar sebagai profil (potongan panjang dengan penampang konstan). Untuk bentuk berongga, logam terbelah di sekeliling inti tengah di dalam die dan menyatu lagi.
Dinginkan, regangkan, dan potong. Penarik memandu profil panas sepanjang meja sementara udara atau air mendinginkannya. Kemudian diregangkan lurus, dipotong sesuai panjang, dan sering diberi perlakuan panas atau dianodisasi (diberi lapisan oksida pelindung).
Pipa plastik: lelehkan dengan sekrup. Pelet plastik jatuh dari hopper ke barel berpemanas. Sekrup berputar (auger, seperti pada penggiling daging) melelehkannya dengan panas dan gesekan, dan mendorong lelehan maju tanpa henti.
Bentuk tabung. Lelehan mengalir melalui celah berbentuk cincin pada die, mengelilingi pin tengah yang membentuk lubang pipa.
Dinginkan, tarik, dan potong. Pipa lunak melewati tangki air yang menetapkan ukuran akhirnya. Penarik menariknya dengan kecepatan tetap, dan gergaji memotongnya sesuai panjang.
Fakta kunci
- Material
- Paduan aluminium (sejauh ini logam paling umum), tembaga, kuningan, magnesium; plastik seperti PVC, polietilena, dan polipropilena
- Komponen khas
- Kusen jendela dan pintu, heat sink, rel dan tabung, pipa air, isolasi kabel, trim dan seal plastik
- Ukuran komponen
- Profil aluminium dari sekitar satu sentimeter hingga puluhan sentimeter lebarnya, dipotong sepanjang beberapa meter; pipa plastik dari beberapa milimeter hingga lebih dari satu meter diameternya
- Presisi
- Aluminium: sekitar ±0,1–0,3 mm pada penampang kecil. Pipa plastik: biasanya beberapa persepuluh milimeter
- Hasil permukaan
- Halus, dengan garis die samar searah panjang; aluminium sering dianodisasi atau dicat
- Ukuran batch yang cocok
- Dari seri pendek (die murah) hingga lini plastik yang berjalan tanpa henti sepanjang waktu
- Biaya perkakas dan mesin
- Die aluminium: sering beberapa ratus hingga beberapa ribu dolar. Press dan lini lengkap: ratusan ribu hingga jutaan dolar
- Kecepatan
- Aluminium: satu billet utuh dipres dalam beberapa menit. Plastik: kontinu, biasanya meter per menit
Kekuatan dan batasan
Kekuatan
- Penampang rumit dalam satu lintasan, termasuk yang berongga
- Die murah membuat seri pendek profil khusus pun terjangkau
- Kontinu dan cepat, dengan sedikit limbah (ujung sisa didaur ulang)
- Permukaan baik, siap dianodisasi atau dicat
Batasan
- Hanya penampang konstan; lubang atau fitur di sepanjang panjang harus dimesin kemudian
- Dinding sangat tipis dan sudut tajam sulit dicapai
- Profil panjang bisa terpuntir atau melengkung dan harus diregangkan lurus
- Logam keras seperti baja butuh gaya sangat tinggi dan cepat mengikis die
Di mana dipakai
- KonstruksiKusen jendela dan pintu, bagian dinding tirai, pagar, pipa drainase PVC
- ElektronikHeat sink, rumah peralatan, profil strip LED
- TransportasiBagian bodi kereta dan bus, rel atap, balok bumper
- Perpipaan dan utilitasPipa air dan gas, konduit kabel, isolasi kabel
- Barang konsumenRel gorden, rel tangga, selang taman
- Pangan (prinsip yang sama)Pasta, sereal sarapan, makanan ringan
Cara mengenalinya
- Penampangnya persis sama di sepanjang panjang; ujung yang dipotong menunjukkan profil penuh.
- Garis lurus halus yang memanjang (garis die), paling mudah terlihat pada aluminium polos di bawah cahaya.
- Ujung hasil gergaji, dengan lubang dan takik yang ditambahkan kemudian lewat permesinan.
- Pada pipa plastik, teks cetak yang berulang di sepanjang panjang, ditambahkan saat pipa keluar dari lini.
Bandingkan dengan
Tonton
Hydro · Seluruh jalur aluminium, dijelaskan langkah demi langkah
corematerials · Potongan sederhana ram, billet, dan die
Hydro · Press sungguhan mengubah billet menjadi profil
Machine GPM · Lini pipa plastik: ekstruder, tangki pendingin, penarik, dan gergaji
Lihat foto asli
- Wikipedia: Extrusion — diagram ekstrusi langsung dan tidak langsung, foto profil dan die
- Pencarian foto Wikimedia Commons
Ingat
- Ekstrusi mendorong material melalui die berbentuk; produk mempertahankan penampang itu sepanjang apa pun.
- Aluminium didorong ram satu billet pada satu waktu; plastik dilelehkan dan didorong tanpa henti oleh sekrup.
- Die murah membuat profil khusus terjangkau, bahkan dalam seri kecil.
Lainnya di Pembentukan massal
Semua 100 proses
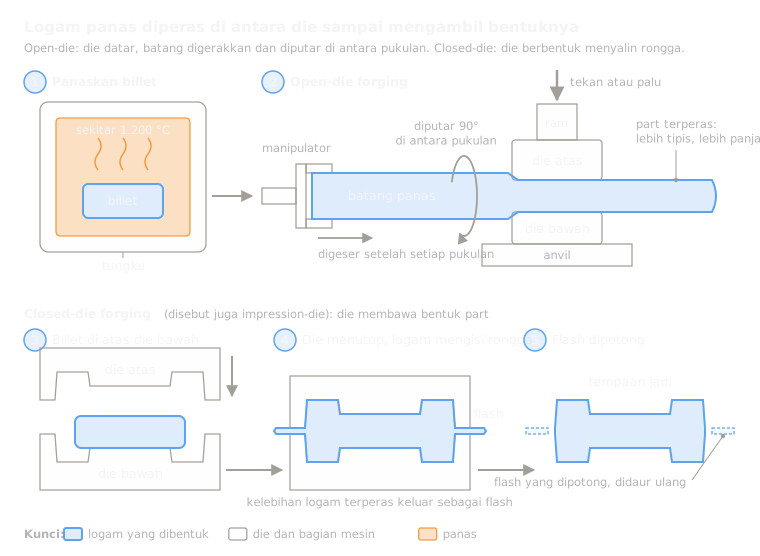 3.1ShortPenempaan (cetakan terbuka dan cetakan tertutup)Peras logam panas di antara die datar atau berbentukBuka pelajaran
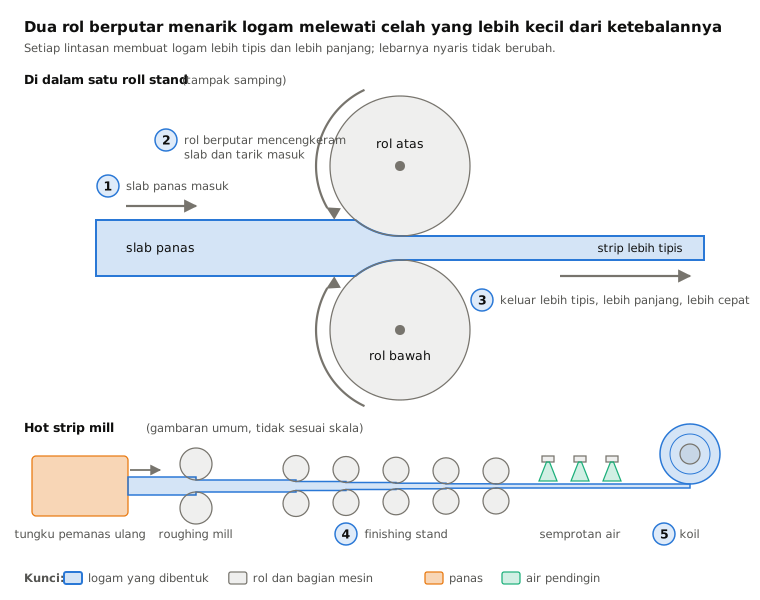
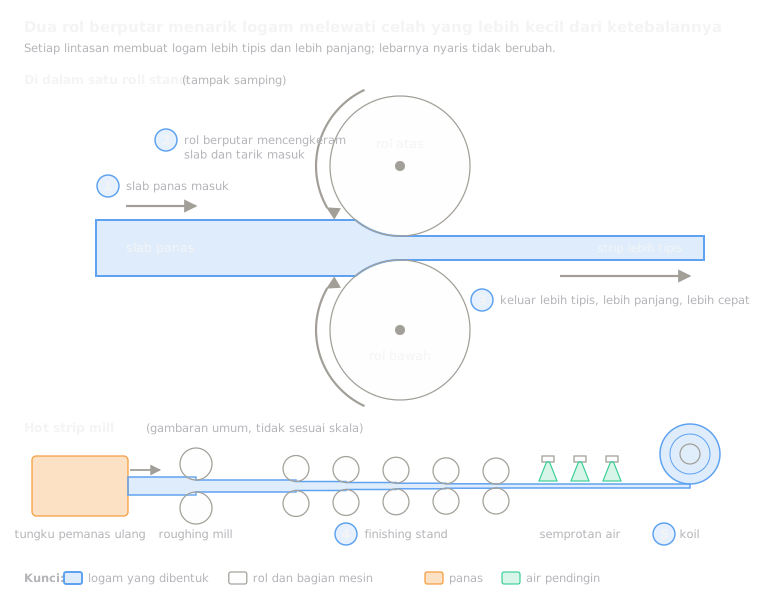 3.2RollingTarik logam melewati celah di antara rol yang berputarBuka pelajaran
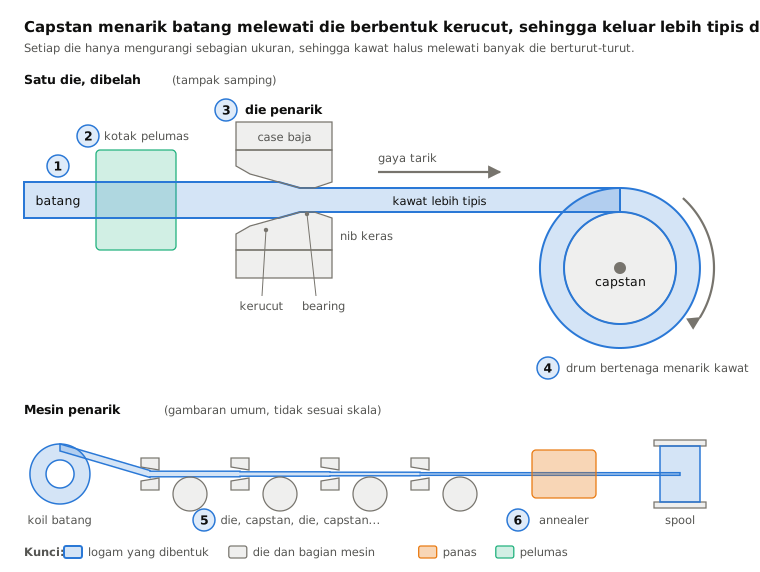
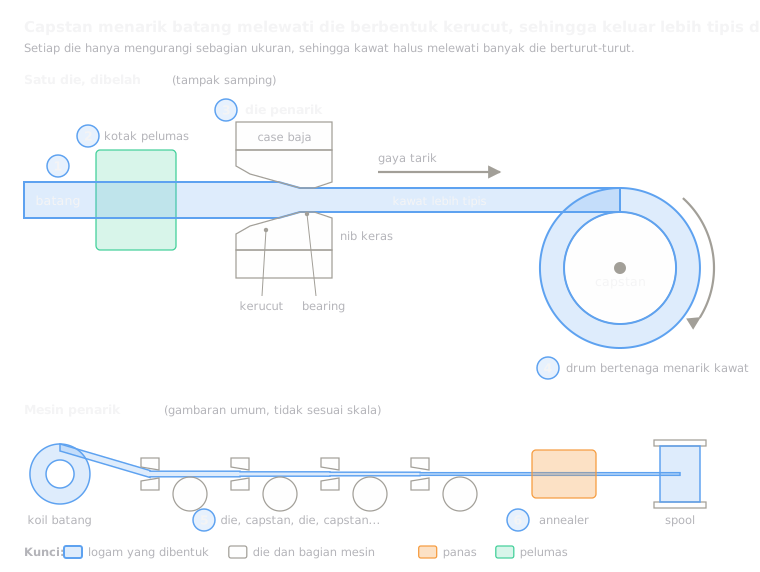 3.4Wire drawingTarik batang melewati die yang semakin kecilBuka pelajaran
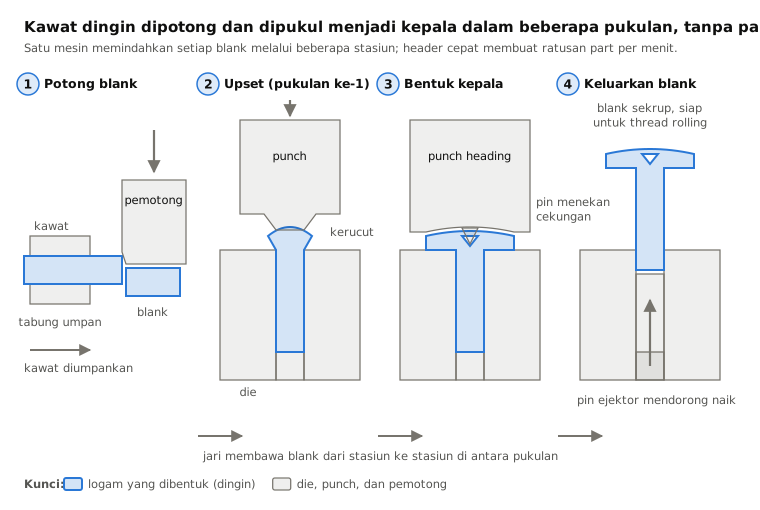
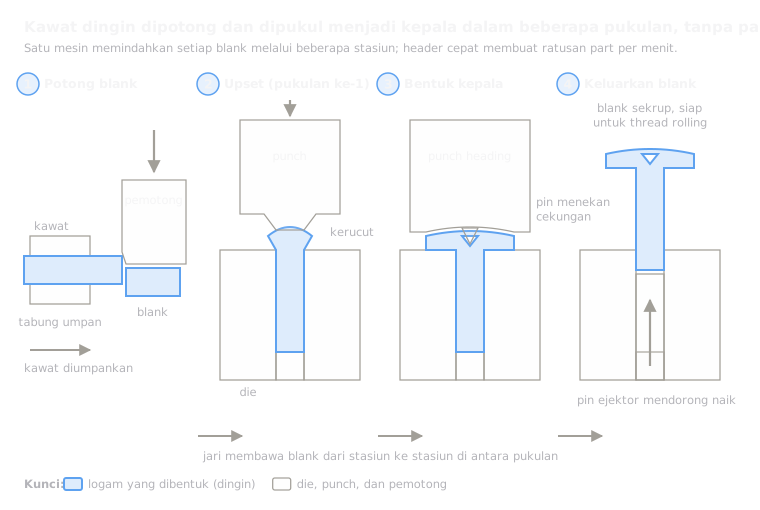 3.5Cold headingPotong kawat menjadi blank dan tekan kepala, secara dinginBuka pelajaran
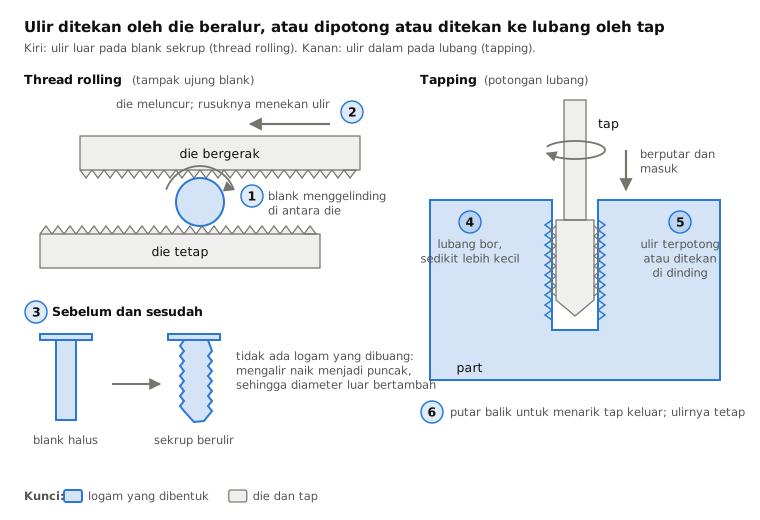
 3.6Thread rolling dan tappingTekan ulir pada blank, atau potong atau tekan ulir di dalam lubangBuka pelajaran
Coba sekarang
Manfaatkan AI dalam CAD Anda.
Buat model komponen, hasilkan gambar teknik, dan otomatisasi pekerjaan berulang di dalam perangkat lunak CAD Anda.