

Cold heading
Potong kawat menjadi blank dan tekan kepala, secara dingin
Cold heading memotong sepotong pendek kawat dan memukul satu ujungnya menjadi kepala, pada suhu ruang, dalam sepersekian detik. Hampir setiap sekrup, baut, paku, dan keling yang Anda miliki dibuat dengan cara ini. Hampir tidak ada logam terbuang dan ini salah satu cara tercepat membuat komponen padat.
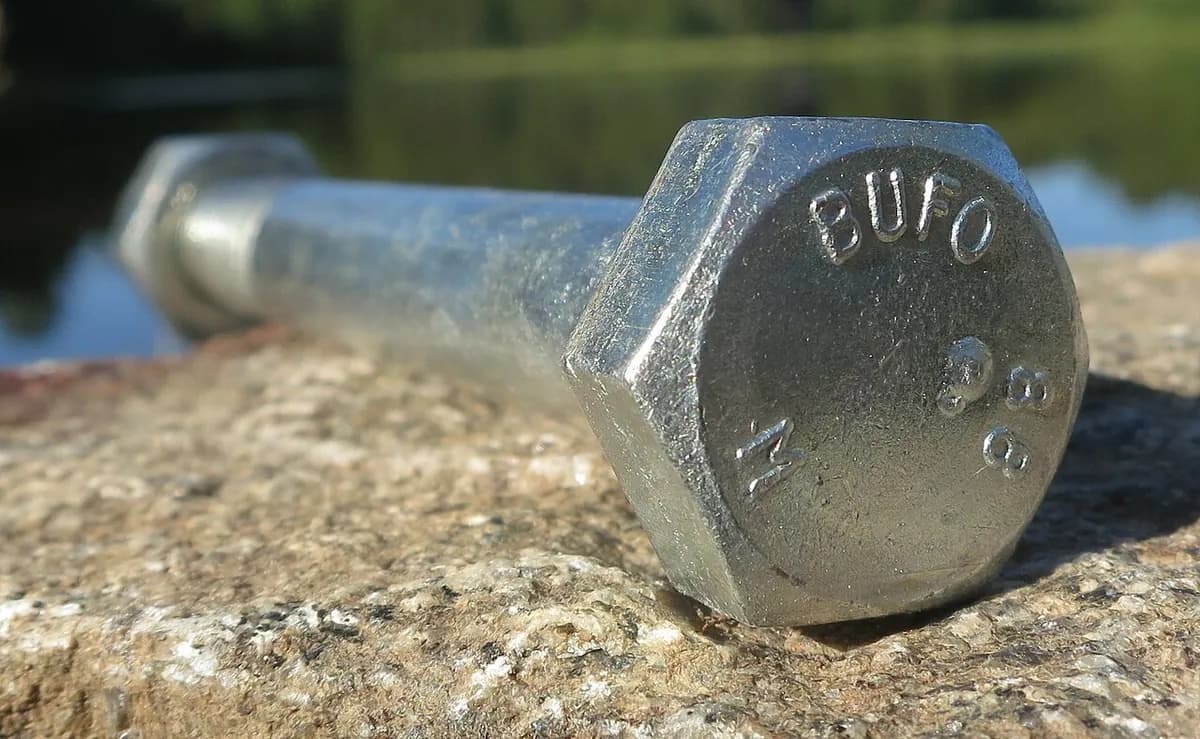
Cara kerjanya
Potong blank. Kawat tarik (pelajaran 3.4) diumpankan dari gulungan, diluruskan, dan didorong melalui tabung umpan. Pemotong menggunting blank (potongan pendek) dengan panjang yang tepat.
Upset dengan pukulan pertama. Jari transfer menaruh blank ke dalam die (blok yang dikeraskan dengan lubang). Punch menghantam ujungnya dan meng-upset-nya (menekannya menjadi lebih pendek dan lebih gemuk) menjadi kerucut kasar.
Bentuk kepala. Di stasiun berikutnya punch pembentuk kepala meratakan kerucut menjadi kepala akhir. Pin pada punch menekan ceruknya, misalnya soket silang atau segi enam untuk obeng.
Keluarkan. Pin pelontar mendorong blank jadi keluar dari die. Blank sekrup kemudian menuju thread rolling (pelajaran 3.6), dan sering ke perlakuan panas dan pelapisan.
Fakta kunci
- Material
- Baja karbon rendah dan menengah, baja paduan, baja tahan karat, aluminium, tembaga, dan kuningan
- Komponen khas
- Sekrup, baut, keling, paku, pin, blank bola, bodi busi, poros kecil
- Ukuran komponen
- Biasanya dari sekitar 1 mm hingga sekitar 30 mm diameternya, dan panjang hingga beberapa ratus milimeter
- Presisi
- Biasanya sekitar ±0,05–0,1 mm pada diameter; kepala sedikit lebih longgar
- Hasil permukaan
- Permukaan bentukan yang halus dan sedikit mengilap, tanpa bekas perkakas potong
- Ukuran batch yang cocok
- Sangat besar: puluhan ribu hingga jutaan komponen identik
- Biaya perkakas dan mesin
- Set die dan punch: ribuan dolar. Header multi-stasiun: ratusan ribu hingga jutaan dolar
- Kecepatan
- Komponen kecil: sering beberapa ratus per menit; baut besar: puluhan per menit
Kekuatan dan batasan
Kekuatan
- Sangat cepat dan murah per komponen
- Hampir tanpa limbah: tanpa serpihan, hampir semua kawat menjadi produk
- Pengerjaan dingin membuat logam lebih kuat, dan serat butir mengikuti kepala
- Komponen sangat berulang dari mesin otomatis
Batasan
- Perkakas dan setup hanya menguntungkan pada batch yang sangat besar
- Terbatas pada bentuk yang cukup ringkas dan bulat yang dibuat dari kawat
- Logam harus cukup ulet agar tidak retak saat ditekan dalam keadaan dingin
- Fitur yang ketat (ulir halus, lubang presisi) butuh langkah tambahan
Di mana dipakai
- PengikatSekrup kayu dan mesin, baut, keling, paku
- OtomotifBaut roda, baut mesin, stud sambungan bola, komponen katup
- ElektronikSekrup kecil untuk ponsel dan laptop, pin kontak
- KonstruksiBaut angkur, baut struktural, paku
- BantalanBlank bola baja sebelum digerinda
Cara mengenalinya
- Kepala yang mengalir mulus ke batang, tanpa sambungan atau garis las.
- Ujung yang agak kasar atau pipih di sisi seberang, tempat kawat digunting.
- Huruf atau angka timbul atau dicap pada kepala, ditekan oleh punch (kelas baut dan tanda pembuat).
- Komponen identik ribuan jumlahnya, biasanya dijual dalam kotak curah.
Bandingkan dengan
Tonton
Corey @ SmithReps · Ikhtisar satu menit tentang cara sekrup dibentuk kepalanya
Nedschroef Machinery · Bagaimana former multi-stasiun membentuk komponen pukulan demi pukulan
Arjaan Buijk · Simulasi aliran logam di setiap stasiun
INFASCO · Pabrik baut, dari gulungan kawat hingga baut jadi
Lihat foto asli
- Wikipedia: Cold heading — prinsip, jenis header, dan aliran butir
- Pencarian foto Wikimedia Commons
Ingat
- Cold heading memotong kawat menjadi blank dan menekan kepala padanya, secara dingin, dalam beberapa pukulan.
- Beberapa stasiun dalam satu mesin membentuk setiap komponen langkah demi langkah, ratusan kali per menit.
- Membuat hampir setiap sekrup, baut, dan keling, dengan hampir tanpa limbah.
Lainnya di Pembentukan massal
Semua 100 proses
 3.1ShortPenempaan (cetakan terbuka dan cetakan tertutup)Peras logam panas di antara die datar atau berbentukBuka pelajaran
 3.2RollingTarik logam melewati celah di antara rol yang berputarBuka pelajaran
 3.3Ekstrusi (profil aluminium dan pipa plastik)Dorong logam atau plastik melalui die berbentukBuka pelajaran
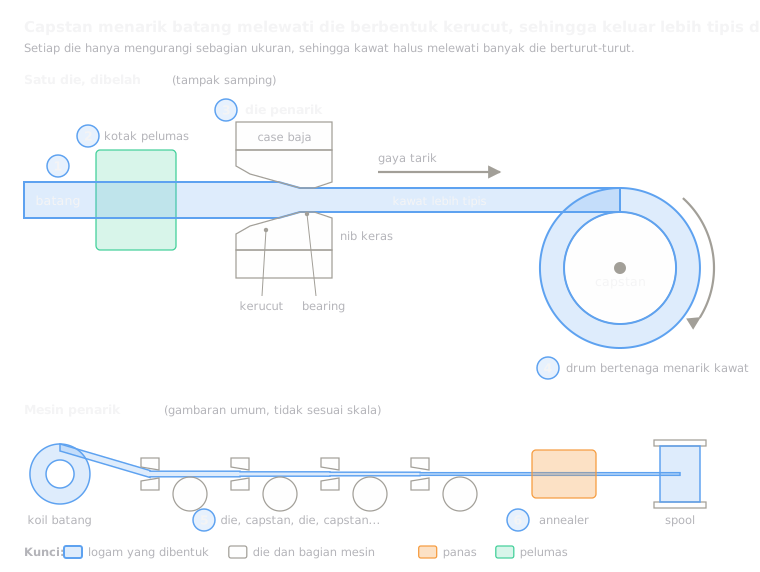 3.4Wire drawingTarik batang melewati die yang semakin kecilBuka pelajaran
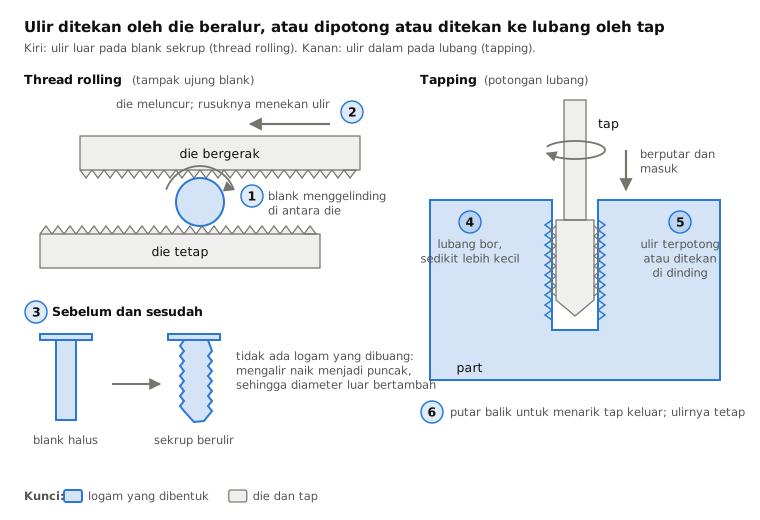
 3.6Thread rolling dan tappingTekan ulir pada blank, atau potong atau tekan ulir di dalam lubangBuka pelajaran
Coba sekarang
Manfaatkan AI dalam CAD Anda.
Buat model komponen, hasilkan gambar teknik, dan otomatisasi pekerjaan berulang di dalam perangkat lunak CAD Anda.