

Pembentukan massal
Pembentukan massal (bulk forming) membentuk sepotong logam padat dengan menekan, memalu, mendorong, atau menariknya, tanpa melelehkannya dan tanpa membuang chip. Logam mengalir seperti tanah liat yang sangat kaku ke bentuk baru, sehingga hampir tidak ada yang terbuang. Keenam proses ini membuat sebagian besar batang, pelat, kawat, poros engkol, dan sekrup di dunia.
Gagasan besar
Logam tidak sekaku kelihatannya. Dorong cukup keras dan logam mengalir secara plastis (berubah bentuk secara permanen, tanpa patah), seperti tanah liat modeling di bawah ibu jari Anda. Setiap proses di sini menerapkan dorongan itu dengan cara berbeda: pukulan di antara die, rol yang berputar, ram di belakang die, atau tarikan melewati lubang. Memanaskan logam membuatnya mengalir lebih mudah; mengerjakannya dalam keadaan dingin membuatnya lebih kuat dan lebih presisi.
6 proses dalam bab ini
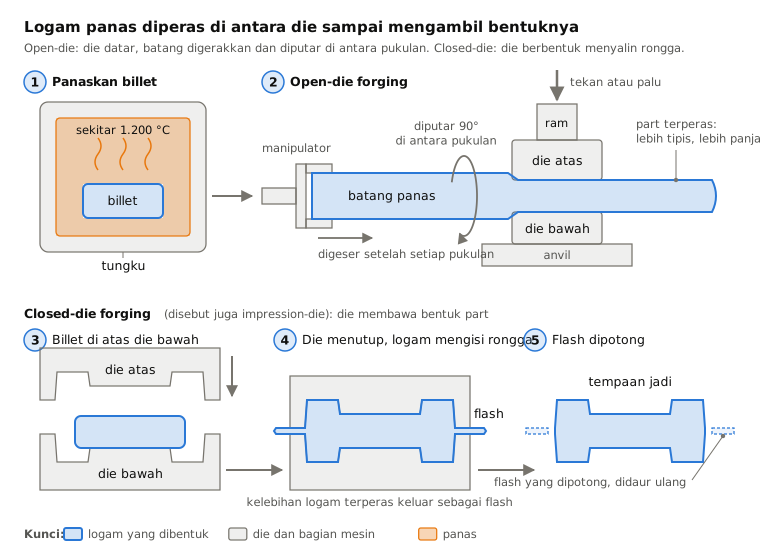
 3.1ShortPenempaan (cetakan terbuka dan cetakan tertutup)Peras logam panas di antara die datar atau berbentukBuka pelajaran
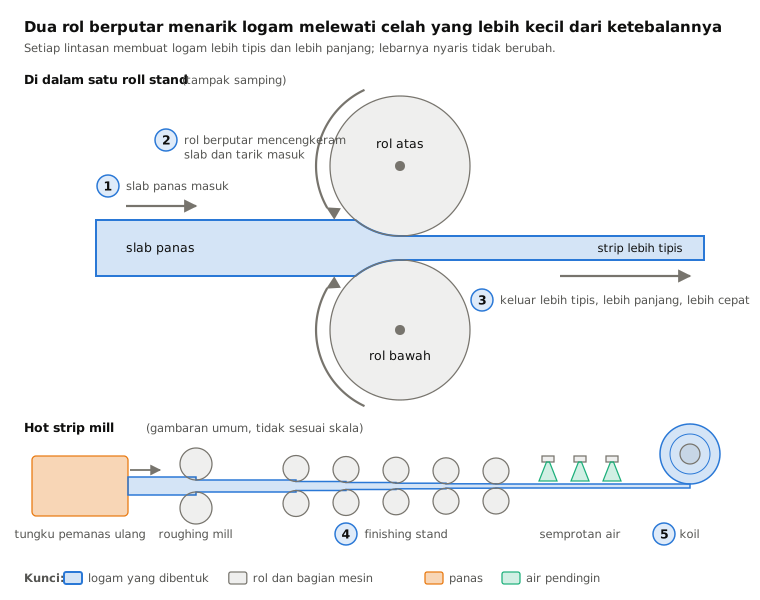
 3.2RollingTarik logam melewati celah di antara rol yang berputarBuka pelajaran
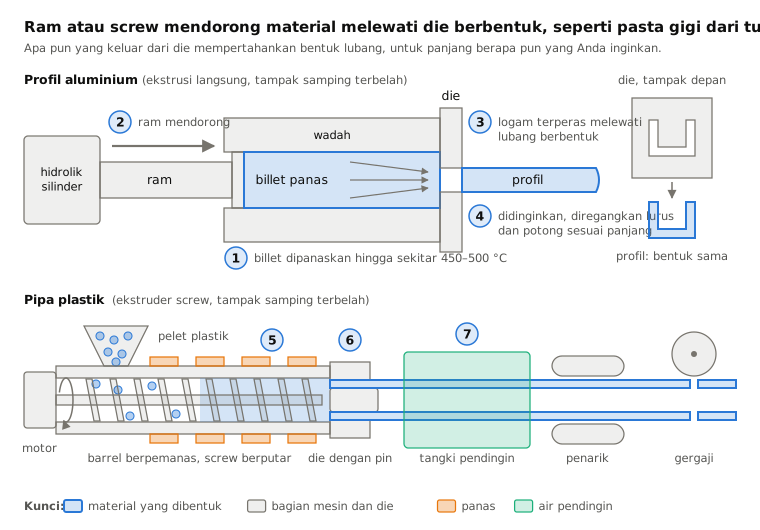
 3.3Ekstrusi (profil aluminium dan pipa plastik)Dorong logam atau plastik melalui die berbentukBuka pelajaran
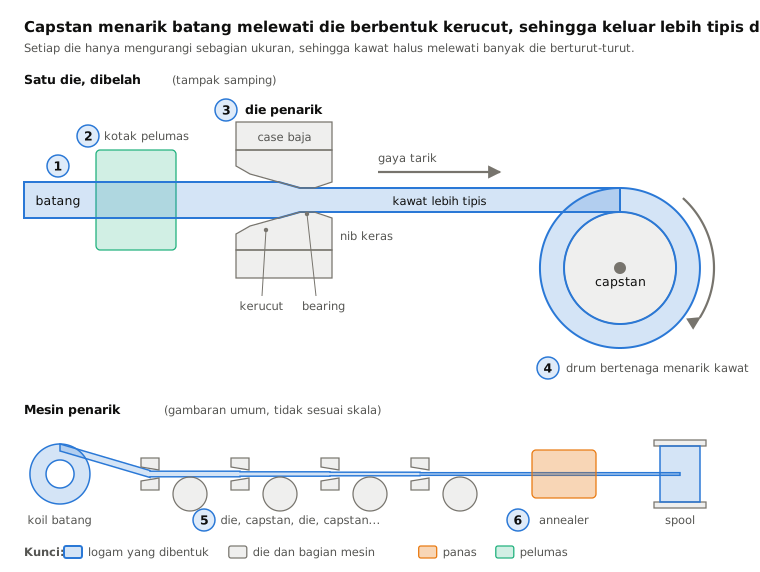
 3.4Wire drawingTarik batang melewati die yang semakin kecilBuka pelajaran
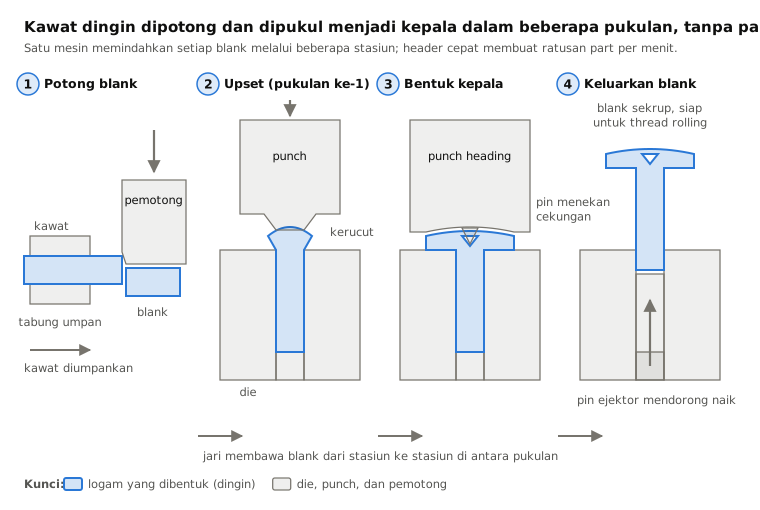
 3.5Cold headingPotong kawat menjadi blank dan tekan kepala, secara dinginBuka pelajaran
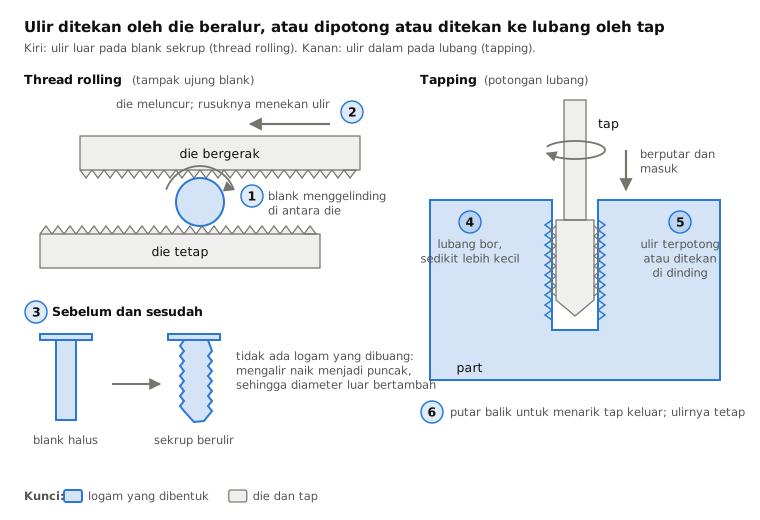
 3.6Thread rolling dan tappingTekan ulir pada blank, atau potong atau tekan ulir di dalam lubangBuka pelajaran
Berdampingan
| Proses | Dalam satu baris | Terbaik untuk | Ukuran batch | Presisi |
|---|---|---|---|---|
| 3.1Penempaan (cetakan terbuka dan cetakan tertutup) | Peras logam panas di antara die datar atau berbentuk | Part kuat dan tangguh: poros engkol, perkakas, sambungan pesawat | Satu buah (open die) hingga jutaan (closed die) | Sekitar ±0,5 mm, lalu dimesin |
| 3.2Rolling | Tarik logam melewati celah di antara rol yang berputar | Pelat tipis, pelat tebal, foil, balok, dan rel | Jutaan ton per tahun | Sekitar ±0,1 mm panas, ±0,01–0,05 mm dingin |
| 3.3Ekstrusi (profil aluminium dan pipa plastik) | Dorong logam atau plastik melalui die berbentuk | Kusen jendela, heat sink, pipa | Produksi singkat hingga lini nonstop | Sekitar ±0,1–0,3 mm |
| 3.4Wire drawing | Tarik batang melewati die yang semakin kecil | Kawat untuk kabel, pegas, dan sekrup | Volume sangat tinggi | Sekitar ±0,01–0,05 mm |
| 3.5Cold heading | Potong kawat menjadi blank dan tekan kepala, secara dingin | Sekrup, baut, paku keling, paku | Puluhan ribu hingga jutaan | Sekitar ±0,05–0,1 mm |
| 3.6Thread rolling dan tapping | Tekan ulir pada blank, atau potong atau tekan ulir di dalam lubang | Sekrup, baut, dan lubang berulir | Satu lubang hingga jutaan sekrup | Beberapa seperseratus milimeter |
Tiga pelajaran terakhir menceritakan satu kisah: bagaimana sekrup dibuat dari kawat. Batang ditarik menjadi kawat presisi (3.4), dipotong dan diberi kepala menjadi blank (3.5), lalu diberi ulir dengan rolling (3.6).
Cara memilih dalam keluarga ini
- Butuh part yang tidak boleh patah di bawah beban, seperti poros engkol atau kait? Pilih forging.
- Butuh produk panjang, datar, atau sederhana dalam hitungan ton? Pilih rolling.
- Butuh potongan panjang dengan penampang kompleks tetapi konstan, bahkan dalam produksi kecil? Pilih extrusion.
- Butuh kawat tipis, bulat, dan presisi? Pilih wire drawing.
- Butuh part berkepala kecil seperti sekrup dalam jutaan? Pilih cold heading, lalu thread rolling.
Kata kunci
- Deformasi plastis
- perubahan bentuk permanen tanpa retak, dasar dari semua pembentukan massal.
- Pengerjaan panas
- membentuk logam di atas suhu tempat ia melunak dan membentuk ulang butirannya; aliran lebih mudah, finishing lebih kasar.
- Pengerjaan dingin
- membentuk pada suhu ruang; membutuhkan gaya lebih besar, tetapi part lebih kuat dan lebih presisi.
- Work hardening
- logam menjadi lebih keras dan kurang ulet setiap kali dideformasi dalam keadaan dingin.
- Annealing
- memanaskan logam untuk melunakkannya lagi setelah pengerjaan dingin.
- Die
- perkakas baja atau karbida yang dikeraskan yang bentuknya disalin ke benda kerja.
- Billet
- blok atau batang logam padat sebagai bahan awal, dipotong sesuai panjang sebelum dibentuk.
- Grain flow
- pola seperti serat dari kristal logam, yang mengikuti bentuk pada part yang terbentuk dan membuatnya tangguh.
Coba sekarang
Manfaatkan AI dalam CAD Anda.
Buat model komponen, hasilkan gambar teknik, dan otomatisasi pekerjaan berulang di dalam perangkat lunak CAD Anda.