

Pembentukan pelat dan tabung
Pembentukan pelat dan tabung mengubah pelat datar atau tabung tipis menjadi bentuk 3D tanpa menghilangkan material. Setiap proses dalam bab ini menekuk atau meregangkan logam melewati batas elastisnya, sehingga mempertahankan bentuk baru; perbedaannya ada pada apa yang mendorong: press dan die, rol berputar, fluida, gas, pulsa magnetik, ledakan, atau laser.
Gagasan besar
Bayangkan melipat dan meregangkan selembar foil dapur di atas mangkuk. Pelat logam berperilaku sama, hanya saja membutuhkan gaya jauh lebih besar. Ketebalan tetap kira-kira sama, sehingga cangkang atau tabung yang ringan dan kuat keluar dari blank datar dengan sedikit limbah. Pilihan proses terutama bergantung pada seberapa dalam dan kompleks bentuknya, berapa banyak part yang Anda butuhkan, dan berapa banyak yang dapat Anda keluarkan untuk perkakas.
10 proses dalam bab ini
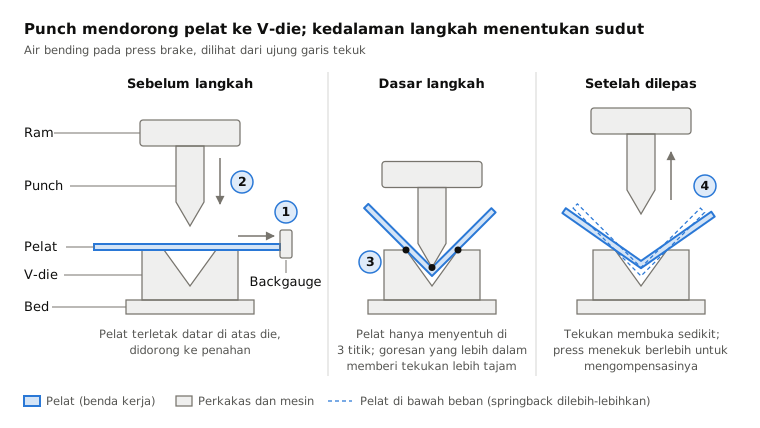
 4.1Pembengkokan pelat logamPress brake melipat pelat sepanjang garis lurusBuka pelajaran
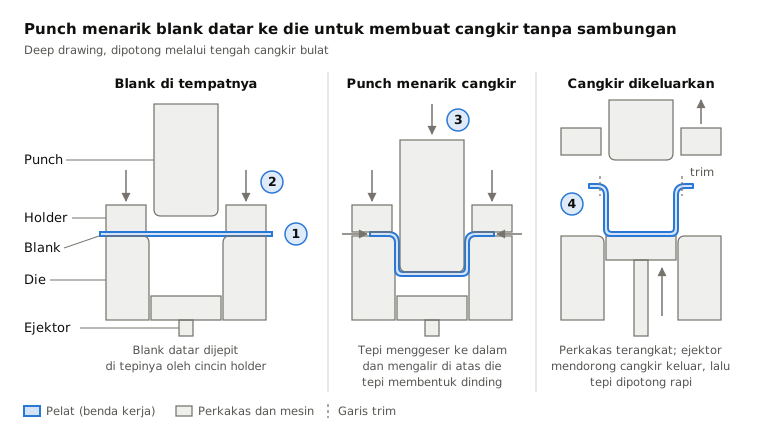
 4.2ShortStamping dan deep drawingDie yang cocok memotong dan menekan pelat menjadi bentuk, sering dalam satu detikBuka pelajaran
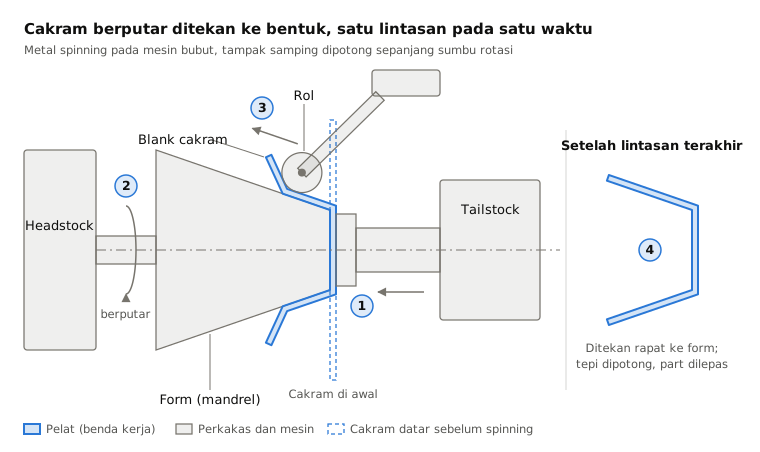
 4.3Metal spinningRol menekan cakram berputar di atas bentuk cetakanBuka pelajaran
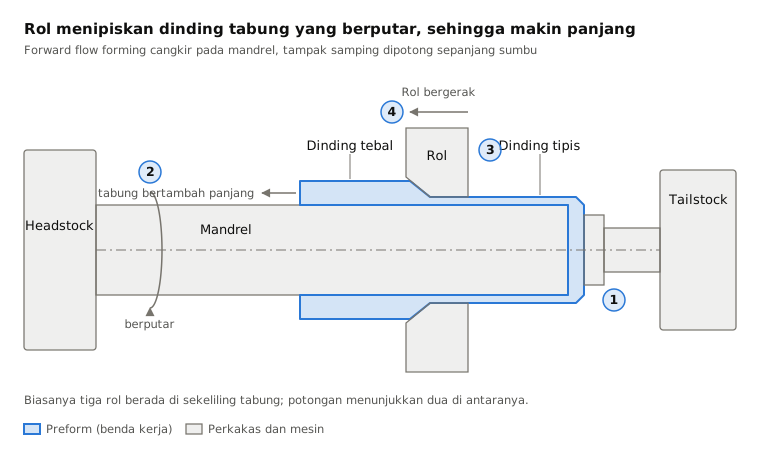
 4.4Flow formingRol menarik tabung berputar menjadi lebih tipis dan lebih panjang di atas mandrelBuka pelajaran
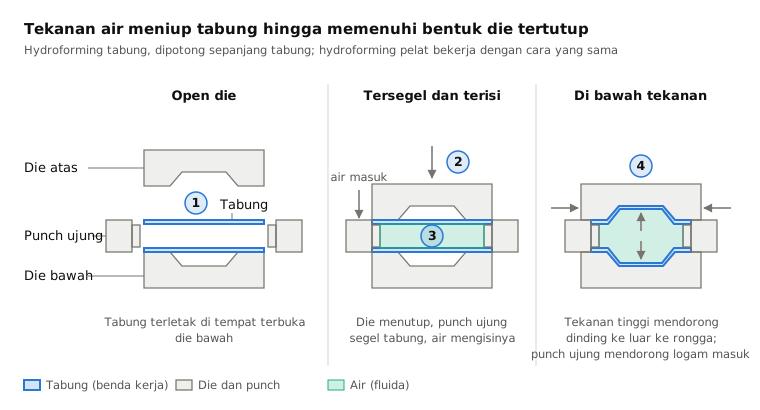
 4.5HydroformingTekanan fluida mendorong tabung atau lembaran ke dalam dieBuka pelajaran
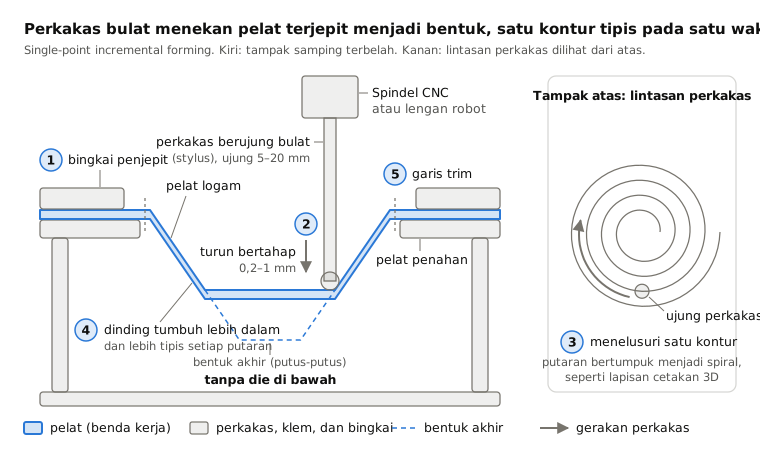
 4.6Incremental sheet formingPerkakas bulat menelusuri kontur pada lembaran terjepit, tanpa dieBuka pelajaran
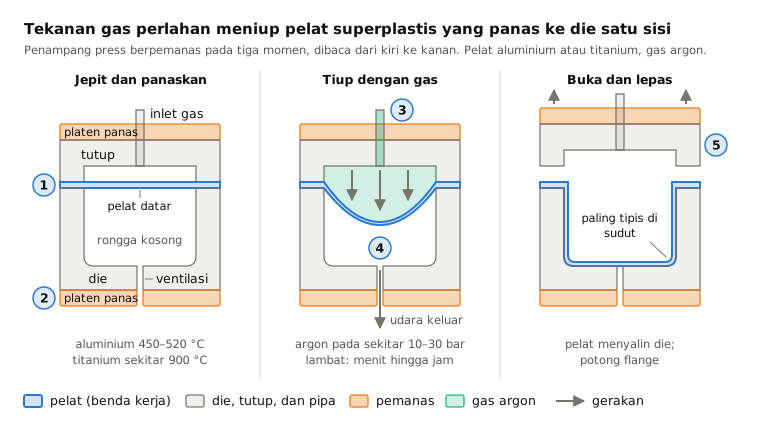
 4.7Superplastic formingGas panas meniup pelat superplastis ke dalam satu dieBuka pelajaran
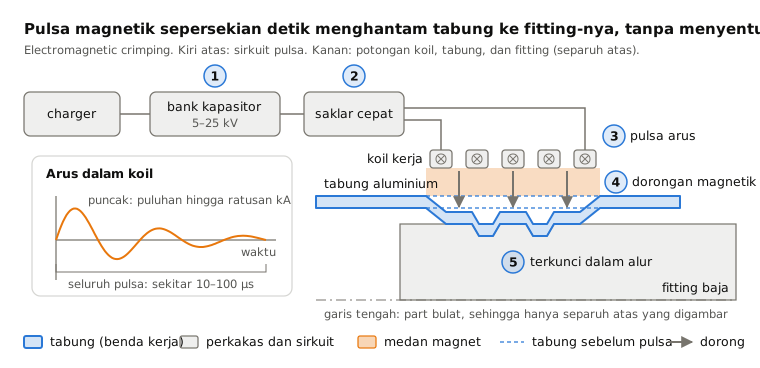
 4.8Pembentukan elektromagnetikPulsa magnet melemparkan logam ke fitting, tanpa kontakBuka pelajaran
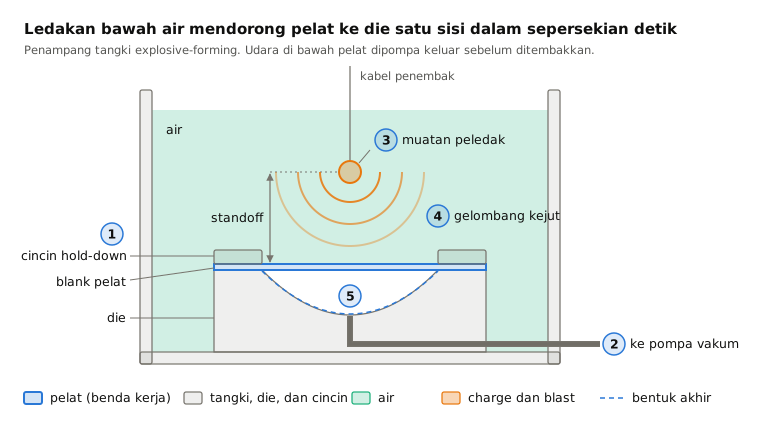
 4.9Explosive formingLedakan bawah air mendorong lembaran ke satu dieBuka pelajaran
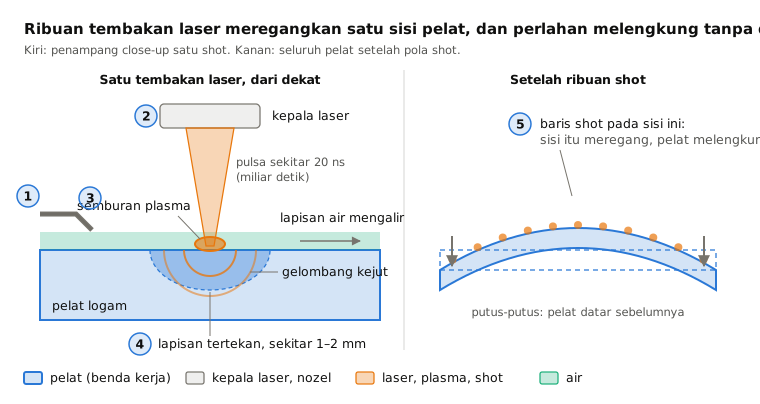
 4.10Laser peen formingTembakan laser meregangkan satu sisi sehingga pelat melengkungBuka pelajaran
Berdampingan
| Proses | Dalam satu baris | Terbaik untuk | Ukuran batch | Presisi |
|---|---|---|---|---|
| 4.1Pembengkokan pelat logam | Press brake melipat pelat sepanjang garis lurus | Braket, kotak, casing | Satu buah hingga produksi massal | Sekitar ±0,1–0,5 mm, sudut sekitar ±0,5° |
| 4.2Stamping dan deep drawing | Die yang cocok memotong dan menekan pelat menjadi bentuk, sering dalam satu detik | Panel mobil, kaleng, wastafel | Produksi massal | Sekitar ±0,05–0,2 mm |
| 4.3Metal spinning | Rol menekan cakram berputar di atas bentuk cetakan | Part bulat: kap lampu, kubah, peralatan masak | Satu buah hingga seri menengah | Sekitar ±0,1–0,5 mm |
| 4.4Flow forming | Rol menarik tabung berputar menjadi lebih tipis dan lebih panjang di atas mandrel | Tabung dan silinder berdinding tipis yang presisi | Seri menengah hingga tinggi | Sekitar ±0,05–0,1 mm |
| 4.5Hydroforming | Tekanan fluida mendorong tabung atau lembaran ke dalam die | Tabung rangka mobil, part knalpot, panel kompleks | Seri menengah hingga tinggi | Sekitar ±0,1–0,3 mm |
| 4.6Incremental sheet forming | Perkakas bulat menelusuri kontur pada lembaran terjepit, tanpa die | Prototipe dan part khusus | Satu buah hingga beberapa ratus | Sekitar ±0,5–1 mm |
| 4.7Superplastic forming | Gas panas meniup pelat superplastis ke dalam satu die | Panel kedirgantaraan dan mobil yang dalam dan kompleks | Ratusan hingga beberapa ribu per tahun | Beberapa persepuluh mm |
| 4.8Pembentukan elektromagnetik | Pulsa magnet melemparkan logam ke fitting, tanpa kontak | Tabung dan sambungan yang di-crimp, aluminium dan tembaga | Seri menengah hingga tinggi | Sering sekitar ±0,1 mm |
| 4.9Explosive forming | Ledakan bawah air mendorong lembaran ke satu die | Kubah dan panel yang sangat besar | Prototipe, seri sangat kecil | Cocok dengan die; dipotong rapi sesudahnya |
| 4.10Laser peen forming | Tembakan laser meregangkan satu sisi sehingga pelat melengkung | Panel kedirgantaraan tebal yang sedikit melengkung, pelurusan | Seri kecil | Beberapa persepuluh mm setelah koreksi |
Angka presisi adalah orde besaran yang umum; setiap pelajaran memberi rinciannya.
Cara memilih dalam keluarga ini
- Lipatan sederhana pada pelat: bending; banyak part identik: stamping dan deep drawing.
- Part bulat: spinning untuk beberapa buah, flow forming untuk dinding tipis yang presisi, stamping untuk jumlah sangat besar.
- Tabung dengan bentuk kompleks: hydroforming; tabung yang disambung ke fitting: electromagnetic forming.
- Sedikit part dan tanpa anggaran die: incremental sheet forming, atau laser peen forming untuk lengkungan lembut pada pelat tebal.
- Part dalam, kompleks, atau sangat besar dalam jumlah kecil: superplastic forming, atau explosive forming untuk yang terbesar dan paling tangguh.
Kata kunci
- Blank
- potongan pelat datar tempat part dibentuk.
- Die
- perkakas berbentuk yang dikeraskan yang memberi part bentuknya.
- Springback
- pemulihan elastis kecil logam menuju bentuk lamanya setelah pembentukan.
- Flange
- tepi datar di sekeliling part yang dibentuk, sering dipotong.
- Mandrel
- bentuk cetakan tempat logam ditekan di atas atau di sekelilingnya.
- Formability
- seberapa jauh logam dapat meregang sebelum terlalu tipis atau retak.
- Tegangan sisa
- tegangan yang terkunci di dalam logam setelah pembentukan.
Coba sekarang
Manfaatkan AI dalam CAD Anda.
Buat model komponen, hasilkan gambar teknik, dan otomatisasi pekerjaan berulang di dalam perangkat lunak CAD Anda.