

Blow molding (blow molding ekstrusi dan injeksi)
Tabung atau preform panas ditiup di dalam cetakan
Blow molding membuat komponen plastik berongga dengan meniup plastik panas yang lunak di dalam cetakan dingin, seperti meniup balon di dalam kotak. Hampir setiap botol plastik, dari sampo hingga soda, dibuat dengan cara ini. Cepat dan murah per komponen, tetapi hanya bisa membuat bentuk berongga.
Cara kerjanya
Ekstrusi. Ekstruder (sekrup berpemanas, seperti di pelajaran 3.3) mendorong plastik cair melalui die berbentuk cincin. Keluarlah tabung panas yang menggantung, disebut parison.
Tutup. Dua belahan cetakan dingin menutup di sekeliling parison. Keduanya menjepit dasarnya hingga tertutup, dan tabung dipotong terlepas di bagian atas.
Tiup. Udara bertekanan, biasanya sekitar 5–10 bar, masuk melalui pin tiup. Udara meniup parison hingga menempel pada dinding cetakan, tempat plastik mendingin dan mengeras.
Buka dan pangkas. Cetakan terbuka dan wadah keluar. Kelebihan plastik yang terperas di titik jepit (flash) dipangkas dan didaur ulang.
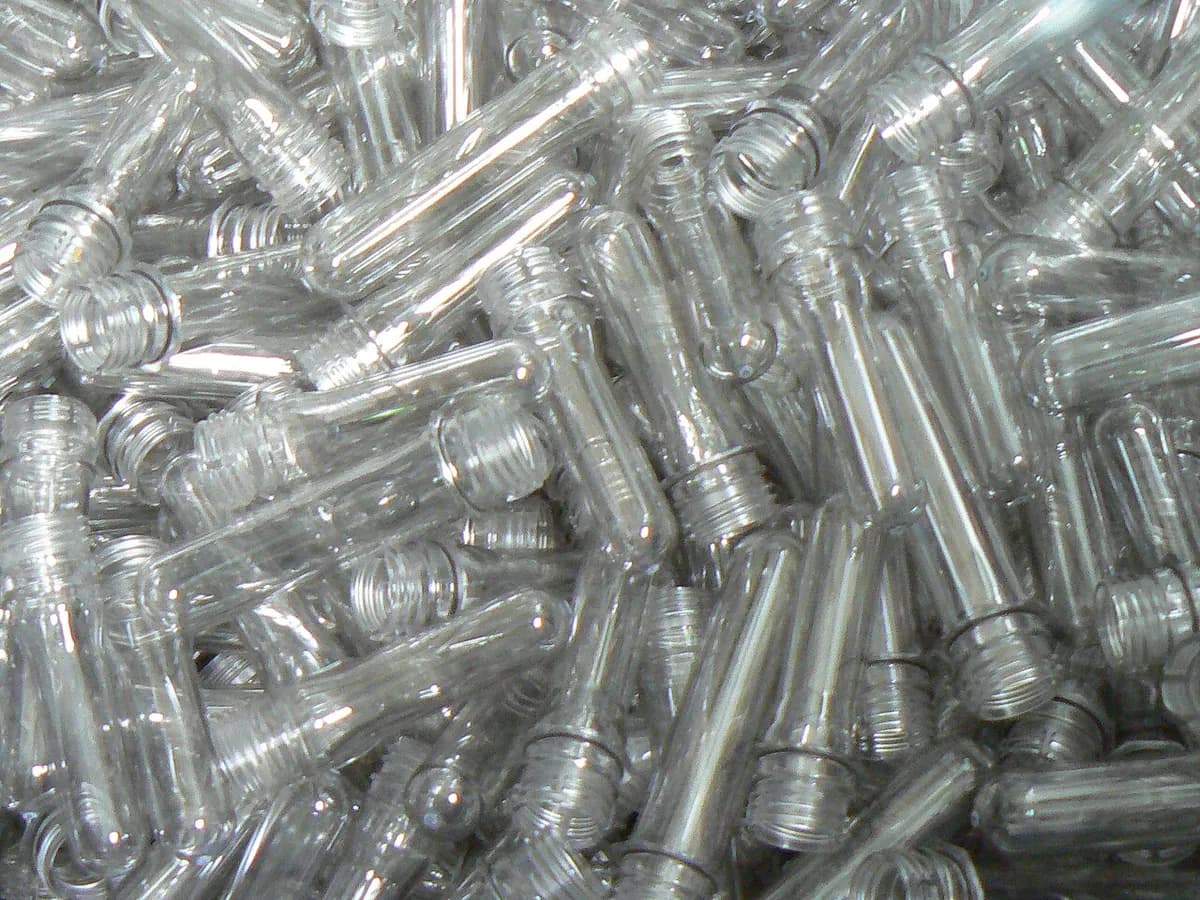
Cetak preform. Blow molding injeksi dimulai dari preform: tabung reaksi kecil yang tebal, dicetak injeksi di sekeliling batang inti. Leher berulirnya sudah berbentuk akhir.
Regangkan dan tiup. Preform yang hangat masuk ke cetakan botol. Untuk botol minuman PET, batang peregang mendorongnya ke bawah lebih dulu, lalu udara hingga sekitar 40 bar meniupnya. Ini disebut stretch blow molding.
Lepaskan. Cetakan terbuka dan botol keluar tanpa flash yang perlu dipangkas. Sebuah titik gate kecil tertinggal di tengah dasar.
Banyak botol PET dibuat dalam dua langkah terpisah: preform dicetak di satu pabrik, lalu dipanaskan ulang dengan lampu inframerah dan ditiup di dekat lini pengisian.
Fakta kunci
- Material
- Polietilena (HDPE) dan polipropilena untuk blow molding ekstrusi; PET untuk botol minuman dengan stretch blow molding; juga PVC dan polikarbonat
- Komponen khas
- Botol, jeriken, tangki bahan bakar, penyiram tanaman, saluran udara, drum
- Ukuran komponen
- Dari botol obat beberapa mililiter hingga tangki sekitar 1.000 liter (ekstrusi)
- Presisi
- Bentuk luar biasanya dalam kisaran sekitar ±0,3 hingga ±0,5 mm; leher lebih ketat; ketebalan dinding bervariasi dari satu tempat ke tempat lain
- Hasil permukaan
- Bagian luar halus atau bertekstur, disalin dari cetakan; tidak ada perkakas yang menyentuh bagian dalam
- Ukuran batch yang cocok
- Puluhan ribu hingga jutaan komponen
- Biaya perkakas dan mesin
- Cetakan lebih murah daripada cetakan injeksi karena tekanannya rendah (sering aluminium, beberapa ribu hingga puluhan ribu dolar); mesin dari puluhan ribu hingga jutaan dolar untuk lini PET berkecepatan tinggi
- Kecepatan
- Botol kecil setiap beberapa detik per rongga, tangki besar beberapa menit; mesin PET besar membuat puluhan ribu botol per jam
Kekuatan dan batasan
Kekuatan
- Cara praktis membuat wadah berongga satu bagian dengan cepat
- Cetakan lebih murah daripada cetakan injeksi
- Ringan, dinding tipis, dan output sangat tinggi
- Gagang berongga, tangki, dan bentuk aneh dimungkinkan (ekstrusi)
Batasan
- Hanya komponen berongga; ketebalan dinding sulit dikendalikan dengan presisi
- Blow molding ekstrusi meninggalkan flash yang harus dipangkas dan bekas jepitan (pinch-off)
- Bentuk bagian dalam tidak terkendali; tanpa fitur internal yang tajam
- Blow molding injeksi dan stretch juga butuh cetakan preform, sehingga cocok untuk volume tinggi
Di mana dipakai
- MinumanBotol air dan soda PET
- Rumah tanggaBotol deterjen dan sampo, penyiram tanaman
- OtomotifTangki bahan bakar, saluran udara, tangki cairan wiper
- Medis dan farmasiBotol obat, botol tetes mata
- IndustriJeriken, drum, wadah curah 1.000 liter
Cara mengenalinya
- Blow molding ekstrusi: garis timbul atau bekas di sepanjang dasar (pinch-off), dan garis pisah di kedua sisi.
- Gagang berongga yang menyatu dengan wadah, seperti pada jeriken susu dan jeriken bahan bakar.
- Blow molding injeksi atau stretch: titik kecil tepat di tengah dasar (gate) dan tanpa garis pinch-off.
- Botol PET: leher tebal yang tajam dengan cincin di bawah ulir, di atas badan tipis yang teregang.
Bandingkan dengan
Tonton
Spectra Packaging · Parison, penutupan cetakan, peniupan, dan pemangkasan, langkah demi langkah
PLASTOTECH · Bagaimana preform pada batang inti dicetak, lalu ditiup
Sidel · Preform PET diregangkan dan ditiup menjadi botol
Bekum Group · Mesin blow molding ekstrusi besar sedang bekerja
Lihat foto asli
- Wikipedia: Blow molding — cara kerja blow molding ekstrusi, injeksi, dan stretch; sedikit foto
- Pencarian foto Wikimedia Commons
- Wikimedia Commons: PET preforms — preform berbentuk tabung reaksi sebelum ditiup
Ingat
- Blow molding meniup plastik panas di dalam cetakan dingin untuk membuat komponen berongga.
- Blow molding ekstrusi dimulai dari tabung menggantung dan meninggalkan flash; blow molding injeksi dimulai dari preform cetak dan tidak meninggalkan flash.
- Botol minuman PET diregangkan dan ditiup dari preform, puluhan ribu per jam.
Lainnya di Pencetakan plastik dan karet
Semua 100 proses
 2.1ShortCetak injeksiLelehan dipaksa masuk ke cetakan baja tertutupBuka pelajaran
 2.2Overmolding dan two-shot moldingPlastik kedua dicetak di atas yang pertamaBuka pelajaran
 2.4ThermoformingPelat yang dipanaskan disedot ke cetakanBuka pelajaran
 2.5Rotational moldingSerbuk melapisi cetakan yang panas dan berputarBuka pelajaran
 2.6Compression molding (SMC, BMC, karet)Satu charge dipres dan dimatangkan (cure) di cetakan panasBuka pelajaran
 2.7Kalender (calendering)Kompon dipres menjadi lembaran di antara rolBuka pelajaran
Coba sekarang
Manfaatkan AI dalam CAD Anda.
Buat model komponen, hasilkan gambar teknik, dan otomatisasi pekerjaan berulang di dalam perangkat lunak CAD Anda.