

Compression molding (SMC, BMC, karet)
Satu charge dipres dan dimatangkan (cure) di cetakan panas
Compression molding menaruh bongkahan material yang sudah ditakar ke dalam cetakan panas yang terbuka, lalu menutup cetakan dan menekannya hingga material memenuhi bentuk dan mengeras. Ini cara klasik membuat seal dan gasket karet, serta panel mobil berpenguat serat. Material mengalami cure (mengeras permanen lewat reaksi kimia), bukan sekadar mendingin.
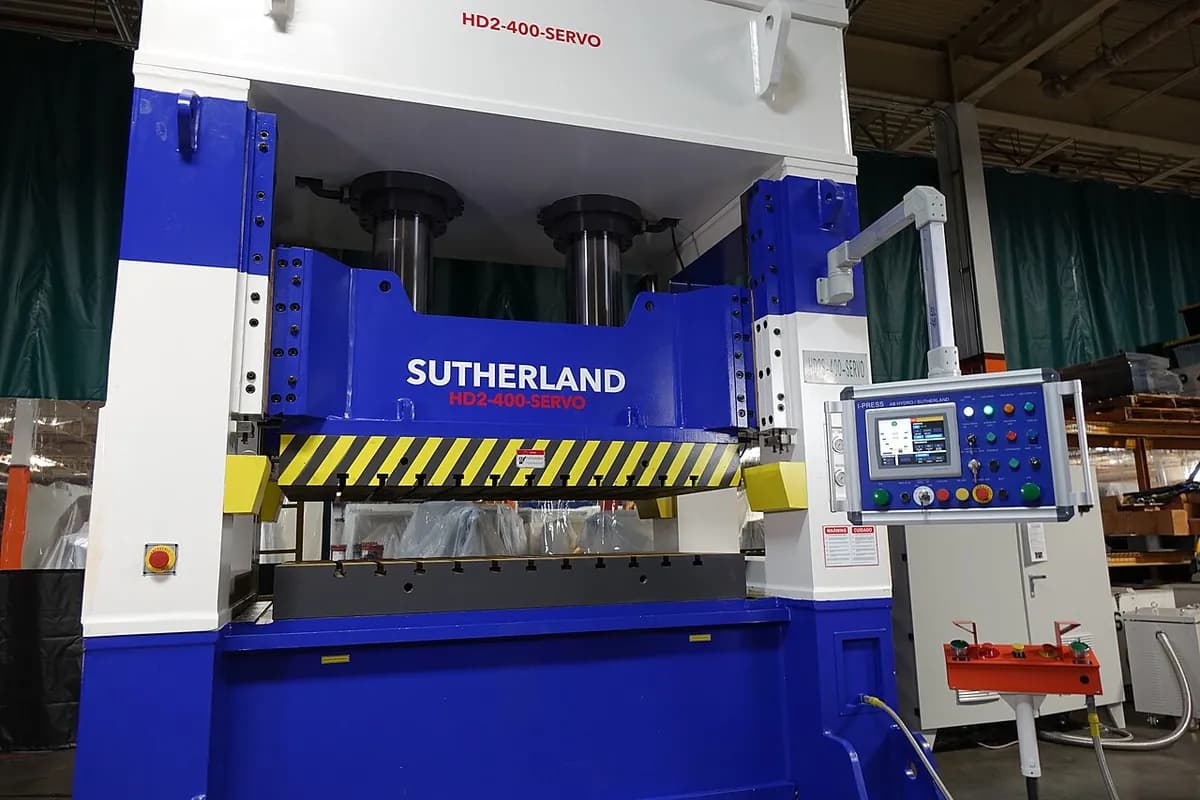
Cara kerjanya
Muat charge. Segumpal material yang ditimbang, disebut charge, ditaruh di cetakan bawah yang dipanaskan. Bisa berupa karet mentah, SMC (sheet molding compound: lembaran resin dengan serat kaca cincang) atau BMC (bulk molding compound: campuran resin dan serat seperti dempul).
Press. Press hidrolik menurunkan bagian atas yang dipanaskan. Tekanan, biasanya puluhan hingga beberapa ratus bar pada komponen, membuat material mengalir dan memenuhi setiap sudut rongga.
Cure. Press menahan cetakan tertutup pada suhu biasanya sekitar 140–180 °C. Panas memicu cross-linking (ikatan kimia yang menyatukan molekul menjadi satu jaringan), sehingga komponen mengeras permanen. Lapisan tipis kelebihan material, flash, terperas keluar di sambungan.
Buka dan keluarkan. Press terbuka dan pin pelontar mendorong komponen keluar. Flash dipangkas, dengan tangan, dengan tumbling pada kondisi beku untuk karet, atau dengan permesinan untuk komposit.
Karena material nyaris tidak berpindah, serat kaca panjang tetap utuh, yang memberi komponen SMC dan BMC kekuatan tinggi untuk beratnya.
Fakta kunci
- Material
- Karet (alam, EPDM, silikon, fluoroelastomer); komposit termoset SMC dan BMC; juga resin melamin dan fenolik
- Komponen khas
- O-ring, gasket, keypad, panel bodi mobil, kap truk, kotak listrik, piring melamin
- Ukuran komponen
- Dari seal kecil beberapa gram hingga panel mobil sepanjang lebih dari satu meter
- Presisi
- Biasanya sekitar ±0,1 hingga ±0,3 mm; ketebalan bergantung pada flash di sambungan
- Hasil permukaan
- Menyalin cetakan; panel SMC bisa keluar cukup halus untuk dicat sebagai komponen bodi mobil
- Ukuran batch yang cocok
- Dari ratusan hingga ratusan ribu komponen
- Biaya perkakas dan mesin
- Cetakan lebih murah daripada cetakan injeksi untuk ukuran yang sama, dari beberapa ribu dolar untuk karet hingga ratusan ribu untuk panel SMC besar; press dari puluhan ribu hingga jutaan dolar
- Kecepatan
- Biasanya 1–10 menit per siklus, ditentukan oleh waktu cure
Kekuatan dan batasan
Kekuatan
- Cetakan sederhana dan kokoh tanpa runner atau gate
- Sedikit limbah material; menjaga serat panjang tetap utuh
- Komponen komposit besar, kuat, dan kaku
- Bekerja dengan karet dan termoset yang tebal dan berisi pengisi
Batasan
- Siklus lebih lambat daripada cetak injeksi
- Flash harus dipangkas dari setiap komponen
- Sulit membuat bentuk yang sangat rumit, rusuk tipis yang dalam, atau toleransi ketat
- Charge harus ditimbang dan ditempatkan, sering dengan tangan
Di mana dipakai
- OtomotifKap mesin, pintu belakang, dan panel bodi dari SMC; seal, bushing, dan grommet karet
- KelistrikanKotak saklar, rumah meter, isolator dari BMC
- IndustriO-ring, gasket, diafragma, seal katup
- KonsumenKeypad silikon, alas dapur, piring melamin
- DirgantaraBraket dan fitting komposit berkekuatan tinggi
Cara mengenalinya
- Komponen karet dengan rusuk tipis atau tepi terpangkas di sepanjang satu garis, tempat flash dibuang.
- Tanpa bekas gate atau sprue, karena material tidak pernah diinjeksikan.
- Pada panel SMC, sisi belakang yang agak berbintik atau berpola serat dan dinding yang tebal dan merata.
- Terasa keras dan tahan panas: komponen akan hangus, bukan meleleh, saat dipanaskan.
Bandingkan dengan
Tonton
Elastech Solutions · Penjelasan pemula tentang compression molding karet
Sofeast · Langkah dan kosakata, difilmkan di pabrik
IDI Composites · Dari charge SMC hingga komponen komposit jadi
Taitian Press · Press raksasa 4.500 ton membuat komponen mobil
Lihat foto asli
- Wikipedia: Compression molding — diagram proses dan jenis-jenis cetakan utama
- Wikipedia: Sheet moulding compound — material SMC dan lini produksinya
- Pencarian foto Wikimedia Commons
Ingat
- Muat charge, press, cure dengan panas, keluarkan, dan pangkas flash.
- Membentuk material yang mengeras lewat kimia: karet dan termoset berisi serat.
- Cetakan sederhana dan serat panjang, tetapi siklus lebih lambat daripada cetak injeksi.
Lainnya di Pencetakan plastik dan karet
Semua 100 proses
 2.1ShortCetak injeksiLelehan dipaksa masuk ke cetakan baja tertutupBuka pelajaran
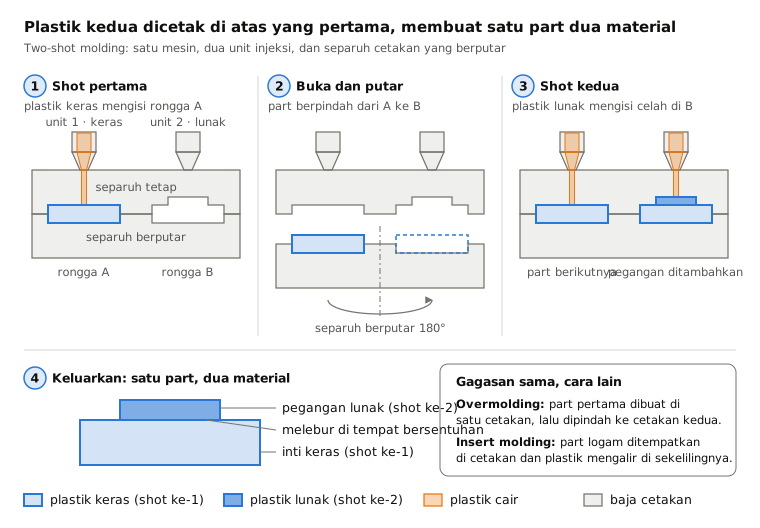
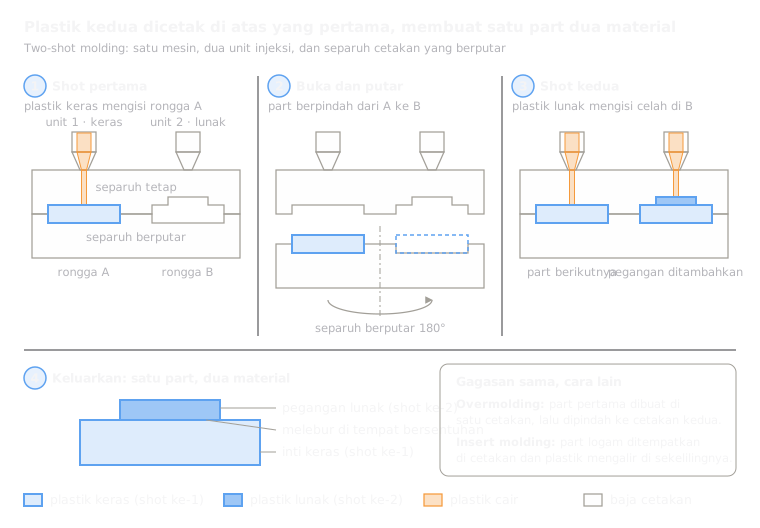 2.2Overmolding dan two-shot moldingPlastik kedua dicetak di atas yang pertamaBuka pelajaran
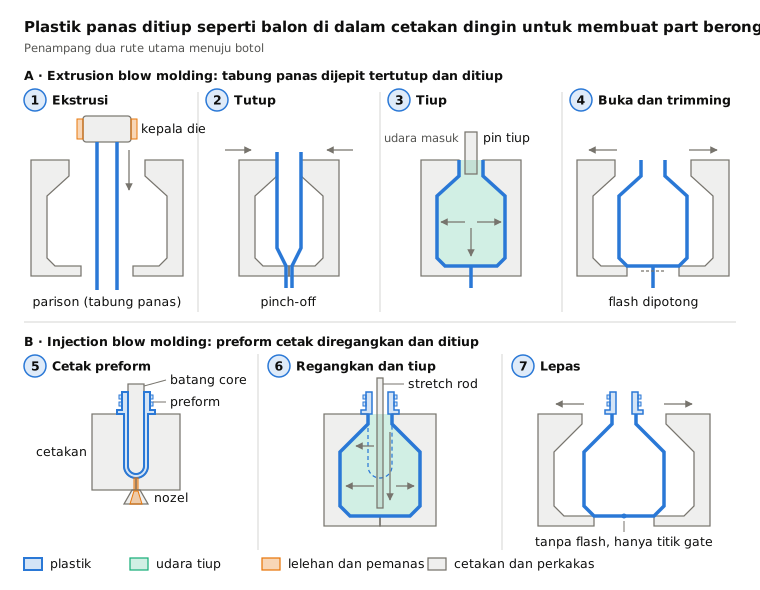
 2.3Blow molding (blow molding ekstrusi dan injeksi)Tabung atau preform panas ditiup di dalam cetakanBuka pelajaran
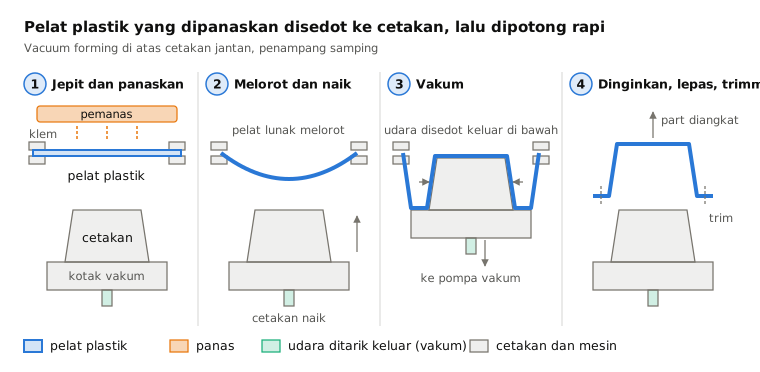
 2.4ThermoformingPelat yang dipanaskan disedot ke cetakanBuka pelajaran
 2.5Rotational moldingSerbuk melapisi cetakan yang panas dan berputarBuka pelajaran
 2.7Kalender (calendering)Kompon dipres menjadi lembaran di antara rolBuka pelajaran
Coba sekarang
Manfaatkan AI dalam CAD Anda.
Buat model komponen, hasilkan gambar teknik, dan otomatisasi pekerjaan berulang di dalam perangkat lunak CAD Anda.