

Overmolding dan two-shot molding
Plastik kedua dicetak di atas yang pertama
Overmolding mencetak plastik kedua di atas yang pertama, sehingga satu komponen keluar terbuat dari dua material. Pegangan karet lembut pada sikat gigi atau bor tanpa kabel dibuat dengan cara ini. Ini menggantikan lem dan perakitan, dan kedua lapisan tidak terkelupas dalam pemakaian normal.
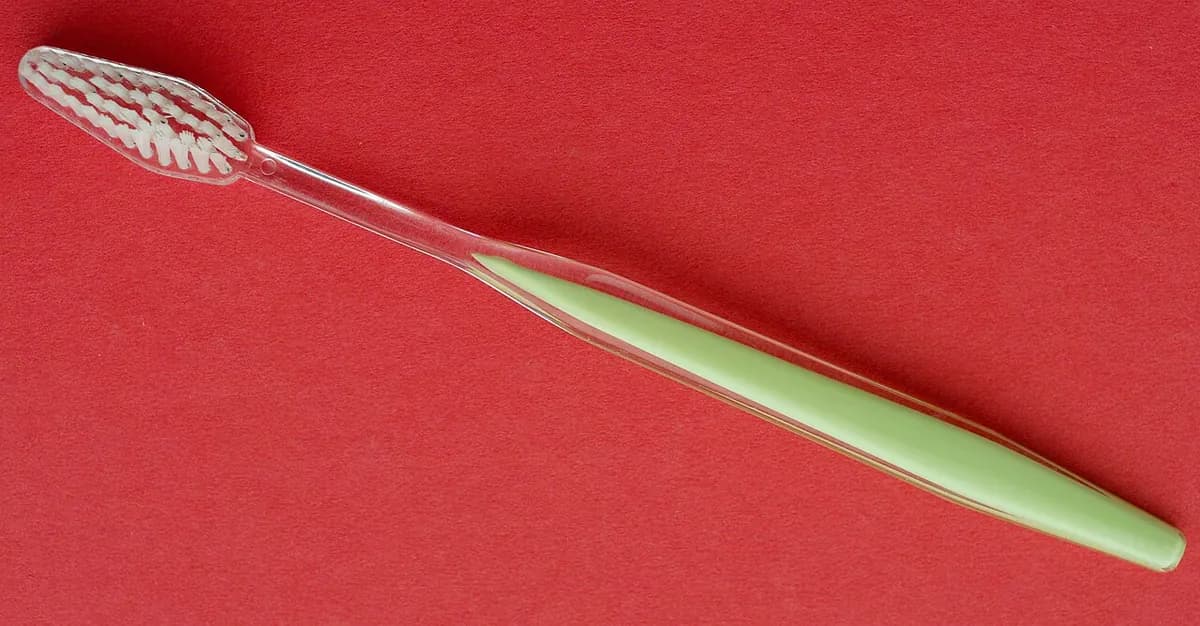
Cara kerjanya
Tembakan pertama. Satu unit injeksi mengisi rongga A dengan plastik keras. Ini membuat komponen dasar yang kaku, disebut substrat.
Buka dan putar. Cetakan terbuka dan belahan yang menahan substrat berputar 180°. Substrat kini menghadap rongga B, yang punya ruang tambahan tempat pegangan akan berada.
Tembakan kedua. Cetakan menutup dan unit injeksi kedua mengisi ruang tambahan itu dengan plastik lunak, sering TPE (thermoplastic elastomer, plastik mirip karet yang bisa dilelehkan). Lelehan panas menyatu dengan permukaan substrat. Pada saat yang sama, rongga A mencetak substrat berikutnya.
Keluarkan. Cetakan terbuka dan komponen jadi didorong keluar. Mulai saat itu, setiap siklus menghasilkan satu komponen dua-material yang lengkap.
Ikatan berasal dari kedua plastik yang melebur bersama, yang hanya bekerja untuk pasangan kompatibel. Jika tidak, perancang menambahkan lubang atau alur agar material lunak terkunci secara mekanis.
Dua varian memakai gagasan yang sama. Overmolding dalam dua cetakan bekerja dengan cara yang sama, tetapi robot atau operator memindahkan substrat dari cetakan pertama ke yang kedua. Insert molding menempatkan komponen logam (insert berulir, bilah, kontak listrik) di cetakan sebagai ganti tembakan pertama.
Fakta kunci
- Material
- Plastik keras (polipropilena, ABS, polikarbonat, nilon) dipasangkan dengan TPE atau silikon lunak; atau dua warna plastik yang sama; insert sering kuningan atau baja
- Komponen khas
- Gagang sikat gigi, pegangan perkakas listrik, tombol dan tuts dua warna, casing dengan seal bawaan
- Ukuran komponen
- Kebanyakan kecil hingga menengah, dari beberapa gram hingga beberapa kilogram
- Presisi
- Seperti cetak injeksi: biasanya sekitar ±0,05 hingga ±0,1 mm pada bagian keras; lapisan lunak lebih longgar
- Hasil permukaan
- Saat dicetak, mengilap atau bertekstur; area lunak terasa menggenggam
- Ukuran batch yang cocok
- Two-shot: puluhan ribu hingga jutaan; dua cetakan atau pemuatan manual: juga seri lebih kecil
- Biaya perkakas dan mesin
- Lebih tinggi daripada untuk satu material: cetakan lebih rumit, sering puluhan ribu dolar atau lebih, dan mesin dengan dua unit injeksi dan platen yang berputar
- Kecepatan
- Satu komponen jadi per siklus, biasanya sekitar 20–60 detik
Kekuatan dan batasan
Kekuatan
- Satu komponen jadi, tanpa lem atau perakitan
- Sambungan kuat dan tertutup antara area keras dan lunak
- Pegangan soft-touch, seal, dan tampilan dua warna yang tajam
- Cepat dan konsisten pada volume tinggi
Batasan
- Cetakan dan mesin lebih mahal daripada untuk komponen satu material
- Kedua plastik harus kompatibel agar berikatan, yang membatasi pasangannya
- Lebih banyak yang harus disetel: dua material, dua suhu, penyusutan berbeda
- Two-shot hanya menguntungkan pada volume tinggi; overmolding dua cetakan lebih lambat per komponen
Di mana dipakai
- Perawatan pribadiSikat gigi, gagang pisau cukur
- PerkakasCasing perkakas listrik, gagang obeng dan tang
- OtomotifTombol dan knob dua warna, lensa lampu belakang, seal yang dicetak pada casing
- ElektronikCasing ponsel dengan bumper lunak, casing kedap air dengan seal bawaan, strain relief kabel
- MedisCasing perangkat dan gagang instrumen dengan pegangan lunak
Cara mengenalinya
- Zona lunak seperti karet yang tidak bisa dikelupas, dengan tepi tegas terhadap plastik keras.
- Dua warna bertemu pada batas yang benar-benar tajam, tanpa garis lem atau celah.
- Lubang atau alur kecil pada bagian keras yang terisi material lunak (kunci mekanis).
- Bekas gate pada kedua material, satu untuk setiap tembakan.
Bandingkan dengan
Tonton
Star Rapid · Insert molding, overmolding, dan two-shot molding dibandingkan untuk pemula
SIMTEC Silicone Parts, Inc. · Overmolding dua langkah versus two-shot molding satu mesin
Injection Molding Skills & More · Satu siklus two-shot, langkah demi langkah
Injection mold maker · Rekaman nyata komponen polikarbonat keras mendapat lapisan TPE lunak
Lihat foto asli
- Wikipedia: Multi-material injection molding — multi-shot molding dan overmolding, dengan contoh sikat gigi dan perkakas listrik
- Wikipedia: Injection moulding — bagian tentang overmolding dan insert molding, dengan foto cetakan
- Pencarian foto Wikimedia Commons
Ingat
- Plastik kedua dicetak di atas yang pertama: satu komponen, dua material, tanpa lem.
- Lapisan menyatu lewat peleburan atau kunci mekanis, sehingga pasangan material penting.
- Two-shot melakukannya dalam satu mesin; overmolding memakai dua cetakan; insert molding dimulai dari logam.
Lainnya di Pencetakan plastik dan karet
Semua 100 proses
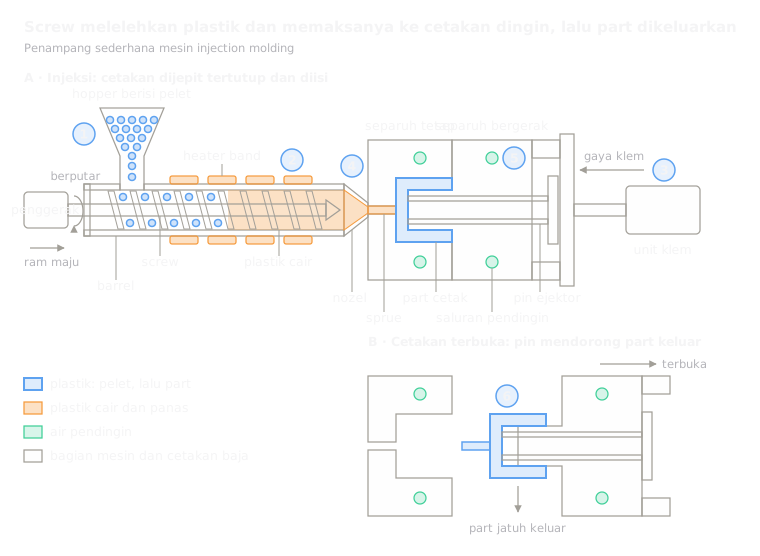 2.1ShortCetak injeksiLelehan dipaksa masuk ke cetakan baja tertutupBuka pelajaran
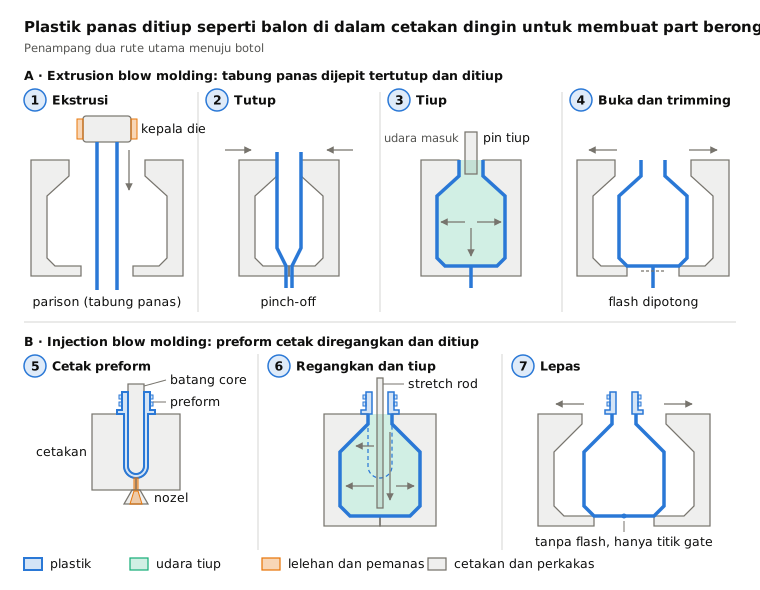
 2.3Blow molding (blow molding ekstrusi dan injeksi)Tabung atau preform panas ditiup di dalam cetakanBuka pelajaran
 2.4ThermoformingPelat yang dipanaskan disedot ke cetakanBuka pelajaran
 2.5Rotational moldingSerbuk melapisi cetakan yang panas dan berputarBuka pelajaran
 2.6Compression molding (SMC, BMC, karet)Satu charge dipres dan dimatangkan (cure) di cetakan panasBuka pelajaran
 2.7Kalender (calendering)Kompon dipres menjadi lembaran di antara rolBuka pelajaran
Coba sekarang
Manfaatkan AI dalam CAD Anda.
Buat model komponen, hasilkan gambar teknik, dan otomatisasi pekerjaan berulang di dalam perangkat lunak CAD Anda.