

Cetak injeksi
Lelehan dipaksa masuk ke cetakan baja tertutup
Cetak injeksi melelehkan pelet plastik dan memaksa lelehan masuk ke cetakan baja tertutup, tempat ia mendingin menjadi komponen jadi. Tutup botol, bata mainan, casing ponsel, dan dasbor mobil semuanya dibuat dengan cara ini. Setelah cetakan ada, setiap komponen tambahan nyaris tanpa biaya, itulah mengapa sebagian besar benda plastik di sekitar Anda dibuat dengan cetak injeksi.
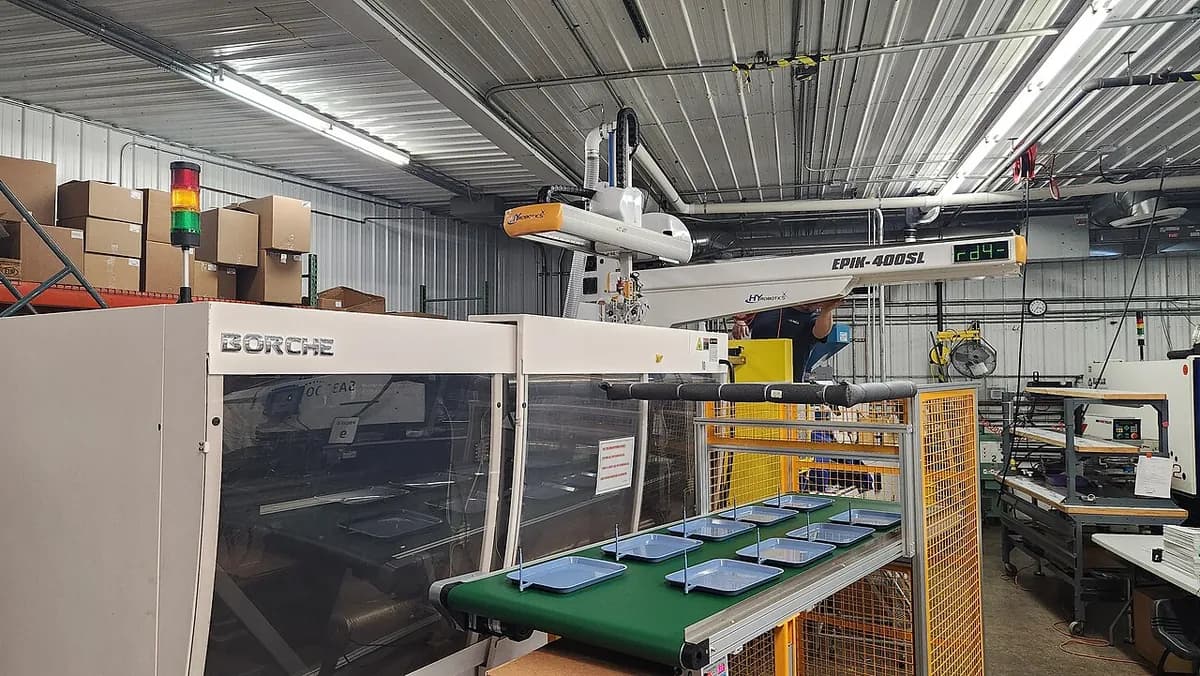
Cetak injeksi dalam satu menit, oleh MecMade
Cara kerjanya
Umpan. Pelet plastik (butiran plastik mentah selebar beberapa milimeter) jatuh dari hopper (corong) ke barel, tabung baja berpemanas.
Leleh. Sekrup berputar menyeret pelet maju. Gesekan dari sekrup dan panas dari pemanas pita melelehkannya, dan lelehan terkumpul di depan ujung sekrup.
Jepit (clamp). Unit clamp menutup kedua belahan cetakan dan menahannya tertutup dengan gaya puluhan hingga ribuan ton. Ini mencegah lelehan bocor di garis pisah (sambungan antara kedua belahan).
Injeksi dan pemadatan (pack). Sekrup berhenti berputar dan maju seperti plunger. Lelehan melesat melalui nosel dan sprue (saluran umpan) ke rongga (cekungan berbentuk komponen). Sekrup terus mendorong untuk memadatkan plastik tambahan saat komponen menyusut.
Dinginkan. Air yang mengalir melalui saluran di dalam baja membawa pergi panas hingga komponen padat. Ini biasanya langkah terpanjang. Sementara itu sekrup berputar lagi untuk menyiapkan tembakan berikutnya.
Buka dan keluarkan. Belahan yang bergerak mundur. Pin pelontar mendorong komponen, bersama sprue-nya, lepas dari inti (tonjolan baja yang membentuk bagian dalam). Cetakan menutup dan siklus berulang.
Fakta kunci
- Material
- Termoplastik (plastik yang melunak setiap kali dipanaskan) seperti polipropilena, ABS, nilon, dan polikarbonat; juga beberapa termoset dan karet silikon cair
- Komponen khas
- Tutup, bata mainan, casing elektronik, komponen interior mobil, jarum suntik, sisir
- Ukuran komponen
- Dari kurang dari satu gram hingga bumper mobil seberat beberapa kilogram
- Presisi
- Biasanya sekitar ±0,05 hingga ±0,1 mm; lebih ketat pada komponen presisi kecil
- Hasil permukaan
- Menyalin cetakan: apa pun dari kilap cermin hingga tekstur mirip kulit, tanpa perlu finishing
- Ukuran batch yang cocok
- Ribuan hingga jutaan komponen identik
- Biaya perkakas dan mesin
- Cetakan dari beberapa ribu dolar (sederhana, aluminium) hingga jauh di atas $100.000 (besar, banyak rongga, baja dikeraskan); mesin dari puluhan ribu hingga lebih dari satu juta dolar
- Kecepatan
- Biasanya 10–60 detik per siklus; tutup tipis dalam beberapa detik, sering banyak komponen per tembakan
Kekuatan dan batasan
Kekuatan
- Biaya per komponen sangat rendah setelah cetakan terbayar
- Cepat, otomatis, dan sangat berulang
- Bentuk rumit, klip snap-fit, ulir, dan detail halus dalam satu tembakan
- Pilihan plastik, warna, dan tekstur yang sangat luas
Batasan
- Cetakan mahal dan sering butuh berminggu-minggu untuk dibuat
- Perubahan desain berarti mengerjakan ulang atau membuat ulang cetakan baja
- Dinding harus cukup tipis dan merata (sering sekitar 1–4 mm), atau komponen melengkung dan menunjukkan sink mark (penyok kecil di atas bagian tebal)
- Undercut (fitur yang akan mengunci komponen di cetakan) butuh bagian cetakan geser, yang menambah biaya
Di mana dipakai
- KemasanTutup botol, penutup, wadah makanan berdinding tipis
- Barang konsumenBata mainan, perkakas dapur, casing peralatan rumah tangga
- OtomotifDasbor, panel pintu, bumper, rumah lampu, klip
- MedisJarum suntik, ujung pipet, bodi inhaler
- ElektronikCasing ponsel dan laptop, konektor, tuts dan tombol
Cara mengenalinya
- Garis halus di sekeliling komponen tempat kedua belahan cetakan bertemu (garis pisah).
- Bekas bulat kecil, sedikit menonjol atau cekung, yang ditinggalkan pin pelontar di sisi tersembunyi.
- Benjolan atau bekas kecil tempat plastik masuk (bekas gate).
- Dinding tipis dengan ketebalan merata yang ditopang rusuk (dinding penguat tipis), dan teks cetak seperti simbol daur ulang atau date wheel.
Bandingkan dengan
Tonton
tronicarts · Seluruh mesin dan satu siklus penuh dalam animasi 3D
Autodesk · Penjelasan lima menit dengan sejarah dan contoh sehari-hari
ARBURGofficial · Press sungguhan mengisi 72 rongga per tembakan dengan kecepatan tinggi
Ian Collier (How It's Made excerpt) · Bagaimana cetakan baja itu sendiri dimesin dan dipoles
Lihat foto asli
- Wikipedia: Injection moulding — cetakan sungguhan, termasuk cetakan bata LEGO dan cetakan dengan side action
- Wikipedia: Injection molding machine — cetakan terbuka di dalam press dan press besar dengan robot
- Pencarian foto Wikimedia Commons
Ingat
- Leleh, injeksi di bawah tekanan, dinginkan, lontarkan: satu komponen setiap beberapa detik hingga satu menit.
- Cetakan adalah biaya besar dan setiap komponen murah, sehingga menguntungkan pada volume tinggi.
- Desain yang baik memakai dinding tipis dan merata, draft (kemiringan) ringan, dan sesedikit mungkin undercut.
Lainnya di Pencetakan plastik dan karet
Semua 100 proses
 2.2Overmolding dan two-shot moldingPlastik kedua dicetak di atas yang pertamaBuka pelajaran
 2.3Blow molding (blow molding ekstrusi dan injeksi)Tabung atau preform panas ditiup di dalam cetakanBuka pelajaran
 2.4ThermoformingPelat yang dipanaskan disedot ke cetakanBuka pelajaran
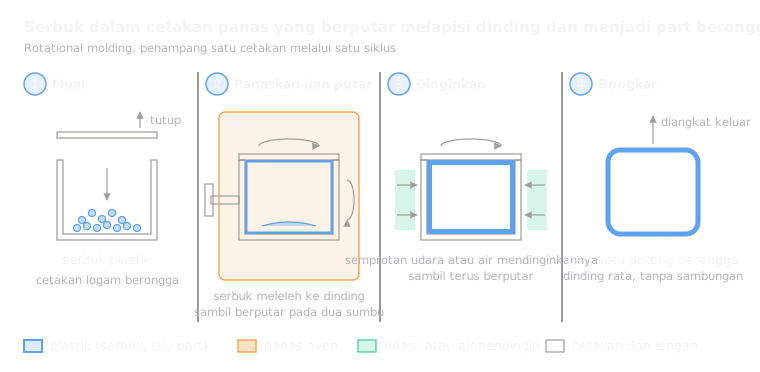 2.5Rotational moldingSerbuk melapisi cetakan yang panas dan berputarBuka pelajaran
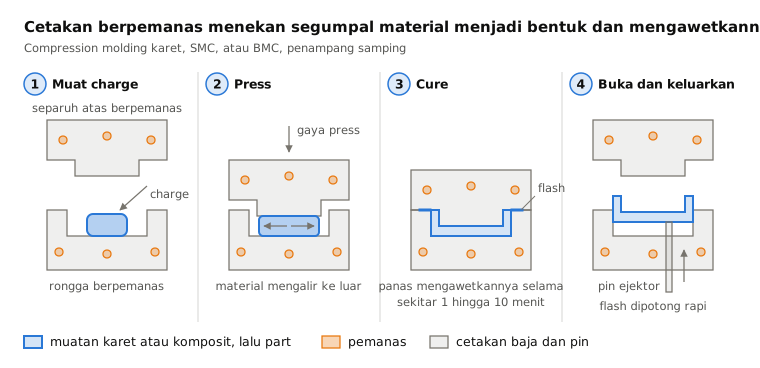
 2.6Compression molding (SMC, BMC, karet)Satu charge dipres dan dimatangkan (cure) di cetakan panasBuka pelajaran
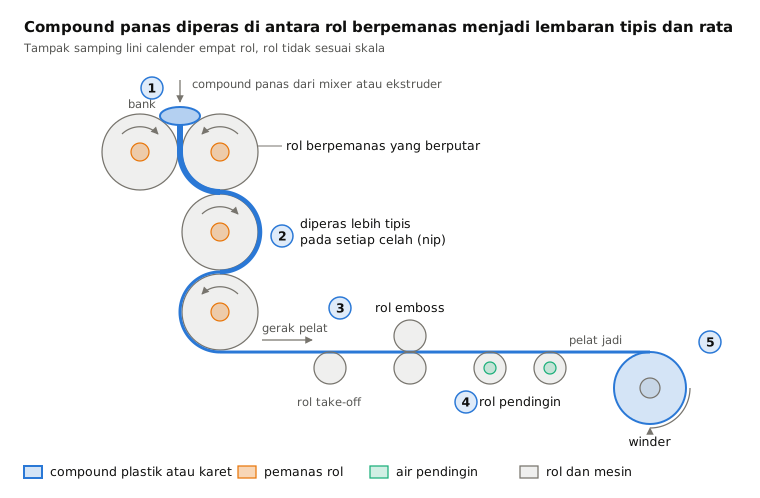
 2.7Kalender (calendering)Kompon dipres menjadi lembaran di antara rolBuka pelajaran
Coba sekarang
Manfaatkan AI dalam CAD Anda.
Buat model komponen, hasilkan gambar teknik, dan otomatisasi pekerjaan berulang di dalam perangkat lunak CAD Anda.