

Brazing dan solder
Hanya logam pengisi: logam pengisi bertitik leleh lebih rendah mengalir ke celah yang rapat
Brazing dan solder menyambung komponen dengan logam pengisi cair yang mengalir ke sambungan lalu membeku, sedikit seperti lem panas yang terbuat dari logam. Komponennya sendiri tidak pernah meleleh, sehingga logam yang halus, tipis, atau berbeda jenis bisa disambung. Setiap papan sirkuit disolder, dan sebagian besar pipa pendingin udara dibraze.
Cara kerjanya
Bersihkan dan beri fluks. Permukaan dibersihkan dan dilapisi fluks (pasta yang melarutkan lapisan oksida dan menjauhkan udara). Logam pengisi hanya menempel pada logam bersih.
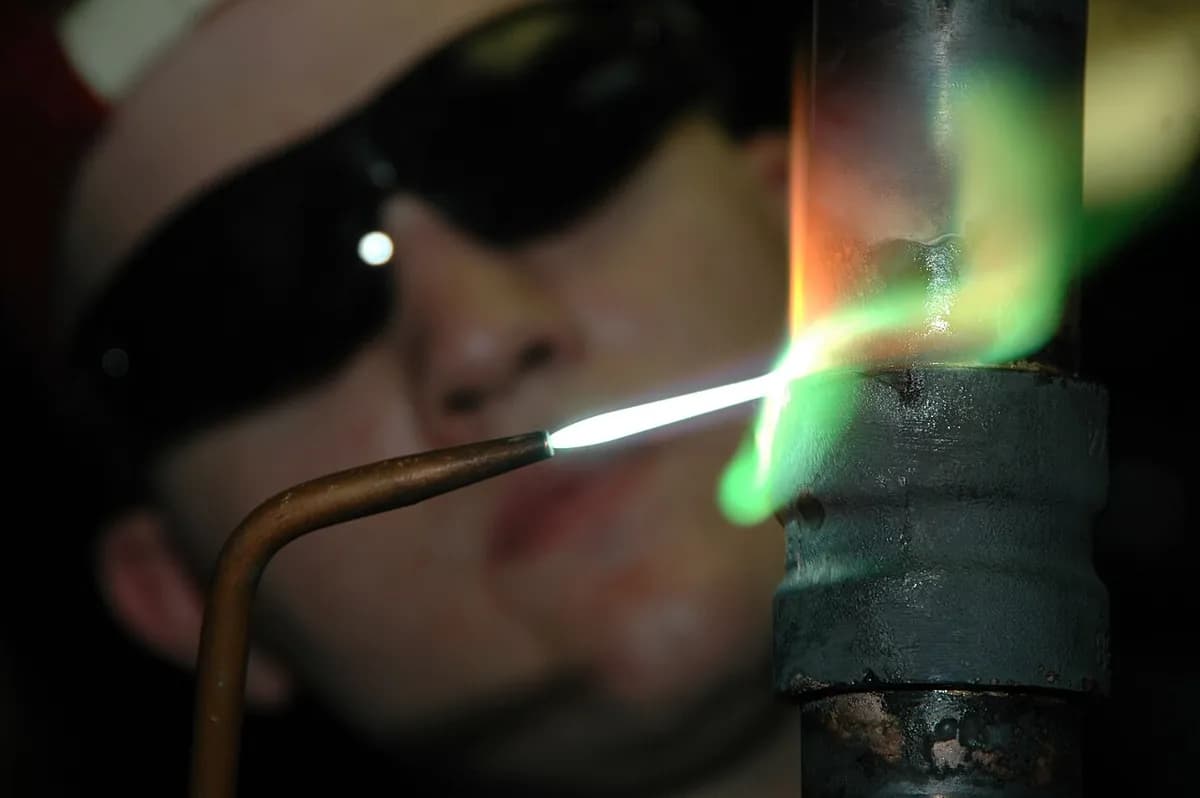
Panaskan sambungan. Obor, tungku, kumparan induksi, atau solder memanaskan kedua komponen secara merata. Suhunya harus melebihi titik leleh logam pengisi tetapi tetap jauh di bawah titik leleh komponen itu sendiri.
Umpankan logam pengisi. Batang atau kawat pengisi menyentuh sambungan yang panas dan meleleh saat kontak. Panas harus berasal dari komponen, bukan langsung dari api, sehingga logam pengisi mengalir ke arah logam terpanas.
Biarkan aksi kapiler bekerja. Logam pengisi cair membasahi (menyebar di atas) permukaan bersih dan terhisap ke celah sempit, bahkan ke arah atas. Ini hanya berhasil jika celahnya rapat, sekitar 0,05–0,15 mm untuk brazing.
Dinginkan dan bersihkan. Logam pengisi membeku menjadi lapisan tipis yang terikat pada kedua komponen, dengan fillet kecil (manik melengkung) di tepinya. Sisa fluks dicuci karena bisa menyebabkan korosi.
Brazing atau solder? Perbedaan resminya hanya suhu. Solder memakai logam pengisi yang meleleh di bawah 450 °C, seperti paduan timah pada sekitar 180–230 °C. Brazing memakai logam pengisi yang meleleh di atas 450 °C, sering 600–900 °C untuk paduan perak atau tembaga-fosfor, dan menghasilkan sambungan yang jauh lebih kuat.
Fakta kunci
- Material
- Hampir semua pasangan logam, bahkan yang berbeda jenis (tembaga ke baja, karbida ke baja); keramik dengan pengisi khusus
- Komponen khas
- Pipa ledeng dan pendingin udara, penukar panas, perkakas bermata karbida, papan sirkuit, rangka sepeda berlug
- Ukuran komponen
- Dari kaki chip di bawah 1 mm hingga penukar panas selebar satu meter atau lebih, dibraze di tungku
- Presisi
- Baik: komponen tidak meleleh, sehingga rakitan biasanya tetap dalam kisaran beberapa persepuluh milimeter, lebih baik di tungku
- Hasil permukaan
- Fillet tipis yang halus di tepi sambungan; residu fluks harus dibersihkan
- Ukuran batch yang cocok
- Pekerjaan satuan secara manual hingga jutaan sambungan per hari di tungku dan oven reflow
- Biaya perkakas dan mesin
- Puluhan dolar untuk obor atau solder; puluhan hingga ratusan ribu dolar untuk tungku dan lini reflow
- Kecepatan
- Detik hingga semenit per sambungan secara manual; tungku atau oven reflow membuat ribuan sambungan dalam satu lintasan beberapa menit
Kekuatan dan batasan
Kekuatan
- Menyambung logam berbeda jenis dan komponen tipis yang akan terbakar tembus jika dilas
- Komponen tidak meleleh, sehingga distorsi atau kerusakan kecil
- Banyak sambungan sekaligus di tungku atau oven
- Sambungan rapi dan tertutup yang menghantarkan panas dan listrik dengan baik
Batasan
- Sambungan lebih lemah daripada komponennya, terutama yang disolder
- Butuh celah yang rapat dan bersih serta pemasangan yang cermat
- Residu fluks bisa berkorosi dan harus dibuang
- Melemah pada suhu tinggi, jadi tidak untuk pemakaian panas
Di mana dipakai
- ElektronikSetiap komponen pada papan sirkuit (solder)
- Perpipaan dan HVACPipa air tembaga (disolder), saluran pendingin udara dan refrigeran (dibraze)
- OtomotifRadiator dan kondensor aluminium (brazing tungku)
- PerkakasMata karbida pada bilah gergaji dan mata bor (dibraze)
- Perhiasan dan instrumenKarya perak dan emas, alat musik tiup kuningan
- SepedaRangka baja berlug klasik (dibraze)
Cara mengenalinya
- Fillet tipis dan halus dengan warna berbeda di tepi sambungan: solder keperakan, atau garis braze berwarna emas, perak, atau tembaga.
- Komponen yang saling tumpang tindih atau masuk satu sama lain (pipa dalam soket, lug), bukan bertemu tepi ke tepi.
- Tanpa riak las dan tanpa tepi yang tampak meleleh pada komponen.
- Pada papan sirkuit: kerucut kecil solder yang mengilap di sekeliling setiap kaki komponen.
Bandingkan dengan
Tonton
James Sword Engineering · Perbedaan ketiga metode penyambungan, untuk pemula
Lucas-Milhaupt · Mengapa celah rapat menarik logam pengisi melalui sambungan
Lucas-Milhaupt · Sambungan pipa tembaga yang dibraze dengan obor, dari awal sampai akhir
Eurocircuits · Papan sirkuit disolder di oven reflow
Lihat foto asli
- Wikipedia: Brazing — foto brazing dengan obor dan sambungan braze
- Wikipedia: Soldering — solder manual, sambungan solder pada papan sirkuit dan pipa tembaga
- Pencarian foto Wikimedia Commons
Ingat
- Logam pengisi meleleh; komponen tidak pernah. Itulah yang membedakan brazing dan solder dari pengelasan.
- Celah yang rapat, bersih, dan berfluks membuat aksi kapiler menarik logam pengisi sepanjang sambungan.
- Di bawah 450 °C disebut solder; di atas 450 °C disebut brazing, yang jauh lebih kuat.
Lainnya di Penyambungan
Semua 100 proses
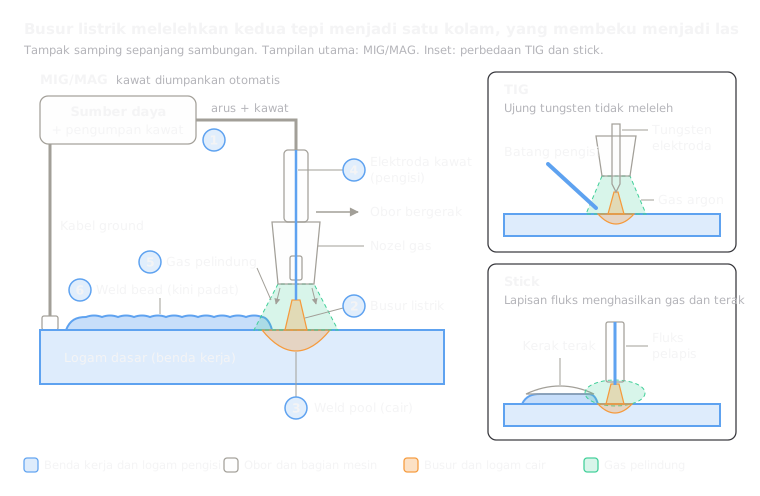 7.1ShortPengelasan busur (MIG/MAG, TIG, elektroda batang)Peleburan: busur listrik melelehkan tepi komponen dan biasanya logam pengisiBuka pelajaran
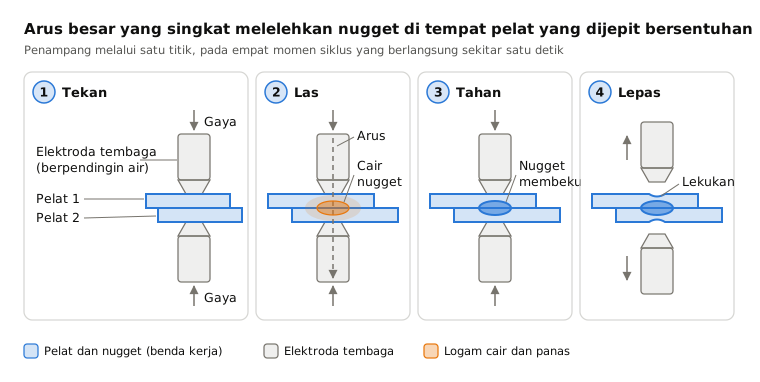
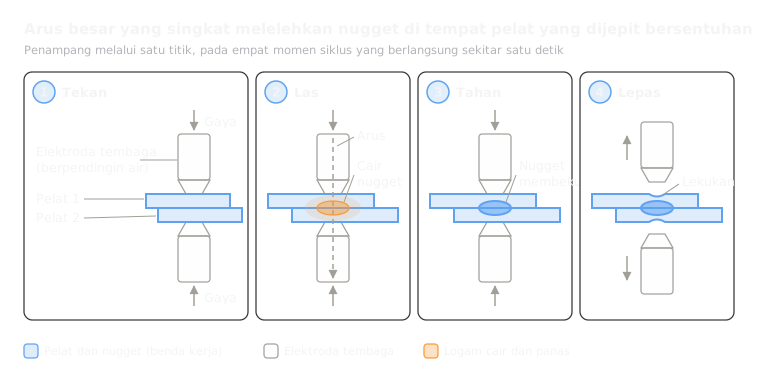 7.2Las titik tahananFusi: pulsa arus melelehkan nugget di antara pelat yang dijepitBuka pelajaran
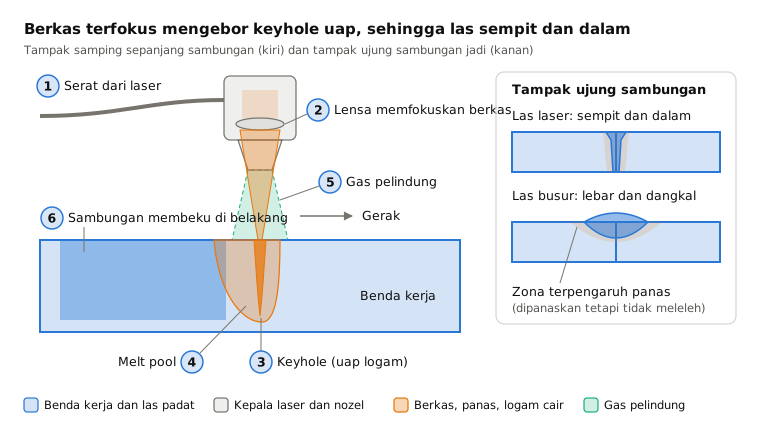
 7.4Pengelasan laserPeleburan: laser terfokus mengebor keyhole untuk las sempit dan dalamBuka pelajaran
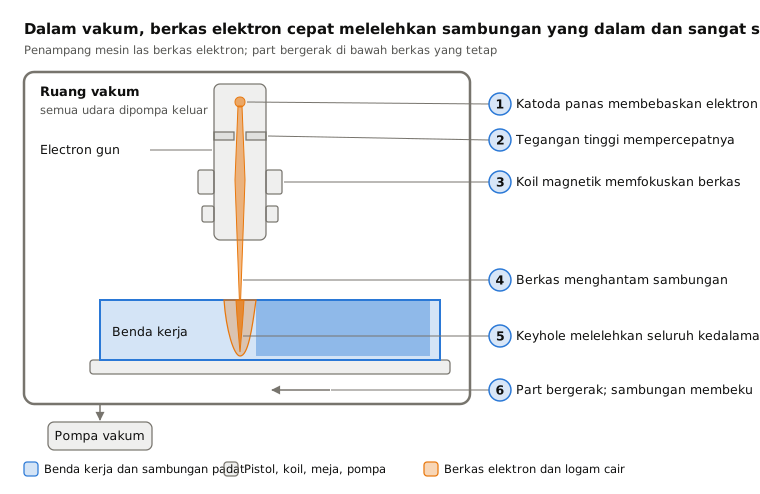
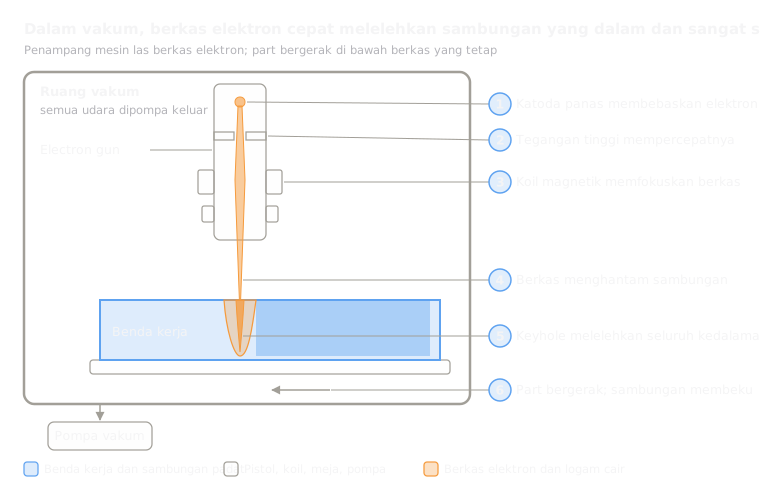 7.5Pengelasan berkas elektronPeleburan: berkas elektron dalam vakum mengelas logam yang sangat tebalBuka pelajaran
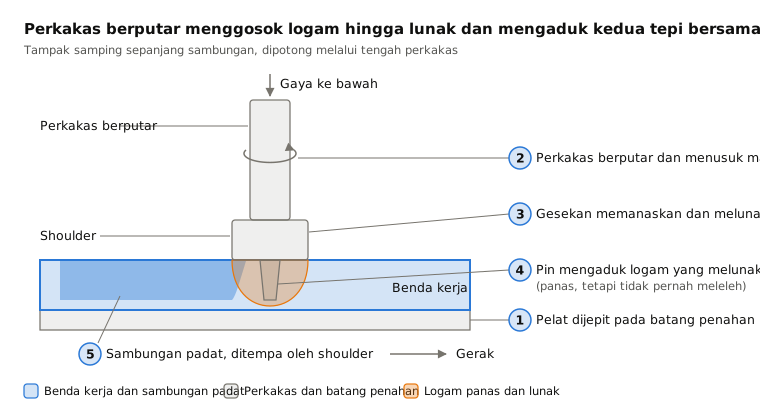
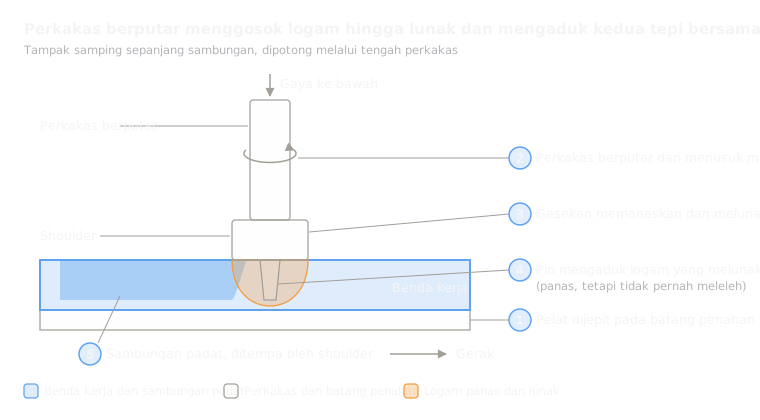 7.6Friction stir weldingKeadaan padat: perkakas berputar mengaduk tepi yang melunak menjadi satuBuka pelajaran
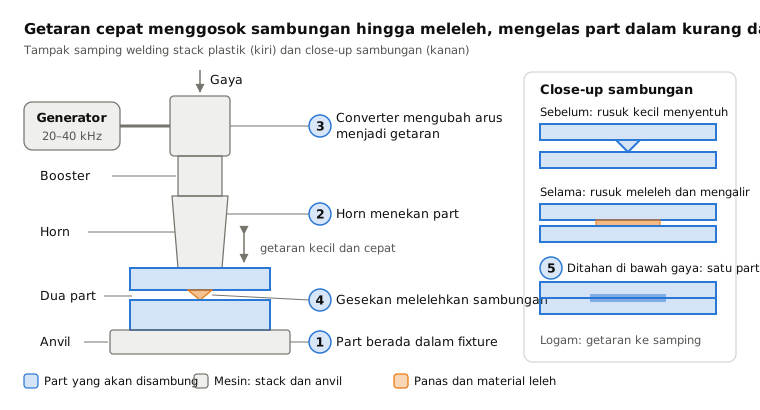
 7.7Pengelasan ultrasonikSolid state: getaran cepat mengikat sambungan kecil dalam kurang dari satu detikBuka pelajaran
 7.8Explosion welding (cladding)Keadaan padat: ledakan membanting satu pelat ke pelat lainBuka pelajaran
Coba sekarang
Manfaatkan AI dalam CAD Anda.
Buat model komponen, hasilkan gambar teknik, dan otomatisasi pekerjaan berulang di dalam perangkat lunak CAD Anda.