

Manufaktur aditif
Additive manufacturing, yang lebih dikenal sebagai cetak 3D, membangun part dengan menambahkan material hanya di tempat yang dibutuhkan, biasanya satu lapisan tipis pada satu waktu, langsung dari model komputer. Tidak ada cetakan, die, atau perkakas potong yang dibentuk untuk part tersebut, sehingga satu buah, bentuk internal kompleks, dan perubahan desain cepat berbiaya rendah. Kesepuluh proses dalam bab ini berbeda terutama dalam cara menambahkan material dan mengikatnya di tempat.
Gagasan besar
Setiap proses di sini mengiris model 3D menjadi tumpukan lapisan tipis, atau lintasan, dan membangunnya satu di atas yang lain. Bayangkan membuat sepotong roti irisan demi irisan, bukan memahatnya dari satu blok: tidak ada yang dipotong, sehingga bentuk yang tidak terjangkau perkakas mana pun menjadi mungkin. Standar internasional ISO/ASTM 52900 memilah proses ini ke dalam tujuh keluarga menurut cara material ditambahkan: diekstrusi melalui nozel (material extrusion), diawetkan dari bak resin oleh cahaya (vat photopolymerization), dilebur dalam powder bed (powder bed fusion), direkatkan dalam powder bed (binder jetting), disemprotkan sebagai tetesan (material jetting), dilelehkan di tempat mendarat oleh berkas energi terfokus (directed energy deposition), dan ditumpuk sebagai pelat yang dilas (sheet lamination). Volumetric printing adalah pendekatan yang lebih baru yang mengawetkan seluruh volume resin sekaligus, tanpa lapisan.
10 proses dalam bab ini
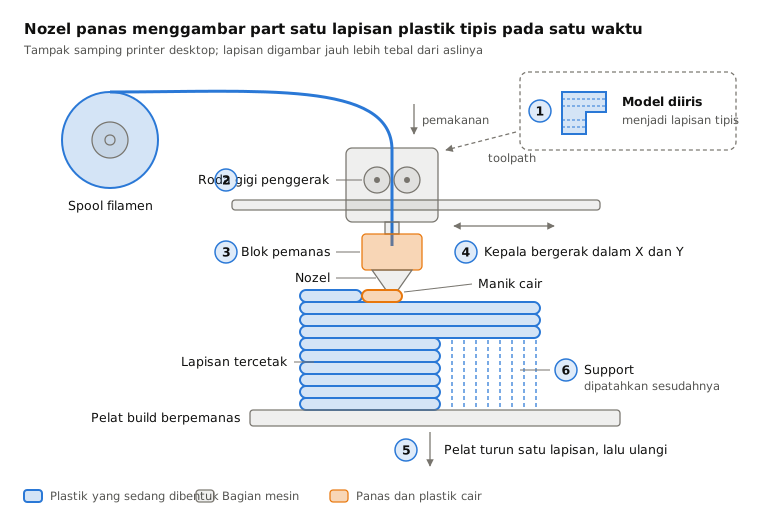
 8.1ShortFDM (fused deposition modeling)Mengekstrusi filamen plastik cair melalui nosel yang bergerak (material extrusion)Buka pelajaran
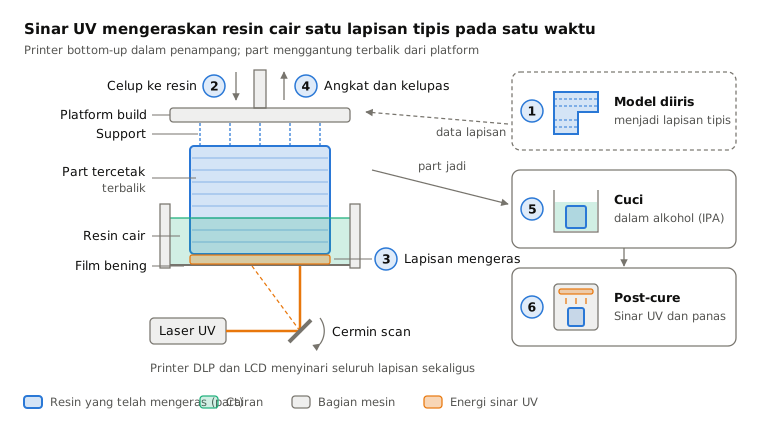
 8.2Stereolithography (SLA/DLP)Mengeraskan resin cair lapis demi lapis dengan laser atau proyektor (vat photopolymerization)Buka pelajaran
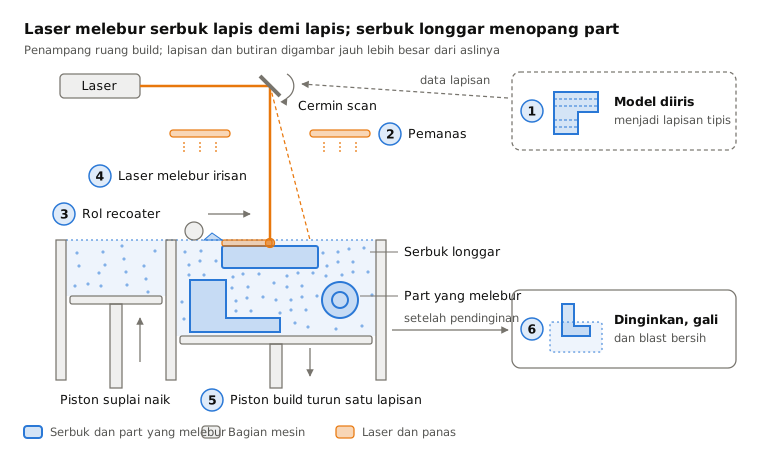
 8.3Selective laser sintering (SLS)Laser melebur serbuk nilon dalam bed; serbuk longgar menopang part (powder bed fusion)Buka pelajaran
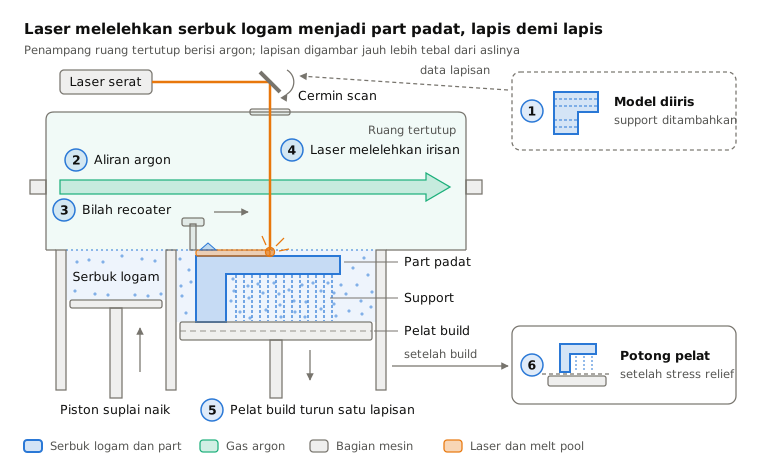
 8.4Laser powder bed fusion (logam, SLM/DMLS)Laser melelehkan lapisan tipis serbuk logam (powder bed fusion)Buka pelajaran
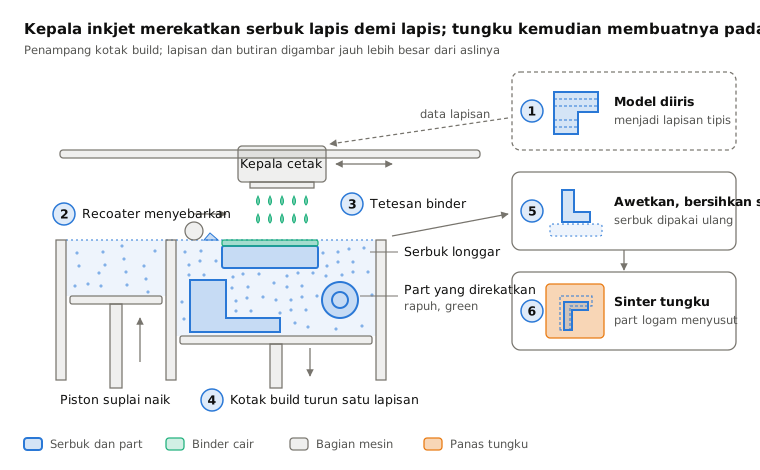
 8.5Binder jettingKepala inkjet merekatkan serbuk, lalu komponen dikuras (cure) atau disinter (binder jetting)Buka pelajaran
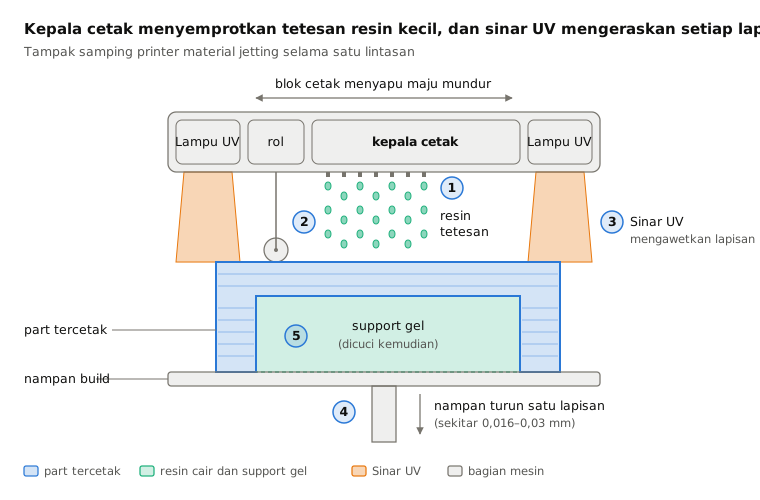
 8.6Material jetting (PolyJet)Menyemburkan tetesan resin dan men-cure-nya dengan cahaya UV (material jetting)Buka pelajaran
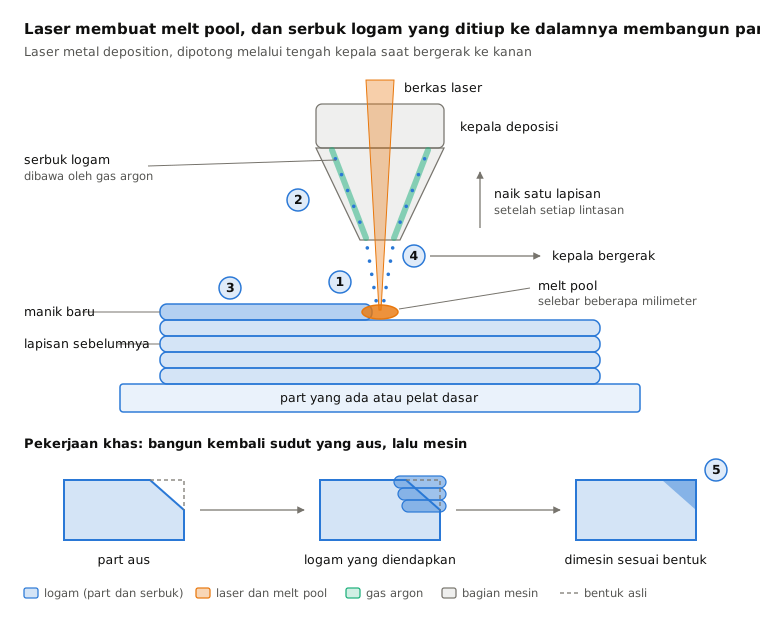
 8.7Directed energy deposition (DED/LMD)Laser melelehkan kolam pada komponen; serbuk yang ditiupkan menambah logam (directed energy deposition)Buka pelajaran
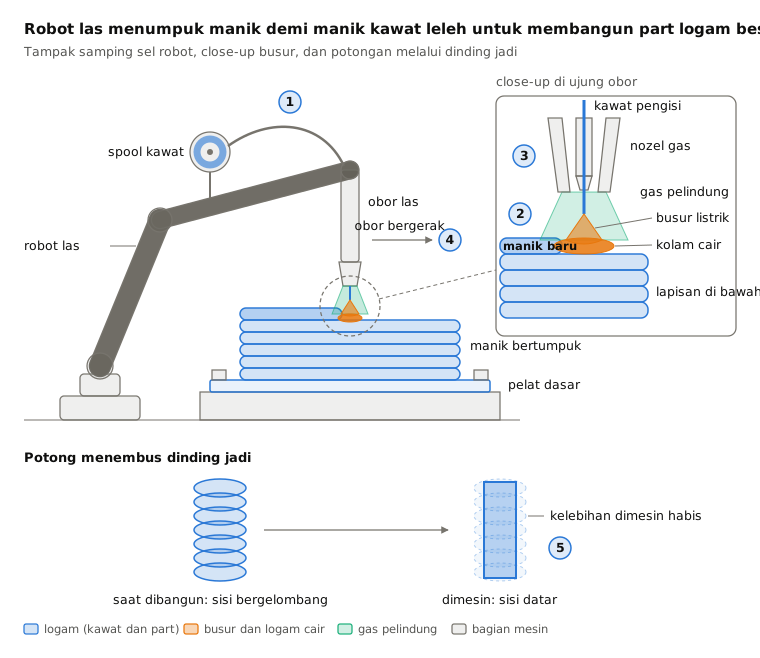
 8.8Wire arc additive manufacturing (WAAM)Robot las menumpuk kawat yang dilelehkan busur menjadi manik (directed energy deposition)Buka pelajaran
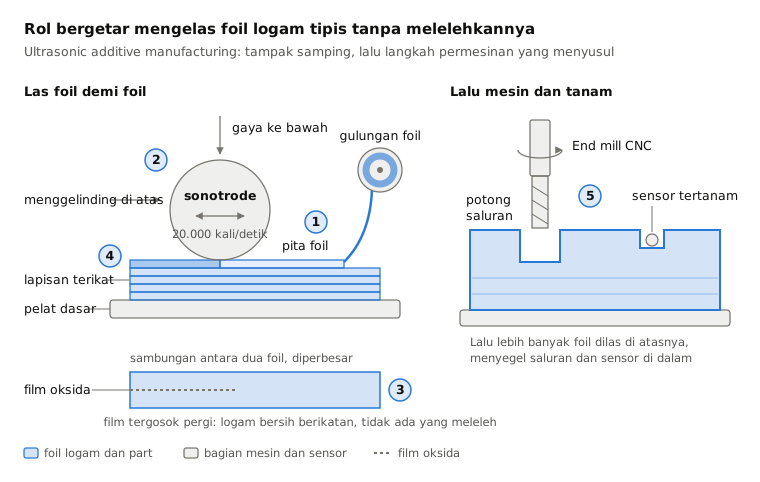
 8.9Ultrasonic additive manufacturing (UAM)Getaran ultrasonik mengelas foil logam tanpa melelehkan, lalu mesin milling memangkasnya (sheet lamination)Buka pelajaran
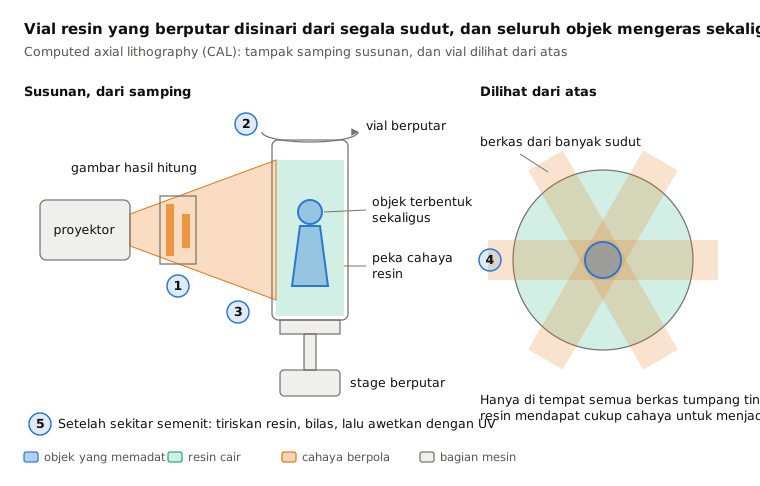
 8.10Volumetric printing (CAL)Cahaya dari segala sudut mengawetkan vial resin yang berputar sekaligus (volumetric printing)Buka pelajaran
Berdampingan
| Proses | Dalam satu baris | Terbaik untuk | Ukuran batch | Presisi |
|---|---|---|---|---|
| 8.1FDM (fused deposition modeling) | Mengekstrusi filamen plastik cair melalui nosel yang bergerak (material extrusion) | Prototipe murah, jig, part hobi | 1 hingga ratusan | Sekitar ±0,2–0,5 mm |
| 8.2Stereolithography (SLA/DLP) | Mengeraskan resin cair lapis demi lapis dengan laser atau proyektor (vat photopolymerization) | Model detail halus, part gigi, pola perhiasan | 1 hingga ribuan | Sekitar ±0,05–0,1 mm |
| 8.3Selective laser sintering (SLS) | Laser melebur serbuk nilon dalam bed; serbuk longgar menopang part (powder bed fusion) | Part plastik fungsional yang tangguh tanpa support | Puluhan hingga puluhan ribu | Sekitar ±0,3 mm |
| 8.4Laser powder bed fusion (logam, SLM/DMLS) | Laser melelehkan lapisan tipis serbuk logam (powder bed fusion) | Part logam kompleks, kisi, saluran internal | 1 hingga ribuan | Sekitar ±0,1 mm |
| 8.5Binder jetting | Kepala inkjet merekatkan serbuk, lalu komponen dikuras (cure) atau disinter (binder jetting) | Cetakan pasir, model berwarna penuh, part logam dalam volume | Puluhan hingga puluhan ribu | Sekitar ±0,2 mm (lebih banyak penyusutan pada logam) |
| 8.6Material jetting (PolyJet) | Menyemburkan tetesan resin dan men-cure-nya dengan cahaya UV (material jetting) | Prototipe multi-material dan multi-warna yang realistis | 1 hingga 100 | Sekitar ±0,1 mm |
| 8.7Directed energy deposition (DED/LMD) | Laser melelehkan kolam pada komponen; serbuk yang ditiupkan menambah logam (directed energy deposition) | Perbaikan, cladding, menambah fitur pada part | 1 hingga puluhan | Sekitar ±0,5 mm sebelum permesinan |
| 8.8Wire arc additive manufacturing (WAAM) | Robot las menumpuk kawat yang dilelehkan busur menjadi manik (directed energy deposition) | Part logam besar, sepanjang beberapa meter | 1 hingga puluhan | Sekitar ±1 mm sebelum permesinan |
| 8.9Ultrasonic additive manufacturing (UAM) | Getaran ultrasonik mengelas foil logam tanpa melelehkan, lalu mesin milling memangkasnya (sheet lamination) | Sensor tertanam, saluran, logam campuran | 1 hingga puluhan | Sekitar ±0,05 mm (dimesin) |
| 8.10Volumetric printing (CAL) | Cahaya dari segala sudut mengawetkan vial resin yang berputar sekaligus (volumetric printing) | Part kecil yang cepat dan halus; penelitian | 1 hingga puluhan | Fitur sekitar 0,1–0,3 mm |
Cara memilih dalam keluarga ini
- Prototipe plastik dengan anggaran terbatas: mulai dengan FDM; beralih ke SLA atau material jetting ketika tampilan dan detail halus penting.
- Part plastik kuat dalam jumlah banyak: SLS, karena serbuk longgar menopang setiap part dan banyak part dapat ditata dalam satu build.
- Part logam kompleks: laser powder bed fusion untuk detail dan akurasi; binder jetting ketika Anda membutuhkan banyak part kecil dengan biaya lebih rendah.
- Part logam besar atau perbaikan: directed energy deposition (DED) untuk presisi, WAAM untuk ukuran dan kecepatan; rencanakan untuk memesin keduanya.
- Kasus khusus: UAM untuk mengubur sensor atau menyambung logam berbeda; volumetric printing untuk part resin kecil tanpa lapisan dalam hitungan detik.
Kata kunci
- Layer height
- ketebalan setiap irisan cetak; lapisan lebih tipis berarti detail lebih halus tetapi build lebih lama.
- Support
- material sementara yang menahan overhang selama pencetakan dan dilepas sesudahnya.
- Fotopolimer
- resin cair yang mengeras ketika terkena cahaya, biasanya ultraviolet.
- Powder bed
- lapisan serbuk tipis dan rata yang disebar di area build, dilebur atau direkatkan secara selektif.
- Melt pool
- kolam kecil logam cair di bawah laser atau busur saat membangun.
- Sintering
- memanaskan serbuk sampai butirannya saling terikat tanpa meleleh sepenuhnya.
- Near-net shape
- part yang dibuat mendekati bentuk akhirnya, hanya perlu permesinan ringan.
- Pasca-pemrosesan
- segala sesuatu yang dilakukan setelah pencetakan, seperti melepas support, curing, perlakuan panas, atau permesinan.
Coba sekarang
Manfaatkan AI dalam CAD Anda.
Buat model komponen, hasilkan gambar teknik, dan otomatisasi pekerjaan berulang di dalam perangkat lunak CAD Anda.