

FDM (fused deposition modeling)
Mengekstrusi filamen plastik cair melalui nosel yang bergerak (material extrusion)
FDM (fused deposition modeling, disebut juga FFF) membangun komponen dengan mendorong plastik leleh melalui nosel halus, lapis demi lapis. Inilah printer 3D desktop di balik dudukan ponsel, figur mainan, dan knob pengganti. Teknik ini penting karena mengubah file digital menjadi komponen plastik nyata dalam hitungan jam, tanpa cetakan atau perkakas.
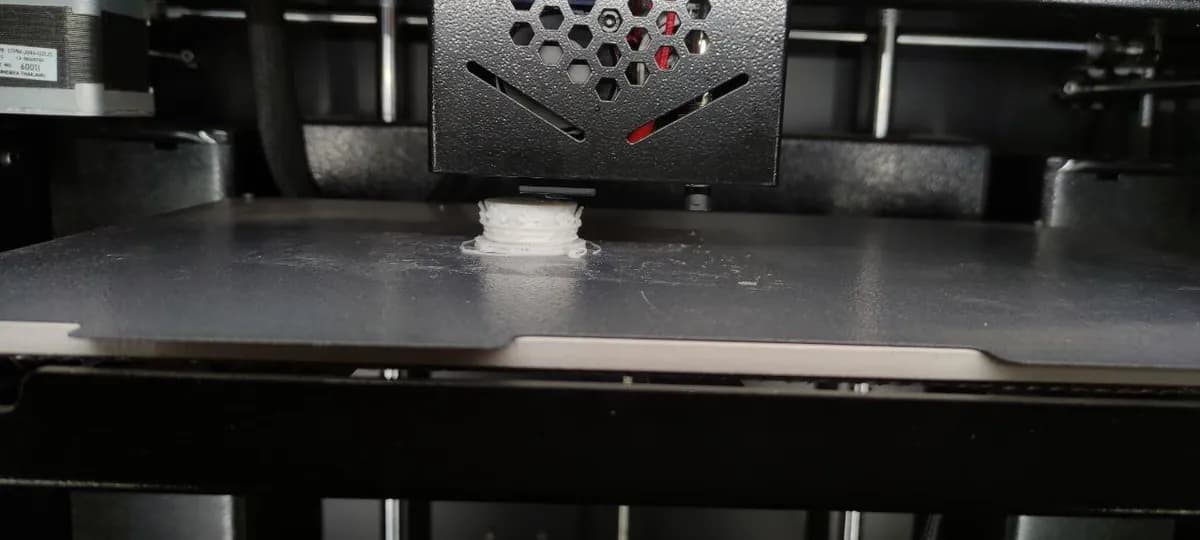
FDM (fused deposition modeling) dalam satu menit, oleh MecMade
Cara kerjanya
Iris model. Perangkat lunak yang disebut slicer memotong model 3D menjadi lapisan horizontal tipis. Lalu ia menulis toolpath (rute persis yang akan diikuti nosel pada setiap lapisan).
Umpankan filamen. Roda gigi penggerak mencengkeram kawat plastik yang disebut filamen, biasanya setebal 1,75 mm, dan mendorongnya stabil ke dalam hot end.
Lelehkan. Blok pemanas menghangatkan plastik hingga sekitar 190–260 °C, tergantung materialnya. Plastik melunak menjadi pasta kental, seperti pasta gigi hangat.
Gambar satu lapisan. Kepala bergerak dalam X dan Y dan meletakkan manik melalui nosel, biasanya selebar 0,4 mm. Ia menelusuri dinding luar lebih dulu, lalu mengisi bagian dalam dengan pola jarang yang disebut infill.
Naik satu tingkat dan ulangi. Pelat turun (atau kepala naik) setinggi satu lapisan, biasanya 0,1–0,3 mm. Lapisan berikutnya menyatu pada lapisan di bawahnya yang masih hangat, ratusan kali.
Lepaskan dan rapikan. Setelah dingin, Anda melepas komponen dari pelat. Penyangga (perancah sementara yang dicetak di bawah overhang) dipatahkan, dan Anda bisa mengamplas atau mengecat permukaannya.
Fakta kunci
- Material
- Termoplastik (plastik yang melunak saat dipanaskan): PLA, PETG, ABS, ASA, TPU fleksibel, nilon, polikarbonat, tipe berisi serat; PEEK dan ULTEM pada mesin industri
- Komponen khas
- Prototipe, casing, braket, jig dan fixture, suku cadang, model pajangan
- Ukuran komponen
- Biasanya hingga sekitar 25 cm per sisi pada printer desktop; mesin industri mencapai sekitar 1 m
- Presisi
- Sekitar ±0,2–0,5 mm (beberapa persepuluh milimeter); lebih baik pada mesin industri
- Hasil permukaan
- Garis lapisan terlihat dan permukaan beralur serta doff; halus hanya setelah diamplas, didempul, atau dilapisi
- Ukuran batch yang cocok
- 1 hingga beberapa ratus komponen; print farm dengan banyak printer bisa lebih banyak
- Biaya perkakas dan mesin
- Tanpa perkakas; printer desktop berharga beberapa ratus hingga beberapa ribu dolar, sistem industri puluhan hingga ratusan ribu dolar
- Kecepatan
- Lambat: kurang dari satu jam untuk klip kecil, sehari atau lebih untuk komponen besar
Kekuatan dan batasan
Kekuatan
- Cara termurah dan paling mudah diakses untuk membuat komponen plastik dari sebuah file
- Tanpa perkakas, sehingga perubahan desain tidak membutuhkan biaya
- Plastik rekayasa sungguhan, termasuk yang tangguh, tahan panas, dan fleksibel
- Infill yang jarang membuat komponen ringan dan hemat material
Batasan
- Garis lapisan terlihat dan hasil akhir kasar
- Lebih lemah di antara lapisan daripada sepanjang lapisan (anisotropik, artinya kekuatan bergantung pada arah)
- Overhang butuh penyangga, yang meninggalkan bekas
- Lambat, dan biaya per komponen nyaris tidak turun seiring jumlah
Di mana dipakai
- Desain produkModel konsep dan prototipe fungsional casing, klip, dan knob
- ManufakturJig, fixture, gauge, dan gripper khusus untuk lini perakitan
- Dirgantara dan otomotifPrototipe, perkakas, dan komponen interior volume rendah dari plastik tahan api
- Layanan kesehatanModel anatomi untuk perencanaan operasi, komponen ortotik khusus
- Pendidikan dan hobiProyek kelas, properti cosplay, suku cadang rumah tangga
Cara mengenalinya
- Rusuk horizontal halus di setiap dinding samping, seperti tumpukan benang tipis (garis lapisan).
- Tampilan "tangga" pada permukaan atas yang landai atau melengkung.
- Sambungan atau benjolan kecil tempat setiap lapisan dimulai dan berakhir, sering berjajar vertikal.
- Bagian kasar atau sisa tonjolan di bawah overhang tempat penyangga dipatahkan, dan satu permukaan bawah yang sangat datar yang bertumpu pada pelat cetak.
Bandingkan dengan
Tonton
3Dnatives · Prinsip FDM dijelaskan untuk pemula
Protolabs · Kapan FDM cocok untuk prototipe, dengan tips desain
Protolabs · Komponen tumbuh lapis demi lapis, dipercepat
Strange Parts · Print farm besar membuat komponen dalam produksi
Lihat foto asli
- Wikipedia: Fused filament fabrication — diagram kepala ekstrusi, foto printer dan komponen cetak
- Pencarian foto Wikimedia Commons
Ingat
- FDM melelehkan filamen plastik dan menggambar komponen manik demi manik, lapis demi lapis.
- Ini jalur termurah dari file ke komponen plastik nyata, tetapi lambat dan menampakkan garis lapisan.
- Komponen paling lemah di antara lapisan, jadi arahkan cetakan agar beban berjalan sepanjang lapisan.
Lainnya di Manufaktur aditif
Semua 100 proses
 8.2Stereolithography (SLA/DLP)Mengeraskan resin cair lapis demi lapis dengan laser atau proyektor (vat photopolymerization)Buka pelajaran
 8.3Selective laser sintering (SLS)Laser melebur serbuk nilon dalam bed; serbuk longgar menopang part (powder bed fusion)Buka pelajaran
 8.4Laser powder bed fusion (logam, SLM/DMLS)Laser melelehkan lapisan tipis serbuk logam (powder bed fusion)Buka pelajaran
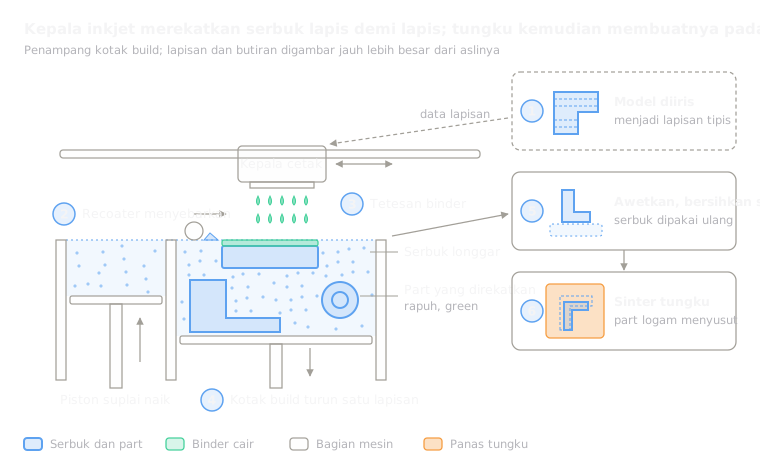 8.5Binder jettingKepala inkjet merekatkan serbuk, lalu komponen dikuras (cure) atau disinter (binder jetting)Buka pelajaran
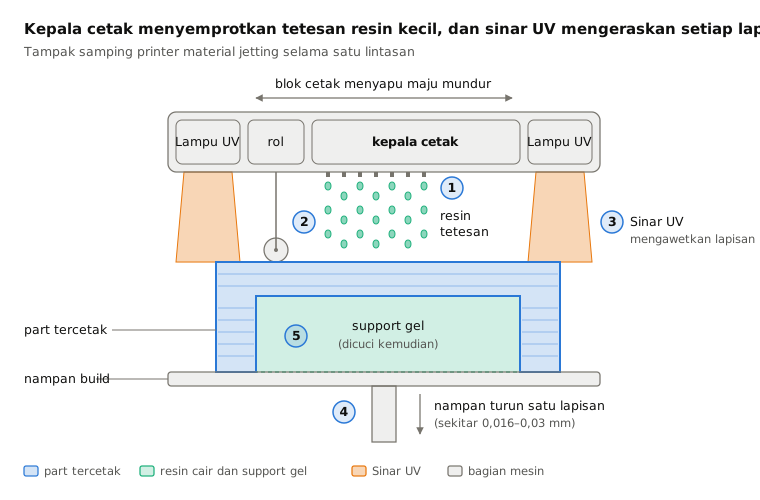
 8.6Material jetting (PolyJet)Menyemburkan tetesan resin dan men-cure-nya dengan cahaya UV (material jetting)Buka pelajaran
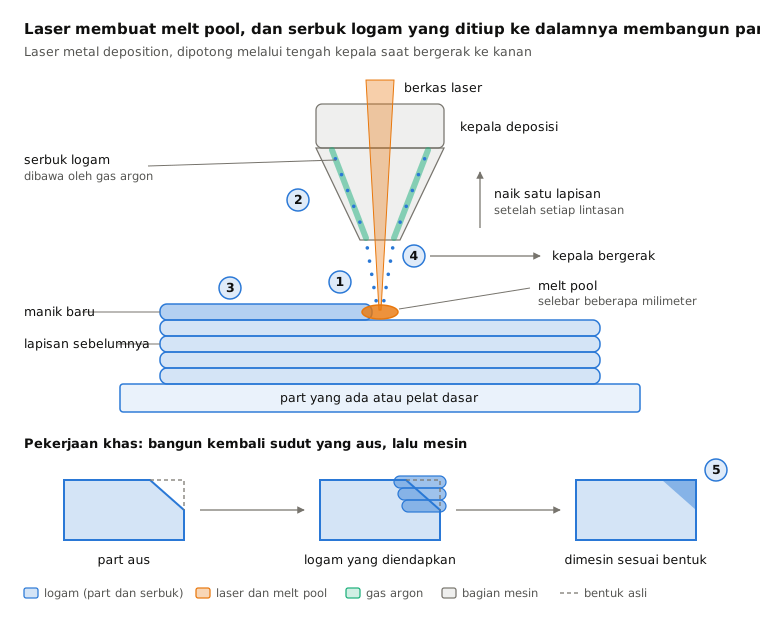
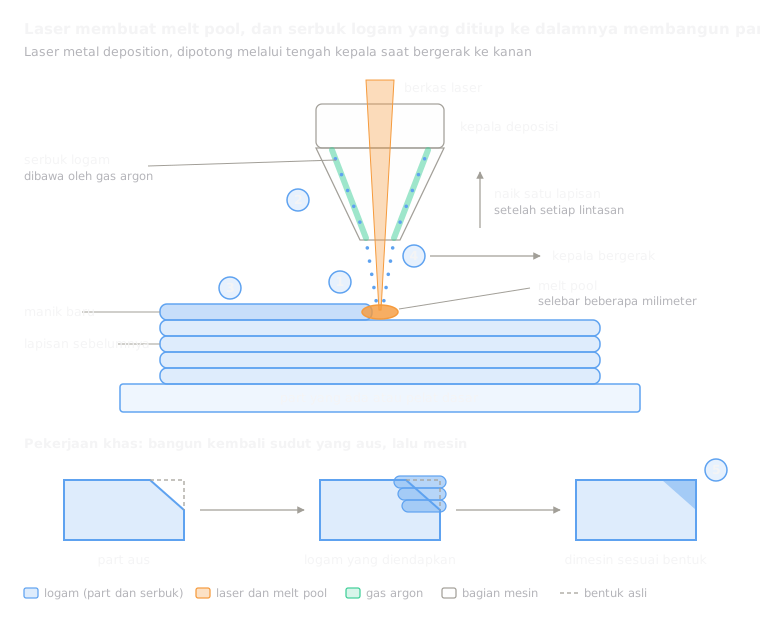 8.7Directed energy deposition (DED/LMD)Laser melelehkan kolam pada komponen; serbuk yang ditiupkan menambah logam (directed energy deposition)Buka pelajaran
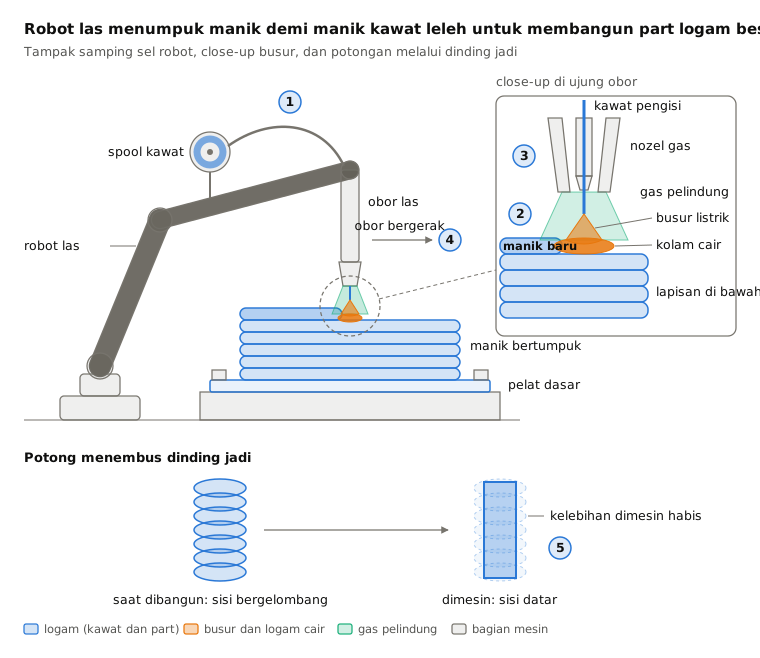
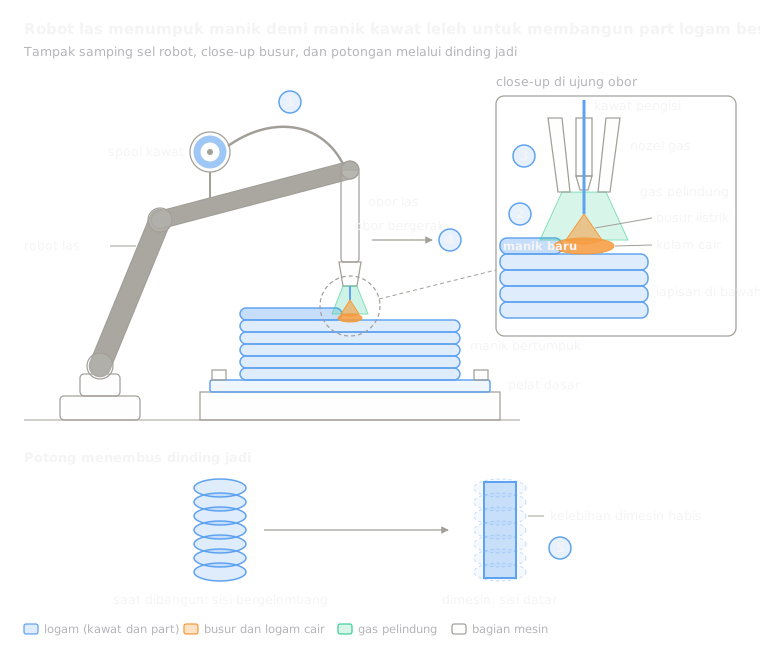 8.8Wire arc additive manufacturing (WAAM)Robot las menumpuk kawat yang dilelehkan busur menjadi manik (directed energy deposition)Buka pelajaran
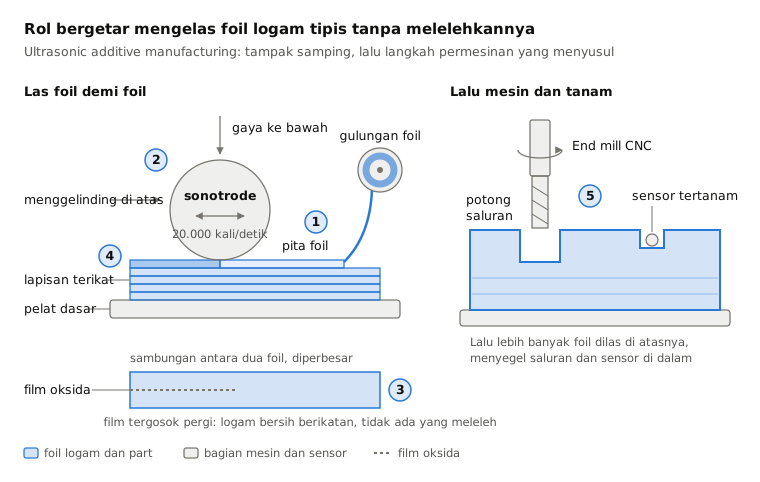
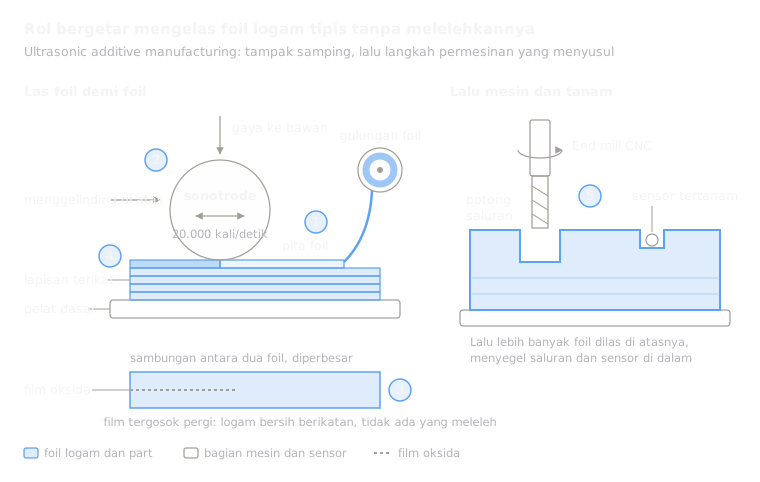 8.9Ultrasonic additive manufacturing (UAM)Getaran ultrasonik mengelas foil logam tanpa melelehkan, lalu mesin milling memangkasnya (sheet lamination)Buka pelajaran
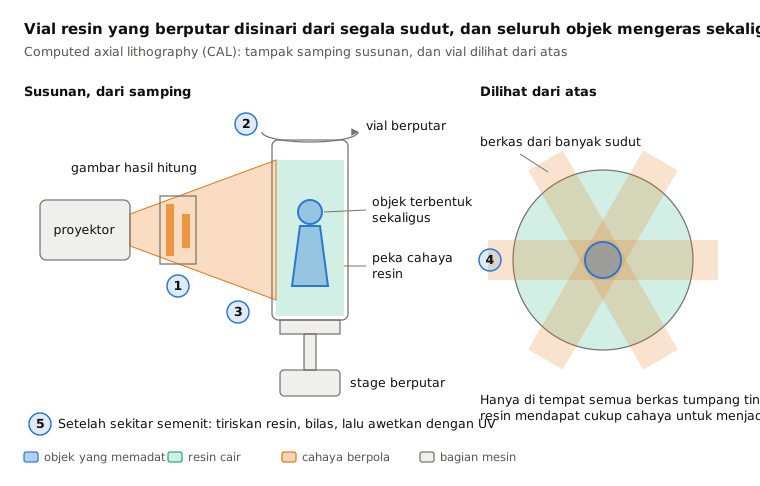
 8.10Volumetric printing (CAL)Cahaya dari segala sudut mengawetkan vial resin yang berputar sekaligus (volumetric printing)Buka pelajaran
Coba sekarang
Manfaatkan AI dalam CAD Anda.
Buat model komponen, hasilkan gambar teknik, dan otomatisasi pekerjaan berulang di dalam perangkat lunak CAD Anda.