

Stereolithography (SLA/DLP)
Mengeraskan resin cair lapis demi lapis dengan laser atau proyektor (vat photopolymerization)
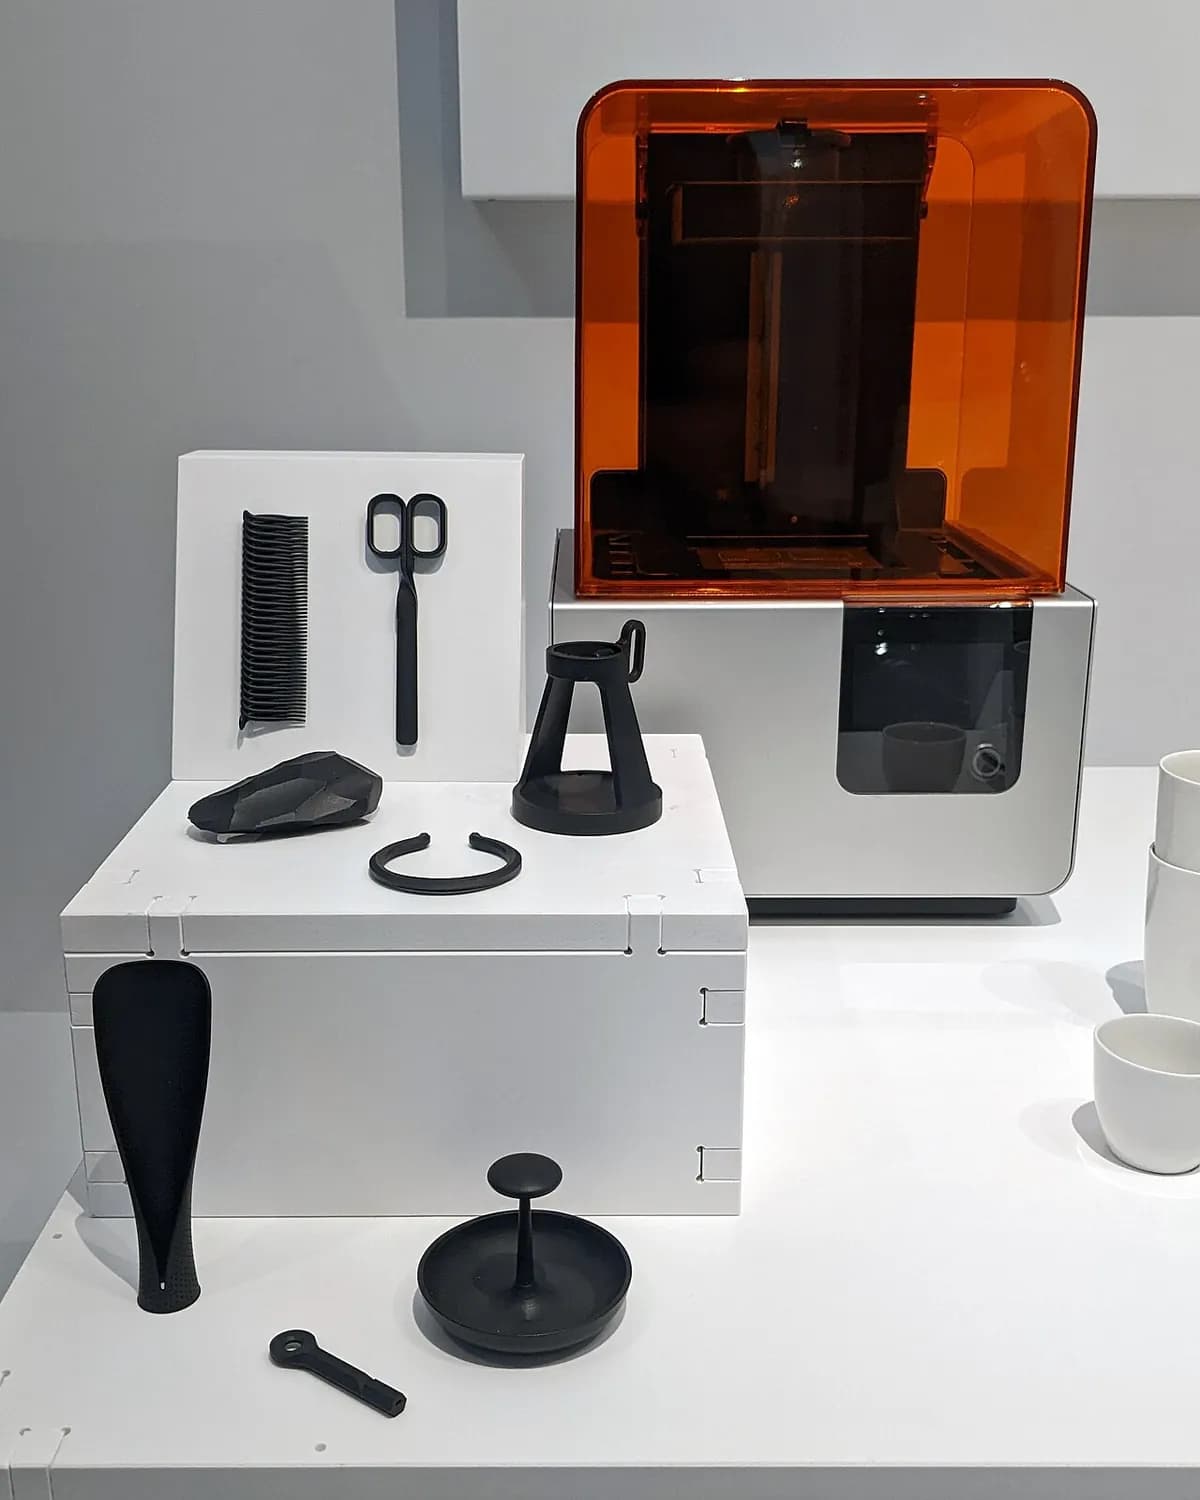
Stereolithography (SLA) mengubah resin cair menjadi part padat dengan mengeraskannya menggunakan sinar UV, satu lapisan tipis pada satu waktu. Sepupunya DLP (digital light processing) melakukan hal yang sama dengan proyektor. Laboratorium gigi memakai keduanya setiap hari untuk mencetak model aligner dan mahkota gigi, karena keduanya memberikan detail paling halus di antara metode cetak 3D yang umum.
Cara kerjanya
Iris model. Perangkat lunak memotong model 3D menjadi lapisan tipis dan menambahkan support (penyangga tipis yang bisa dipatahkan) yang menahan part pada platform.
Celupkan platform. Platform build turun ke tangki resin fotopolimer (plastik cair yang mengeras di bawah sinar UV). Platform berhenti satu lapisan di atas dasar film bening tangki, biasanya 0,025–0,1 mm.
Awetkan satu lapisan. Sinar UV menyinari dari bawah melalui film dan mengeraskan lembaran tipis resin dengan bentuk irisan. Pada SLA, laser menelusurinya dengan cermin yang berputar cepat; printer DLP dan LCD menyinari seluruh lapisan sekaligus.
Angkat dan kelupas. Platform naik dan mengelupas lapisan baru dari film, sehingga resin segar mengalir masuk di bawahnya. Langkah 2 sampai 4 berulang, dan part tumbuh terbalik.
Cuci. Anda membilas part dengan isopropil alkohol (IPA) untuk menghilangkan resin lengket yang belum mengeras.
Post-cure. Ruang dengan sinar UV dan panas lembut menyelesaikan pengerasan part hingga kekuatan penuh. Lalu Anda memotong support dan mengamplas tonjolan kecil yang tersisa.
Fakta kunci
- Material
- Resin fotopolimer: kelas standar, tangguh, fleksibel, tahan panas, castable, dental, dan berisi keramik
- Komponen khas
- Prototipe detail, model gigi, pola perhiasan, miniatur, cetakan kecil, chip mikrofluida
- Ukuran komponen
- Biasanya hingga 20–35 cm per sisi pada printer desktop dan meja; mesin industri besar mencapai sekitar 1,5 m
- Presisi
- Sekitar ±0,1 mm pada mesin desktop, lebih halus pada mesin industri; detail hingga sekitar 0,1 mm
- Hasil permukaan
- Halus dan sering mengilap, mendekati part cetak; garis lapisan samar pada lengkungan dan bekas kecil tempat support menyentuh
- Ukuran batch yang cocok
- 1 hingga beberapa ratus part; sebagian produk dental dan konsumen mencapai ribuan
- Biaya perkakas dan mesin
- Tanpa perkakas; printer hobi LCD berharga beberapa ratus dolar, SLA desktop profesional beberapa ribu, mesin industri ratusan ribu
- Kecepatan
- Beberapa jam hingga sehari per build; DLP dan LCD lebih cepat daripada SLA laser karena setiap lapisan disinari sekaligus
Kekuatan dan batasan
Kekuatan
- Detail paling halus dan permukaan paling mulus di antara metode cetak 3D yang umum
- Part kedap air yang hampir isotropik (sama kuat ke segala arah)
- Resin khusus untuk pengecoran, kedokteran gigi, part fleksibel atau tahan panas
- DLP dan LCD mencetak satu platform penuh secepat satu part
Batasan
- Sebagian besar resin lebih rapuh daripada plastik cetak dan dapat menguning di bawah sinar matahari
- Berantakan: resin cair mengiritasi kulit, sehingga Anda memerlukan sarung tangan dan ventilasi
- Langkah tambahan: pencucian, post-curing, dan pelepasan support
- Ukuran build terbatas, dan resin lebih mahal per kilogram daripada filamen
Di mana dipakai
- GigiModel untuk clear aligner, mahkota gigi, panduan bedah
- PerhiasanPola cincin castable, kemudian dicor dalam logam dengan investment casting
- MedisModel anatomi, cangkang alat bantu dengar kustom
- Desain produkPrototipe produk konsumen yang halus dan detail
- RekayasaCetakan kecil, chip mikrofluida, model terowongan angin
- HiburanMiniatur, figurin, properti film
Cara mengenalinya
- Permukaan yang sangat halus, sering mengilap, dengan garis lapisan yang nyaris tak terlihat.
- Gugusan tonjolan atau lubang kecil pada satu sisi, tempat support tipis dipotong.
- Detail halus yang tajam, seperti teks kecil yang terbaca atau tekstur yang tegas.
- Sering tampak tembus cahaya atau berwarna seragam, agak seperti kaca.
Bandingkan dengan
Tonton
Formlabs · Prinsip SLA, dijelaskan oleh pembuat printer
JLC3DP · Prosesnya dan pasca-pemrosesannya, untuk pemula
Adam Savage's Tested · Printer resin industri besar di pabrik
MLC CAD Systems · Alur kerja lengkap cetak, cuci, dan curing
Lihat foto asli
- Wikipedia: Stereolithography — diagram prinsip dan foto printer
- Pencarian foto Wikimedia Commons
Ingat
- SLA dan DLP mengeraskan resin cair dengan sinar UV, satu lapisan tipis pada satu waktu.
- Keduanya memberikan detail paling halus dan finishing paling mulus di antara cetak 3D yang umum, dengan konsekuensi pasca-pemrosesan yang lebih berantakan.
- Setiap cetakan perlu dicuci dan di-post-cure sebelum mencapai kekuatan penuh.
Lainnya di Manufaktur aditif
Semua 100 proses
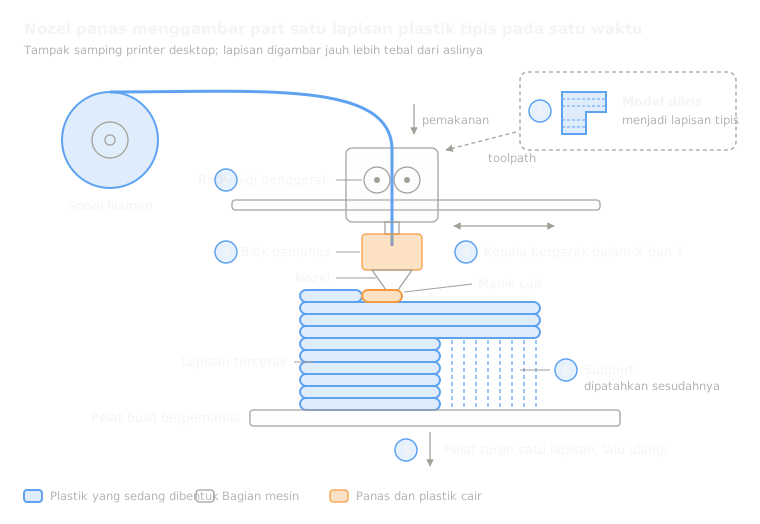 8.1ShortFDM (fused deposition modeling)Mengekstrusi filamen plastik cair melalui nosel yang bergerak (material extrusion)Buka pelajaran
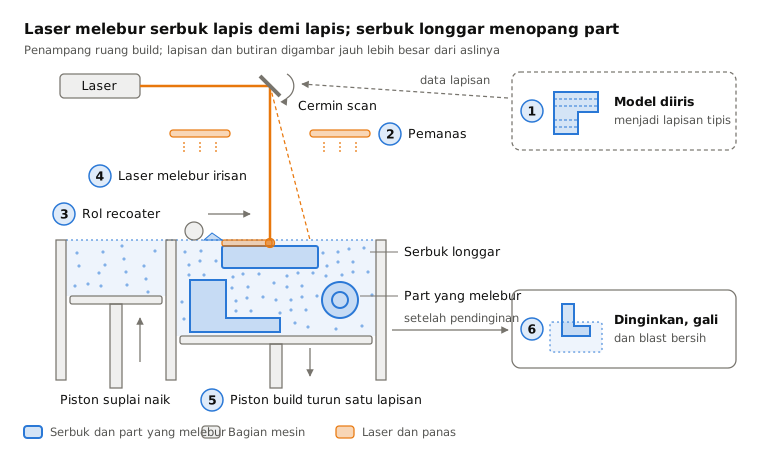
 8.3Selective laser sintering (SLS)Laser melebur serbuk nilon dalam bed; serbuk longgar menopang part (powder bed fusion)Buka pelajaran
 8.4Laser powder bed fusion (logam, SLM/DMLS)Laser melelehkan lapisan tipis serbuk logam (powder bed fusion)Buka pelajaran
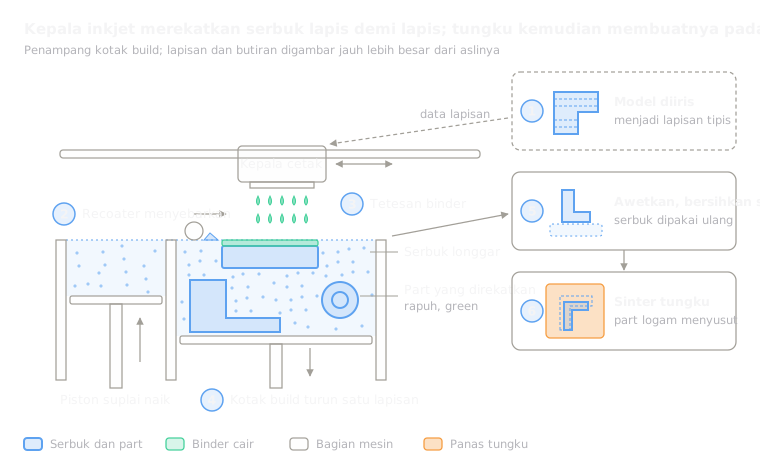 8.5Binder jettingKepala inkjet merekatkan serbuk, lalu komponen dikuras (cure) atau disinter (binder jetting)Buka pelajaran
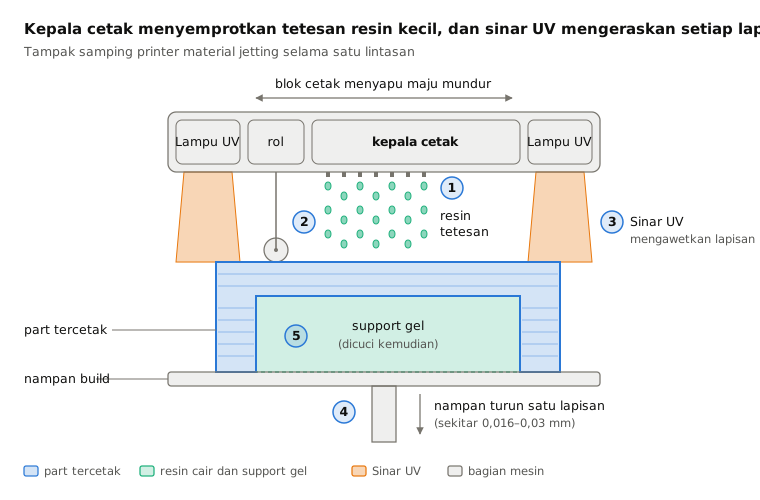
 8.6Material jetting (PolyJet)Menyemburkan tetesan resin dan men-cure-nya dengan cahaya UV (material jetting)Buka pelajaran
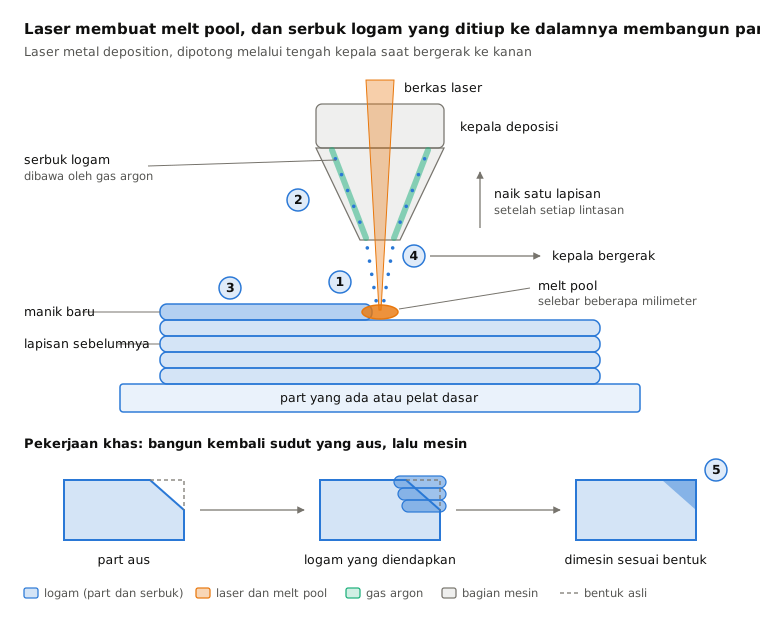
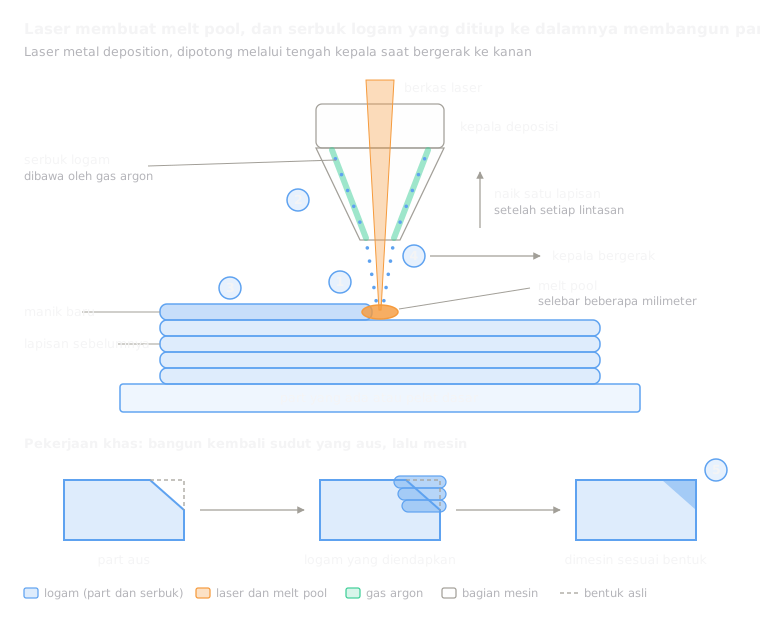 8.7Directed energy deposition (DED/LMD)Laser melelehkan kolam pada komponen; serbuk yang ditiupkan menambah logam (directed energy deposition)Buka pelajaran
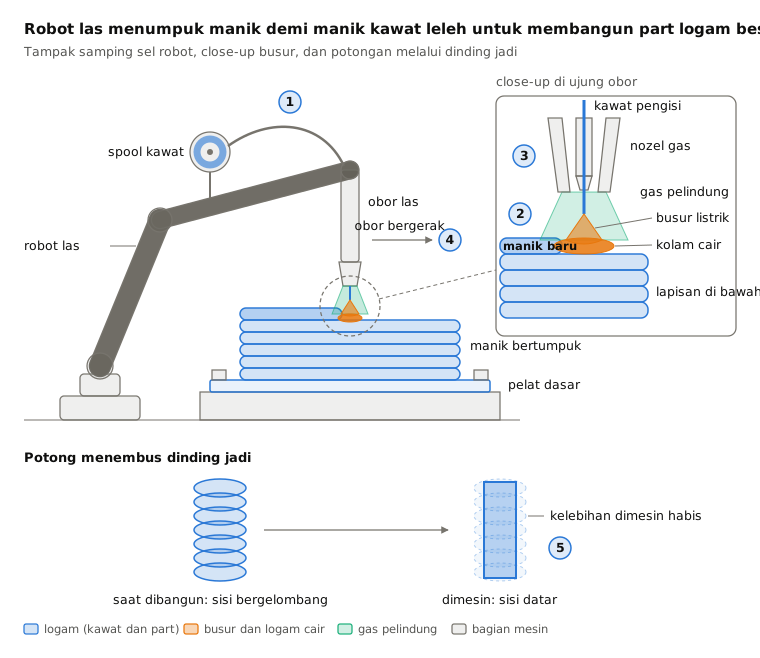
 8.8Wire arc additive manufacturing (WAAM)Robot las menumpuk kawat yang dilelehkan busur menjadi manik (directed energy deposition)Buka pelajaran
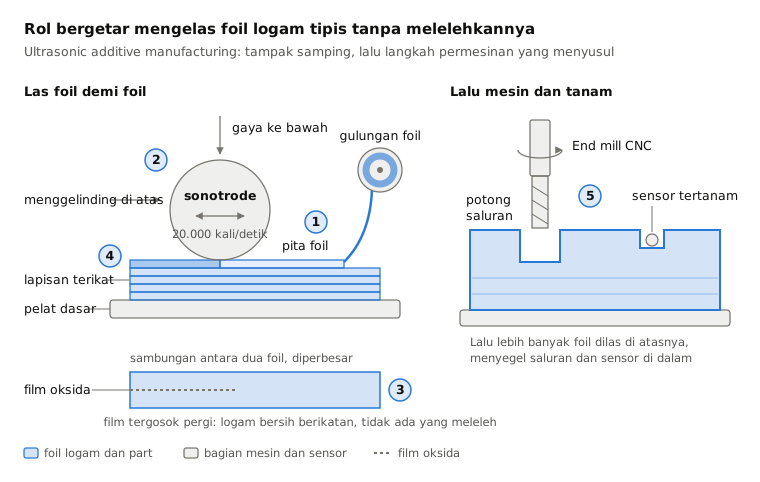
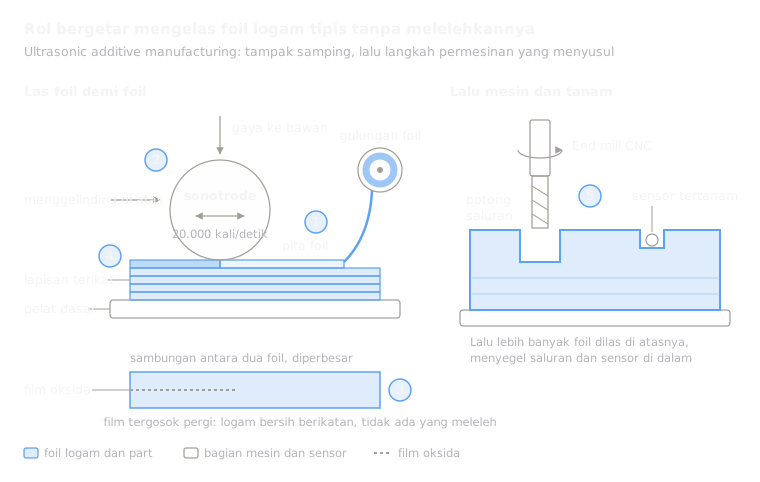 8.9Ultrasonic additive manufacturing (UAM)Getaran ultrasonik mengelas foil logam tanpa melelehkan, lalu mesin milling memangkasnya (sheet lamination)Buka pelajaran
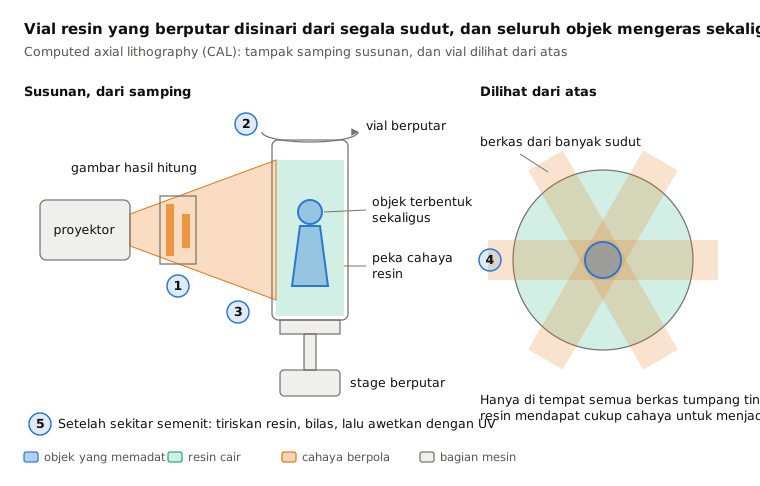
 8.10Volumetric printing (CAL)Cahaya dari segala sudut mengawetkan vial resin yang berputar sekaligus (volumetric printing)Buka pelajaran
Coba sekarang
Manfaatkan AI dalam CAD Anda.
Buat model komponen, hasilkan gambar teknik, dan otomatisasi pekerjaan berulang di dalam perangkat lunak CAD Anda.