

हॉट आयसोस्टॅटिक प्रेसिंग (HIP)
सर्व बाजूंनी गरम आर्गनने दाबून छिद्रे बंद करा
हॉट आयसोस्टॅटिक प्रेसिंग (HIP) तयार किंवा जवळजवळ तयार भाग प्रेशर वेसलमध्ये ठेवते आणि गरम आर्गन वायूने दाबते. दाब प्रत्येक दिशेने सारखाच ढकलतो ("आयसोस्टॅटिक"), त्यामुळे लपलेली छिद्रे आत कोसळतात आणि जोडली जातात, पण आकार तसाच राहतो. जेट इंजिनचे टर्बाइन ब्लेड आणि 3D-प्रिंट केलेले टायटॅनियम इम्प्लांट नेहमी अशा प्रकारे प्रक्रिया केले जातात.
हे कसे चालते
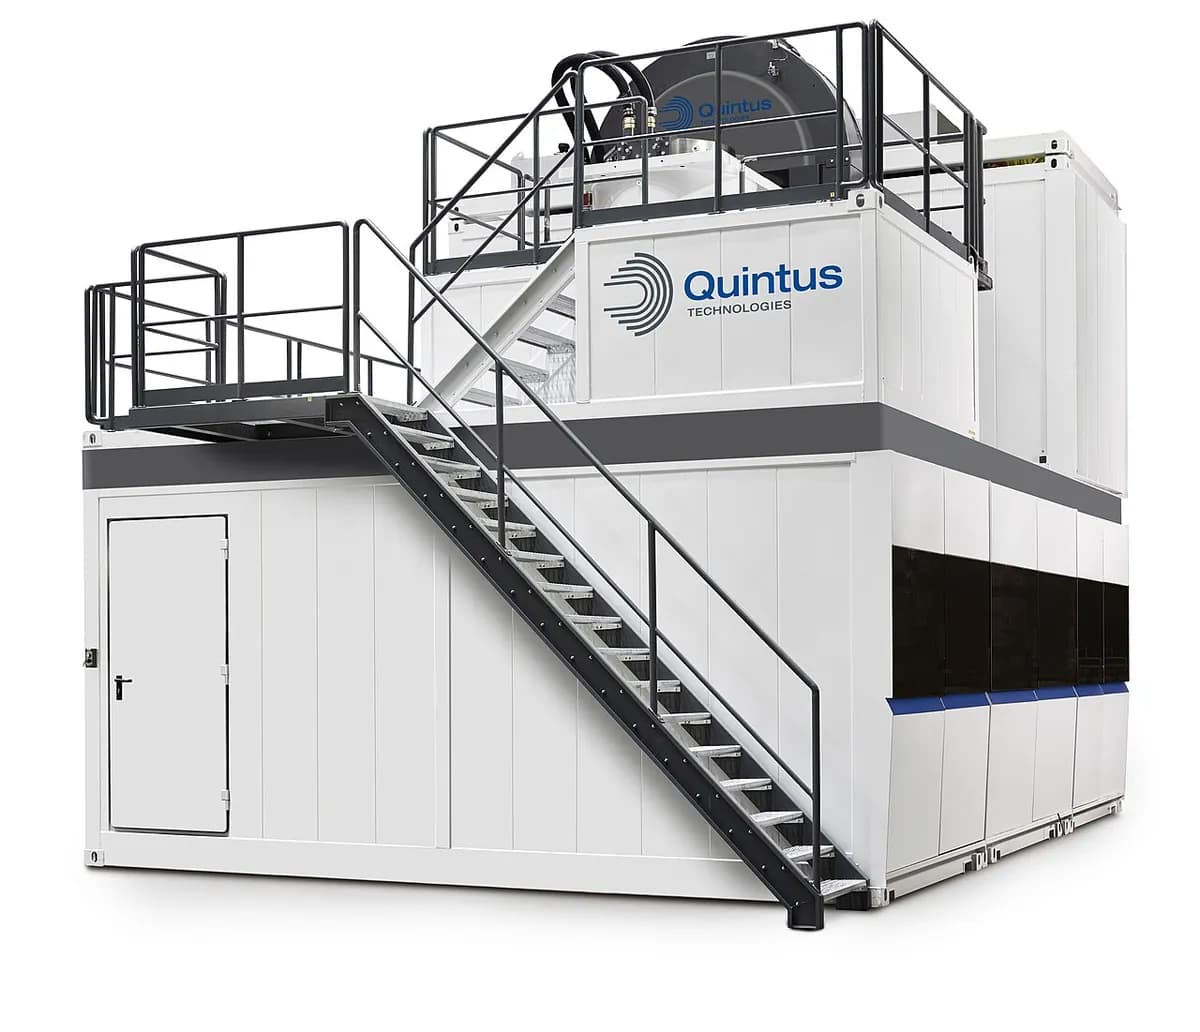
लोड करा आणि सील करा. भाग फिक्स्चरवर आत जातात, आणि वेसल जाड स्टील प्लगने बंद केले जाते; मोठ्या युनिटमध्ये जड चौकट प्लग जागी धरते. भारात ओतीव भाग, 3D-प्रिंट केलेले भाग किंवा स्टीलच्या डब्यात सील केलेली धातू पावडर असू शकते.
आर्गन भरा. हवा बाहेर पंप केली जाते, आणि कंप्रेसर आर्गन आत पंप करतो, एक निष्क्रिय वायू जो तप्त धातूशी अभिक्रिया करत नाही.
तापवा आणि दाब द्या. उष्णता कवचाच्या आतील भट्टी स्टील, टायटॅनियम आणि निकेल मिश्रधातूंसाठी भागांना सुमारे 900–1,250 °C पर्यंत आणते (अॅल्युमिनियमसाठी सुमारे 500 °C). अडकलेला वायू तापल्याने त्याचा दाब साधारणपणे 100–200 MPa पर्यंत वाढतो, म्हणजे वातावरणीय दाबाच्या सुमारे 1,000–2,000 पट.
टिकवा. साधारणपणे 2–4 तास, तप्त धातू इतका मऊ असतो की तो क्रीप होऊन (अतिशय हळू वाहून) छिद्रांत शिरतो. छिद्रांच्या भिंती एकमेकांना स्पर्श करतात आणि डिफ्यूजनने (अणू पलीकडे सरकून) जोडल्या जातात, आणि घन धातू राहतो. पृष्ठभागाला उघडी असलेली छिद्रे बंद होऊ शकत नाहीत, कारण वायू त्यात शिरतो.
थंड करा आणि बाहेर काढा. भट्टी थंड होते, आर्गन पुन्हा वापरासाठी परत मिळवला जातो, आणि भाग तोच आकार आणि जवळजवळ पूर्ण घनतेसह बाहेर येतात. पावडरचे डबे नंतर मशीनिंग किंवा आम्लाने काढले जातात.
मुख्य तथ्ये
- साहित्य
- टायटॅनियम, निकेल मिश्रधातू, स्टील आणि अॅल्युमिनियममधील ओतीव आणि 3D-प्रिंट केलेले भाग; सील केलेल्या डब्यांतील धातू पावडर; तांत्रिक सिरॅमिक
- सामान्य भाग
- टर्बाइन ब्लेड, वैद्यकीय इम्प्लांट, व्हॉल्व्ह बॉडी, टूल-स्टीलचे ठोकळे, प्रिंट केलेले धातूचे भाग
- भागाचा आकार
- लहान इम्प्लांटपासून अनेक टन भागांपर्यंत; सर्वात मोठ्या वेसलमध्ये सुमारे 2 m रुंदीचे भार मावतात
- अचूकता
- आकार टिकतो; भाग फक्त त्यांच्या छिद्रांच्या आकारमानाइतके आकुंचन पावतात, ओतीव भागांसाठी सहसा टक्क्याचा अत्यल्प अंश
- पृष्ठभागाची फिनिश
- जसा होता तसाच: HIP पृष्ठभागाला स्पर्श करत नाही
- कोणत्या बॅच आकारासाठी योग्य
- कोणतीही: एक भाग किंवा संपूर्ण भट्टीचा भार, अनेकदा विशेष HIP सेवा कंपन्यांकडून चालवले जाते
- टूलिंग आणि मशीनचा खर्च
- भागासाठी विशिष्ट टूलिंग नाही; मशीनची किंमत शेकडो हजार डॉलर (प्रयोगशाळा युनिट) ते अनेक दशलक्ष (उत्पादन युनिट)
- वेग
- एका चक्राला साधारणपणे तापवणे आणि थंड करणे धरून 6–12 तास लागतात; जलद थंड करणाऱ्या युनिटमध्ये कमी
ताकद आणि मर्यादा
बलस्थाने
- अंतर्गत छिद्रे काढते, जवळजवळ 100% घनता गाठते
- थकवा आयुष्यात (वारंवार भारांना प्रतिकार) आणि विश्वसनीयतेत मोठी वाढ
- भागासाठी विशिष्ट टूलिंग नाही: वेसलमध्ये बसणारा कोणताही आकार चालतो
- पावडरला घन भागात बदलू शकते, किंवा दोन धातू एकमेकांना जोडू शकते
मर्यादा
- पृष्ठभागाशी जोडलेली छिद्रे बंद करू शकत नाही
- लांब, महाग चक्रे, सहसा कास्टिंग किंवा प्रिंटिंगनंतरची अतिरिक्त पायरी
- अतिशय महाग मशीन, म्हणून बहुतेक कंपन्या सेवा पुरवठादार वापरतात
- पावडरचे डबे खर्च वाढवतात आणि मशीनिंग किंवा विरघळवून काढावे लागतात
कुठे वापरली जाते
- एरोस्पेसओतीव टर्बाइन ब्लेड आणि व्हेन, इंजिनचे स्ट्रक्चरल कास्टिंग
- वैद्यकीयओतीव किंवा 3D-प्रिंट केलेल्या टायटॅनियम आणि कोबाल्ट-क्रोममधील हिप आणि गुडघा इम्प्लांट
- अॅडिटिव्ह मॅन्युफॅक्चरिंगप्रिंट केलेल्या टायटॅनियम आणि निकेल-मिश्रधातूच्या भागांसाठी प्रमाणित नंतरची प्रक्रिया
- तेल, वायू आणि ऊर्जाHIP ने पावडरपासून बनवलेले व्हॉल्व्ह बॉडी, पंपचे भाग आणि मॅनिफोल्ड
- टूलिंगबारीक, एकसमान रचनेचे पावडर टूल स्टील आणि हाय-स्पीड स्टील
ओळखायची कशी
- HIP कोणतीही दिसणारी खूण सोडत नाही: भाग अगदी कास्टिंग किंवा प्रिंटसारखाच दिसतो.
- पुरावा आत असतो: कापलेला आणि पॉलिश केलेला छेद, किंवा एक्स-रे, छिद्रे नसल्याचे दाखवतो.
- HIP ने पावडरपासून बनवलेल्या मोठ्या भागांवर सर्वत्र मशीन केलेले पृष्ठभाग दिसतात, कारण स्टीलचा डबा कापून काढलेला असतो; रेखाचित्रे आणि प्रमाणपत्रांवर अनेकदा "HIPed" असे लिहिलेले असते.
यांच्याशी तुलना
पाहा
Everyday Metallurgy · उष्णता आणि समान दाब अंतर्गत छिद्रे का बंद करतात
Quintus Technologies · मशीन निर्मात्याकडून वेसल, भट्टी आणि आर्गन चक्र
Hiperbaric · एका पूर्ण उष्णता, दाब आणि थंड होण्याच्या चक्राचे अॅनिमेशन
TWI Ltd · डब्यात सील केलेली पावडर घन, जवळजवळ अंतिम भाग कसा बनते
खरी छायाचित्रे पाहा
- विकिपीडिया: Hot isostatic pressing — इतिहास, ठराविक दाब, तापमान आणि उपयोग; फोटो कमी
- Wikimedia Commons फोटो शोध
लक्षात ठेवा
- HIP भागांना सर्व बाजूंनी एकाच वेळी गरम आर्गनने दाबते, म्हणून आकार टिकतो.
- ते अंतर्गत छिद्रे बंद करते, जवळजवळ पूर्ण घनता आणि खूप जास्त थकवा आयुष्य देते.
- ही लांब, महाग बॅच पायरी आहे, जिथे भाग अपयशी ठरू नये तिथे वापरली जाते.
पावडर आणि सिरॅमिक्स मधील आणखी
सर्व 100 प्रक्रिया
 9.1पावडर मेटलर्जी (प्रेस आणि सिंटर)पावडर डाइमध्ये दाबा, मग बेल्ट भट्टीत सिंटर कराधडा उघडा
 9.2मेटल इंजेक्शन मोल्डिंग (MIM)पावडर-आणि-बाइंडर पेस्ट मोल्ड करा, बाइंडर काढा, सिंटर कराधडा उघडा
 9.4स्पार्क प्लाझ्मा सिंटरिंग (SPS)स्पंदित प्रवाह दाबलेला ग्रेफाइट डाइ काही मिनिटांत तापवतोधडा उघडा
 9.5मायक्रोवेव्ह सिंटरिंगमायक्रोवेव्ह भागाला आतून तापवतातधडा उघडा
 9.6सोल-जेल प्रक्रियाद्रव जेलमध्ये घट्ट होतो, मग सुकवून भाजला जातोधडा उघडा
वापरून पाहा
तुमच्या CAD मध्ये AI ला कामाला लावा.
तुमच्या CAD सॉफ्टवेअरमध्ये पार्ट्स मॉडेल करा, ड्रॉइंग्ज तयार करा आणि पुनरावृत्तीची कामे ऑटोमेट करा.