

पावडर मेटलर्जी (प्रेस आणि सिंटर)
पावडर डाइमध्ये दाबा, मग बेल्ट भट्टीत सिंटर करा
पावडर मेटलर्जीमध्ये धातू कधीही न वितळवता धातूचे भाग बनतात: बारीक पावडर डाइमध्ये दाबली जाते, मग कण एकमेकांना जोडले जाईपर्यंत तापवली जाते. कॉर्डलेस ड्रिलमधील लहान गिअर आणि टेबल फॅनमधील तेल भरलेल्या कांस्य बुशिंग अशा बनतात. लहान, अचूक धातूचे भाग लाखोंच्या संख्येने बनवण्याचा हा सर्वात स्वस्त मार्गांपैकी एक आहे.
हे कसे चालते
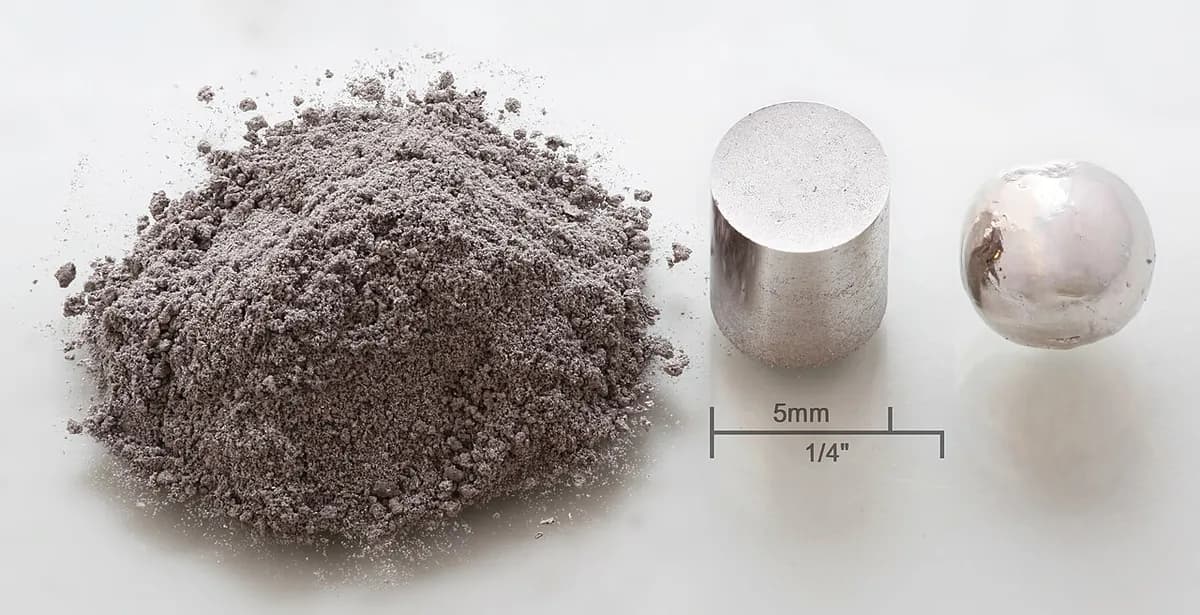
मिसळा. बारीक धातू पावडर, ज्याचे कण बहुतेक 0.15 मिमीपेक्षा लहान असतात (साधारणपणे पिठासारखे), ग्रेफाइट किंवा तांब्यासारख्या मिश्रधातू पावडरमध्ये मिसळली जाते. पावडर डाइमध्ये सरकावी म्हणून सुमारे 0.5–1% मेणाचे वंगण घातले जाते.
भरा. फीड शू डाइवरून सरकतो आणि पोकळीत (आकार देणारी पोकळी) पावडर टाकतो. खालचा पंच ठरलेल्या खोलीवर असतो, म्हणून प्रत्येक भरणीत सारखेच प्रमाण बसते.
दाबा. वरचा आणि खालचा पंच दोन्ही टोकांकडून सुमारे 400–800 MPa (प्रति चौरस सेंटीमीटर 4–8 टन) दाबाने पावडर दाबतात. परिणाम म्हणजे “ग्रीन” भाग: पूर्ण आकार, पण फक्त एकमेकांत अडकलेल्या कणांनी धरलेला, त्यामुळे खडूइतकाच नाजूक.
बाहेर काढा. खालचा पंच वर येतो आणि भाग बाहेर ढकलतो. फीड शू परत भरण्यासाठी येताना त्याला बाजूला सारतो, म्हणून प्रेस काही सेकंदांनी एक भाग बनवते.
सिंटर करा. जाळीचा पट्टा भागांना संरक्षक वायूने भरलेल्या लांब भट्टीतून नेतो (ऑक्सिडेशन रोखणारा वायू, गंजामागील अभिक्रिया). आधी वंगण जळून जाते. मग लोखंड आणि स्टीलसाठी सुमारे 1,120 °C वर, अणू प्रत्येक संपर्क बिंदूवरून पलीकडे जातात (डिफ्यूजन) आणि कणांमध्ये घन “नेक” वाढवतात.
गरज असल्यास फिनिश करा. अनेक भाग भट्टीतून बाहेर येताच तयार असतात. इतरांना अधिक अचूक मापांसाठी साइझिंग प्रेस, स्वयं-वंगण बेअरिंगसाठी तेलात भिजवणे, कडकपणासाठी उष्णता प्रक्रिया, किंवा बाजूची छिद्रे आणि दात्यांसाठी मशिनिंग दिले जाते.
मुख्य तथ्ये
- साहित्य
- बहुतेक लोखंड आणि स्टील; तसेच स्टेनलेस स्टील, कांस्य, पितळ, तांबे, अॅल्युमिनियम, चुंबकाचे मिश्रधातू आणि टंगस्टन कार्बाइड
- सामान्य भाग
- गिअर, स्प्रॉकेट, कॅम, बुशिंग, कुलुपाचे भाग, चुंबक, फिल्टर
- भागाचा आकार
- साधारणपणे काही ग्रॅमपासून सुमारे 2 किलोपर्यंत, बहुतेक तळहाताएवढे; प्रेसचे बल पृष्ठभागाचे क्षेत्र मर्यादित करते
- अचूकता
- सिंटर केल्यावर सुमारे ±0.05–0.1 मिमी; साइझिंग प्रेसनंतर अधिक अचूक
- पृष्ठभागाची फिनिश
- बारीक मॅट राखाडी, साधारणपणे Ra 1–3 µm (Ra म्हणजे पृष्ठभागावरील खुरटांची सरासरी उंची)
- कोणत्या बॅच आकारासाठी योग्य
- मोठी संख्या: साधारणपणे वर्षाला सुमारे 10,000 ते लाखो भाग
- टूलिंग आणि मशीनचा खर्च
- डाइ संच साधारणपणे $10,000–100,000; प्रेस आणि भट्ट्यांची किंमत शेकडो हजार ते दशलक्षावधी डॉलर्स
- वेग
- प्रति प्रेस प्रति मिनिट सुमारे 10–30 भाग; भट्टीतील प्रवासाला साधारणपणे 1–3 तास लागतात, पण ती न थांबता चालते
ताकद आणि मर्यादा
बलस्थाने
- जवळजवळ अंतिम आकार: मशिनिंग कमी किंवा नाहीच आणि भंगार अतिशय कमी
- जास्त संख्येत प्रति भाग कमी खर्च
- वितळवून जमणार नाहीत असे मिश्रण बनवते, जसे तांबे-टंगस्टन किंवा अंगभूत छिद्रे असलेला धातू
- भागामागून भाग अतिशय पुनरावृत्ती करण्यायोग्य
मर्यादा
- उरलेल्या छिद्रांमुळे (अनेकदा आकारमानाच्या 5–15%) भाग घन स्टीलपेक्षा कमकुवत होतात
- डाइ संच महाग असतात, म्हणून लहान बॅचेस क्वचितच परवडतात
- आकार डाइमधून सरळ बाहेर आले पाहिजेत: अंडरकट किंवा बाजूची छिद्रे नाहीत
- आकार आणि उंची प्रेसच्या बलाने आणि पावडर किती एकसारखी भरते यावरून मर्यादित
कुठे वापरली जाते
- ऑटोमोबाईलऑइल-पंप गिअर, टायमिंग स्प्रॉकेट, व्हॉल्व्ह-टायमिंग रोटर, गिअरबॉक्स सिंक्रोनायझर हब
- पॉवर टूल्स आणि घरगुती उपकरणेप्लॅनेटरी गिअर; ड्रिल, फॅन आणि मिक्सरमधील स्वयं-वंगण बुशिंग
- कुलुपे आणि हार्डवेअरलॉक कॅम, लिव्हर, कडीचे भाग
- विद्युतसॉफ्ट मॅग्नेटिक मोटर कोर, फेराइट आणि रेअर-अर्थ चुंबक
- फिल्टरसच्छिद्र कांस्य आणि स्टेनलेस स्टीलचे फिल्टर, एअर व्हॉल्व्हवरील सायलेन्सर
- कटिंग टूलटंगस्टन कार्बाइड इन्सर्ट आणि ड्रिलची टोके
ओळखायची कशी
- एकसारखा मॅट राखाडी पृष्ठभाग; भिंगाखाली सूक्ष्म छिद्रे दिसू शकतात.
- प्रिझमसारखे आकार: बाह्यरेषा वरपासून खालपर्यंत तीच राहते, सपाट पृष्ठभाग आणि पायऱ्या फक्त दाबाच्या दिशेने.
- किंचित तेलकट वाटणारे कांस्य बुशिंग, कारण त्यांची छिद्रे तेल धरतात.
- कडेवर लहानशा सपाट पट्टीत संपणारे चेम्फर, कारण सुरीसारखी धारदार पंचची कड तुटली असती.
यांच्याशी तुलना
पाहा
MPIF Videos · पावडरपासून तयार भागापर्यंतचा संपूर्ण मार्ग, उद्योग संघटनेकडून
Simeko AG · भट्टीत कणांमध्ये काय घडते
Comtec Mfg., Inc. · खरे कॉम्पॅक्शन प्रेस, सिंटरिंग भट्टी आणि तयार भाग
GKN Powder Metallurgy · धातू पावडर स्वतः कशी बनते, आणि आधुनिक उत्पादन लाइन
खरी छायाचित्रे पाहा
- Wikipedia: Powder metallurgy — प्रक्रियेचा आढावा, सिंटर केलेल्या भागांच्या फोटोंसह
- Wikimedia Commons फोटो शोध
लक्षात ठेवा
- पावडर आकारात दाबा, मग तिच्या वितळबिंदूखाली तापवा म्हणजे कण जोडले जातात.
- सोप्या बाह्यरेषेच्या लहान भागांसाठी सर्वोत्तम, जे जवळजवळ कचऱ्याशिवाय लाखोंच्या संख्येने बनतात.
- उरलेल्या छिद्रांमुळे थोडी ताकद कमी होते, पण त्यामुळेच स्वयं-वंगण बेअरिंग आणि फिल्टर शक्य होतात.
पावडर आणि सिरॅमिक्स मधील आणखी
सर्व 100 प्रक्रिया
 9.2मेटल इंजेक्शन मोल्डिंग (MIM)पावडर-आणि-बाइंडर पेस्ट मोल्ड करा, बाइंडर काढा, सिंटर कराधडा उघडा
 9.3हॉट आयसोस्टॅटिक प्रेसिंग (HIP)सर्व बाजूंनी गरम आर्गनने दाबून छिद्रे बंद कराधडा उघडा
 9.4स्पार्क प्लाझ्मा सिंटरिंग (SPS)स्पंदित प्रवाह दाबलेला ग्रेफाइट डाइ काही मिनिटांत तापवतोधडा उघडा
 9.5मायक्रोवेव्ह सिंटरिंगमायक्रोवेव्ह भागाला आतून तापवतातधडा उघडा
 9.6सोल-जेल प्रक्रियाद्रव जेलमध्ये घट्ट होतो, मग सुकवून भाजला जातोधडा उघडा
वापरून पाहा
तुमच्या CAD मध्ये AI ला कामाला लावा.
तुमच्या CAD सॉफ्टवेअरमध्ये पार्ट्स मॉडेल करा, ड्रॉइंग्ज तयार करा आणि पुनरावृत्तीची कामे ऑटोमेट करा.