

मेटल इंजेक्शन मोल्डिंग (MIM)
पावडर-आणि-बाइंडर पेस्ट मोल्ड करा, बाइंडर काढा, सिंटर करा
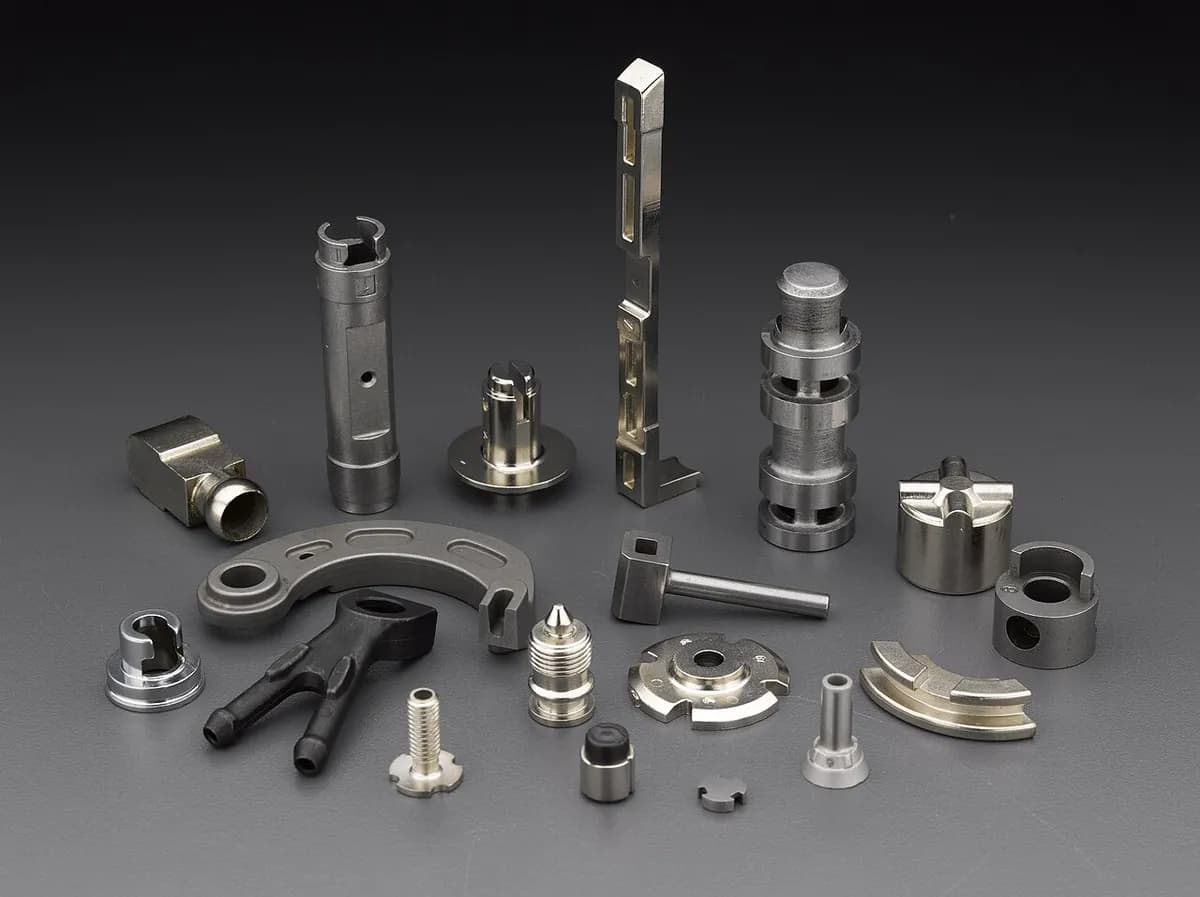
मेटल इंजेक्शन मोल्डिंग (MIM) धातूला प्लास्टिकसारखा आकार देते: धातू पावडर आणि प्लास्टिक बाइंडरची गरम पेस्ट साच्यात इंजेक्ट केली जाते. मग प्लास्टिक काढले जाते आणि धातू सिंटर केला जातो, म्हणून भाग आकुंचन पावून जवळजवळ घन धातू बनतो. ते घड्याळाच्या केसचे भाग, फोनच्या हिंजचे भाग आणि शस्त्रक्रिया साधनांचे जबडे यांसारखे लहान, गुंतागुंतीचे भाग बनवते.
हे कसे चालते
फीडस्टॉक मिसळा. अतिशय बारीक धातू पावडर, कण साधारणपणे 20 µm पेक्षा लहान (केसाच्या रुंदीचा एक चतुर्थांश), मेण आणि प्लास्टिकच्या बाइंडरसह मळली जाते. पेस्ट आकारमानाने सुमारे 60% धातूची असते आणि तिच्या गोळ्या कापल्या जातात.
मोल्ड करा. इंजेक्शन मोल्डिंग मशीन (फिरत्या स्क्रूसह तापवलेले बॅरल) बाइंडर वितळवते आणि पेस्ट स्टीलच्या साच्यात ढकलते. "ग्रीन" भाग बाहेर येतो: पूर्ण आकार, पण अंतिम भागापेक्षा 15–20% मोठा. रनर (पुरवठा वाहिन्या) बारीक करून पुन्हा वापरले जातात.
डिबाइंड करा. बहुतेक बाइंडर काढला जातो, सहसा आधी सॉल्व्हेंट किंवा रासायनिक वाफेने, मग सौम्य उष्णतेने. जो उरतो तो नाजूक "ब्राउन" भाग: बाइंडरच्या अंशाने धरलेले धातूचे कण, उघड्या छिद्रांनी भरलेला.
सिंटर करा. भाग व्हॅक्यूम किंवा हायड्रोजन भट्टीत जातो, स्टीलसाठी सुमारे 1,200–1,400 °C वर, वितळबिंदूच्या जवळ (पण त्याखाली). कण जुळतात आणि छिद्रे बंद होतात, म्हणून भाग सुमारे 15–20% एकसमान आकुंचन पावतो आणि 95–99% घन होतो. नंतर हीट ट्रीटमेंट, प्लेटिंग किंवा हलके मशीनिंग होऊ शकते.
मुख्य तथ्ये
- साहित्य
- बहुतेक स्टेनलेस स्टील (17-4PH आणि 316L सारखे) आणि कमी-मिश्र स्टील; तसेच टायटॅनियम, टंगस्टन मिश्रधातू, कोबाल्ट-क्रोम आणि चुंबकीय मिश्रधातू
- सामान्य भाग
- घड्याळ केसचे भाग, हिंजचे भाग, लहान गिअर, ऑर्थोडोंटिक ब्रॅकेट, शस्त्रक्रिया साधनांचे जबडे, कुलूप आणि बंदुकीचे भाग
- भागाचा आकार
- लहान: साधारणपणे 0.1–100 g, बोटाच्या टोकापासून तळहाताएवढे
- अचूकता
- मापाच्या सुमारे ±0.3–0.5% (10 mm वैशिष्ट्यावर सुमारे ±0.05 mm)
- पृष्ठभागाची फिनिश
- गुळगुळीत, साधारणपणे Ra 0.8–1.6 µm (Ra म्हणजे पृष्ठभागावरील उंचवट्यांची सरासरी उंची), साच्याची नक्कल करणारे
- कोणत्या बॅच आकारासाठी योग्य
- मोठी संख्या: साधारणपणे वर्षाला 10,000 ते दशलक्ष भाग
- टूलिंग आणि मशीनचा खर्च
- साचा साधारणपणे 10,000–100,000 डॉलर; मोल्डिंग मशीन, डिबाइंडिंग युनिट आणि भट्ट्या प्रत्येकी शेकडो हजार डॉलर
- वेग
- मोल्डिंग: दर 10–60 s ला एक शॉट, अनेकदा प्रति शॉट अनेक भाग; डिबाइंडिंग आणि सिंटरिंगला अनेक तास, अनेकदा प्रति बॅच एक दिवस किंवा अधिक
ताकद आणि मर्यादा
बलस्थाने
- मशीन करायला महाग असलेले गुंतागुंतीचे 3D आकार, पातळ भिंती आणि बारीक तपशील
- 95–99% घन, म्हणून मजबुती घन धातूच्या जवळ पोहोचते
- स्टेनलेस स्टील आणि टायटॅनियमसारखे मशीन करायला कठीण मिश्रधातू हाताळते
- कमी अपव्यय: रनर नवीन फीडस्टॉकमध्ये रिसायकल होतात
मर्यादा
- फक्त लहान भाग: जाड भागांचे डिबाइंडिंग मंद होते आणि ते तडकू किंवा लोंबू शकतात
- साचा डिझाइन करताना 15–20% आकुंचन नेमके ओळखावे लागते
- महाग साचा आणि लांब डिबाइंड-आणि-सिंटर चक्र; मोठ्या संख्येची गरज
- बारीक पावडर साध्या प्रेस-आणि-सिंटर पावडरपेक्षा महाग असतात
कुठे वापरली जाते
- ग्राहक इलेक्ट्रॉनिक्सफोनच्या हिंजचे भाग, सिम-कार्ड ट्रे, कॅमेरा आणि कनेक्टरचे भाग
- वैद्यकीय आणि दंतऑर्थोडोंटिक ब्रॅकेट, शस्त्रक्रिया साधनांचे जबडे आणि मुठी
- घड्याळे आणि दागिनेघड्याळाचे केस, बकल, ब्रेसलेटचे दुवे
- ऑटोमोबाईलटर्बोचार्जर व्हेन, इंधन-इंजेक्टरचे भाग, कुलूप आणि सेन्सरचे भाग
- बंदुकाट्रिगर, हॅमर, सेफ्टी आणि इतर लहान क्रियेचे भाग
- साधने आणि कुलपेकुलपांचे भाग, लहान गिअर, पॉवर-टूलचे भाग
ओळखायची कशी
- साटनसारख्या गुळगुळीत पृष्ठभागांचे आणि स्पष्ट तपशीलांचे लहान, गुंतागुंतीचे स्टीलचे भाग, जणू धातूचा बनलेला मोल्ड केलेला प्लास्टिक भाग.
- इजेक्टर पिनच्या लहान गोल खुणा आणि जिथे पेस्ट साच्यात शिरली तिथे लहान गेटचा व्रण.
- साच्याचे दोन अर्धे जिथे भेटले तिथे अंधुक पार्टिंग लाइन.
- एकसमान भिंतीची जाडी, रिब्स आणि पोकळ केलेले कप्पे, जे मशीन केलेल्या नव्हे तर मोल्ड केलेल्या भागांचे वैशिष्ट्य आहे.
यांच्याशी तुलना
पाहा
AMT Pte. Ltd. · चार पायऱ्या आणि MIM बनवत असलेल्या भागांचे प्रकार
GKN Powder Metallurgy · बाइंडर कसा जातो आणि भाग किती आकुंचन पावतो
MPP · खऱ्या मोल्डिंग मशीन, भट्ट्या आणि तयार भाग
Zimmer Group · मोल्डिंग सेलपासून भागापर्यंत निर्मात्याची संपूर्ण प्रक्रिया साखळी
खरी छायाचित्रे पाहा
- विकिपीडिया: Metal injection molding — पायऱ्या, साहित्य आणि उपयोगांचा आढावा
- Wikimedia Commons फोटो शोध
लक्षात ठेवा
- MIM म्हणजे धातू भरलेल्या पेस्टसह प्लास्टिक इंजेक्शन मोल्डिंग, त्यानंतर बाइंडर काढणे आणि सिंटरिंग.
- भाग भट्टीत 15–20% आकुंचन पावतो, म्हणून साचा नेमक्या तेवढ्याने मोठा बनवला जातो.
- मोठ्या संख्येत लहान, गुंतागुंतीचे धातूचे भाग बनवण्यासाठी ही सर्वोत्तम प्रक्रिया आहे.
पावडर आणि सिरॅमिक्स मधील आणखी
सर्व 100 प्रक्रिया
 9.1पावडर मेटलर्जी (प्रेस आणि सिंटर)पावडर डाइमध्ये दाबा, मग बेल्ट भट्टीत सिंटर कराधडा उघडा
 9.3हॉट आयसोस्टॅटिक प्रेसिंग (HIP)सर्व बाजूंनी गरम आर्गनने दाबून छिद्रे बंद कराधडा उघडा
 9.4स्पार्क प्लाझ्मा सिंटरिंग (SPS)स्पंदित प्रवाह दाबलेला ग्रेफाइट डाइ काही मिनिटांत तापवतोधडा उघडा
 9.5मायक्रोवेव्ह सिंटरिंगमायक्रोवेव्ह भागाला आतून तापवतातधडा उघडा
 9.6सोल-जेल प्रक्रियाद्रव जेलमध्ये घट्ट होतो, मग सुकवून भाजला जातोधडा उघडा
वापरून पाहा
तुमच्या CAD मध्ये AI ला कामाला लावा.
तुमच्या CAD सॉफ्टवेअरमध्ये पार्ट्स मॉडेल करा, ड्रॉइंग्ज तयार करा आणि पुनरावृत्तीची कामे ऑटोमेट करा.