

Выкладка и автоклавное отверждение
Слои препрега, уложенные на форму, упакованные в вакуумный мешок и отверждённые под действием тепла и давления
Выкладка собирает деталь из тонких листов тканого волокна, уже пропитанных смолой, которые укладывают на форму по одному листу (слою). Пакет запечатывают в вакуумный мешок и отверждают под действием тепла и давления в автоклаве (печи под давлением). Так авиационные обшивки крыльев и шасси «Формулы-1» получают очень высокую прочность при очень малой массе.
Как это работает
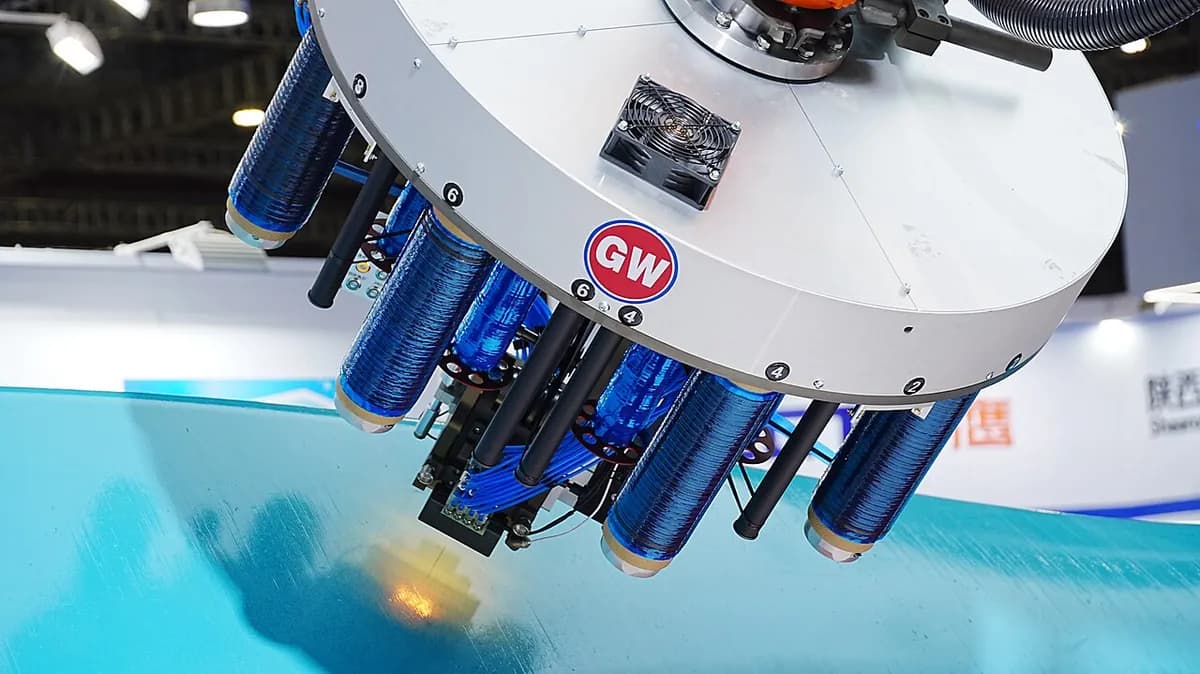
Раскройте и выложите слои. Препрег (волокнистая ткань или лента, уже пропитанная частично отверждённой смолой и хранимая замороженной до использования) раскраивают и укладывают на форму. Волокна каждого слоя направлены по заданному плану; самые большие авиационные детали выкладывают роботы (автоматизированная укладка волокна).
Упакуйте в мешок и создайте вакуум. Сверху кладут съёмный слой (ткань, которую позже отрывают), дренажный слой (войлок, пропускающий воздух) и плёнку мешка. Липкая герметизирующая лента запечатывает мешок на форме. Затем насос откачивает воздух, и наружный воздух прижимает пакет, а оставшийся воздух выходит.
Отвердите в автоклаве. Автоклав нагревает деталь, обычно до 120–180 °C. Газ внутри нагнетается до давления примерно 3–7 бар, в три–семь раз выше обычного атмосферного, и сжимает мешок. Смола размягчается, растекается и смачивает волокна, затем за несколько часов отверждается (сшивается в твёрдое тело).
Извлеките из формы, обрежьте и проверьте. После медленного охлаждения слои мешка снимают, и деталь отделяется от формы. Кромки обрезают, отверстия сверлят. Ответственные детали проверяют ультразвуком на пустоты (запертые пузырьки) и слои, которые не склеились.
Ключевые факты
- Материалы
- Препреги из углеродного, стеклянного или арамидного (прочного синтетического) волокна, в основном с эпоксидной смолой; сотовые или пенные сердечники для сэндвич-панелей
- Типичные детали
- Обшивки крыла и оперения, панели фюзеляжа, лопасти вертолётов, шасси «Формулы-1», панели спутников
- Размер детали
- От кронштейнов размером с ладонь до обшивок крыльев длиной в десятки метров; ограничено внутренним размером автоклава
- Точность
- Форма обычно в пределах около ±0,2–0,5 мм от формы-оснастки; толщина каждого слоя около 0,1–0,3 мм
- Качество поверхности
- Сторона формы гладкая и часто глянцевая (копия формы); сторона мешка слегка фактурная от съёмного слоя
- Подходящая партия
- От единичных изделий до нескольких тысяч деталей в год
- Стоимость оснастки и оборудования
- Формы — от около $1000 (малые детали) до $1 млн и более (крупная авиационная оснастка); автоклавы — от сотен тысяч до многих миллионов долларов
- Скорость
- Выкладка занимает от часов до суток на деталь; один цикл отверждения обычно занимает около 3–8 часов, включая нагрев и охлаждение
Сильные стороны и ограничения
Сильные стороны
- Лучшее соотношение прочности и массы среди распространённых композитных методов
- Очень мало пустот (обычно менее 1–2 %) благодаря давлению
- Волокна уложены именно там, куда идут нагрузки, слой за слоем
- Повторяемое, хорошо документированное качество, которому доверяют при сертификации авиационной техники
Ограничения
- Медленно: часы квалифицированного ручного труда плюс часы отверждения на каждую деталь
- Дорого: препрег нужно хранить замороженным, и срок его годности ограничен; мешки и ткани выбрасываются
- Размер детали ограничен автоклавом, а большие автоклавы дороги в покупке и эксплуатации
- Отверждённые реактопластовые детали нельзя переплавить, поэтому переработка затруднена
Где применяется
- АвиацияОбшивки крыла и оперения, панели фюзеляжа, закрылки, лопасти несущего винта вертолёта
- КосмосКонструкции спутников, отражатели антенн, головные обтекатели ракет-носителей
- АвтоспортШасси «Формулы-1» (ячейка безопасности пилота), антикрылья, кузовные панели
- СуперкарыКарбоновые крыши, капоты, аэродинамические детали, некоторые монококи шасси
- МедицинаСтолы для рентгена (углерод пропускает рентгеновские лучи), протезы стоп
Как узнать процесс
- Одна очень гладкая, часто глянцевая сторона (сторона формы) и одна слегка фактурная, с отпечатком съёмного слоя.
- На декоративных деталях — плетёная шахматная клетка углеродной ткани, видимая под прозрачной смолой.
- Тонкие уложенные слои на обрезанных кромках, а также кромки и отверстия, обработанные после отверждения.
- Тонкие оболочки или сэндвич-панели, иногда с видимыми сотами на открытой кромке.
Сравните с
Смотрите
PolyU IC · Основная идея автоклавного отверждения, шаг за шагом
Pressure Equipment Academy · Весь путь от выкладки до отверждённой авиационной детали
Matthieu Libeert (Mat's Prototyping) · Выкладка слоёв и вакуумная упаковка крупным планом
Composites Central · Роботы укладывают волокнистую ленту на большие авиационные формы
Смотреть реальные фото
- Википедия: Pre-preg — материалы препрегов, хранение и автоклавное отверждение, с фотографиями
- Поиск фотографий в Wikimedia Commons
Запомните
- Слои препрега укладывают вручную или роботом, волокна каждого направлены по заданному плану.
- Вакуумный мешок, затем тепло и давление автоклава выдавливают воздух и отверждают смолу.
- Это даёт самые лёгкие и прочные детали, но медленно и дорого.
Ещё в главе «Композиты»
Все 100 процессов
 10.2Трансферное формование смолы и инфузияСухое волокно в форме; жидкую смолу подают под давлением (RTM) или втягивают вакуумом (инфузия)Открыть урок
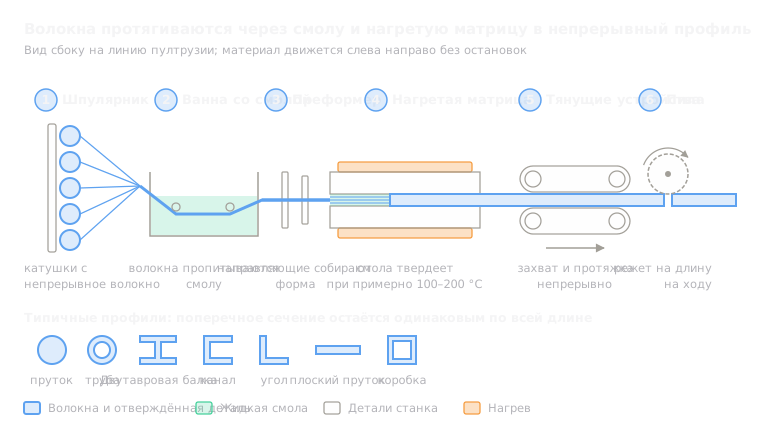 10.3ПултрузияВолокна, протягиваемые сквозь смолу и нагретую фильеру, без остановкиОткрыть урок
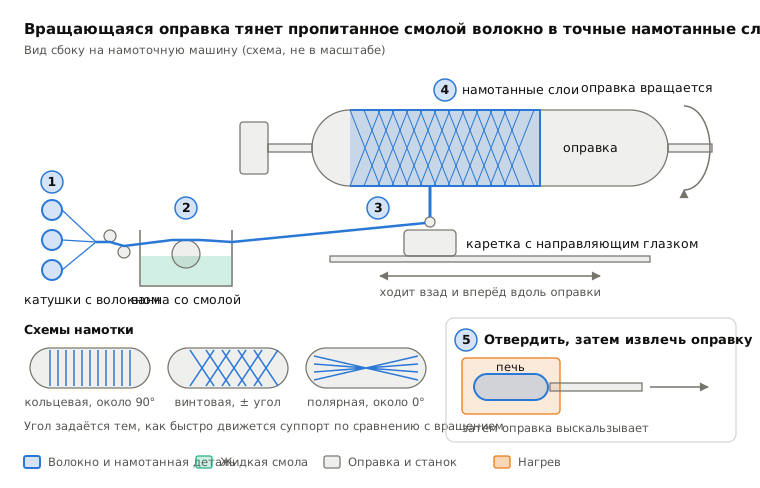
 10.4Намотка волокнаПропитанное смолой волокно наматывается на вращающуюся оправкуОткрыть урок
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.