

کیس ہارڈننگ اور نائٹرائیڈنگ
کاربن یا نائٹروجن سطح میں پھیلائی جاتی ہے
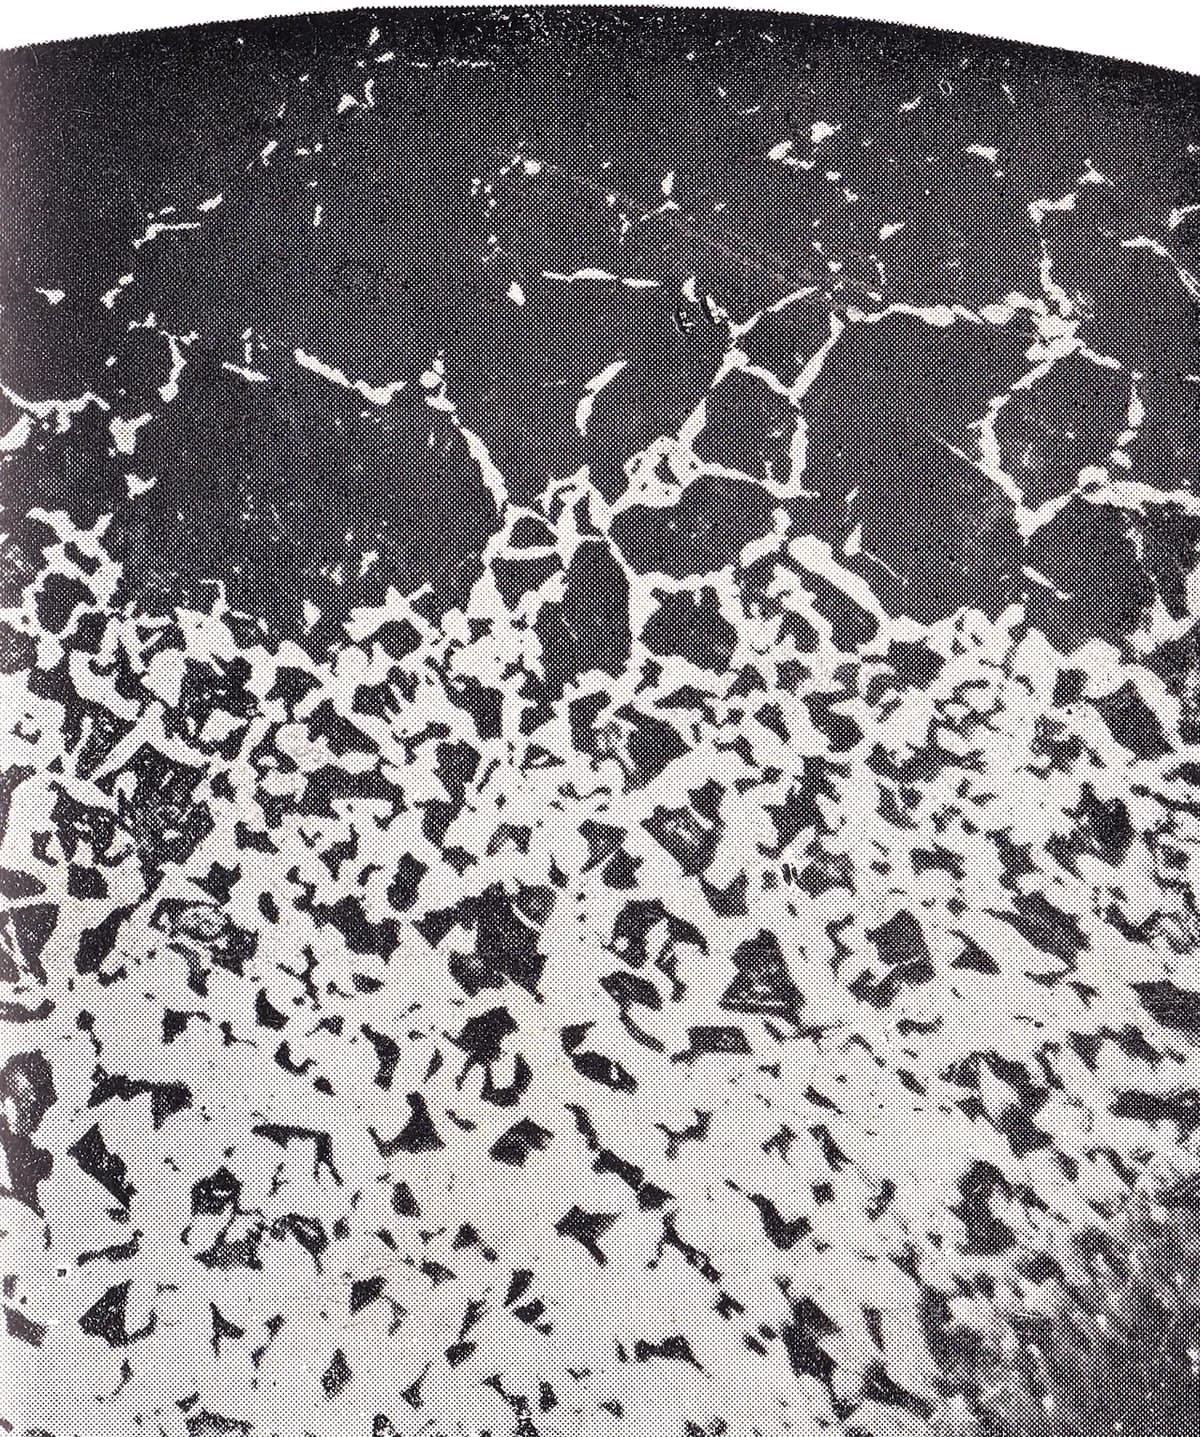
کیس ہارڈننگ سٹیل کے پرزے کی صرف بیرونی جلد کو سخت کرتی ہے، جبکہ اندر کا حصہ مضبوط رہتا ہے۔ گرم بھٹی میں کاربن (کاربرائزنگ) یا نائٹروجن (نائٹرائیڈنگ) کے ایٹم سطح میں سموئے جاتے ہیں۔ گیئر کے دانتوں، کیم شافٹوں اور کرینک شافٹوں کو ٹھیک یہی چاہیے: گھساؤ سہنے والی جلد اور نہ چٹخنے والا مرکز۔
یہ کیسے کام کرتا ہے
پرزے بھٹی میں رکھیں۔ صاف پرزے بند بھٹی میں جاتے ہیں جو کاربن سے بھرپور گیس (کاربرائزنگ، عموماً تقریباً 900–950 °C) یا امونیا گیس یا پلازما (نائٹرائیڈنگ، عموماً تقریباً 500–570 °C) سے بھری ہوتی ہے۔ جن حصوں کو نرم رہنا ہے انہیں ماسک کیا جاتا ہے، مثلاً تانبے کی کوٹنگ یا پیسٹ سے۔
ایٹموں کو اندر پھیلنے دیں۔ کاربن یا نائٹروجن کے ایٹم سطح میں داخل ہوتے ہیں اور ڈفیوژن (ایٹموں کا دھات میں آہستہ آہستہ سرکنا) سے اندر کی طرف رینگتے ہیں۔ جتنی دیر بھگو کر رکھیں، کیس (سخت جلد) اتنا گہرا ہوتا ہے، عموماً کئی گھنٹوں میں۔
چکر مکمل کریں۔ کاربرائز شدہ پرزے تیل میں کوئنچ کیے جاتے ہیں اور پھر ٹیمپر ہوتے ہیں، جیسے سبق 12.1 میں، تاکہ کاربن سے بھرپور جلد بہت سخت ہو جائے۔ نائٹرائیڈ شدہ پرزے پہلے ہی سخت ہوتے ہیں اور بس آہستہ ٹھنڈے ہوتے ہیں، اس لیے مشکل سے بگڑتے ہیں۔
کیس کی جانچ کریں۔ ایک ٹیسٹ ٹکڑا کاٹا جاتا ہے، پالش ہوتا ہے اور سطح سے اندر کی طرف سختی ناپی جاتی ہے تاکہ کیس کی گہرائی کی تصدیق ہو۔
اہم حقائق
- مواد
- کاربرائزنگ: کم کاربن سٹیل؛ نائٹرائیڈنگ: کرومیم، مولبڈینم یا ایلومینیم والے الائے سٹیل، ٹول سٹیل، کچھ سٹین لیس سٹیل
- عام پرزے
- گیئرز، کیم شافٹ، کرینک شافٹ، بیرنگ ریسز، پن، انجیکشن مولڈ کے پرزے، ایکسٹروژن سکرو
- پرزے کا سائز
- چھوٹے پنوں سے ایک میٹر سے زیادہ چوڑے بڑے گیئرز تک، جس کی حد بھٹی ہے
- درستگی
- کاربرائزنگ پرزوں کو ذرا بگاڑتی ہے، اس لیے اہم سطحیں اکثر بعد میں گرائنڈ کی جاتی ہیں؛ نائٹرائیڈنگ سائز کو ملی میٹر کے چند سویں حصوں کے اندر رکھتی ہے
- سطح کی تکمیل
- کاربرائز شدہ پرزے اکثر سیاہ ہوتے ہیں اور صفائی یا گرائنڈنگ مانگتے ہیں؛ نائٹرائیڈ شدہ پرزے میٹ سرمئی ہوتے ہیں
- کتنی مقدار کے لیے موزوں
- فی بھٹی لوڈ سینکڑوں سے ہزاروں پرزوں کے بیچ
- ٹولنگ اور مشین کی لاگت
- صنعتی بھٹیاں تقریباً ایک لاکھ سے ملینوں ڈالر؛ زیادہ تر کمپنیاں پرزے ماہر ہیٹ ٹریٹ ورکشاپوں کو بھیجتی ہیں
- رفتار
- کاربرائزنگ: فی لوڈ کئی گھنٹے؛ نائٹرائیڈنگ: کیس کی گہرائی کے مطابق اکثر 10–60 گھنٹے یا زیادہ
خوبیاں اور حدیں
خوبیاں
- مضبوط مرکز پر بہت سخت، گھساؤ مزاحم جلد جو جھٹکے سہتی ہے
- تھکن کی مضبوطی بڑھاتی ہے، اس لیے پرزے بار بار کے بوجھ میں زیادہ چلتے ہیں
- نائٹرائیڈنگ میں کوئنچ نہیں ہوتا، اس لیے بگاڑ کم سے کم
- ایک ہی بھٹی لوڈ میں بہت سے پرزے ایک ساتھ ٹریٹ ہوتے ہیں
حدود
- کیس پتلا ہے؛ گہرا نقصان یا بھاری گرائنڈنگ اسے ہٹا سکتی ہے
- کاربرائزنگ کے ساتھ کوئنچ پرزوں کو ٹیڑھا کر سکتا ہے
- نائٹرائیڈنگ سست ہے، اور صرف کچھ الائے سٹیلوں کے لیے موزوں
- ماہر بھٹیاں اور گیس کنٹرول؛ عموماً باہر سے کروایا جاتا ہے
کہاں استعمال ہوتا ہے
- آٹوموٹیوگیئر بکس کے گیئرز، کیم شافٹ، کرینک شافٹ، پسٹن پن
- ایرو اسپیسٹرانسمیشن گیئرز، بیرنگ، لینڈنگ گیئر کے پرزے
- ٹولنگانجیکشن مولڈ کے پرزے، ایکسٹروژن ڈائز، پلاسٹک ایکسٹروڈر کے سکرو
- صنعتی مشینریگیئرز، شافٹ، چین کے پرزے، ہائیڈرولک اجزا
- آتشیں ہتھیارسلائیڈز اور نالیاں، اکثر سالٹ باتھ نائٹرائیڈ شدہ
اسے کیسے پہچانیں
- گیئرز اور شافٹوں پر میٹ سرمئی یا سیاہ سطحیں، گرائنڈ کی ہوئی بیرنگ سطحوں کے ساتھ۔
- فائل سطح پر پھسل جاتی ہے، حالانکہ پرزہ ٹوٹنے کے بجائے مڑ سکتا ہے۔
- کٹے اور ایچ کیے گئے نمونے پر، کنارے کے گرد یکساں گہرائی کا گہرا یا ہلکا حاشیہ۔
موازنہ کریں
دیکھیں
Artisan Makes · سادہ وضاحت، پھر ورکشاپ میں کیس ہارڈننگ
THE FACILITY · پیک کاربرائزنگ، کوئنچ اور پہلے اور بعد میں فائل ٹیسٹ
ION HEAT · نائٹرائیڈنگ کے دو طریقوں میں فرق
Ionitech Ltd. · پلازما نائٹرائیڈنگ چیمبر کے اندر دہکتے پرزے
اصل تصاویر دیکھیں
- Wikipedia: Carburizing — کاربرائزنگ کے طریقے اور سخت کیے گئے پرزے
- Wikipedia: Nitriding — گیس، سالٹ باتھ اور پلازما نائٹرائیڈنگ
- Wikimedia Commons تصویری تلاش
یاد رکھیں
- کیس ہارڈننگ مضبوط مرکز پر سخت جلد چڑھاتی ہے۔
- کاربرائزنگ تیز حرارت پر کاربن شامل کر کے کوئنچ کرتی ہے؛ نائٹرائیڈنگ کم حرارت پر نائٹروجن شامل کرتی ہے، کوئنچ کے بغیر۔
- گیئرز اور شافٹوں کے لیے بہترین جنہیں گھساؤ اور جھٹکا دونوں سہنے ہوں۔
آزمائیں
اپنے CAD میں AI کو کام پر لگائیں۔
آپ کے CAD سافٹ ویئر کے اندر پرزے ماڈل کریں، ڈرائنگز بنائیں اور دہرائے جانے والے کام خودکار بنائیں۔