

FDM (ফিউজড ডিপোজিশন মডেলিং)
চলমান নজলের ভেতর দিয়ে গলিত প্লাস্টিক ফিলামেন্ট এক্সট্রুড করে (ম্যাটেরিয়াল এক্সট্রুশন)
FDM (ফিউজড ডিপোজিশন মডেলিং, FFF নামেও পরিচিত) সূক্ষ্ম নজলের ভেতর দিয়ে গলিত প্লাস্টিক ঠেলে স্তরের পর স্তরে অংশ গড়ে। ফোন স্ট্যান্ড, খেলনা মূর্তি ও বদলি নবের পেছনে থাকা ডেস্কটপ 3D প্রিন্টার এটিই। এটি গুরুত্বপূর্ণ, কারণ ছাঁচ বা টুলিং ছাড়াই কয়েক ঘণ্টায় ডিজিটাল ফাইলকে আসল প্লাস্টিক অংশে পরিণত করে।
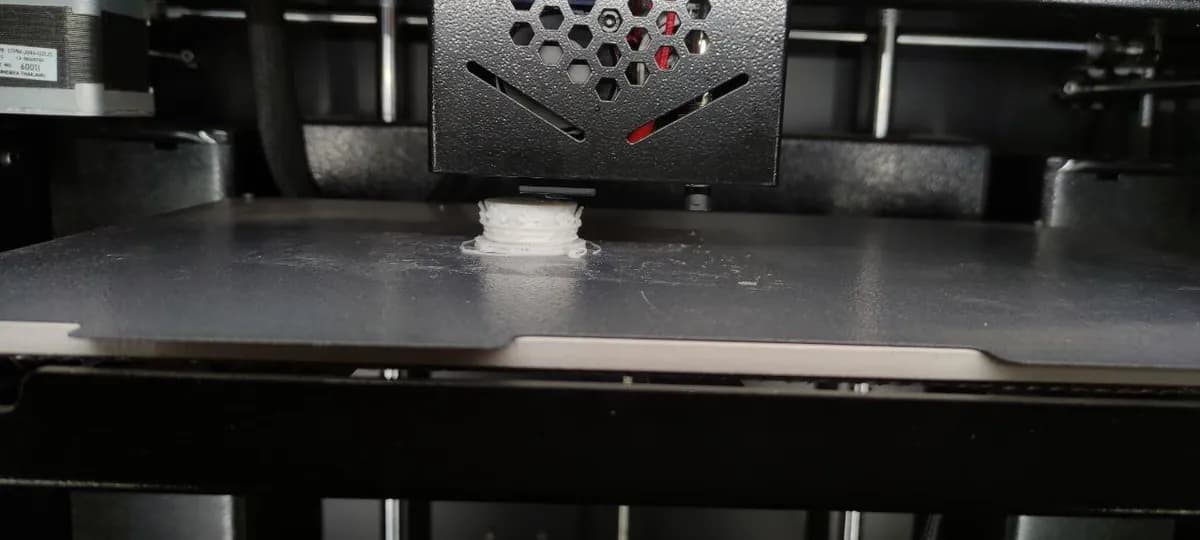
এক মিনিটে FDM (ফিউজড ডিপোজিশন মডেলিং), MecMade-এর পক্ষ থেকে
যেভাবে কাজ করে
মডেলটি স্লাইস করুন। স্লাইসার নামের সফটওয়্যার 3D মডেলকে পাতলা অনুভূমিক স্তরে কেটে ফেলে। তারপর টুলপাথ তৈরি করে (প্রতিটি স্তরে নজল ঠিক কোন পথে চলবে)।
ফিলামেন্ট ঢোকানো। ড্রাইভ গিয়ার ফিলামেন্ট নামের প্লাস্টিকের তার (সাধারণত 1.75 মিমি মোটা) আঁকড়ে ধরে এবং সমান গতিতে হট এন্ডের ভেতরে ঠেলে দেয়।
গলানো। হিটার ব্লক প্লাস্টিককে উপাদানভেদে প্রায় 190–260 °C পর্যন্ত গরম করে। প্লাস্টিক নরম হয়ে গরম টুথপেস্টের মতো ঘন লেই হয়ে যায়।
একটি স্তর আঁকা। হেড X ও Y দিকে সরে নজল দিয়ে একটি সরু সুতোর মতো রেখা বসায়, সাধারণত 0.4 মিমি চওড়া। প্রথমে বাইরের দেয়াল আঁকে, তারপর ভেতরটা ইনফিল নামের ফাঁকা নকশায় ভরে।
এক ধাপ উঠে আবার একই কাজ। প্লেট এক স্তরের উচ্চতা নেমে যায় (বা হেড উঠে যায়), সাধারণত 0.1–0.3 মিমি। পরের স্তর নিচের তখনও গরম স্তরের সঙ্গে জুড়ে যায়, এভাবে শত শতবার।
খুলে পরিষ্কার করা। ঠান্ডা হলে অংশটি প্লেট থেকে তুলে নেওয়া হয়। সাপোর্ট (ঝুলে থাকা অংশের নিচে ছাপা অস্থায়ী কাঠামো) ভেঙে ফেলা যায়, আর পৃষ্ঠ ঘষে মসৃণ বা রং করা যায়।
মূল তথ্য
- উপাদান
- থার্মোপ্লাস্টিক (গরম করলে যে প্লাস্টিক নরম হয়): PLA, PETG, ABS, ASA, নমনীয় TPU, নাইলন, পলিকার্বোনেট, ফাইবার-মেশানো গ্রেড; শিল্প মেশিনে PEEK ও ULTEM
- সাধারণ অংশ
- প্রোটোটাইপ, আবরণ, ব্র্যাকেট, জিগ ও ফিক্সচার, বদলি যন্ত্রাংশ, প্রদর্শনী মডেল
- অংশের আকার
- ডেস্কটপ প্রিন্টারে সাধারণত প্রতি দিকে প্রায় 25 সেমি পর্যন্ত; শিল্প মেশিনে প্রায় 1 মিটার
- নির্ভুলতা
- প্রায় ±0.2–0.5 মিমি (মিলিমিটারের কয়েক দশমাংশ); শিল্প মেশিনে আরও ভালো
- পৃষ্ঠের মান
- স্তরের দাগ স্পষ্ট দেখা যায়, পৃষ্ঠ খাঁজকাটা ও ম্যাট; ঘষা, ফিলার বা আস্তরণ দিলেই কেবল মসৃণ হয়
- কোন ব্যাচ আকারে মানানসই
- 1 থেকে কয়েক শো অংশ; অনেক প্রিন্টারের প্রিন্ট ফার্মে আরও বেশি
- টুলিং ও মেশিনের খরচ
- কোনো টুলিং লাগে না; ডেস্কটপ প্রিন্টারের দাম কয়েক শো থেকে কয়েক হাজার ডলার, শিল্প সিস্টেমের কয়েক দশ থেকে কয়েক শো হাজার
- গতি
- ধীর: ছোট ক্লিপে এক ঘণ্টারও কম, বড় অংশে এক দিন বা তার বেশি
শক্তি ও সীমাবদ্ধতা
শক্তির দিক
- ফাইল থেকে প্লাস্টিকের অংশ বানানোর সবচেয়ে সস্তা ও সহজলভ্য উপায়
- টুলিং লাগে না, তাই নকশা বদলাতে কোনো খরচ নেই
- আসল ইঞ্জিনিয়ারিং প্লাস্টিক, শক্ত, তাপসহ ও নমনীয় ধরনগুলোও
- ফাঁকা ইনফিলের কারণে অংশ হালকা হয় ও উপাদান বাঁচে
সীমাবদ্ধতা
- স্তরের দাগ দেখা যায় এবং পৃষ্ঠ অমসৃণ
- স্তরগুলোর মধ্যে দুর্বল, স্তর বরাবর শক্ত (অ্যানিসোট্রপিক, অর্থাৎ দিকভেদে শক্তি আলাদা)
- ঝুলে থাকা অংশে সাপোর্ট লাগে, যা দাগ রেখে যায়
- ধীর, আর সংখ্যা বাড়লেও প্রতি অংশের খরচ প্রায় কমে না
কোথায় ব্যবহৃত হয়
- পণ্য নকশাহাউজিং, ক্লিপ ও নবের ধারণা মডেল এবং কাজের প্রোটোটাইপ
- উৎপাদনঅ্যাসেম্বলি লাইনের জন্য জিগ, ফিক্সচার, গেজ ও বিশেষ গ্রিপার
- মহাকাশ ও অটোমোবাইলপ্রোটোটাইপ, টুলিং এবং অগ্নিনিরোধী প্লাস্টিকের স্বল্প সংখ্যার ভেতরের অংশ
- স্বাস্থ্যসেবাঅস্ত্রোপচার পরিকল্পনার জন্য শরীরের গঠনের মডেল, মাপমতো অর্থোটিক অংশ
- শিক্ষা ও শখক্লাসের প্রকল্প, কসপ্লের সরঞ্জাম, ঘরের বদলি যন্ত্রাংশ
কীভাবে চিনবেন
- প্রতিটি পাশের দেয়ালে সূক্ষ্ম অনুভূমিক খাঁজ, যেন পাতলা সুতোর স্তূপ (স্তরের দাগ)।
- হালকা ঢালু বা বাঁকা ওপরের পৃষ্ঠে “সিঁড়ির মতো” ধাপ।
- প্রতিটি স্তর যেখানে শুরু ও শেষ হয়েছে সেখানে ছোট জোড়ের দাগ বা উঁচু অংশ, প্রায়ই একই লাইনে খাড়াভাবে সাজানো।
- ঝুলে থাকা অংশের নিচে সাপোর্ট ভাঙার পর থেকে যাওয়া অমসৃণ জায়গা বা খোঁচা, আর বিল্ড প্লেটে বসে থাকা একটি অতি সমতল নিচের তল।
তুলনা করুন
দেখুন
3Dnatives · নতুনদের জন্য FDM-এর মূলনীতি
Protolabs · FDM কখন প্রোটোটাইপের উপযোগী, নকশার পরামর্শসহ
Protolabs · একটি অংশ স্তরে স্তরে বেড়ে উঠছে, দ্রুত গতিতে
Strange Parts · উৎপাদনে অংশ বানানো একটি বিশাল প্রিন্ট ফার্ম
আসল ছবি দেখুন
- উইকিপিডিয়া: Fused filament fabrication — এক্সট্রুশন হেডের ডায়াগ্রাম, প্রিন্টার ও ছাপা অংশের ছবি
- Wikimedia Commons-এ ছবি খোঁজা
মনে রাখুন
- FDM প্লাস্টিকের ফিলামেন্ট গলিয়ে সুতোর মতো রেখায় স্তরে স্তরে অংশ আঁকে।
- ফাইল থেকে আসল প্লাস্টিকের অংশ পাওয়ার সবচেয়ে সস্তা পথ, কিন্তু ধীর এবং স্তরের দাগ থেকে যায়।
- অংশ স্তরগুলোর মধ্যে সবচেয়ে দুর্বল, তাই প্রিন্টের দিক এমন রাখুন যেন বল স্তর বরাবর কাজ করে।
অ্যাডিটিভ ম্যানুফ্যাকচারিং-এ আরও
সব 100টি প্রক্রিয়া
 8.2স্টেরিওলিথোগ্রাফি (SLA/DLP)লেজার বা প্রজেক্টর দিয়ে স্তরে স্তরে তরল রেজিন শক্ত করে (ভ্যাট ফটোপলিমারাইজেশন)পাঠটি খুলুন
 8.3সিলেক্টিভ লেজার সিন্টারিং (SLS)একটি লেজার বেডে নাইলনের গুঁড়ো জোড়ে; আলগা গুঁড়ো অংশটিকে ধরে রাখে (পাউডার বেড ফিউশন)পাঠটি খুলুন
 8.4লেজার পাউডার বেড ফিউশন (ধাতু, SLM/DMLS)লেজার ধাতব পাউডারের পাতলা স্তর গলায় (পাউডার বেড ফিউশন)পাঠটি খুলুন
 8.5বাইন্ডার জেটিংইঙ্কজেট হেড পাউডার আঠা দিয়ে জোড়ে, তারপর অংশটি কিউর বা সিন্টার করা হয় (বাইন্ডার জেটিং)পাঠটি খুলুন
 8.6ম্যাটেরিয়াল জেটিং (PolyJet)রেজিনের ফোঁটা ছিটিয়ে UV আলোয় কিউর করে (ম্যাটেরিয়াল জেটিং)পাঠটি খুলুন
 8.7ডিরেক্টেড এনার্জি ডিপোজিশন (DED/LMD)লেজার অংশের ওপর একটি পুল গলায়; ফুঁ-দেওয়া পাউডার ধাতু যোগ করে (ডিরেক্টেড এনার্জি ডিপোজিশন)পাঠটি খুলুন
 8.8ওয়্যার আর্ক অ্যাডিটিভ ম্যানুফ্যাকচারিং (WAAM)একটি ওয়েল্ডিং রোবট আর্কে গলানো তারকে বিডে সাজায় (ডিরেক্টেড এনার্জি ডিপোজিশন)পাঠটি খুলুন
 8.9আল্ট্রাসনিক অ্যাডিটিভ ম্যানুফ্যাকচারিং (UAM)আল্ট্রাসনিক কম্পন ধাতুর ফয়েল না গলিয়ে ওয়েল্ড করে, তারপর একটি মিল তা ছাঁটে (শিট ল্যামিনেশন)পাঠটি খুলুন
 8.10ভলিউমেট্রিক প্রিন্টিং (CAL)প্রতিটি কোণ থেকে আলো ঘুরন্ত রেজিনের শিশিকে একসঙ্গে কিউর করে (ভলিউমেট্রিক প্রিন্টিং)পাঠটি খুলুন
ব্যবহার করে দেখুন
আপনার CAD-এ AI-কে কাজে লাগান।
আপনার CAD সফটওয়্যারের ভেতরে পার্ট মডেল করুন, ড্রয়িং তৈরি করুন এবং পুনরাবৃত্তিমূলক কাজ অটোমেট করুন।