

লেজার পাউডার বেড ফিউশন (ধাতু, SLM/DMLS)
লেজার ধাতব পাউডারের পাতলা স্তর গলায় (পাউডার বেড ফিউশন)
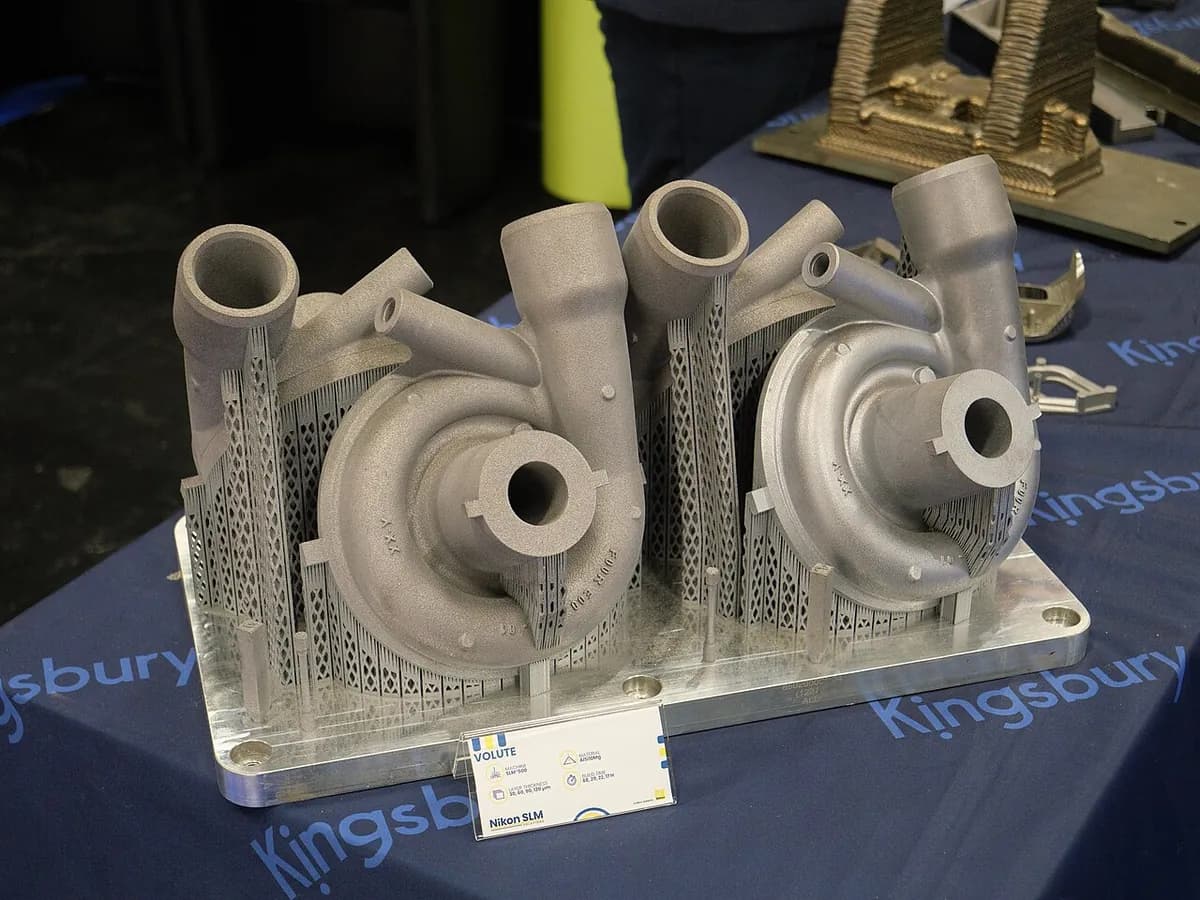
লেজার পাউডার বেড ফিউশন (LPBF) লেজার দিয়ে সূক্ষ্ম ধাতব পাউডার একবারে একটি পাতলা স্তর করে গলিয়ে পূর্ণ ঘনত্বের ধাতব অংশ গড়ে। মেশিন নির্মাতারা একে SLM (সিলেক্টিভ লেজার মেল্টিং) বা DMLS (ডাইরেক্ট মেটাল লেজার সিন্টারিং) বলেন। এটি গুরুত্বপূর্ণ কারণ এতে এমন ধাতব আকার বানানো যায় যা কোনো কাটার টুল বা ছাঁচে সম্ভব নয়, যেমন ভেতরে কুলিং নালিওয়ালা রকেট ইঞ্জিনের অংশ।
যেভাবে কাজ করে
স্লাইস করা ও সাপোর্ট যোগ। সফটওয়্যার মডেলকে অতি পাতলা স্তরে কাটে এবং সাপোর্ট (পাতলা ধাতব স্ট্রাট) যোগ করে। এগুলো ঝুলে থাকা অংশকে বিল্ড প্লেটে আটকায় এবং তাপ সরিয়ে নেয় যাতে অংশ না বাঁকে।
আর্গন ভরা। চেম্বার সিল করে আর্গন বা নাইট্রোজেন, অর্থাৎ নিষ্ক্রিয় গ্যাস, দিয়ে ধুয়ে ফেলা হয়, যা গরম ধাতুকে অক্সিডাইজ হতে দেয় না। স্থির গ্যাসের প্রবাহ ধোঁয়া ও স্প্যাটার (ক্ষুদ্র গরম ফোঁটা) লেজারের পথ থেকে সরিয়ে দেয়।
স্তর ছড়ান। সরবরাহ পিস্টন ওঠে, আর রিকোটার ব্লেড বিল্ড প্লেটের ওপর ধাতব পাউডার ছড়ায়, সাধারণত 0.02–0.06 মিমি পুরু।
স্লাইস গলানো। ফাইবার লেজার, সাধারণত 200–1,000 W, স্লাইস অনুসরণ করে। এটি পাউডারকে ক্ষুদ্র মেল্ট পুলে গলায়, যা প্রায় সঙ্গে সঙ্গে জমে নিচের স্তরের সঙ্গে ওয়েল্ড হয়ে যায়।
নামান ও পুনরাবৃত্তি করুন। বিল্ড প্লেট এক স্তর নামে এবং চক্র পুনরাবৃত্ত হয়, প্রায়ই এক বা একাধিক দিন ধরে হাজার হাজার বার।
অংশ শেষ করা। প্লেটে থাকা অবস্থায়ই অংশে স্ট্রেস-রিলিফ তাপ-চিকিৎসা দেওয়া হয় (ধীর গরম, যা আটকে থাকা চাপ শিথিল করে)। তারপর অংশ কেটে আলাদা করা হয়, সাপোর্ট সরানো হয়, আর অনেকগুলো HIP (হট আইসোস্ট্যাটিক প্রেসিং, পাঠ 9.3) ও মেশিনিংয়ে যায়।
মূল তথ্য
- উপাদান
- টাইটানিয়াম সংকর (Ti-6Al-4V), স্টেইনলেস ও টুল স্টিল, নিকেল সুপারঅ্যালয় (Inconel), অ্যালুমিনিয়াম (AlSi10Mg), কোবাল্ট-ক্রোম, তামার সংকর
- সাধারণ অংশ
- রকেট ইঞ্জিনের ইনজেক্টর, টারবাইন ও জ্বালানি ব্যবস্থার অংশ, চিকিৎসা ইমপ্লান্ট, দাঁতের ক্রাউন, কুলিং নালিওয়ালা ছাঁচ, হিট এক্সচেঞ্জার
- অংশের আকার
- সাধারণত প্রতি দিকে 25–40 সেমি; সবচেয়ে বড় মেশিন 1 মিটার ছাড়ায়
- নির্ভুলতা
- প্রিন্ট অবস্থায় প্রায় ±0.1 মিমি; গুরুত্বপূর্ণ তল পরে মেশিন করা হয়
- পৃষ্ঠের মান
- ম্যাট ও সামান্য অমসৃণ, সূক্ষ্ম স্যান্ডপেপারের মতো; নিচমুখী তলে বেশি অমসৃণ; প্রায়ই ব্লাস্ট, পালিশ বা মেশিন করা হয়
- কোন ব্যাচ আকারে মানানসই
- বছরে 1 থেকে কয়েক হাজার অংশ; প্রতিটি অংশ জটিল ও মূল্যবান হলে সবচেয়ে ভালো
- টুলিং ও মেশিনের খরচ
- টুলিং লাগে না; মেশিনের দাম কয়েক লক্ষ থেকে কয়েক মিলিয়ন ডলার
- গতি
- ধীর: বিল্ডে প্রায়ই এক থেকে কয়েক দিন লাগে
শক্তি ও সীমাবদ্ধতা
শক্তির দিক
- মেশিন বা ঢালাই করা অসম্ভব আকার: ভেতরের নালি, জালি, জৈব আকৃতি
- পূর্ণ ঘনত্বের ধাতু, তাপ-চিকিৎসার পর ঢালাই বা রোলড ধাতুর সমতুল্য
- কয়েকটি অংশ এক হয়ে যায়, অ্যাসেম্বলি ও ওজন বাঁচে
- টপোলজি অপ্টিমাইজেশন (অপ্রয়োজনীয় উপাদান সরানো সফটওয়্যার) থেকে হালকা নকশা
সীমাবদ্ধতা
- মেশিন, পাউডার ও পরবর্তী প্রক্রিয়া অত্যন্ত ব্যয়বহুল
- সাপোর্ট লাগে, যা কেটে বা মেশিন করে সরাতে হয়
- আটকে থাকা তাপীয় চাপ অংশ বাঁকিয়ে দিতে বা প্লেট থেকে ফাটিয়ে আলাদা করতে পারে
- ধীর, অমসৃণ পৃষ্ঠ যা প্রায়ই মেশিনিং লাগে
কোথায় ব্যবহৃত হয়
- মহাকাশরকেট ইঞ্জিনের ইনজেক্টর, কম্বাশন চেম্বার, টার্বোপাম্পের অংশ
- মহাকাশজেট ইঞ্জিনের জ্বালানি নজল, ব্র্যাকেট, হিট এক্সচেঞ্জার
- চিকিৎসাছিদ্রযুক্ত পৃষ্ঠের হিপ কাপ ও মেরুদণ্ডের ইমপ্লান্ট, মাপমতো ইমপ্লান্ট
- দন্তকোবাল্ট-ক্রোমের ক্রাউন, ব্রিজ ও দাঁতের সেটের কাঠামো
- টুলিংকনফর্মাল কুলিংসহ ইনজেকশন ছাঁচ (অংশের আকার অনুসরণ করা নালি)
- মোটরস্পোর্টহালকা ব্র্যাকেট, আপরাইট, এক্সজস্ট ও হাইড্রলিক অংশ
কীভাবে চিনবেন
- ম্যাট, সামান্য দানাদার ধূসর ধাতব পৃষ্ঠ, প্রায়ই আবছা স্তরের রেখাসহ।
- নিচমুখী তলে ছোট দাগ বা অমসৃণ জায়গা, যেখানে সাপোর্ট সরানো হয়েছে।
- একটি সমতল, প্রায়ই মেশিন করা গোড়া, যেখানে অংশ বিল্ড প্লেট থেকে কাটা হয়েছে।
- জৈব আকার, জালি বা ভেতরের নালি, যা কোনো ড্রিল বা ছাঁচ বানাতে পারত না।
তুলনা করুন
দেখুন
RAPID DIRECT · সম্পূর্ণ SLM কর্মপ্রবাহ, নতুনদের জন্য ব্যাখ্যা
Billy Wu · একটি অংশ গড়ে ওঠার ক্লোজ-আপ ফুটেজ
3D Distributed · কাজ করা একটি মেশিন: লেজার, স্ফুলিঙ্গ ও রিকোটার
NASA's Marshall Space Flight Center · NASA-তে প্রিন্ট করা রকেট ইঞ্জিনের অংশ
আসল ছবি দেখুন
- উইকিপিডিয়া: Selective laser melting — প্রক্রিয়ার রেখাচিত্র ও প্রিন্ট করা ধাতব অংশের ছবি
- Wikimedia Commons-এ ছবি খোঁজা
মনে রাখুন
- LPBF নিষ্ক্রিয় গ্যাসে লেজার দিয়ে ধাতব পাউডার গলিয়ে স্তরে স্তরে পূর্ণ ঘনত্বের অংশ গড়ে।
- এটি জটিল, হালকা ধাতব অংশ বানায় যা অন্য কোনো প্রক্রিয়া পারে না, কিন্তু ধীরে ও বেশি খরচে।
- সাপোর্ট, তাপ-চিকিৎসা, প্লেট থেকে কেটে আলাদা করা এবং প্রায়ই মেশিনিং প্রতিটি কাজের অংশ।
অ্যাডিটিভ ম্যানুফ্যাকচারিং-এ আরও
সব 100টি প্রক্রিয়া
 8.1শর্টFDM (ফিউজড ডিপোজিশন মডেলিং)চলমান নজলের ভেতর দিয়ে গলিত প্লাস্টিক ফিলামেন্ট এক্সট্রুড করে (ম্যাটেরিয়াল এক্সট্রুশন)পাঠটি খুলুন
 8.2স্টেরিওলিথোগ্রাফি (SLA/DLP)লেজার বা প্রজেক্টর দিয়ে স্তরে স্তরে তরল রেজিন শক্ত করে (ভ্যাট ফটোপলিমারাইজেশন)পাঠটি খুলুন
 8.3সিলেক্টিভ লেজার সিন্টারিং (SLS)একটি লেজার বেডে নাইলনের গুঁড়ো জোড়ে; আলগা গুঁড়ো অংশটিকে ধরে রাখে (পাউডার বেড ফিউশন)পাঠটি খুলুন
 8.5বাইন্ডার জেটিংইঙ্কজেট হেড পাউডার আঠা দিয়ে জোড়ে, তারপর অংশটি কিউর বা সিন্টার করা হয় (বাইন্ডার জেটিং)পাঠটি খুলুন
 8.6ম্যাটেরিয়াল জেটিং (PolyJet)রেজিনের ফোঁটা ছিটিয়ে UV আলোয় কিউর করে (ম্যাটেরিয়াল জেটিং)পাঠটি খুলুন
 8.7ডিরেক্টেড এনার্জি ডিপোজিশন (DED/LMD)লেজার অংশের ওপর একটি পুল গলায়; ফুঁ-দেওয়া পাউডার ধাতু যোগ করে (ডিরেক্টেড এনার্জি ডিপোজিশন)পাঠটি খুলুন
 8.8ওয়্যার আর্ক অ্যাডিটিভ ম্যানুফ্যাকচারিং (WAAM)একটি ওয়েল্ডিং রোবট আর্কে গলানো তারকে বিডে সাজায় (ডিরেক্টেড এনার্জি ডিপোজিশন)পাঠটি খুলুন
 8.9আল্ট্রাসনিক অ্যাডিটিভ ম্যানুফ্যাকচারিং (UAM)আল্ট্রাসনিক কম্পন ধাতুর ফয়েল না গলিয়ে ওয়েল্ড করে, তারপর একটি মিল তা ছাঁটে (শিট ল্যামিনেশন)পাঠটি খুলুন
 8.10ভলিউমেট্রিক প্রিন্টিং (CAL)প্রতিটি কোণ থেকে আলো ঘুরন্ত রেজিনের শিশিকে একসঙ্গে কিউর করে (ভলিউমেট্রিক প্রিন্টিং)পাঠটি খুলুন
ব্যবহার করে দেখুন
আপনার CAD-এ AI-কে কাজে লাগান।
আপনার CAD সফটওয়্যারের ভেতরে পার্ট মডেল করুন, ড্রয়িং তৈরি করুন এবং পুনরাবৃত্তিমূলক কাজ অটোমেট করুন।