

আল্ট্রাসনিক অ্যাডিটিভ ম্যানুফ্যাকচারিং (UAM)
আল্ট্রাসনিক কম্পন ধাতুর ফয়েল না গলিয়ে ওয়েল্ড করে, তারপর একটি মিল তা ছাঁটে (শিট ল্যামিনেশন)
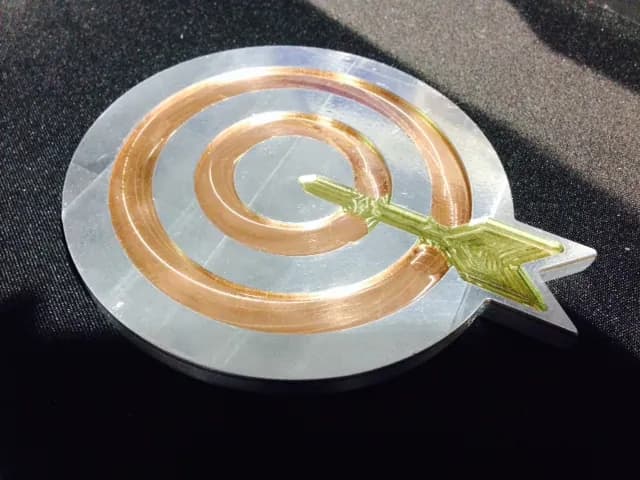
আল্ট্রাসনিক অ্যাডিটিভ ম্যানুফ্যাকচারিং (UAM) উচ্চ-কম্পাঙ্কের কম্পনে পাতলা ফয়েল একটির ওপর আরেকটি ওয়েল্ড করে ধাতব অংশ গড়ে। কিছুই গলে না: ধাতু কঠিনই থাকে, যেমন দুটি খুব পরিষ্কার ধাতব পৃষ্ঠ জোরে ঘষলে আটকে যেতে পারে। প্রক্রিয়াটি ঠান্ডা চলে বলে UAM সলিড ধাতুর ভেতরে সেন্সর, তার ও কুলিং চ্যানেল পুঁতে দিতে পারে।
যেভাবে কাজ করে
একটি ফয়েল বিছান। ধাতব ফয়েলের একটি ফিতে, সাধারণত প্রায় 0.15 mm পুরু ও 25 mm চওড়া, অংশের ওপর খুলে পড়ে।
চাপ দিন ও কাঁপান। একটি সোনোট্রোড (আল্ট্রাসনিক কম্পনে চালিত চাকার আকারের হর্ন) ফয়েলের ওপর গড়ায়। এটি জোরে চাপ দেয় এবং সেকেন্ডে প্রায় 20,000 বার (20 kHz) পাশাপাশি ঘষে।
না গলিয়ে জুড়ুন। ঘষায় দুই পৃষ্ঠের পাতলা অক্সাইড ফিল্ম (মরচের মতো আস্তরণ) ভেঙে যায়। পরিষ্কার ধাতু পরিষ্কার ধাতুর সঙ্গে লাগে এবং পরমাণুগুলো বন্ধন গড়ে, অথচ অংশ গরম থাকে, গলে না।
পুনরাবৃত্তি করুন। ফয়েলগুলো পাশাপাশি ও একটির ওপর আরেকটি বিছানো হয়, স্তর স্তর করে একটি নিরেট ব্লক গড়ে ওঠে।
মেশিন ও পুঁতে দিন। কয়েক স্তর পরপর একটি বিল্ট-ইন CNC মিল (কম্পিউটার-নিয়ন্ত্রিত কাটার) বাইরের রেখা ছাঁটে এবং চ্যানেল বা পকেট কাটে। সেন্সর বা ফাইবার একটি পকেটে বসানো হয়, নতুন ফয়েল সেগুলোকে ভেতরে সিল করে দেয়।
মূল তথ্য
- উপাদান
- অ্যালুমিনিয়াম অ্যালয় (সবচেয়ে প্রচলিত), তামা, টাইটানিয়াম, নিকেল ও ইস্পাতের ফয়েল; ভিন্ন জোড়া, যেমন অ্যালুমিনিয়ামের সঙ্গে তামা বা টাইটানিয়াম
- সাধারণ অংশ
- ভেতরে চ্যানেলওয়ালা হিট এক্সচেঞ্জার, সেন্সর বা ফাইবার পোঁতা অংশ, বহু-ধাতুর প্লেট ও ট্রানজিশন জয়েন্ট
- অংশের আকার
- কয়েক সেন্টিমিটার থেকে সবচেয়ে বড় মেশিনে প্রায় 1.8 m আড়াআড়ি পর্যন্ত
- নির্ভুলতা
- বিল্ট-ইন CNC মিল নির্ধারণ করে: মেশিন করা পৃষ্ঠে প্রায় ±0.05 mm
- পৃষ্ঠের মান
- মেশিন করা, তাই যেকোনো মিল করা অংশের মতোই মসৃণ
- কোন ব্যাচ আকারে মানানসই
- প্রোটোটাইপ, একক অংশ ও উচ্চমূল্যের অংশের ছোট সিরিজ
- টুলিং ও মেশিনের খরচ
- কোনো টুলিং লাগে না। মেশিনের দাম সাধারণত কয়েক লক্ষ থেকে কয়েক মিলিয়ন ডলার
- গতি
- প্রতি অংশে কয়েক ঘণ্টা থেকে কয়েক দিন: ওয়েল্ডিং দ্রুত, কিন্তু মেশিনিংয়ের বিরতি সময় বাড়ায়
শক্তি ও সীমাবদ্ধতা
শক্তির দিক
- গলে না, তাই ভিন্ন ধাতু ভঙ্গুর স্তর ছাড়াই জোড়া লাগে
- সেন্সর, ফাইবার ও ইলেকট্রনিক্স ধাতুর ভেতরে পুঁতে দিলেও টিকে থাকে
- সাপোর্ট বা আলগা পাউডার সাফ করার ঝামেলা ছাড়াই ভেতরে চ্যানেল
- একই মেশিন থেকে মেশিনিংয়ের নিখুঁত মাপ ও ফিনিশ
সীমাবদ্ধতা
- নরম ধাতুতে সবচেয়ে ভালো কাজ করে; অ্যালুমিনিয়াম সবচেয়ে সহজ
- স্তর সাজানোর দিকে ফয়েলের বন্ধন দুর্বল হতে পারে
- বেশির ভাগ চৌকো আকার; পাতলা, উঁচু বা জটিল বৈশিষ্ট্য কঠিন
- মেশিন নির্মাতা কম এবং যন্ত্রপাতি ব্যয়বহুল
কোথায় ব্যবহৃত হয়
- মহাকাশ ও মহাশূন্যউপগ্রহ ও বিমানের হিট এক্সচেঞ্জার ও তাপ-নিয়ন্ত্রণের অংশ
- ইলেকট্রনিক্সবিল্ট-ইন কুলিং চ্যানেলসহ কোল্ড প্লেট ও হাউজিং
- শক্তি ও গবেষণাপোঁতা ফাইবার-অপটিক বা তাপমাত্রা সেন্সরসহ কাঠামো
- ভারী শিল্পবহু-ধাতুর ট্রানজিশন জয়েন্ট, যেমন ইস্পাত বা তামার সঙ্গে জোড়া অ্যালুমিনিয়াম
কীভাবে চিনবেন
- চৌকো অংশ, দেখতে নিরেট থেকে মিল করার মতো, বাইরে স্তরের কোনো দাগ নেই।
- কাটা ও এচ করা সেকশনে প্রায় 0.15 mm দূরত্বের পাতলা ডোরা: ফয়েলের স্তর।
- একটি ব্লকে দুটি ভিন্ন ধাতু, যেমন তামার ওপর অ্যালুমিনিয়াম, ধারালো, সরল সীমারেখায় মিলিত।
- লুকানো ভেতরের চ্যানেল বা তার, যেখানে বাইরে থেকে কোনো কাটার পৌঁছাতে পারত না।
তুলনা করুন
দেখুন
Fabrisonic3D · নির্মাতা ব্যাখ্যা করছেন, আল্ট্রাসনিক ওয়েল্ডিং কীভাবে না গলিয়ে ফয়েল জোড়ে
Fabrisonic3D · ফয়েল বিছানো, ওয়েল্ড ও ছাঁটার মেশিনের আসল ফুটেজ
Fabrisonic3D · উদাহরণ অংশ: পোঁতা সেন্সর, ভেতরের চ্যানেল, মিশ্র ধাতু
Fabrisonic3D · কাজ করছে একটি বড় উৎপাদন মেশিন
আসল ছবি দেখুন
- Wikipedia: Ultrasonic consolidation — প্রক্রিয়া ও এর ইতিহাস; শুধু লেখা, ছবি নেই
- Wikimedia Commons-এ ছবি খোঁজা
মনে রাখুন
- UAM চাপ ও আল্ট্রাসনিক কম্পনে ধাতব ফয়েল ওয়েল্ড করে, কখনো গলায় না।
- কম তাপের কারণে এটি ভিন্ন ধাতু জোড়া লাগাতে এবং নিরেট ধাতুর ভেতরে সেন্সর পুঁততে পারে।
- এটি ওয়েল্ডিং ও CNC মেশিনিং পালা করে চালায়, তাই অংশ নিখুঁত হয়ে বেরোয়।
অ্যাডিটিভ ম্যানুফ্যাকচারিং-এ আরও
সব 100টি প্রক্রিয়া
 8.1শর্টFDM (ফিউজড ডিপোজিশন মডেলিং)চলমান নজলের ভেতর দিয়ে গলিত প্লাস্টিক ফিলামেন্ট এক্সট্রুড করে (ম্যাটেরিয়াল এক্সট্রুশন)পাঠটি খুলুন
 8.2স্টেরিওলিথোগ্রাফি (SLA/DLP)লেজার বা প্রজেক্টর দিয়ে স্তরে স্তরে তরল রেজিন শক্ত করে (ভ্যাট ফটোপলিমারাইজেশন)পাঠটি খুলুন
 8.3সিলেক্টিভ লেজার সিন্টারিং (SLS)একটি লেজার বেডে নাইলনের গুঁড়ো জোড়ে; আলগা গুঁড়ো অংশটিকে ধরে রাখে (পাউডার বেড ফিউশন)পাঠটি খুলুন
 8.4লেজার পাউডার বেড ফিউশন (ধাতু, SLM/DMLS)লেজার ধাতব পাউডারের পাতলা স্তর গলায় (পাউডার বেড ফিউশন)পাঠটি খুলুন
 8.5বাইন্ডার জেটিংইঙ্কজেট হেড পাউডার আঠা দিয়ে জোড়ে, তারপর অংশটি কিউর বা সিন্টার করা হয় (বাইন্ডার জেটিং)পাঠটি খুলুন
 8.6ম্যাটেরিয়াল জেটিং (PolyJet)রেজিনের ফোঁটা ছিটিয়ে UV আলোয় কিউর করে (ম্যাটেরিয়াল জেটিং)পাঠটি খুলুন
 8.7ডিরেক্টেড এনার্জি ডিপোজিশন (DED/LMD)লেজার অংশের ওপর একটি পুল গলায়; ফুঁ-দেওয়া পাউডার ধাতু যোগ করে (ডিরেক্টেড এনার্জি ডিপোজিশন)পাঠটি খুলুন
 8.8ওয়্যার আর্ক অ্যাডিটিভ ম্যানুফ্যাকচারিং (WAAM)একটি ওয়েল্ডিং রোবট আর্কে গলানো তারকে বিডে সাজায় (ডিরেক্টেড এনার্জি ডিপোজিশন)পাঠটি খুলুন
 8.10ভলিউমেট্রিক প্রিন্টিং (CAL)প্রতিটি কোণ থেকে আলো ঘুরন্ত রেজিনের শিশিকে একসঙ্গে কিউর করে (ভলিউমেট্রিক প্রিন্টিং)পাঠটি খুলুন
ব্যবহার করে দেখুন
আপনার CAD-এ AI-কে কাজে লাগান।
আপনার CAD সফটওয়্যারের ভেতরে পার্ট মডেল করুন, ড্রয়িং তৈরি করুন এবং পুনরাবৃত্তিমূলক কাজ অটোমেট করুন।