

কেস হার্ডেনিং ও নাইট্রাইডিং
কার্বন বা নাইট্রোজেন পৃষ্ঠে ছড়িয়ে দেওয়া হয়
কেস হার্ডেনিং ইস্পাতের অংশের কেবল বাইরের ত্বক শক্ত করে, ভেতরটা রাখে দৃঢ়। গরম ফার্নেসে কার্বন (কার্বুরাইজিং) বা নাইট্রোজেন (নাইট্রাইডিং) পরমাণু পৃষ্ঠে ভিজিয়ে দেওয়া হয়। গিয়ারের দাঁত, ক্যামশ্যাফট ও ক্র্যাঙ্কশ্যাফটের ঠিক এটাই দরকার: ক্ষয় সহ্য করা ত্বক, আর ফাটে না এমন কোর।
যেভাবে কাজ করে
অংশগুলো ফার্নেসে ঢোকান। পরিষ্কার অংশ একটি সিল করা ফার্নেসে যায়, যা কার্বন-সমৃদ্ধ গ্যাসে (কার্বুরাইজিং, সাধারণত প্রায় 900–950 °C) অথবা অ্যামোনিয়া গ্যাস বা প্লাজমায় (নাইট্রাইডিং, সাধারণত প্রায় 500–570 °C) ভরা। যে অংশ নরম রাখতে হবে তা ঢেকে দেওয়া হয়, যেমন তামার আস্তরণ বা পেস্ট দিয়ে।
পরমাণুগুলোকে ছড়িয়ে ঢুকতে দিন। কার্বন বা নাইট্রোজেন পরমাণু পৃষ্ঠে ঢোকে এবং ডিফিউশনের মাধ্যমে (পরমাণু ধীরে ধীরে ধাতুর ভেতরে ঘুরে বেড়ানো) ভেতরের দিকে চলে। যত বেশি সময় ভিজিয়ে রাখা হয়, কেস (শক্ত ত্বক) তত গভীর হয়, সাধারণত কয়েক ঘণ্টা ধরে।
চক্র শেষ করুন। কার্বুরাইজ করা অংশ তেলে কোয়েঞ্চ করে টেম্পার করা হয়, পাঠ 12.1-এর মতো, ফলে কার্বন-সমৃদ্ধ ত্বক অত্যন্ত শক্ত হয়। নাইট্রাইড করা অংশ আগে থেকেই শক্ত এবং কেবল ধীরে ঠান্ডা হয়, তাই প্রায় বেঁকে যায় না।
কেস পরীক্ষা করুন। একটি পরীক্ষার টুকরো কেটে পালিশ করা হয় এবং পৃষ্ঠ থেকে ভেতরের দিকে কাঠিন্য মেপে কেসের গভীরতা নিশ্চিত করা হয়।
মূল তথ্য
- উপাদান
- কার্বুরাইজিং: নিম্ন-কার্বন ইস্পাত; নাইট্রাইডিং: ক্রোমিয়াম, মলিবডেনাম বা অ্যালুমিনিয়ামযুক্ত সংকর ইস্পাত, টুল স্টিল, কিছু স্টেইনলেস ইস্পাত
- সাধারণ অংশ
- গিয়ার, ক্যামশ্যাফট, ক্র্যাঙ্কশ্যাফট, বিয়ারিং রেস, পিন, ইনজেকশন-মোল্ডের অংশ, এক্সট্রুশন স্ক্রু
- অংশের আকার
- ছোট পিন থেকে এক মিটারের বেশি চওড়া বড় গিয়ার পর্যন্ত, সীমা ঠিক করে ফার্নেস
- নির্ভুলতা
- কার্বুরাইজিং অংশকে সামান্য বিকৃত করে, তাই গুরুত্বপূর্ণ তল প্রায়ই পরে গ্রাইন্ড করা হয়; নাইট্রাইডিং মাপ মিলিমিটারের কয়েক শততমাংশের মধ্যে রাখে
- পৃষ্ঠের মান
- কার্বুরাইজ করা অংশ প্রায়ই কালচে হয় এবং পরিষ্কার বা গ্রাইন্ড করতে হয়; নাইট্রাইড করা অংশ ম্যাট ধূসর
- কোন ব্যাচ আকারে মানানসই
- প্রতি ফার্নেস লোডে শত থেকে হাজার অংশের ব্যাচ
- টুলিং ও মেশিনের খরচ
- শিল্প ফার্নেস প্রায় এক লাখ থেকে কোটি ডলার; বেশিরভাগ প্রতিষ্ঠান অংশ বিশেষজ্ঞ হিট-ট্রিটমেন্ট ওয়ার্কশপে পাঠায়
- গতি
- কার্বুরাইজিং: প্রতি লোডে কয়েক ঘণ্টা; নাইট্রাইডিং: কেসের গভীরতা অনুযায়ী প্রায়ই 10–60 ঘণ্টা বা তারও বেশি
শক্তি ও সীমাবদ্ধতা
শক্তির দিক
- ধাক্কা সহ্য করা দৃঢ় কোরের ওপর অত্যন্ত শক্ত, ক্ষয়-প্রতিরোধী ত্বক
- ক্লান্তি-শক্তি বাড়ায়, তাই বারবার ভারের নিচে অংশ বেশি দিন টেকে
- নাইট্রাইডিংয়ে কোয়েঞ্চ লাগে না, তাই বিকৃতি ন্যূনতম
- এক ফার্নেস লোডে একসঙ্গে অনেক অংশের চিকিৎসা
সীমাবদ্ধতা
- কেস পাতলা; গভীর ক্ষতি বা বেশি গ্রাইন্ডিং তা তুলে ফেলতে পারে
- কার্বুরাইজিংয়ের পর কোয়েঞ্চে অংশ বেঁকে যেতে পারে
- নাইট্রাইডিং ধীর, এবং কেবল নির্দিষ্ট সংকর ইস্পাতের জন্য উপযোগী
- বিশেষ ফার্নেস ও গ্যাস নিয়ন্ত্রণ দরকার; সাধারণত বাইরে থেকে করানো হয়
কোথায় ব্যবহৃত হয়
- অটোমোটিভগিয়ারবক্সের গিয়ার, ক্যামশ্যাফট, ক্র্যাঙ্কশ্যাফট, পিস্টন পিন
- মহাকাশট্রান্সমিশন গিয়ার, বিয়ারিং, ল্যান্ডিং-গিয়ারের অংশ
- টুলিংইনজেকশন-মোল্ডের অংশ, এক্সট্রুশন ডাই, প্লাস্টিক এক্সট্রুডারের স্ক্রু
- শিল্প যন্ত্রপাতিগিয়ার, শ্যাফট, চেইনের অংশ, হাইড্রলিক উপাদান
- আগ্নেয়াস্ত্রস্লাইড ও ব্যারেল, প্রায়ই সল্ট-বাথে নাইট্রাইড করা
কীভাবে চিনবেন
- গিয়ার ও শ্যাফটে ম্যাট ধূসর বা কালো পৃষ্ঠ, গ্রাইন্ড করা বিয়ারিং তল সহ।
- ফাইল পৃষ্ঠের ওপর দিয়ে পিছলে যায়, যদিও অংশটি ভাঙার বদলে বেঁকে যেতে পারে।
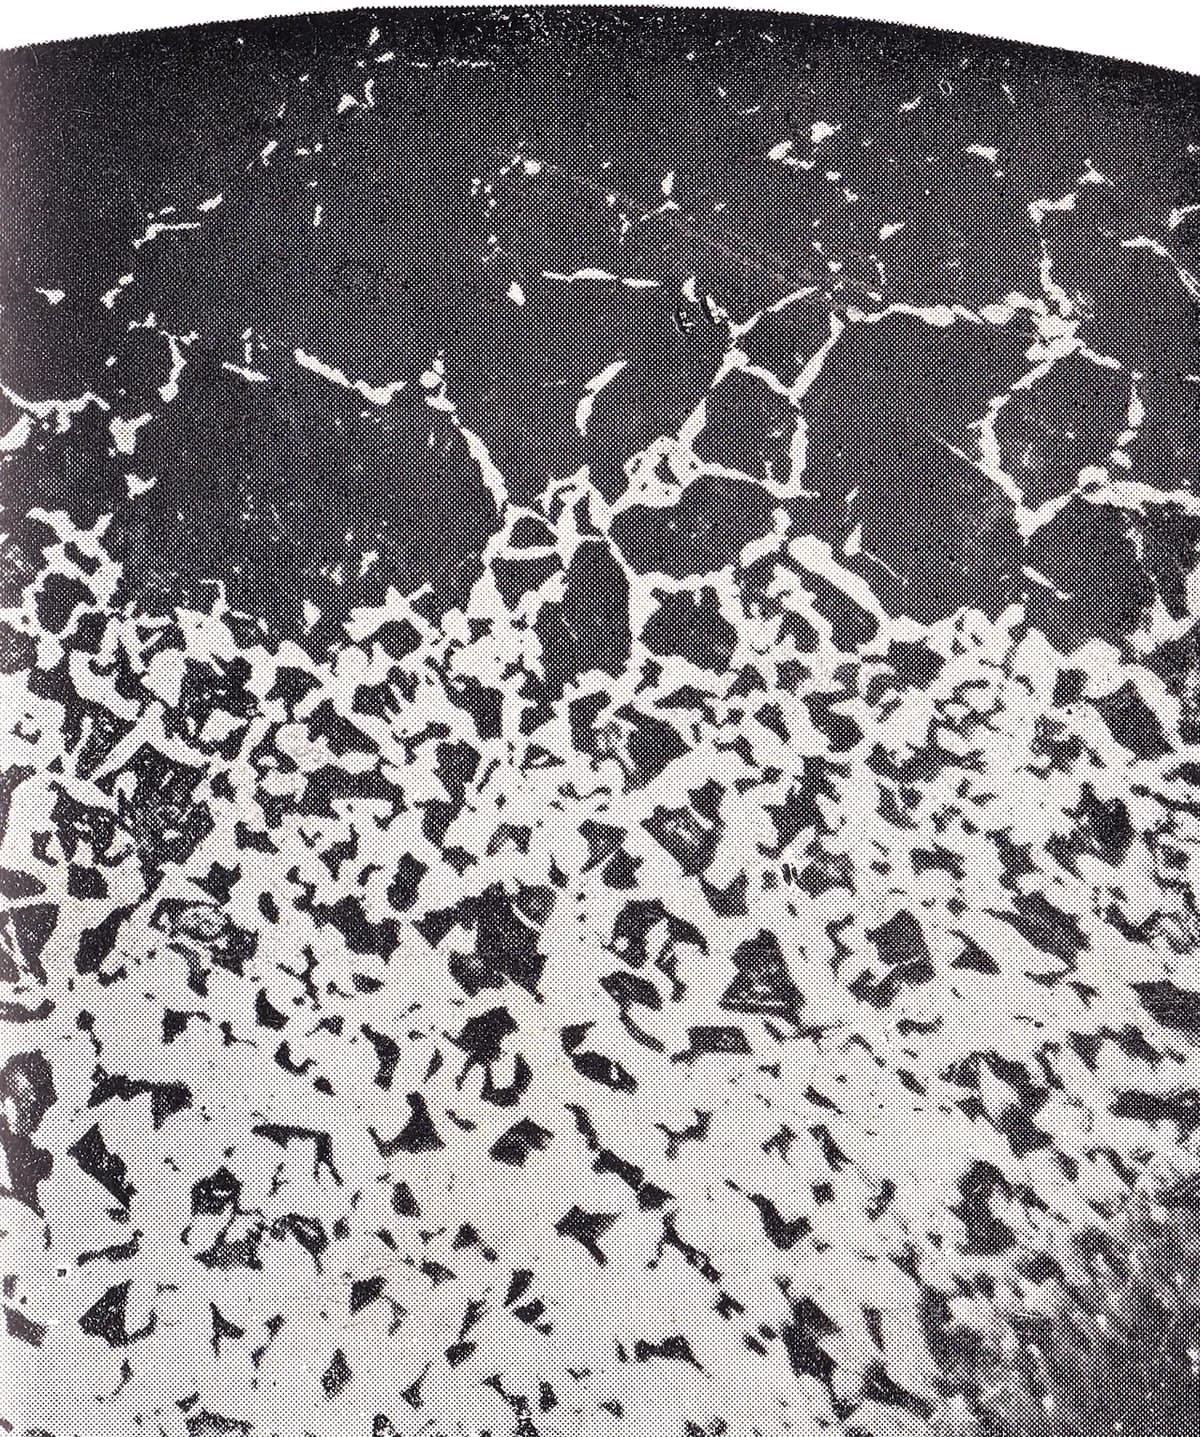
- কাটা ও এচ করা নমুনায় কিনারা ঘিরে সমান গভীরতার একটি গাঢ় বা হালকা বলয়।
তুলনা করুন
দেখুন
Artisan Makes · একটি সহজ ব্যাখ্যা, তারপর ওয়ার্কশপে কেস হার্ডেনিং
THE FACILITY · প্যাক কার্বুরাইজিং, কোয়েঞ্চ এবং আগে-পরে ফাইল পরীক্ষা
ION HEAT · দুটি নাইট্রাইডিং পদ্ধতি কীভাবে আলাদা
Ionitech Ltd. · প্লাজমা নাইট্রাইডিং চেম্বারের ভেতরে জ্বলজ্বল করা অংশ
আসল ছবি দেখুন
- উইকিপিডিয়া: Carburizing — কার্বুরাইজিং পদ্ধতি ও শক্ত করা অংশ
- উইকিপিডিয়া: Nitriding — গ্যাস, সল্ট-বাথ ও প্লাজমা নাইট্রাইডিং
- Wikimedia Commons-এ ছবি খোঁজা
মনে রাখুন
- কেস হার্ডেনিং দৃঢ় কোরের ওপর শক্ত ত্বক বসায়।
- কার্বুরাইজিং উচ্চ তাপে কার্বন যোগ করে, তারপর কোয়েঞ্চ করে; নাইট্রাইডিং কম তাপে নাইট্রোজেন যোগ করে, কোয়েঞ্চ ছাড়াই।
- যেসব গিয়ার ও শ্যাফটকে ক্ষয় ও ধাক্কা দুটোই সহ্য করতে হয়, তাদের জন্য আদর্শ।
ব্যবহার করে দেখুন
আপনার CAD-এ AI-কে কাজে লাগান।
আপনার CAD সফটওয়্যারের ভেতরে পার্ট মডেল করুন, ড্রয়িং তৈরি করুন এবং পুনরাবৃত্তিমূলক কাজ অটোমেট করুন।