

তাপ-চিকিৎসা (হার্ডেনিং, টেম্পারিং, অ্যানিলিং)
পুরো অংশ গরম করা, কোয়েঞ্চ করা এবং টেম্পার করা (বা ধীরে ঠান্ডা করা)
তাপ-চিকিৎসা নিয়ন্ত্রিতভাবে গরম ও ঠান্ডা করে ধাতু কতটা শক্ত বা মজবুত হবে তা বদলায়, আকার না বদলেই। একই ইস্পাত মেশিন করার মতো নরম, আবার অন্য ধাতু কাটার মতো শক্ত করা যায়। রান্নাঘরের ছুরি, স্প্রিং ও গিয়ার, সবার আচরণ এর ওপর নির্ভর করে।
যেভাবে কাজ করে
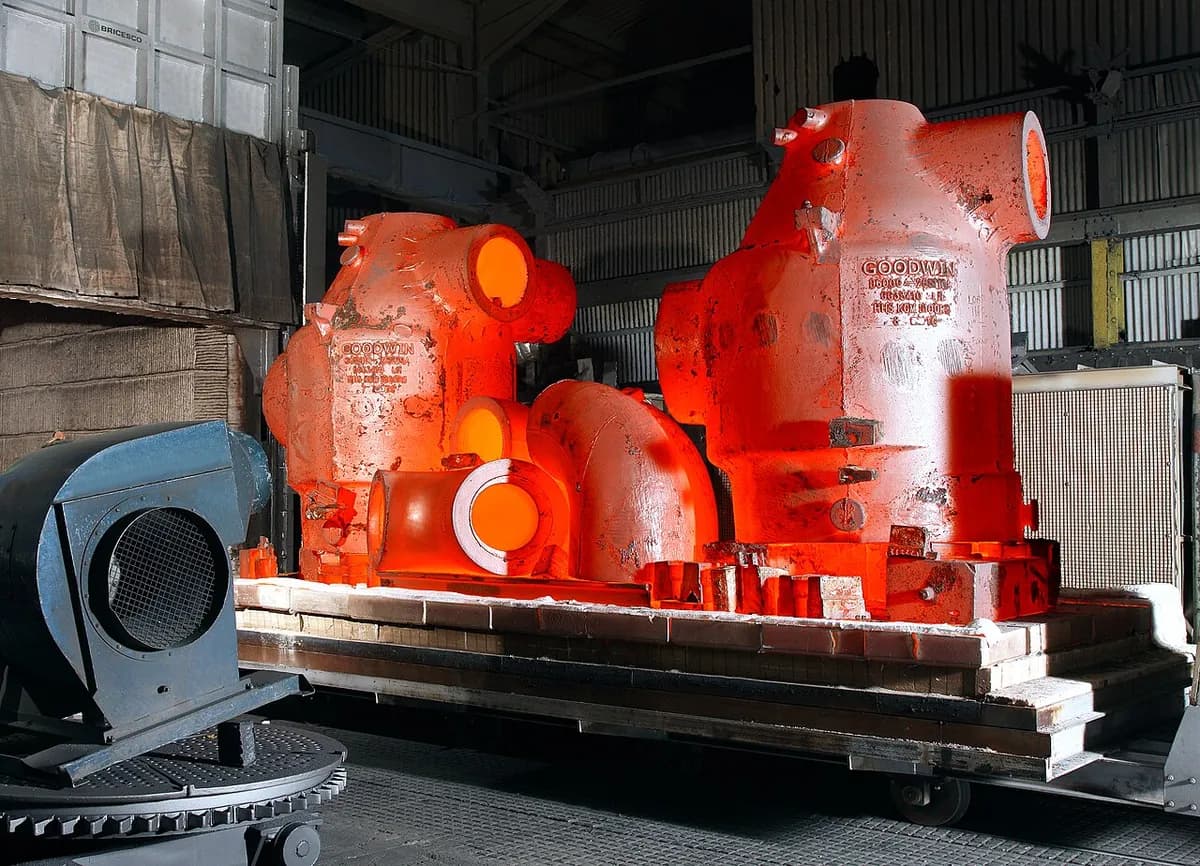
গরম করা। অংশটি চুল্লিতে গিয়ে লাল না হওয়া পর্যন্ত গরম হয়, সাধারণ ইস্পাতের জন্য প্রায় 800–900 °C। সেই তাপে পরমাণু এমন গঠনে (অস্টেনাইট) সাজে যা ইস্পাতের কার্বন গলিয়ে নিতে পারে।
ধরে রাখা (সোক)। অংশ পুরোপুরি ভেতর পর্যন্ত গরম না হওয়া পর্যন্ত নির্দিষ্ট তাপমাত্রায় থাকে। মোটা অংশে বেশি সময় লাগে, মোটামুটি নিয়ম হিসেবে প্রতি 25 মিমি পুরুত্বে প্রায় এক ঘণ্টা।
কোয়েঞ্চ। গরম অংশ পানি, তেল বা পলিমার দ্রবণে ডুবিয়ে দেওয়া হয় এবং কয়েক সেকেন্ডে ঠান্ডা হয়। কার্বন আটকে গিয়ে মার্টেনসাইট (অতি শক্ত কিন্তু ভঙ্গুর গঠন) তৈরি হয়।
টেম্পার করা, তারপর ঠান্ডা করা। অংশটি অনেক কম তাপমাত্রায়, সাধারণত প্রায় 150–650 °C-এ আবার গরম করা হয়, ধরে রাখা হয়, তারপর ঠান্ডা করা হয়। এতে সামান্য কঠিনতার বিনিময়ে অনেক বেশি দৃঢ়তা (ফাটার প্রতিরোধ) পাওয়া যায়; টেম্পার যত বেশি, অংশ তত মজবুত ও নরম।
অ্যানিলিং অন্য পথ নেয়: ধরে রাখার পর অংশ চুল্লির ভেতরেই অতি ধীরে ঠান্ডা হয় এবং নরম হয়ে যায়, মেশিন করা বা বাঁকানো সহজ হয়। নর্মালাইজিং মাঝামাঝি: অংশ স্থির বাতাসে ঠান্ডা হয়।
মূল তথ্য
- উপাদান
- প্রধানত কার্বন ও সংকর ইস্পাত এবং টুল স্টিল; ঢালাই লোহা, টাইটানিয়াম ও অ্যালুমিনিয়াম সংকরও (নিজস্ব পদ্ধতিতে)
- সাধারণ অংশ
- গিয়ার, শ্যাফট, অ্যাক্সেল, স্প্রিং, ছুরি, যন্ত্র, বোল্ট, বিয়ারিং
- অংশের আকার
- ছোট পিন থেকে কয়েক টনের অংশ পর্যন্ত, চুল্লি ও কোয়েঞ্চ ট্যাংক দিয়ে সীমিত
- নির্ভুলতা
- আকার থাকে, কিন্তু অংশ সামান্য বেঁকে বা বড় হতে পারে, প্রায়ই মিলিমিটারের কয়েক দশমাংশ, তাই গুরুত্বপূর্ণ তল পরে গ্রাউন্ড করা হয়
- পৃষ্ঠের মান
- বাতাসে কালো অক্সাইড স্কেল তৈরি হয়; ভ্যাকুয়াম বা সুরক্ষা-গ্যাসের চুল্লিতে অংশ উজ্জ্বল থাকে
- কোন ব্যাচ আকারে মানানসই
- একক অংশ থেকে দিনে হাজার হাজার অংশের একটানা চুল্লি
- টুলিং ও মেশিনের খরচ
- ছোট চুল্লি কয়েক হাজার ডলার থেকে; কোয়েঞ্চ ট্যাংক ও গ্যাস নিয়ন্ত্রণসহ শিল্প লাইন কয়েক লক্ষ থেকে কয়েক মিলিয়ন
- গতি
- প্রতি চক্রে কয়েক ঘণ্টা (গরম, ধরে রাখা, কোয়েঞ্চ, টেম্পার); একসঙ্গে অনেক অংশের ব্যাচ
শক্তি ও সীমাবদ্ধতা
শক্তির দিক
- একই ইস্পাত কাজ অনুযায়ী নরম, মজবুত বা অতি শক্ত করা যায়
- পুরো অংশকে, তার পুরুত্বের ভেতর পর্যন্ত, চিকিৎসা করে
- একসঙ্গে বড় ব্যাচ, তাই প্রতি অংশে কম খরচ
- আগের প্রভাব উল্টে দিতে পারে: অ্যানিলিং কাজে শক্ত হওয়া ধাতুকে নরম করে
সীমাবদ্ধতা
- কোয়েঞ্চিংয়ে অংশ বেঁকে বা ফেটে যেতে পারে, বিশেষ করে পাতলা বা অসম অংশ
- নিম্ন-কার্বন ইস্পাত প্রায় শক্ত হয় না; সংকরকে চিকিৎসার উপযোগী হতে হয়
- স্কেল ও বিকৃতির কারণে প্রায়ই বাড়তি গ্রাইন্ডিং বা পরিষ্কার করতে হয়
- চুল্লিতে প্রচুর শক্তি লাগে এবং চক্র দীর্ঘ
কোথায় ব্যবহৃত হয়
- অটোমোটিভগিয়ার, ক্র্যাঙ্কশ্যাফট, অ্যাক্সেল, স্প্রিং
- যন্ত্রপাতিড্রিল বিট, ছেনি, ছুরি, ডাই ও ছাঁচ
- মহাকাশল্যান্ডিং গিয়ার, ইঞ্জিনের শ্যাফট, উচ্চ-শক্তির ফাস্টেনার
- জ্বালানি ও ভারী শিল্পটারবাইন শ্যাফট, খনি ও মাটি-কাটা যন্ত্রের অংশ
- নির্মাণউচ্চ-শক্তির বোল্ট, রিবার, তারের দড়ি
কীভাবে চিনবেন
- ঘষা কিনারার কাছে রামধনু টেম্পার রং (খড়, ব্রোঞ্জ, নীল), যন্ত্র ও ছুরিতে সাধারণ।
- গ্রাউন্ড না করা পৃষ্ঠে গাঢ় ধূসর বা কালো অক্সাইড স্কেল।
- শক্ত করা পৃষ্ঠে ঘষলে ফাইল কামড় না বসিয়ে পিছলে যায়।
- একই অংশে গ্রাউন্ড বিয়ারিং তলের পাশে গাঢ়, অচ্ছুত পৃষ্ঠ।
তুলনা করুন
দেখুন
Welding Inspection · নতুনদের জন্য চারটি প্রধান চিকিৎসার ব্যাখ্যা
THATLAZYMACHINIST · কর্মশালায় টর্চ দিয়ে গরম করা, কোয়েঞ্চ, ফাইল পরীক্ষা ও টেম্পার রং
Clansman Dynamics · একটি রোবট গনগনে অংশ চুল্লি থেকে কোয়েঞ্চে নিচ্ছে
Bodycote · শিল্প তাপ-চিকিৎসা কারখানা ও চুল্লির লোড
আসল ছবি দেখুন
- উইকিপিডিয়া: Heat treating — চুল্লি, কোয়েঞ্চিং ও অণুগঠনের চিত্র
- Wikimedia Commons-এ ছবি খোঁজা
মনে রাখুন
- তাপ-চিকিৎসা ধর্ম বদলায়, আকার নয়।
- কোয়েঞ্চিং ইস্পাতকে অতি শক্ত কিন্তু ভঙ্গুর করে; টেম্পারিং দৃঢ়তা ফিরিয়ে দেয়।
- অ্যানিলিং (ধীরে ঠান্ডা করা) উল্টোটা করে এবং ইস্পাতকে নরম করে।
ব্যবহার করে দেখুন
আপনার CAD-এ AI-কে কাজে লাগান।
আপনার CAD সফটওয়্যারের ভেতরে পার্ট মডেল করুন, ড্রয়িং তৈরি করুন এবং পুনরাবৃত্তিমূলক কাজ অটোমেট করুন।