

ফোর্জিং (ওপেন-ডাই ও ক্লোজড-ডাই)
সমতল বা আকৃতির ডাইয়ের মাঝে গরম ধাতু চাপা
ফোর্জিং কঠিন ধাতুর টুকরোকে চেপে বা পিটিয়ে আকার দেয়, সাধারণত যখন সেটি লাল গনগনে গরম। রেঞ্চ, গাড়ির ক্র্যাঙ্কশ্যাফট ও বিমানের ল্যান্ডিং গিয়ারের অংশ সবই এভাবে শুরু হয়। ধাতু কখনও গলানো হয় না, তাই এর গ্রেন (স্ফটিকের তন্তুর মতো বিন্যাস) অংশের রেখা অনুসরণ করে, ফলে ফোর্জিং অংশ খুব শক্ত হয়।
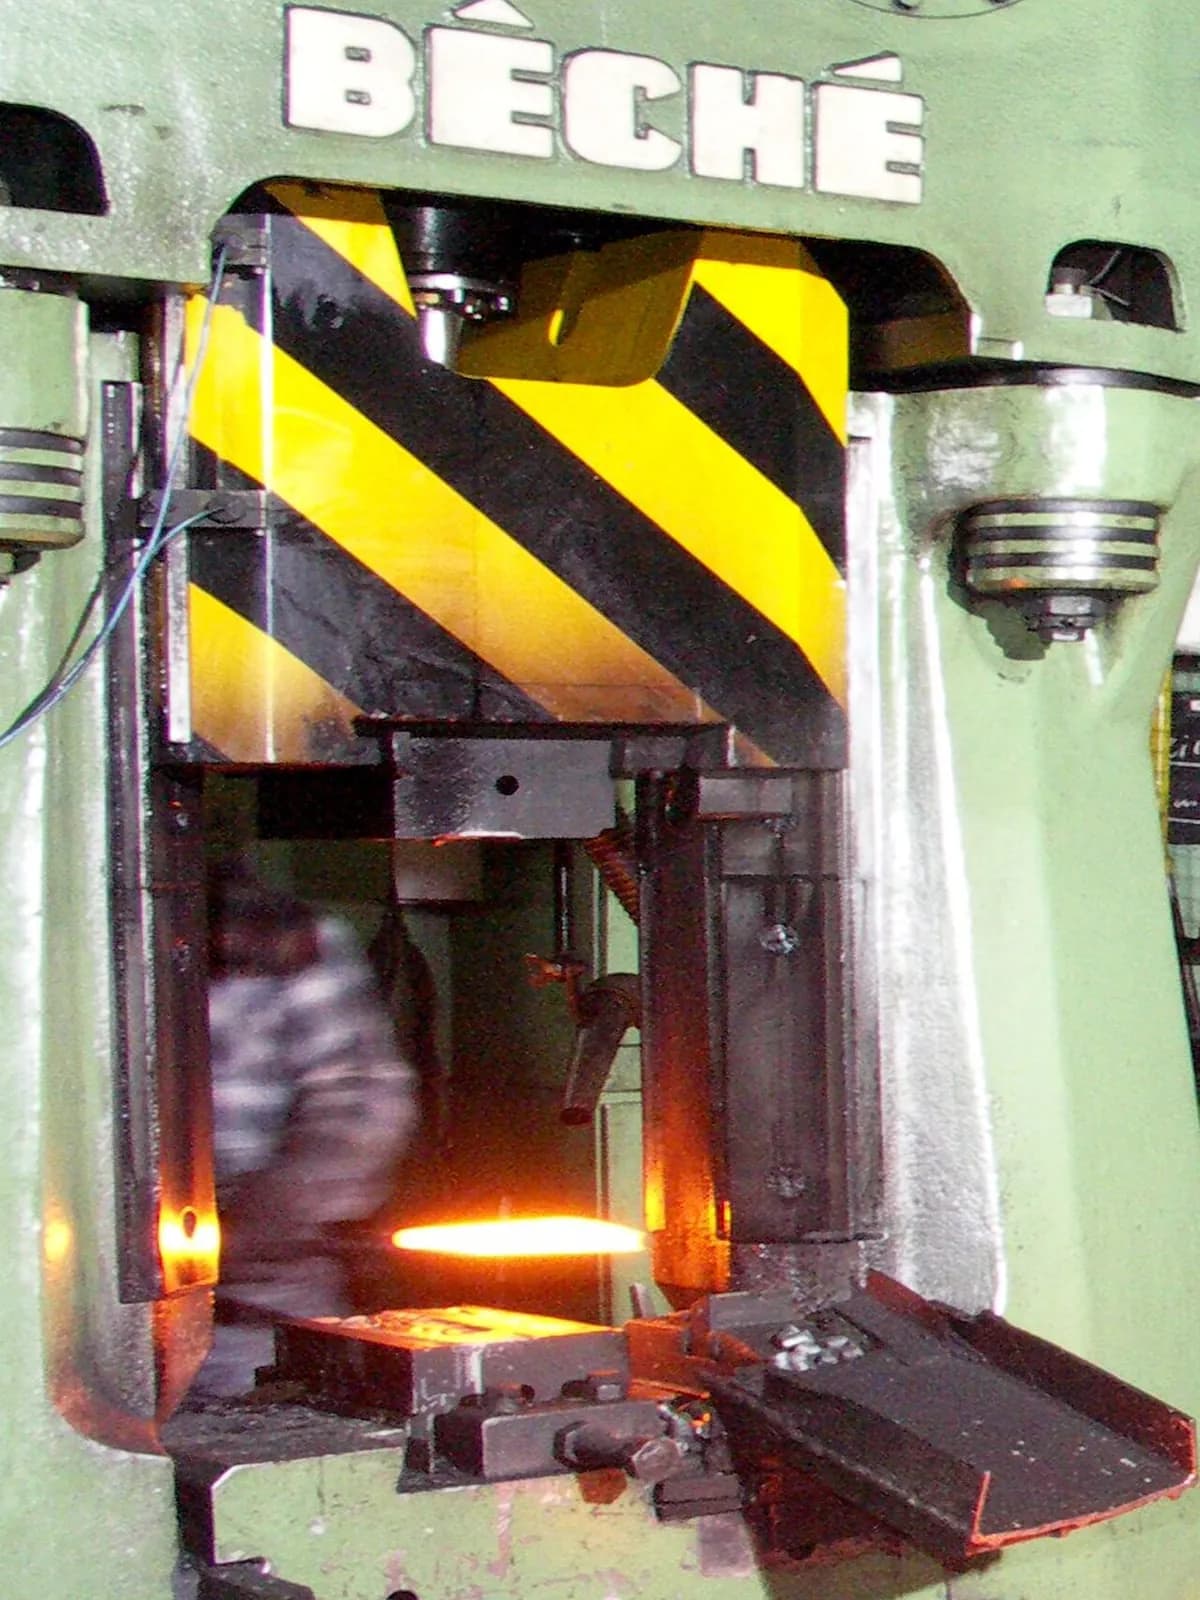
এক মিনিটে ফোর্জিং (ওপেন-ডাই ও ক্লোজড-ডাই), MecMade-এর পক্ষ থেকে
যেভাবে কাজ করে
বিলেট গরম করুন। একটি বিলেট (দণ্ড থেকে কাটা একটি টুকরো) চুল্লিতে যায়। ইস্পাত সাধারণত প্রায় 1,100–1,250 °C পর্যন্ত গরম করা হয়, যতক্ষণ না সেটি কমলা-হলুদ আভায় জ্বলে এবং প্রবাহিত হওয়ার মতো নরম হয়।
ওপেন-ডাই ফোর্জিং: চাপা, ঘোরানো, পুনরাবৃত্তি। সমতল ডাই (শক্ত ইস্পাতের ব্লক) গরম দণ্ডকে এক এক অংশে চাপে বা পেটায়। ম্যানিপুলেটর (বড় যান্ত্রিক গ্রিপার) আঘাতের মাঝে দণ্ড ঘোরায় ও সরায়। একটু একটু করে দণ্ড লম্বা, চ্যাপ্টা বা আপসেট করা হয় (খাটো ও মোটা করে চেপে দেওয়া)।
ক্লোজড-ডাই ফোর্জিং: বিলেট বসানো। গণউৎপাদনে গরম বিলেট নিচের ডাইয়ে বসে, যাতে অংশের অর্ধেক আকার গর্ত হিসেবে থাকে। ওপরের ডাইয়ে থাকে বাকি অর্ধেক।
ডাই বন্ধ করা। হ্যামার বা প্রেস ওপরের ডাইকে এক থেকে কয়েকটি আঘাতে নামিয়ে আনে। ধাতু গর্তের প্রতিটি কোণে ঢুকে যায়। বাড়তি ধাতু ডাইয়ের মাঝখান দিয়ে ফ্ল্যাশ (বাড়তি ধাতুর পাতলা পাখনা) হয়ে বেরিয়ে আসে।
ছাঁটা ও শেষ করা। ট্রিমিং প্রেস ফ্ল্যাশ কেটে ফেলে, যা পুনর্ব্যবহার হয়। তারপর অংশটি সাধারণত স্কেল (কালো অক্সাইডের আবরণ) থেকে পরিষ্কার করা হয়, তাপ-চিকিৎসা দেওয়া হয়, আর যেখানে নিখুঁত মাপ দরকার সেখানে মেশিন করা হয়।
মূল তথ্য
- উপাদান
- কার্বন ও সংকর ইস্পাত, স্টেইনলেস স্টিল, অ্যালুমিনিয়াম, টাইটানিয়াম, তামার সংকর, নিকেল সুপারঅ্যালয়
- সাধারণ অংশ
- ক্র্যাঙ্কশ্যাফট, কানেক্টিং রড, গিয়ার, হাতের যন্ত্র, ফ্ল্যাঞ্জ, টারবাইন ডিস্ক, জাহাজ ও জেনারেটরের শ্যাফট
- অংশের আকার
- ক্লোজড-ডাই: কয়েক গ্রাম থেকে কয়েক শো কিলোগ্রাম। ওপেন-ডাই: 100 টনের বেশি শ্যাফট ও রিং পর্যন্ত
- নির্ভুলতা
- ক্লোজড-ডাই: প্রায় ±0.5 মিমি। ওপেন-ডাই: কয়েক মিলিমিটার, তারপর মেশিন করা হয়
- পৃষ্ঠের মান
- অমসৃণ, আঁশযুক্ত পৃষ্ঠ; শট ব্লাস্টিংয়ে পরিষ্কার করা হয়, গুরুত্বপূর্ণ তল মেশিন করা হয়
- কোন ব্যাচ আকারে মানানসই
- ওপেন-ডাই: একটি থেকে কয়েক দশ। ক্লোজড-ডাই: হাজার থেকে লক্ষ লক্ষ
- টুলিং ও মেশিনের খরচ
- ক্লোজড-ডাই সেট: হাজার থেকে কয়েক দশ হাজার ডলার। বড় প্রেস ও হ্যামার: কয়েক মিলিয়ন
- গতি
- ক্লোজড-ডাই: প্রতি অংশে কয়েক সেকেন্ড থেকে প্রায় এক মিনিট। ওপেন-ডাই: পুনরায় গরম করা সহ প্রতি অংশে কয়েক মিনিট থেকে কয়েক ঘণ্টা
শক্তি ও সীমাবদ্ধতা
শক্তির দিক
- খুব শক্ত ও মজবুত: গ্রেন আকার অনুসরণ করে এবং ভেতরে লুকানো ফাঁপা জায়গা থাকে না
- ক্লোজড-ডাই কাজ বড় সংখ্যায় দ্রুত ও পুনরাবৃত্তিযোগ্য
- ওপেন-ডাইয়ে এমন বিশাল অংশ বানানো যায় যা খুব কম প্রক্রিয়ায় সম্ভব
- উপাদান-সাশ্রয়ী: ফ্ল্যাশ ও ছাঁটাই করা টুকরো পুনর্ব্যবহার হয়
সীমাবদ্ধতা
- সহনশীলতা ঢিলা আর পৃষ্ঠ অমসৃণ, তাই বেশির ভাগ ফোর্জিংয়ে কিছুটা মেশিনিং লাগে
- ক্লোজড ডাই দামি এবং বানাতে কয়েক সপ্তাহ লাগে, তাই ছোট ব্যাচ ব্যয়বহুল
- গরম করতে প্রচুর শক্তি লাগে, আর কাজ গরম, কোলাহলপূর্ণ ও ভারী
- ফাঁপা ভেতর, আন্ডারকাট (ঝুলে থাকা আকার) ও অতি পাতলা দেয়াল কঠিন বা অসম্ভব
কোথায় ব্যবহৃত হয়
- অটোমোটিভক্র্যাঙ্কশ্যাফট, কানেক্টিং রড, গিয়ার, স্টিয়ারিং নাকল, হুইল হাব
- মহাকাশল্যান্ডিং গিয়ারের বিম, টারবাইন ডিস্ক, ইঞ্জিন মাউন্ট, ডানার ফিটিং
- জ্বালানি ও বিদ্যুৎজেনারেটর ও টারবাইনের শ্যাফট, প্রেসার-ভেসেলের রিং, ভালভ বডি, বায়ুকল টারবাইনের ফ্ল্যাঞ্জ
- যন্ত্রপাতি ও হার্ডওয়্যাররেঞ্চ, হাতুড়ি, প্লায়ার্স, ছেনি
- তেল, গ্যাস ও খনিড্রিল-বিটের বডি, পাইপ ফ্ল্যাঞ্জ, ভারী হুক, চেইনের কড়া
কীভাবে চিনবেন
- অংশের চারপাশে একটি পাতলা ফালি, যেখানে ফ্ল্যাশ ছাঁটা হয়েছে, প্রায়ই সামান্য অমসৃণ বা ঘষা (পার্টিং লাইন)।
- গোলাকার কিনারা ও হালকা ঢালু পাশ (ড্রাফট, অর্থাৎ সামান্য টেপার যা অংশকে ডাই থেকে বের হতে দেয়)।
- মেশিন না করা জায়গায় কালচে বা ম্যাট, সামান্য গর্তযুক্ত পৃষ্ঠ, আর যেখানে অংশ জোড়া লাগে শুধু সেখানে উজ্জ্বল মেশিন করা তল।
- উঁচু হরফ বা অংশ নম্বর, যা ডাইয়ে কাটা চিহ্ন থেকে নকল হয়েছে।
তুলনা করুন
দেখুন
Scot Forge Company · ফোর্জ কীভাবে ওপেন ডাইয়ে ধাতু গরম করে, চাপে ও ঘোরায়
Shubham Kola · প্রধান ফোর্জিং ধরনগুলো পাশাপাশি ব্যাখ্যা
CFS Forge · ক্লোজড ডাইয়ে ফোর্জ করা ক্র্যাঙ্কশ্যাফট, তারপর ফ্ল্যাশ ছাঁটা
HBEPRESS · গনগনে ইনগটে ওপেন-ডাই ফোর্জিংয়ের বিশাল পরিসর
আসল ছবি দেখুন
- উইকিপিডিয়া: Forging — হ্যামার, প্রেস ও গরম ফোর্জিংয়ের ছবি
- Wikimedia Commons-এ ছবি খোঁজা
মনে রাখুন
- ফোর্জিং কঠিন, সাধারণত লাল গনগনে ধাতুকে চেপে আকার দেয়; কিছুই গলানো বা কেটে ফেলা হয় না।
- ওপেন ডাই বড় বা একক অংশকে একটু একটু করে আকার দেয়; ক্লোজড ডাই গণউৎপাদনের জন্য দ্রুত একটি গর্ত নকল করে।
- যে অংশ ভাঙা চলবে না তার জন্য ফোর্জিং বেছে নিন: ক্র্যাঙ্কশ্যাফট, ল্যান্ডিং গিয়ার, হাতের যন্ত্র।
বাল্ক ফর্মিং-এ আরও
সব 100টি প্রক্রিয়া
 3.2রোলিংঘূর্ণায়মান রোলের ফাঁকের মধ্য দিয়ে ধাতু টানাপাঠটি খুলুন
 3.3এক্সট্রুশন (অ্যালুমিনিয়াম প্রোফাইল ও প্লাস্টিক পাইপ)ধাতু বা প্লাস্টিককে আকৃতিযুক্ত ডাইয়ের ভেতর দিয়ে ঠেলা হয়পাঠটি খুলুন
 3.4ওয়্যার ড্রয়িংএকটি রড ক্রমশ ছোট ডাইয়ের ভেতর দিয়ে টানুনপাঠটি খুলুন
 3.5কোল্ড হেডিংতার কেটে ব্ল্যাঙ্ক বানানো ও ঠান্ডা অবস্থায় মাথা পাঞ্চ করাপাঠটি খুলুন
 3.6থ্রেড রোলিং ও ট্যাপিংব্ল্যাঙ্কে থ্রেড চেপে বসান, অথবা গর্তে কেটে বা চেপে থ্রেড করুনপাঠটি খুলুন
ব্যবহার করে দেখুন
আপনার CAD-এ AI-কে কাজে লাগান।
আপনার CAD সফটওয়্যারের ভেতরে পার্ট মডেল করুন, ড্রয়িং তৈরি করুন এবং পুনরাবৃত্তিমূলক কাজ অটোমেট করুন।